Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
получаем
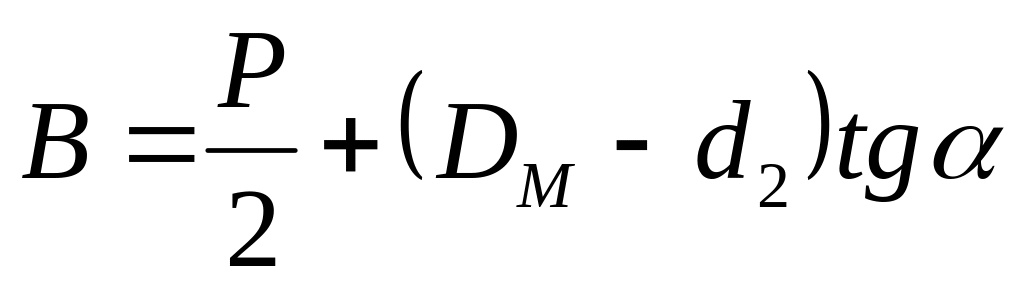 .
Расчетный диаметр ролика принимается несколько меньшим размера В и определяется по формуле
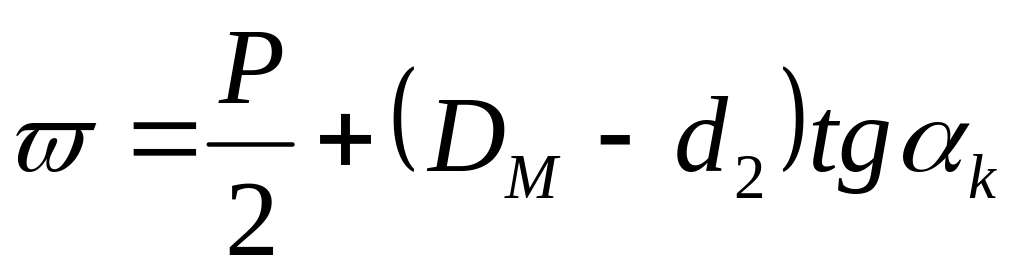 .
Ближайший меньший или равный расчетному фактический диаметр ролика выбирается в соответствии с ГОСТом.
17. Размер по роликам рассчитывается из выражения
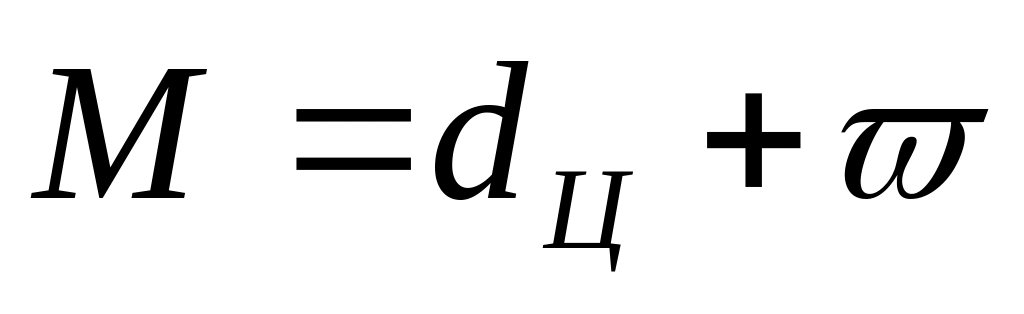 (8.13)
где промежуточные значения определяются по формулам:
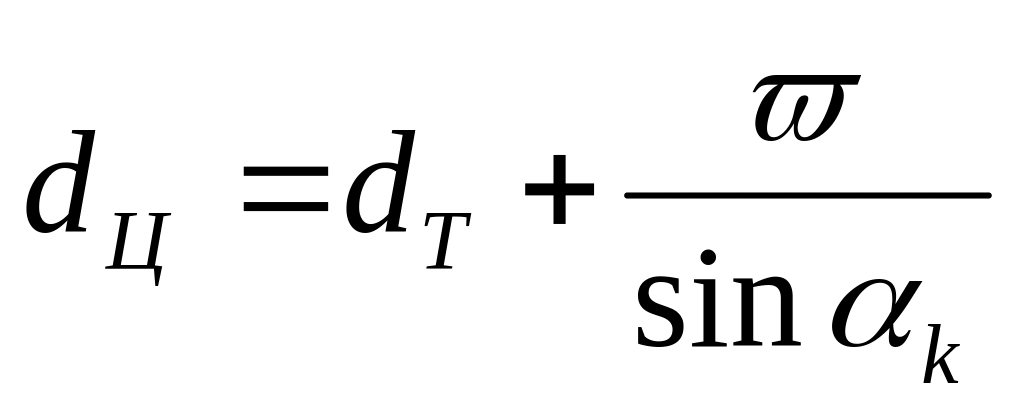 ;
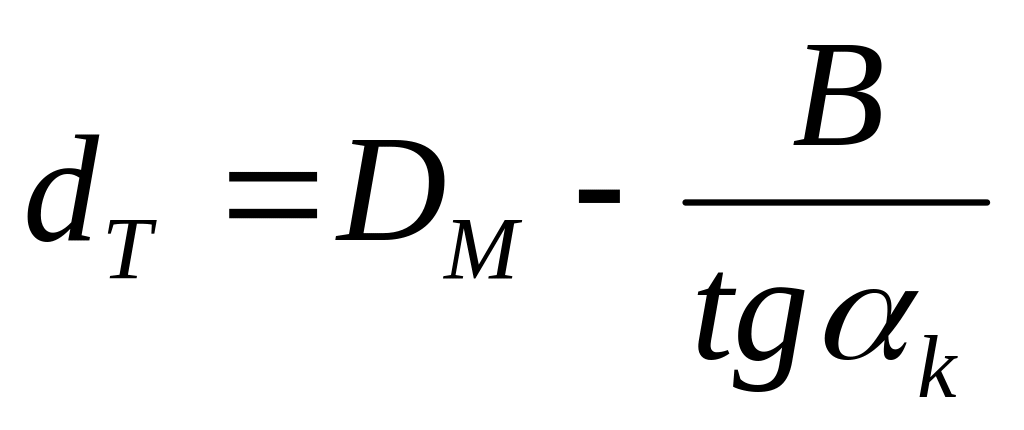 .
Подставляя указанные значения в выражение (8.13), получаем формулу для определения размера по роликам
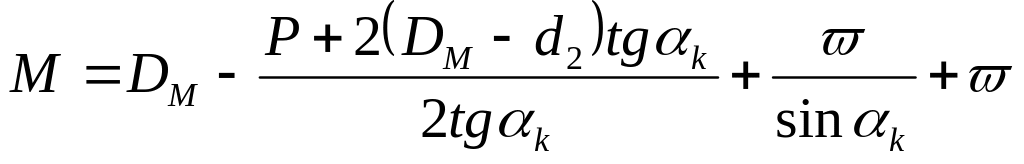 .
18. Внутренний диаметр резьбы метчика у торца заборного конуса принимается равным
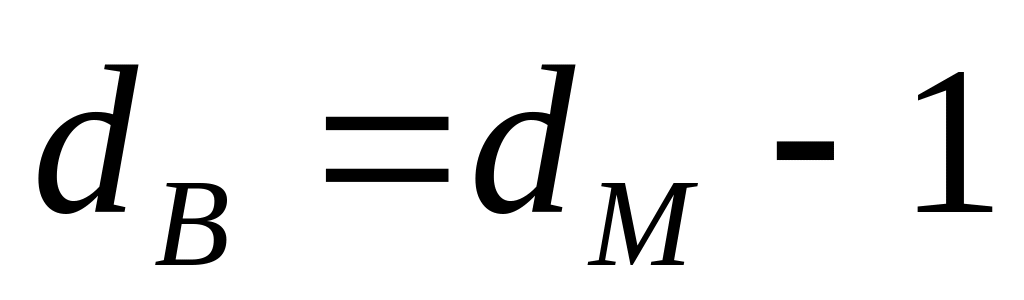
19. Размер впадины профиля по внутреннему диаметру резьбы метчика для заправки шлифовального круга определяется по формуле
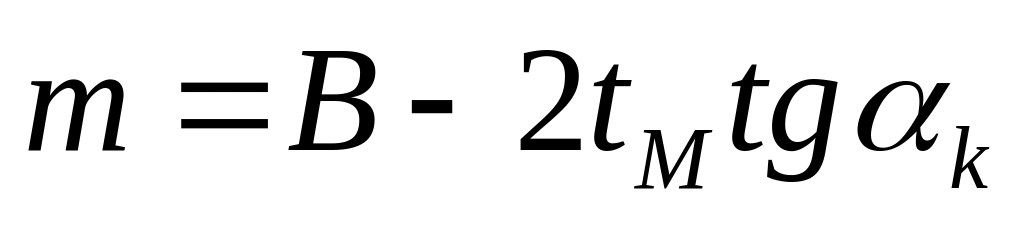 ,
где tM – глубина профиля резьбы метчика на контрольном витке:
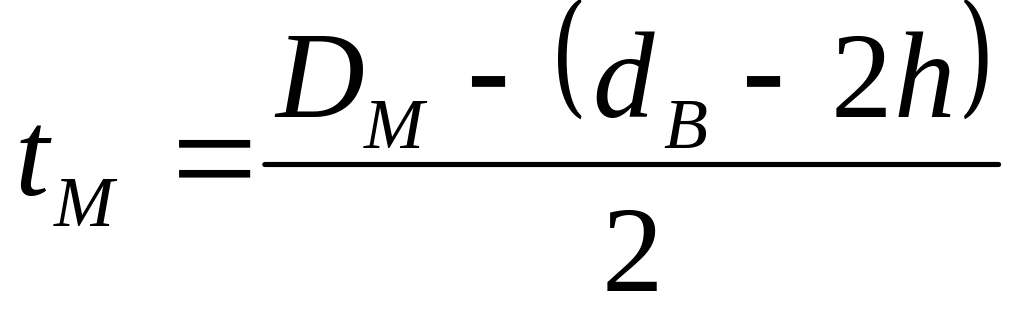 .
20. У метчиков, предназначенных для нарезания глухих резьб, стружечные канавки выполняются прямыми. При нарезании сквозных отверстий направление стружечных канавок для правых резьб левое, для левых правое.
Угол наклона канавок
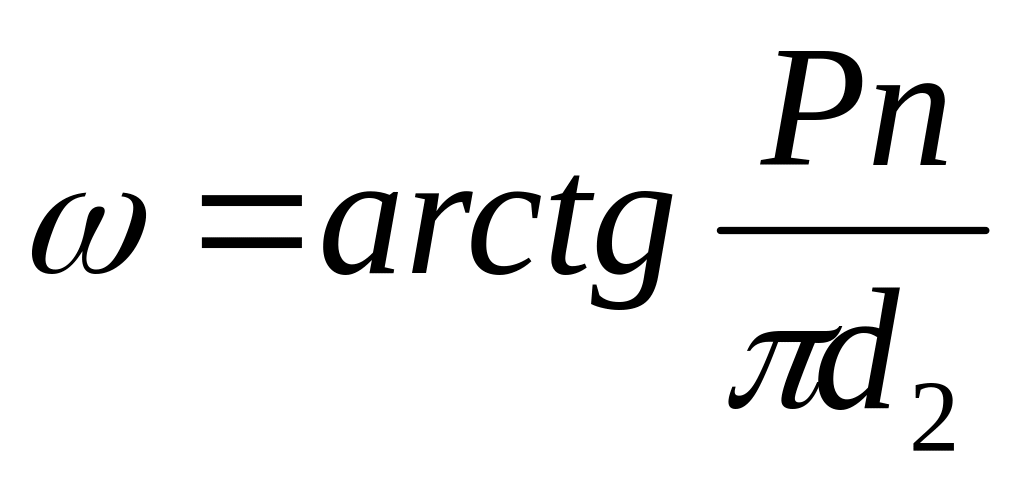 .
Полученное значение угла ω округляется в меньшую сторону с точностью 1º. Если ω<3º, принимаются прямые канавки.
21. Шаг винтовой линии стружечных канавок
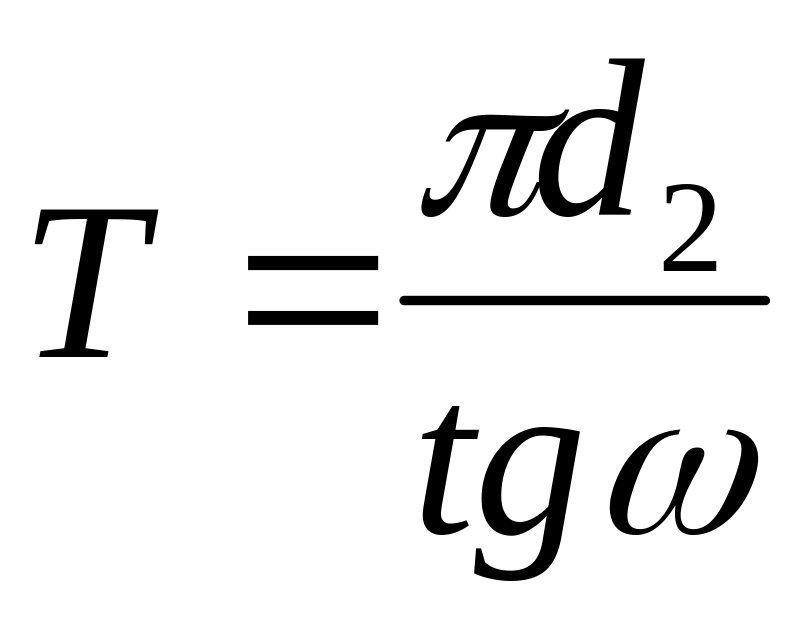 .
При необходимости нарезания резьбовых отверстий комплектом метчиков расчет геометрических параметров заборной части последующих метчиков в комплекте производится аналогично расчету первого метчика, начиная с п. 4 приведенного выше схемы расчета.
Наружный диаметр DМ каждого метчика устанавливается в зависимости от припуска, снимаемого данным метчиком по профилю резьбы детали. Наименьший диаметр заборной части dМ каждого последующего метчика при этом зависит от наружного диаметра DМ предыдущего метчика:
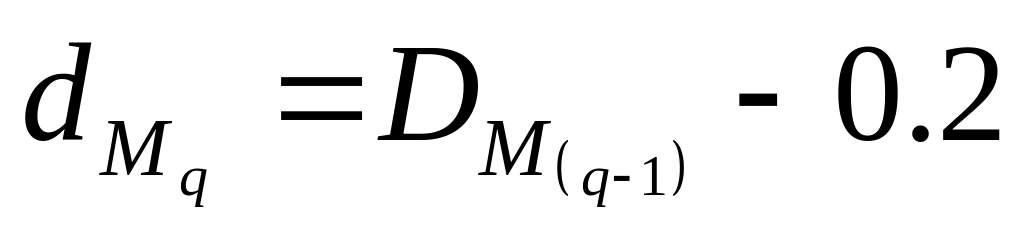 ,
где q- порядковый номер метчика в комплекте.
При автоматическом проектировании метчиков расчет ведется в цикле в соответствии с блок-схемой алгоритма. Окончание цикла происходит при значенииK (рис. 8.6, оператор 77), равном единице, а это возможно в том случае, когда весь припуск по профилю резьбы детали снят.
8.3. Алгоритм проектирования корригированных метчиков
На основании рассмотренного метода корригирования и общих положений расчета метчиков разработан алгоритм проектирования корригированных метчиков для нарезания резьб с угловым профилем (рис. 8.6).
Для лучшей ориентации при чтении алгоритма приводится полный перечень с обозначением и наименованием входных и выходных данных. Пример проектирования корригированного метчика для нарезания трапецеидальной резьбы, выполненный на ЭВМ, приводится на рис. 8.7.
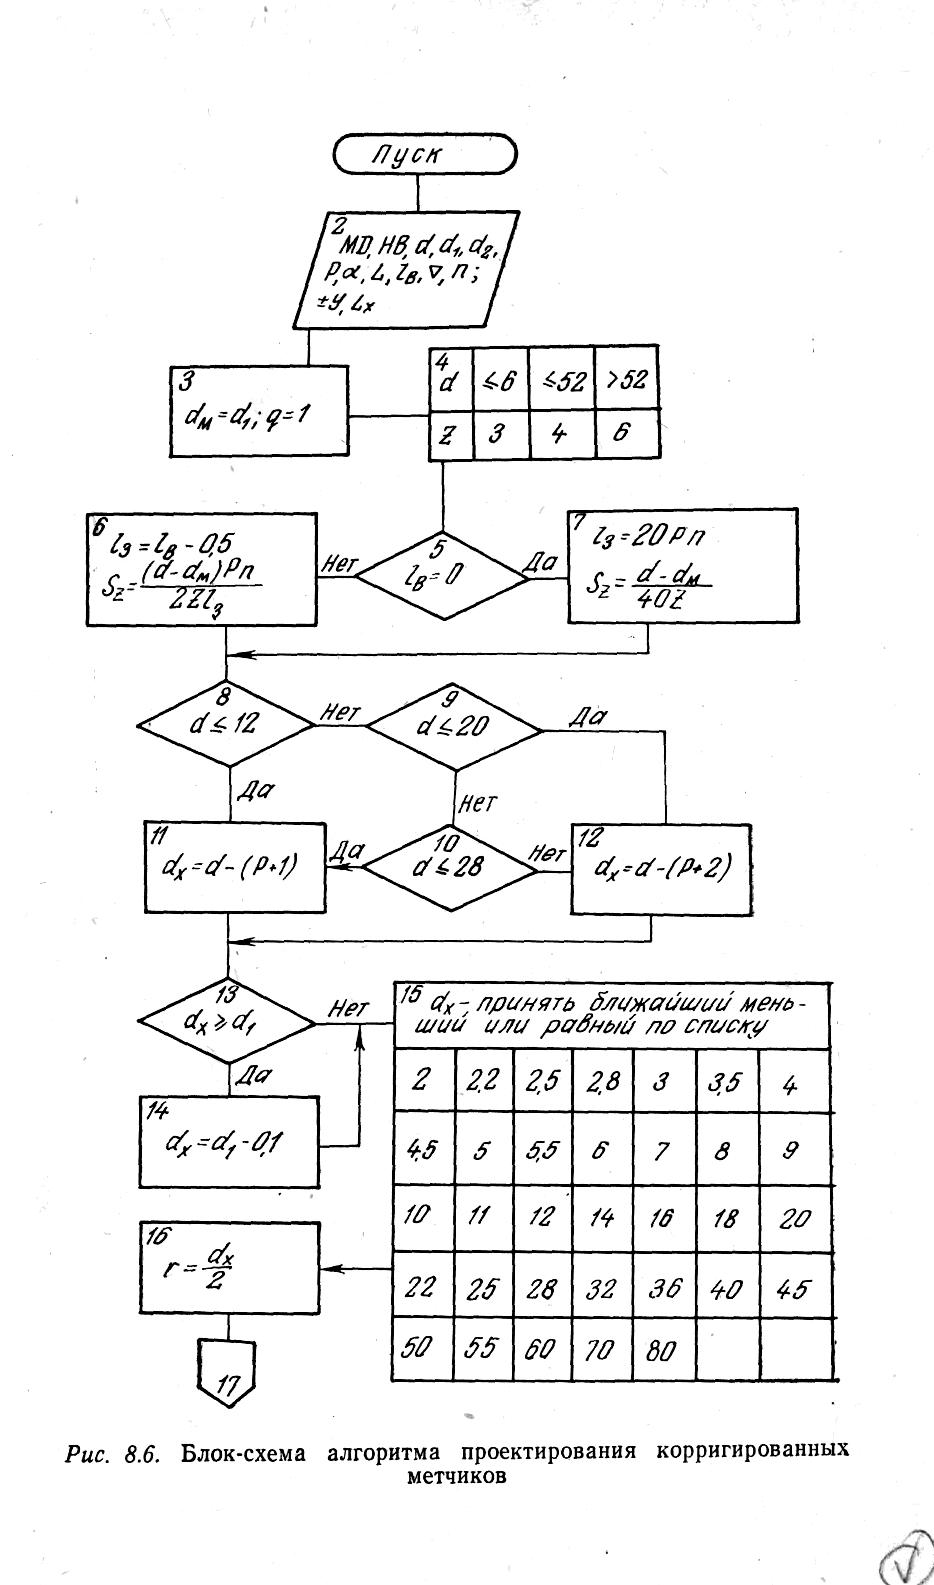
Рис. 8.6. Блок-схема алгоритма проектирования
корригированных метчиков
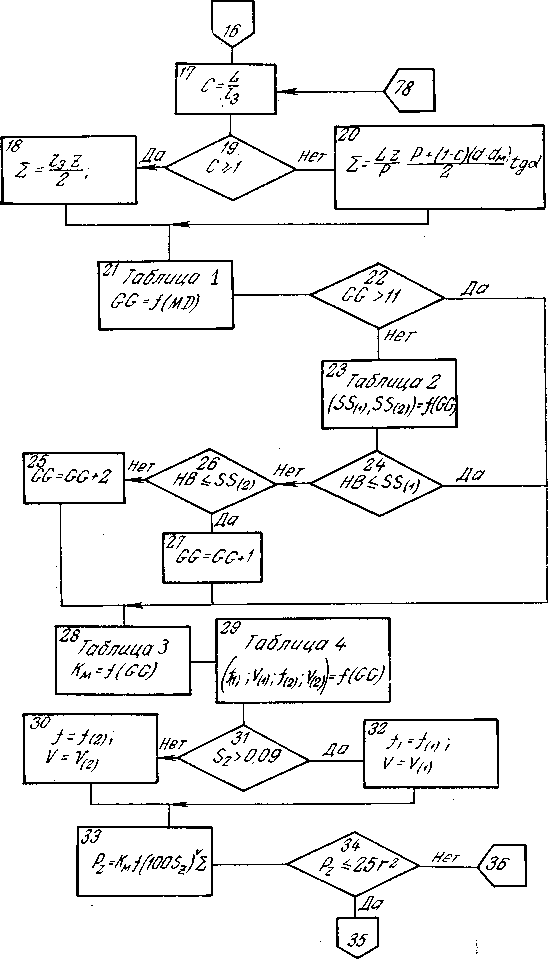
Рис. 8.6. Продолжение
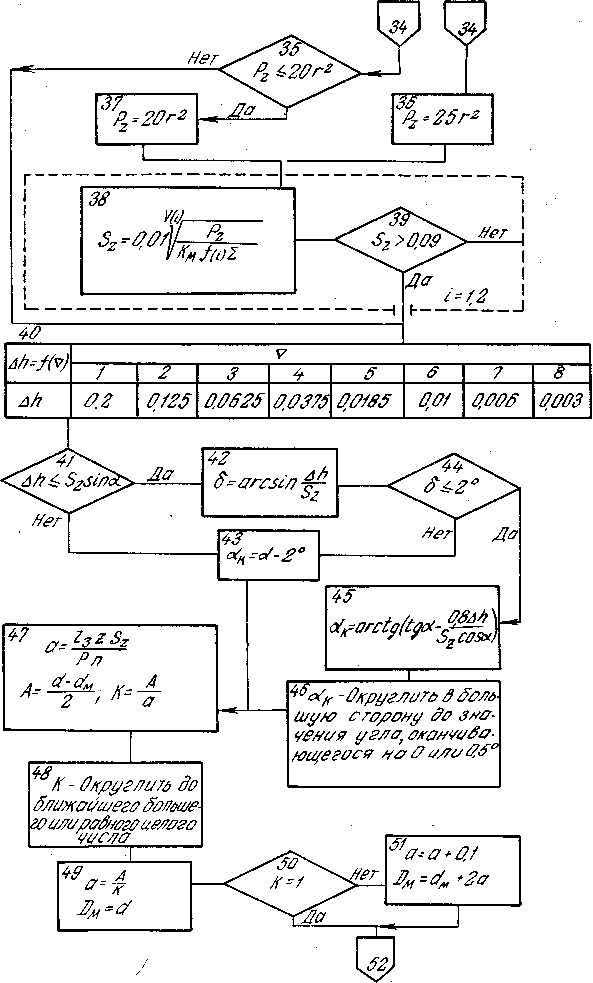
Рис. 8.6. Продолжение
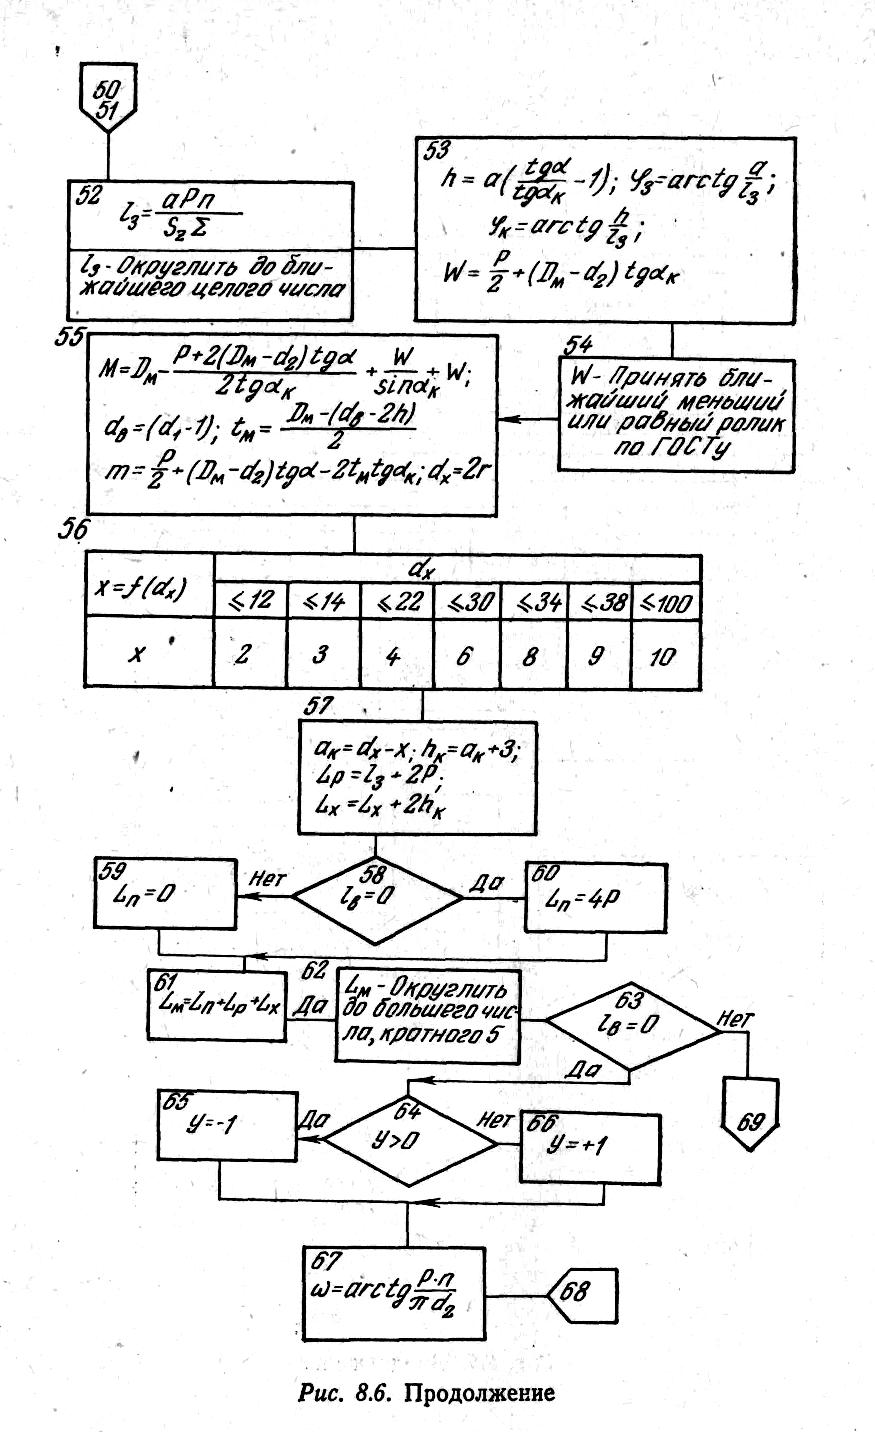
Рис. 8.6. Продолжение
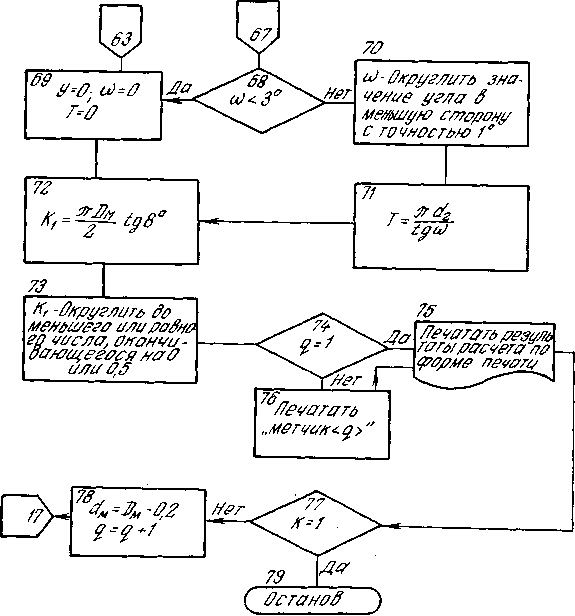
Рис. 8.6. Окончание
Входные данные, необходимые для расчета корригированных метчиков
МD- код обрабатываемого материала
НВ- максимальная величина твердости материала по Бринеллю
d- наружный диаметр резьбы детали, мм
d2 - средний диаметр резьбы детали, мм
d1 - внутренний диаметр резьбы детали, мм
Р- шаг резьбы, мм
Ik- ширина канавки для выхода метчика при нарезании глухих отверстий (при сквозных отверстиях lk приравнивается нулю), мм
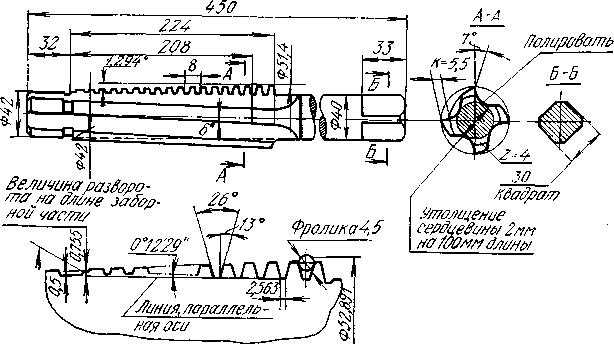
Рис. 8. 7. Пример проектирования метчика с помощью ЭВМ: Материал: рабочей части – Сталь Р18 по ГОСТ 9373-60, хвостовой части – Сталь 45 по ГОСТ 1050-60;
рабочей части – HRC 62…65, хвостовой части- HRC 35...50
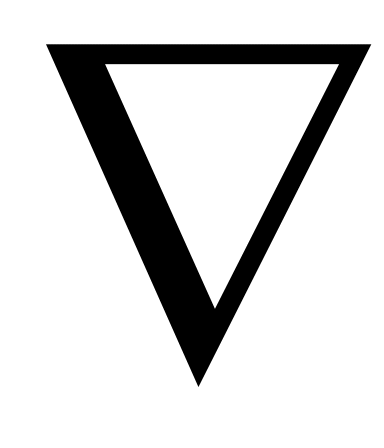 -
класс шероховатости профиля резьбы
n- число заходов резьбы
y- код направления резьбы (y=1-правая, y=-1-левая)
Lx-длина детали или препятствия, перекрывающая хвостовик метчика в момент окончания нарезания резьбы, мм
Выходные данные
DM- наружный диаметр метчика, мм
dM- наименьший диаметр заборной части, мм
dx- диаметр хвостовика, мм
dП- диаметр переднего направления, мм
LM- длина метчика общая, мм
LП- длина переднего направления , мм
LP- длина режущей части, мм
Lx- длина хвостовика, мм
а- размер квадрата хвостовика, мм
h- высота квадрата, мм
lЗ- длина заборной части метчика, мм
φЗ- угол заборной части, град
αk- корригированный угол профиля метчика, град
φk- угол обратной конусности по профилю метчика, град
dB- внутренний диаметр резьбы метчика у торца заборного конуса, мм
m- размер впадины по внутреннему диаметру резьбы метчика, мм
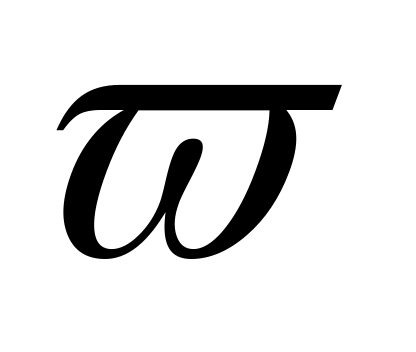 -
диаметр измерительных роликов, мм
М- размер профиля метчика по роликам, мм
К1-величина падения кулачка для затылования заборного конуса метчика по наружному диаметру, мм
ω- угол винтовых стружечных канавок метчика, град
Т- шаг стружечных канавок, мм
z- число перьев (канавок) метчика
sz- толщина срезаемой метчиком стружки, мм
Рz- сила резания
Глава 9. Червячные фрезы
9.1. Общие положения процесса зубофрезерования
Обработка зубчатых деталей червячными фрезами по методу обкатки является точным и высокопроизводительным методом. Зубофрезерованием можно обрабатывать детали с различными профилями (рис. 9.1).
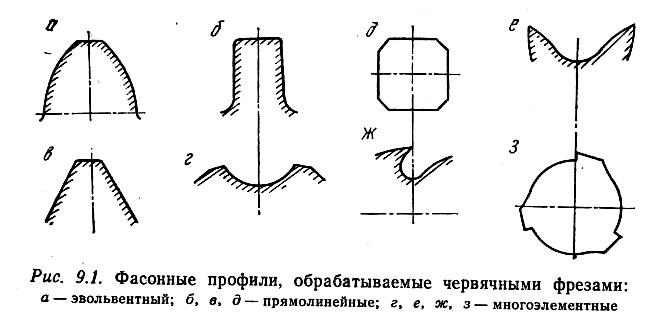
Рис. 9. 1. Фасонные профили, обрабатываемые
червячными фрезами:
а- эвольвентный; б, в, д - прямолинейные;
г, е, ж, з - многоэлементные
Процесс образования червячной фрезой профиля зубьев колеса аналогичен процессу зацепления колеса с червяком (рис. 9.2). Заготовка вращается вокруг своей оси. Фреза, кроме вращательного движения, чтобы обработать зуб по всей высоте детали, получает и поступательное перемещение вдоль заготовки. Профиль впадины (зуба) изделия образуется путем последовательного вырезания металла каждым зубом фрезы (рис. 9.3). Процесс этот принято называть обкаткой. Инструмент для обработки по методу обкатки — червячная фреза. Для наглядности на рисунке колесо принято неподвижным, а качение осуществляет фреза. Для придания режущих свойств основному (незатылованному) червяку на нем прорезают продольные винтовые канавки, равномерно расположенные по торцу. Поверхность пересечения витков основного червяка и стружечной канавки (рис. 9.4) является передней поверхностью, а линия пересечения — режущей кромкой фрезы. Для обеспечения необходимых задних углов и сохранения профиля инструмента после переточек на червяке создается задняя поверхность.
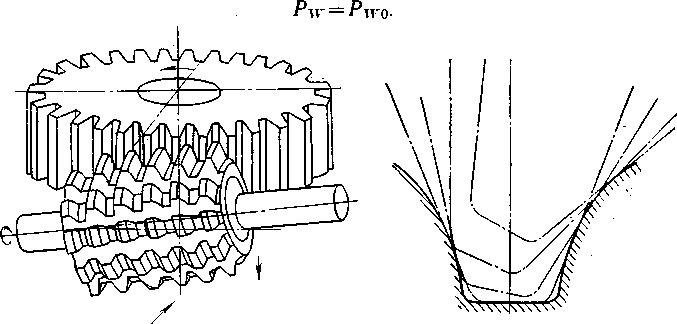
Рис. 9. 2. Процесс зубонарезания колеса червячной фрезой
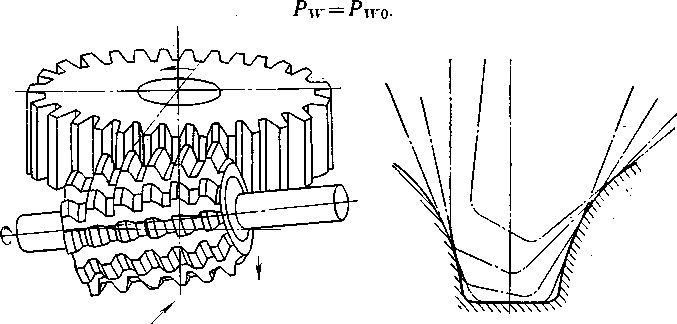
Рис. 9.3. Формообразование межзубой впадины колеса
Процесс образования задней поверхности называется затылованием, а форма ее обеспечивается кривой затылования — архимедовой спиралью, дугой окружности, прямой и т. д.
Если рассечь червяк плоскостью, нормальной к виткам, получим зубчатую рейку, которая называется исходной инструментальной рейкой, или исходным реечным контуром (рис. 9.5). Если придать рейке винтовое движение, получится исходный, или основной, червяк.
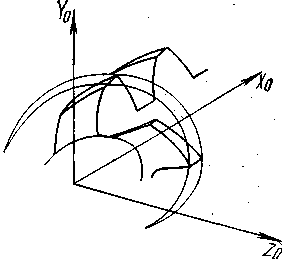
Рис. 9. 4 Образование режущих лезвий фрезы
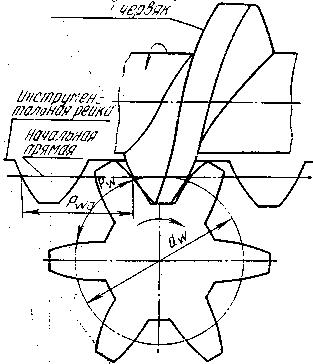
Рис. 9.5. Зацепление детали с рейкой и червяком
При процессе обкатки все точки фрезы, за исключением одной, имеют скольжение относительно профиля детали. Лишь для определенной точки детали и соответственно фрезы происходит обкатка без скольжения. В этой точке ширина профиля детали равна выступу фрезы, и наоборот, ширина фрезы равна выступу детали. Следовательно, шаги детали и инструмента равны:
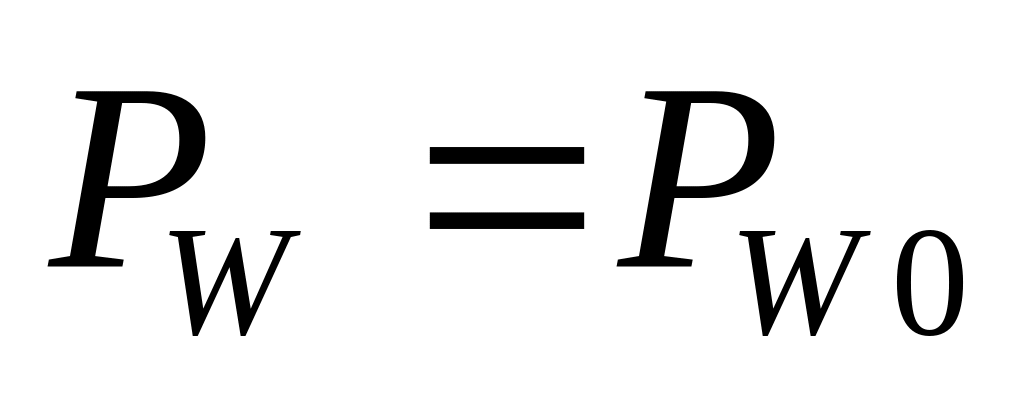 .
(9.1)
Радиус окружности детали, на которой имеет место равенство (9.1), называют начальным радиусом, или радиусом обкатки, а цилиндр — начальным цилиндром. Соответствующая прямая на рейке называется начальной прямой. Радиус детали rW, шаг рейки РW0 и число зубьев колеса z связаны следующим соотношением:
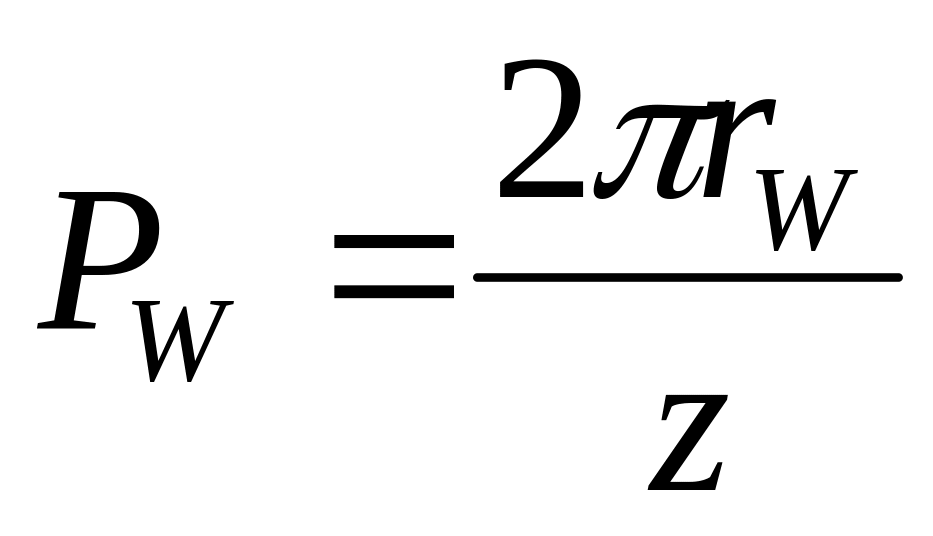 .
(9.2)
Из выражения (9.2) видно, что, изменяя радиус rW, для обработки одной и той же зубчатой поверхности можно использовать семейство производящих поверхностей инструмента, реечные контуры которых различаются между собой шагами, измеренными по начальной прямой.
Расчет профиля червячной фрезы содержит следующие этапы: 1) определение радиуса обкатки; 2) определение профиля реечного, контура; 3) расчет профиля основного червяка; 4) расчет координат режущего лезвия фрезы; 5) определение координат задней и боковой поверхностей затылованного червяка; 6) расчет затылующего инструмента.
Здесь перечислены основные этапы. Полный расчет профиля фрезы представляет длительный и трудоемкий вычислительный процесс, который целесообразно производить на ЭВМ [20].
Трудоемкость расчета связана со сложной кинематикой обкатки, ибо фреза представляет винтовую деталь в сочетании с винтовыми стружечными канавками, а режущие лезвия фрезы — пространственные кривые. Если рассматривать незатылованную червячную фрезу с утлом подъема витков ωW0=0º, прямыми стружечными канавками (с углом βk=0), то профили рейки и фрезы будут аналогичны. Чем больше угол подъема фрезы, тем больше профиль рейки отличается от фрезы. В связи с этим угол подъема витков ωW0 принимается равным 2...5° и при расчете вручную, отождествляя профили фрезы и рейки, ограничиваются упрощенным расчетом.
Предполагается, таким образом, что фреза и деталь осуществляют зацепление в плоскости, а режущие кромки являются плоскими кривыми, хотя фактически имеет место пространственное зацепление. Погрешность, получаемая при таком приближенном расчете, в большинстве случаев удовлетворяет требованиям практики.
Хотя основной объем расчета приходится на 3...6-й этапы, использование ЭВМ для автоматизации их не представляет каких-либо трудностей с точки зрения алгоритмизации и реализуется однозначно, одновариантно, по одним и тем же зависимостям для любых по форме профилей инструментальной рейки. Выбор же исходного реечного контура является многовариантной задачей с оптимизацией его отдельных элементов.
В дальнейшем ограничимся анализом первых двух этапов, а потому понятия «фреза и рейка» будем рассматривать как равнозначные.