Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
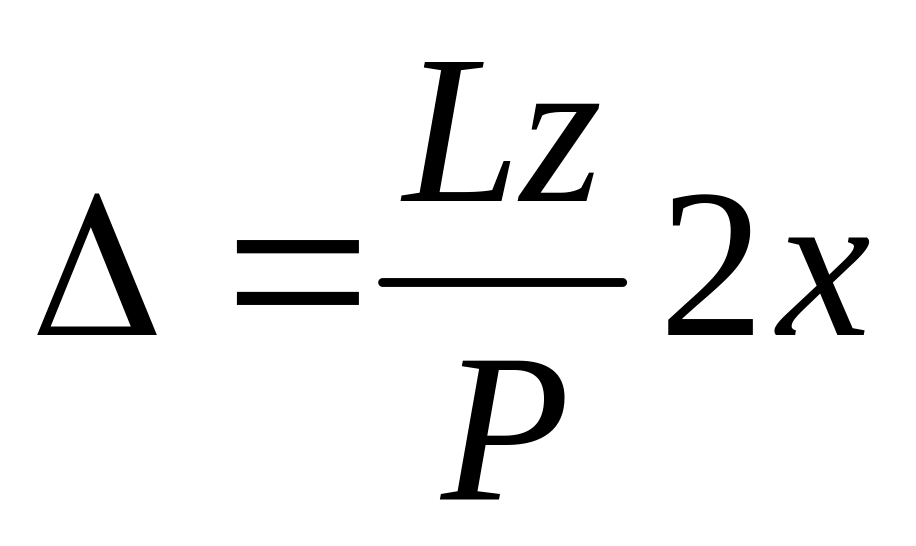
и может быть выражена зависимостью
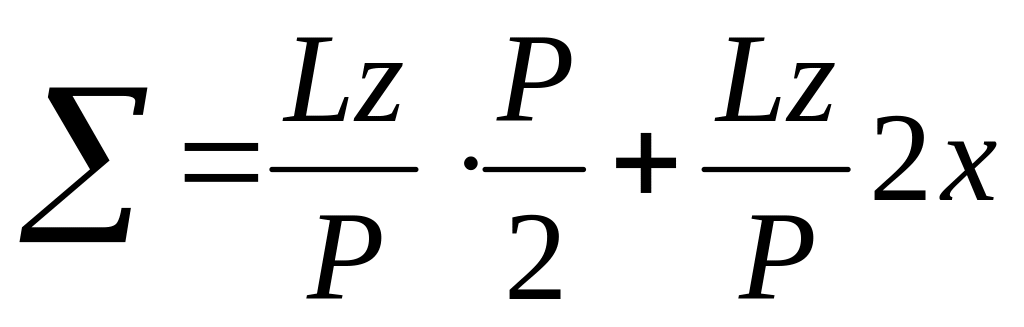 .
(8.5)
Входящая в выражение (8.5) величина х равна
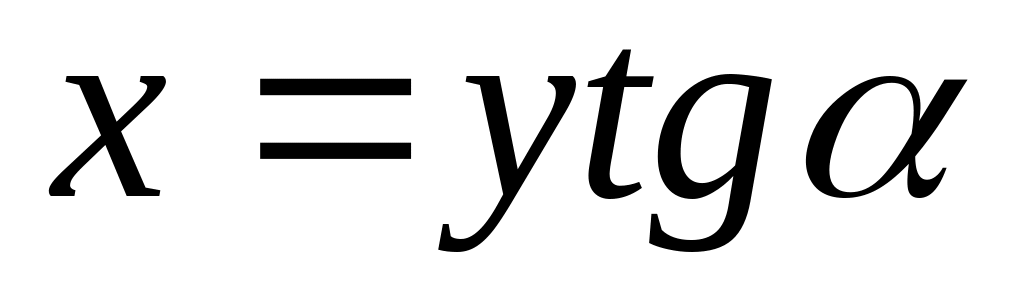 .
(8.6)
В свою очередь величина у выражается как разность А и АС:
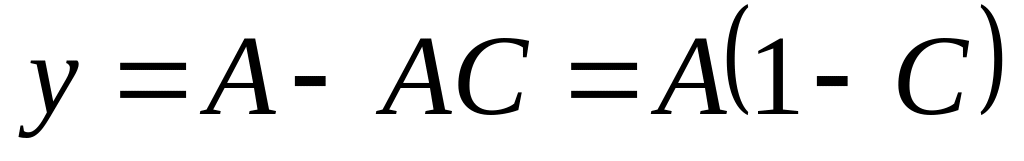 .
Подставляя
значение
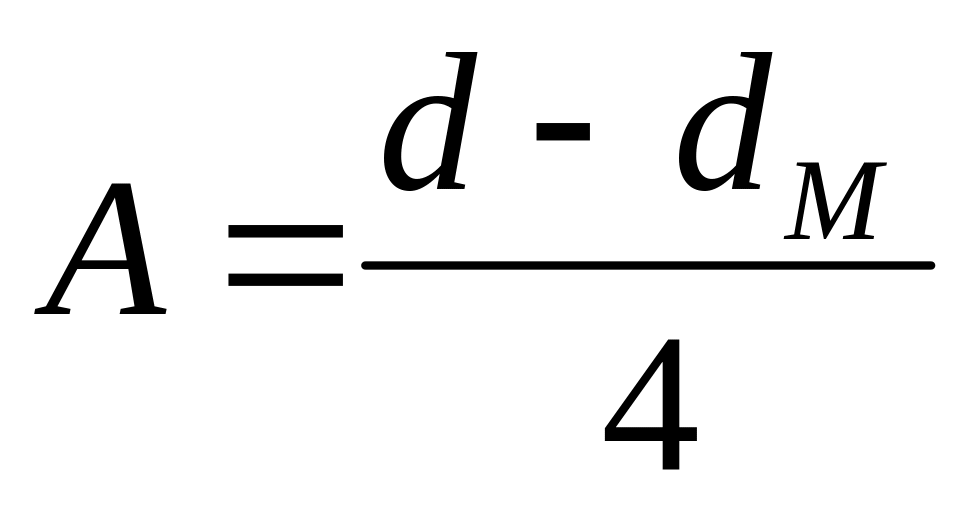 в последнее выражение, получаем
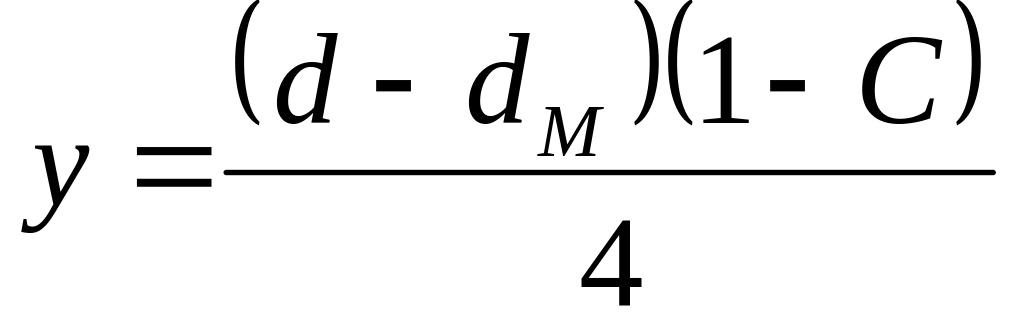 .
Подставив полученное значение у в формулу (8.6), а затем полученное значение х в формулу (8.5) и произведя преобразования, окончательно получаем формулу (8.4).
4. Определяется максимальная сила резания по формуле, используемой для определения силы Рz при протягивании:
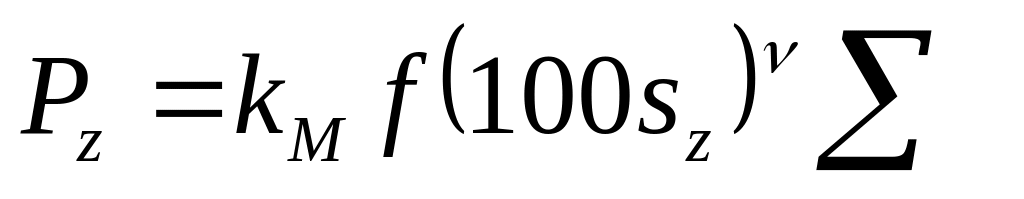 ,
(8.7)
где kM, f иυ — коэффициенты, выбираемые по табл. 8.3 и 8.4.
Процесс выбора коэффициентов, реализованный в алгоритме, проводится в такой последовательности. Сначала по табл. 8.1 выбирается вспомогательная величина GG, как функция от кода обрабатываемого материала детали, который задается во входных данных.
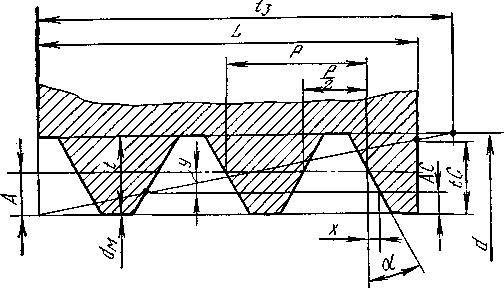
Рис. 8.3. Зависимость суммарной ширины снимаемой стружки от отношения длины резьбы к длине заборного конуса метчика
Таблица 8.1
Назначение вспомогательной величины
Материал детали |
МD (код) |
GG |
HB |
Углеродистые стали |
≤89 |
1 |
|
Легированные стали |
≤299 |
4 |
По чертежу детали |
Жаропрочные сплавы |
≤373 |
7 |
|
Чугуны серые |
≤404 |
10 |
|
Чугуны ковкие |
≤419 |
12 |
|
Медь |
≤467 |
14 |
≤60 |
Бронза |
≤474 |
13 |
≤110 |
Латунь |
≥499 |
14 |
≤78 |
Алюминиевые сплавы |
≥500 |
15 |
≤110 |
Затем производится анализ величины GG, представляющей порядковый номер строки классифицированной записи материалов.
Если GG>11, т. е. обрабатываемый материал находится в группе ковких чугунов и цветных металлов, указанные коэффициенты выбираются по табл. 8.3 и 8.4.
Таблица 8.2
Предельные значения твердости материала
GG
|
SS1
|
SS2
|
≤6
|
197
|
229
|
≤9
|
0
|
0
|
>9
|
180
|
400
|
Таблица 8.3
Рекомендуемое значение коэффициента
GG
|
kM
|
GG
|
kM
|
1
|
0,91
|
8
|
0
|
2
|
1
|
9
|
0
|
3
|
1,19
|
10
|
0,91
|
4
|
0,93
|
11
|
1
|
5
|
1
|
12
|
0,82
|
6
|
1,1
|
13
|
0,45
|
7
|
0
|
14
|
0,35
|
|
|
15
|
0,4
|
Иначе, производится анализ твердости обрабатываемого материала. По табл. 8.2 определяются предельные значения твердости материалов SS и SS2 как функции от GG. Если твердость обрабатываемого материала HB≤SS1, также переходим к выбору указанных коэффициентов по табл. 8.3 и 8.4. Иначе, сравниваем твердость обрабатываемого материала со значением SS2 и производим соответствующую корректировку величины GG, а затем переходим к выбору коэффициентов kM, f и υ.
5. После определения усилия резания Рz по формуле (8.7) проводится проверка диаметра хвостовика метчика на усилие скручивания. Из формулы определения крутящего момента
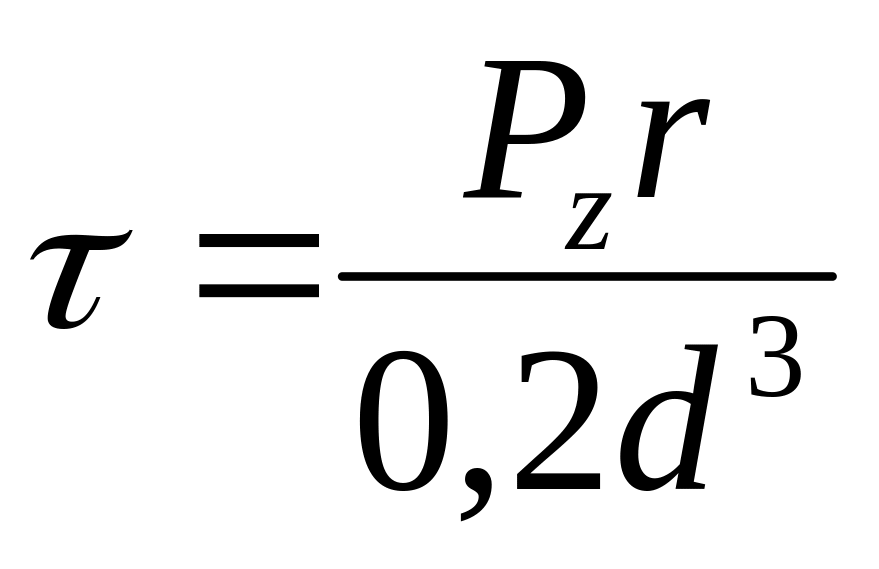 ,
преобразуя и принимая допустимую нагрузку на скручивание для материала 40Х τ=1600 даН/см2, получаем
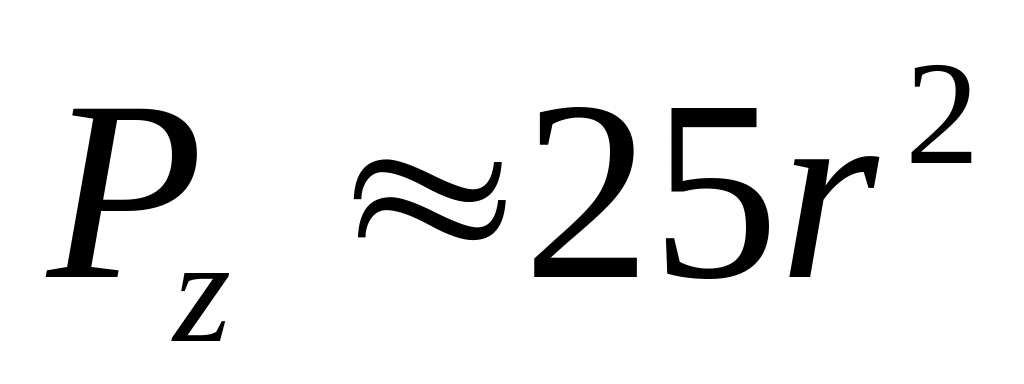 ,
где r — радиус хвостовика метчика.
Таблица 8.4
Рекомендуемые значения коэффициентов f и υ
Материал детали
|
GG
|
sz> 0,09
|
sz≤ 0,09
|
||
f(1)
|
υ(1)
|
f(2)
|
υ(2)
|
||
Углеродистые стали
|
≤3
|
4,45
|
0,785
|
7,0
|
0,6
|
Легированные стали
|
≤6 6 |
5,85
|
0,785
|
8,8
|
0,6
|
Жаропрочные сплавы
|
≤9
|
0
|
0
|
0
|
0
|
Чугуны
|
≤12
|
3,8
|
0,785
|
5,9
|
0,6
|
Цветные металлы
|
>12
|
4,45
|
0,785
|
7,0
|
0,6
|
Следовательно, сила резания, нагружающая метчик, должна отвечать условию
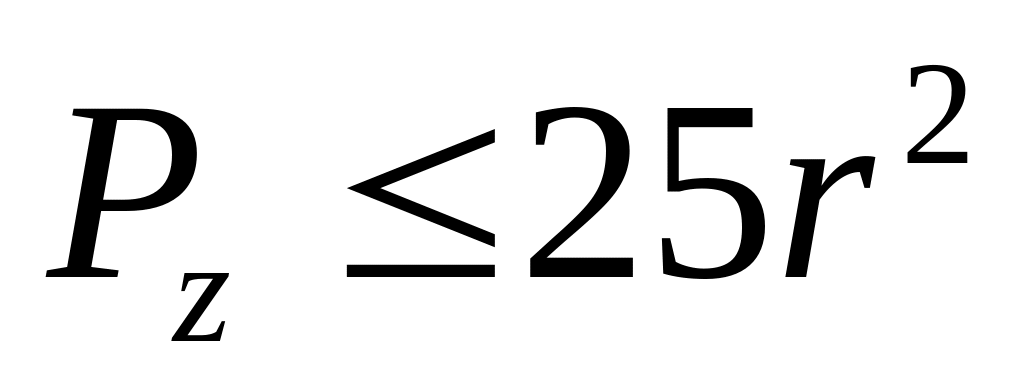 .
6. В случае невыполнения этого условия производится корректировка подъема на зуб метчика для удовлетворения равенства
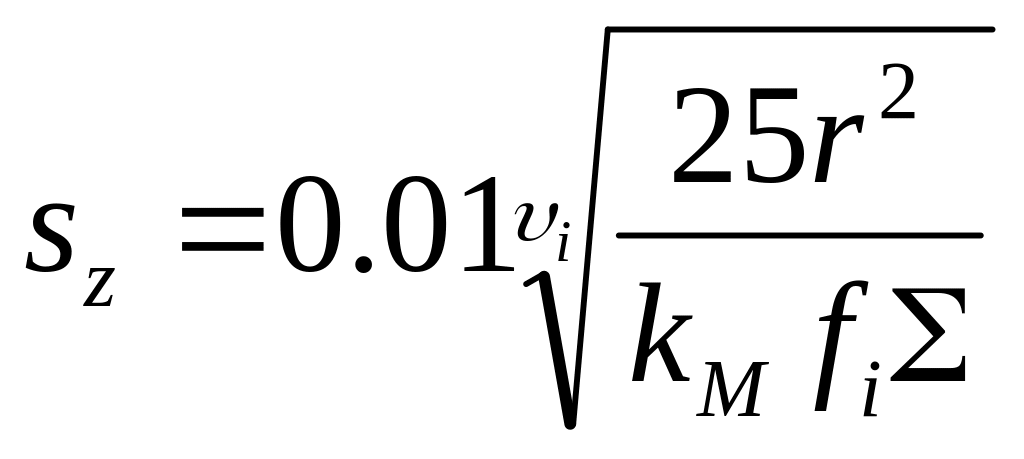 .
Если полученное по индексу i=1 значение подъема на зуб sz≤0,09 мм, проводится окончательное определение sz по индексу i= 2.
7. После установления окончательной величины подъема на зуб sz определяется корригированный угол профиля зуба метчика по условию удовлетворения требований, предъявляемых к шероховатости профиля резьбы детали.
По приведенной в алгоритме таблице (см. блок 40) исходя из класса шероховатости устанавливается максимальная высота неровностей Δh. Зная высоту неровностей Δh и подъем на зуб sz, рассмотрим схему формирования углового профиля резьбы детали α зубьями метчика с корригированным профилем αk (рис 8.4).
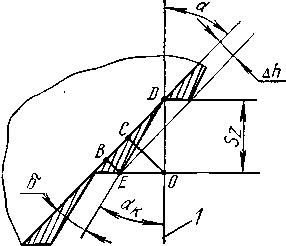
Рис. 8.4. Схема формирования углового профиля детали корригированным профилем метчика:
1- линия, перпендикулярная к оси резьбы
Из ΔCOD
CO=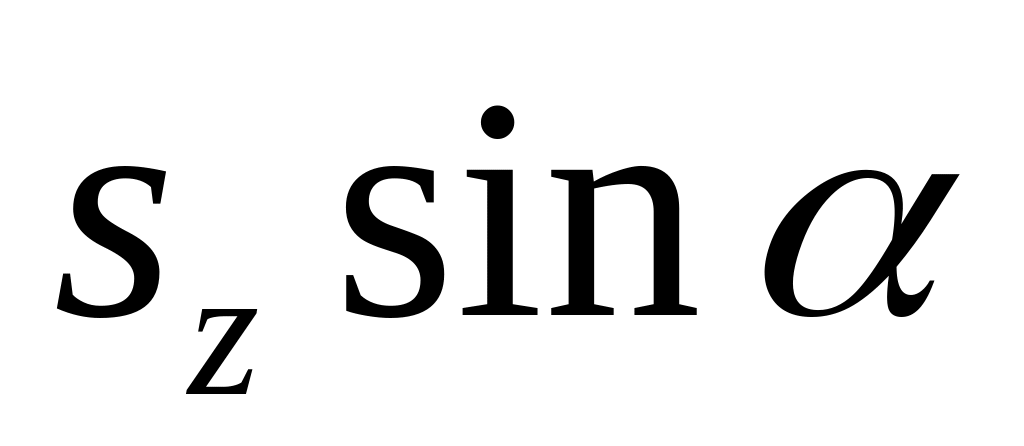 .
(8.9)
Если
Δh≥СО=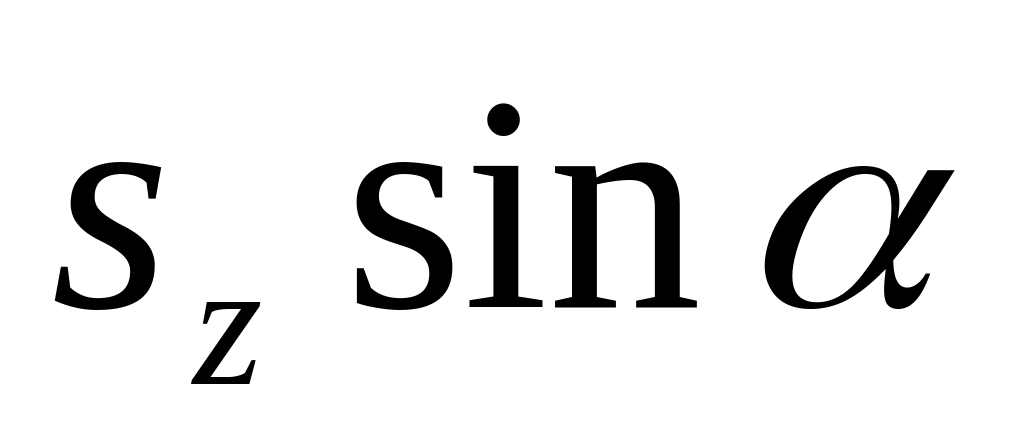 ,
корригированный профиль метчика может
быть установлен в пределах 0...α.
Для обеспечения достаточного угла поднутрения δ по условиям исключения трения и обеспечения возможно большей прочности зуба метчика и улучшения отвода тепла из зоны резания, угол профиля метчика принимается меньшим угла профиля детали на величину 2°: αй =α-2°.
Если Δh < , определяем угол δ:
из ΔBDE
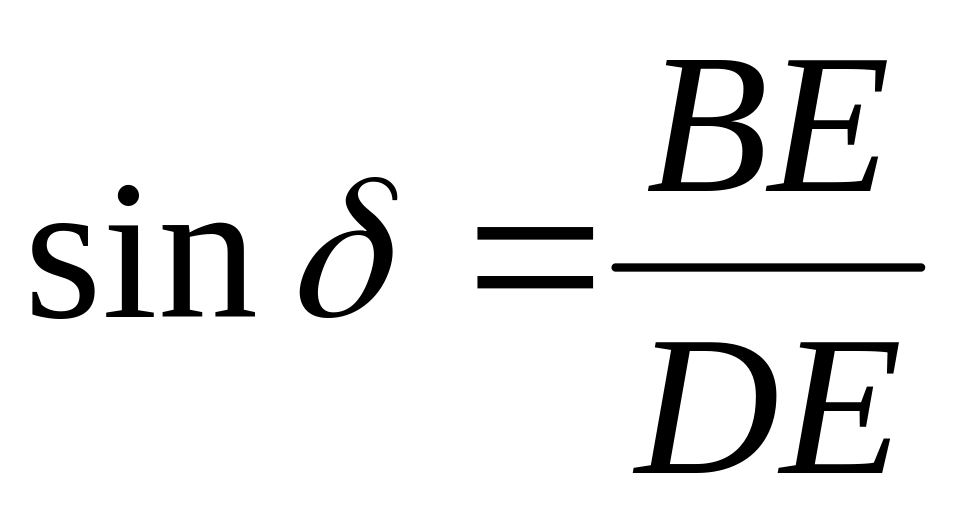 ;
(8.10)
из
ΔЕDО
DЕ
=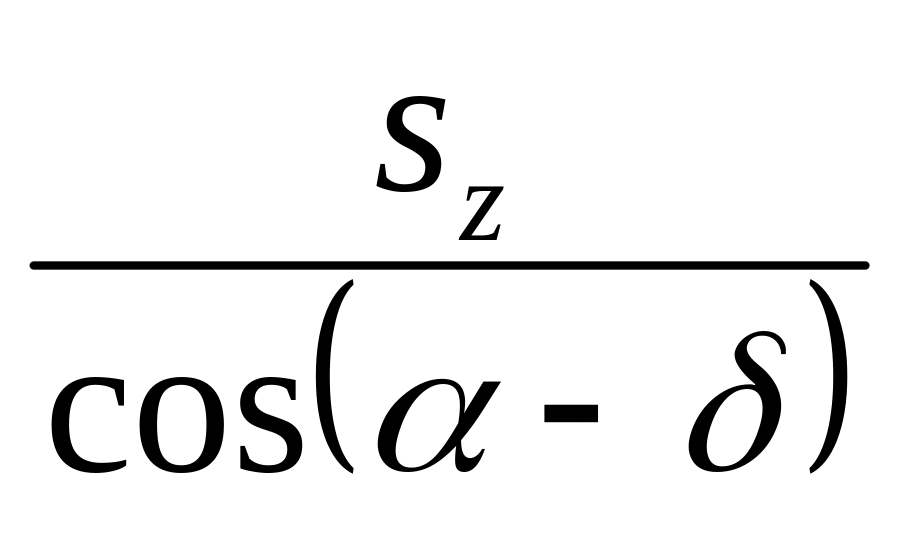 .
Подставляя в выражение (8.10) значение ВЕ = Δh и DE и производя соответствующие преобразования, получаем
.
Если полученное значение угла δ>2°, угол профиля метчика принимается равным αк=α-2°. Если δ<2°, оптимальный угол корригированного профиля метчика определяется следующим образом.
Исходную величину неровностей Δh с целью компенсации возможных погрешностей при переточках метчиков умножаем на величину 0,8 и из ΔВDЕ получаем зависимость
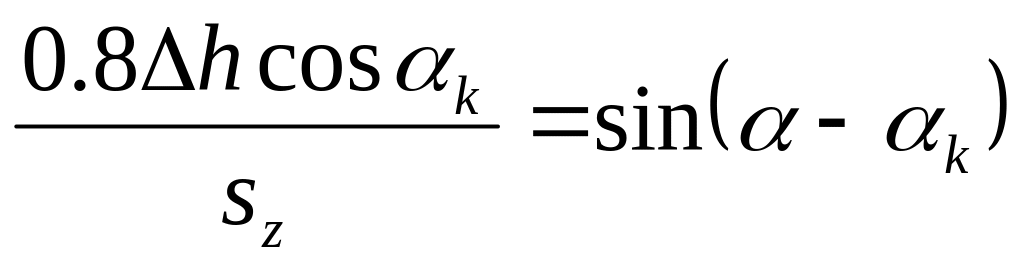 .
(8.11)
Преобразуем выражение (8.11) следующим образом:
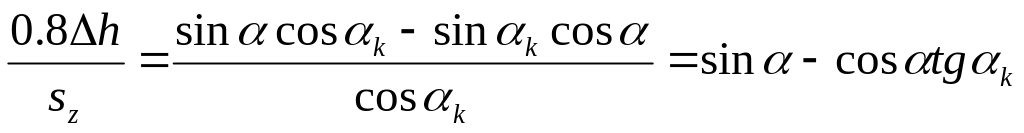 ;
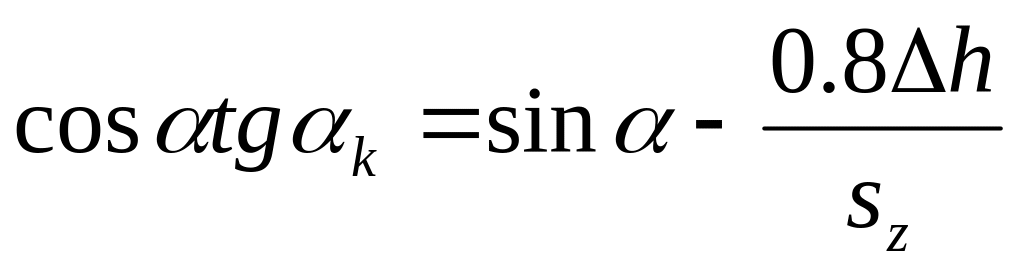 ;
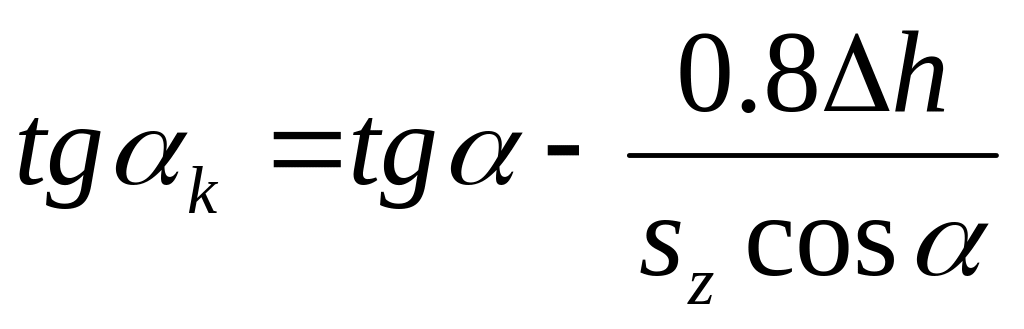 .
Окончательно получаем
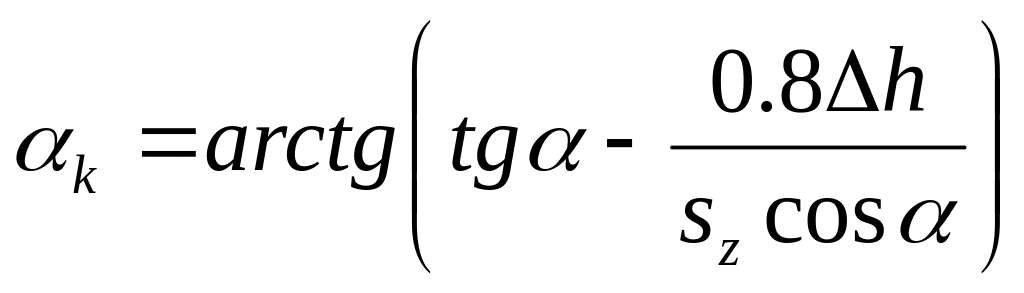 .
Полученное расчетное значение корригированного угла профиля метчика для удобства заправки шлифовального круга округляется в большую сторону с точностью 0,5°.
Расчет остальных конструктивных и технологических параметров метчика приводится ниже.
8. Высота профиля резьбы, снимаемая спроектированным заборным конусом метчика,
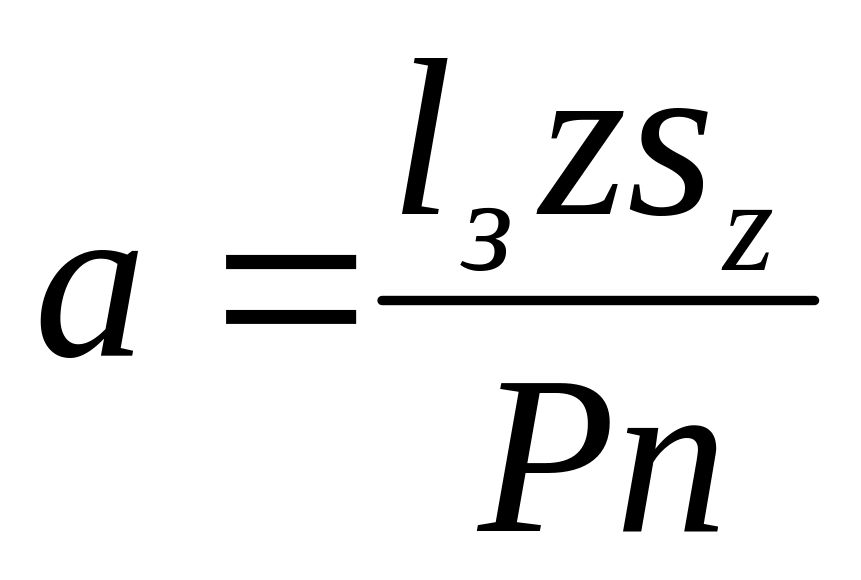 .
9.Полная высота профиля резьбы
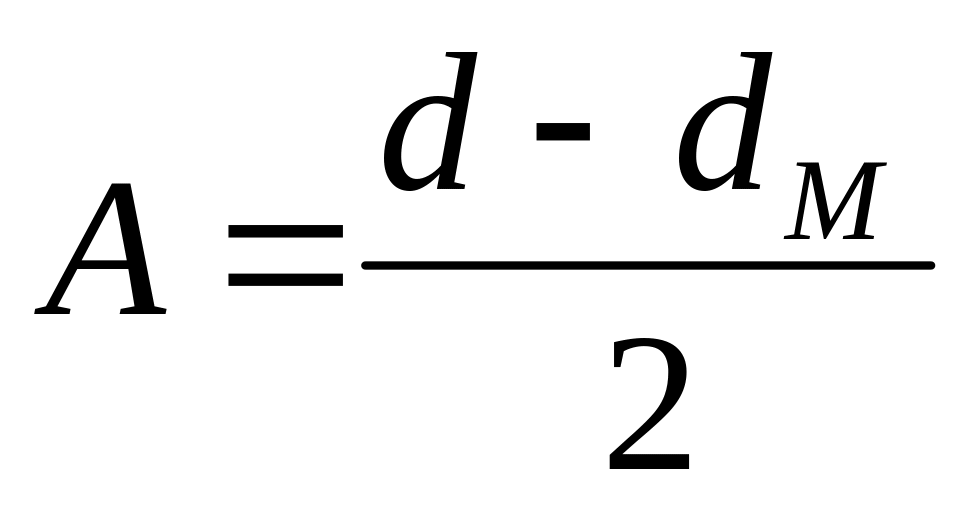 .
10. Определяется необходимое для нарезания резьбы количество метчиков в комплекте
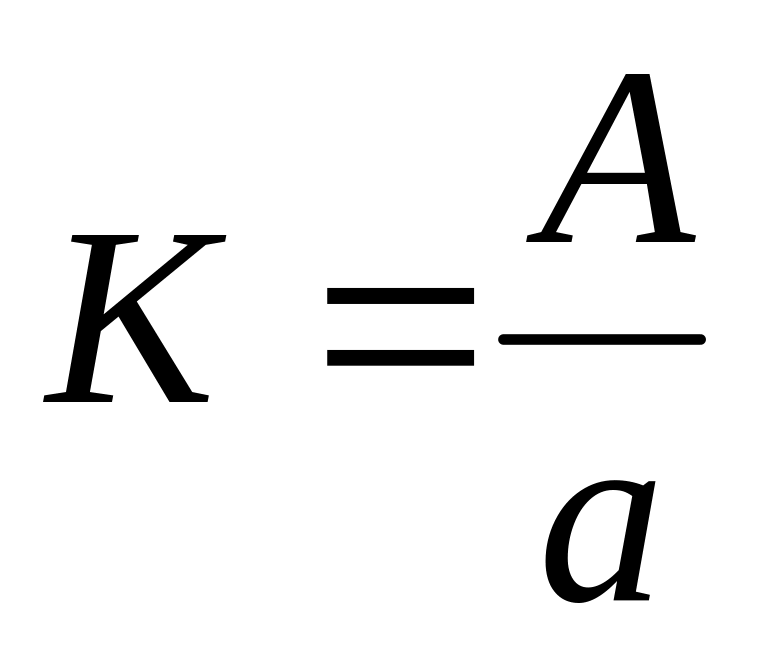 .
(8.12)
Полученное значение К округляется до ближайшего большего или равного целого числа.
11. Припуск на один метчик в комплекте
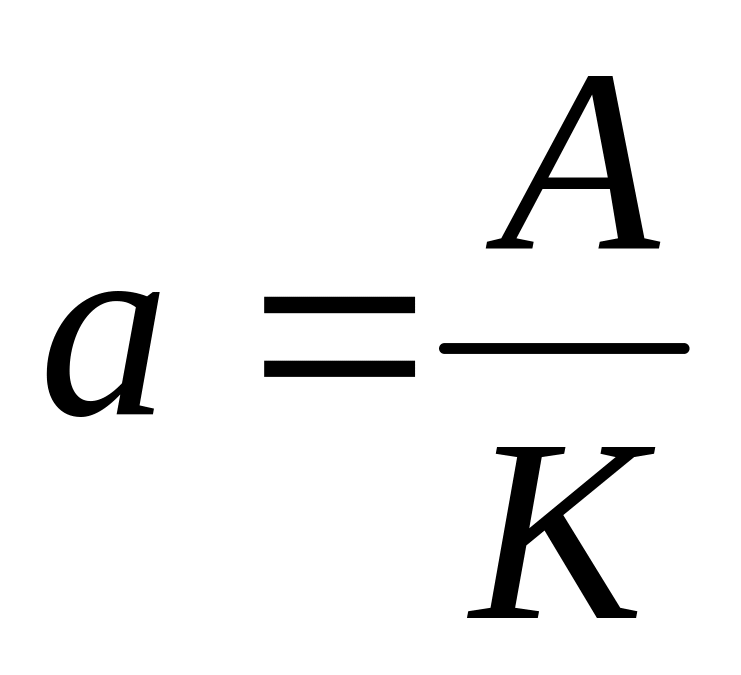 .
12. Исполнительная длина заборной части метчика
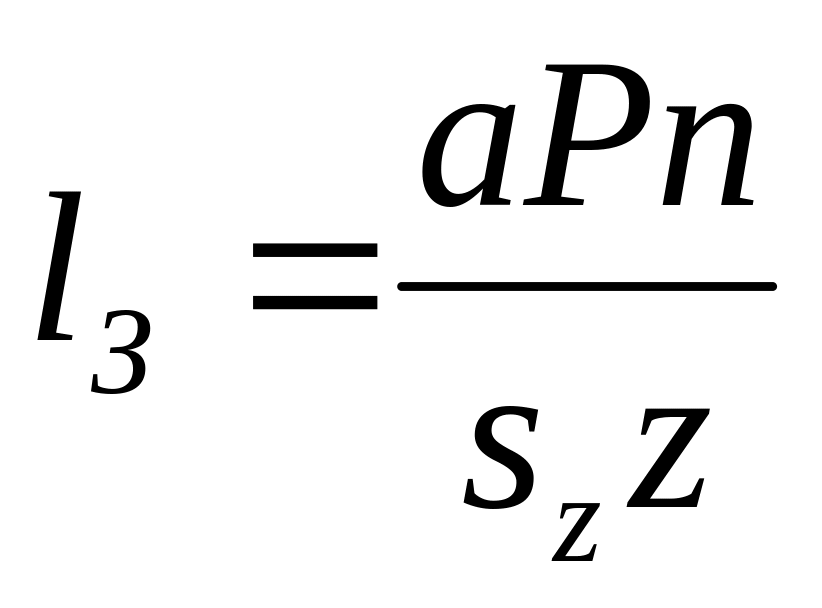 .
13. Величина разворота метчика на длине заборной части l3 при шлифовании корригированного профиля
.
14. Угол заборной части метчика по наружному диаметру
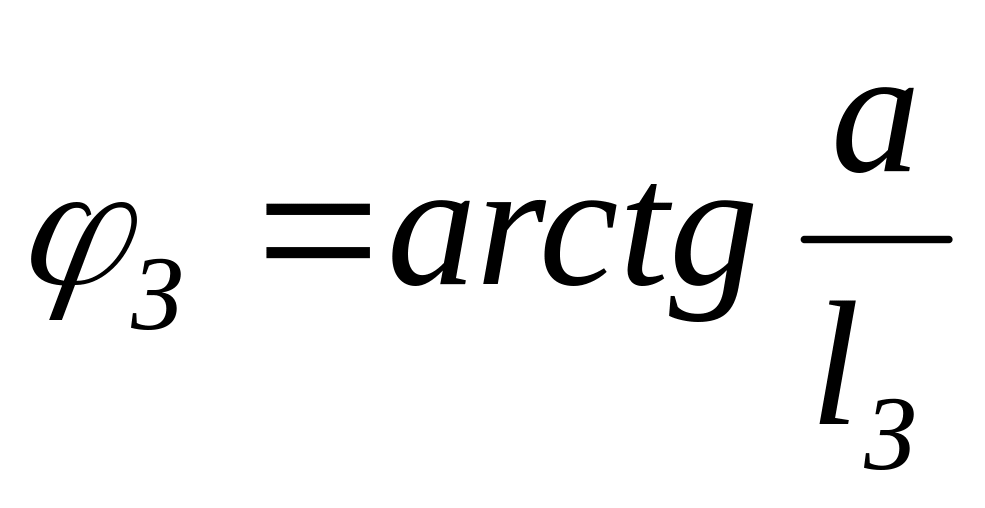 .
15. Угол разворота для получения обратной конусности метчика определяется по формуле (8.1):
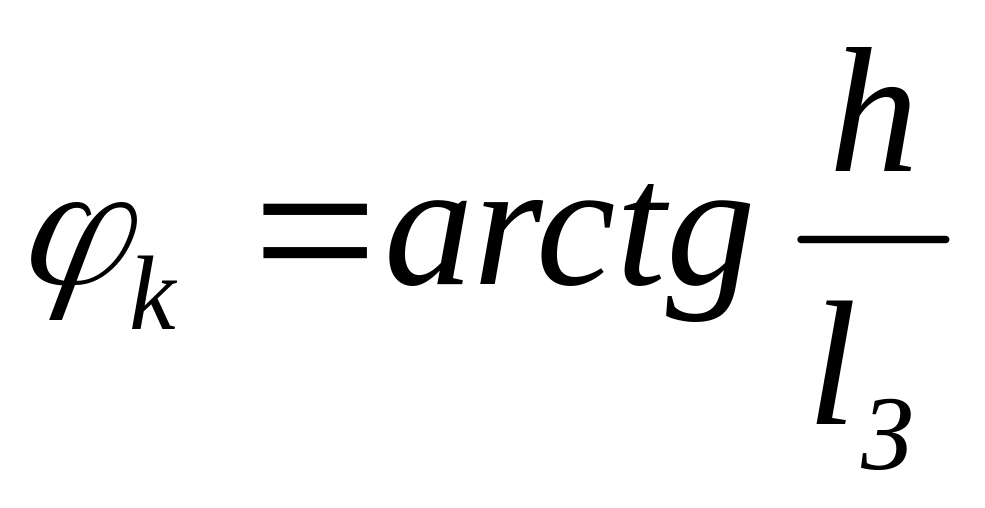 .
Расчет контрольных размеров корригированного профиля производится по п. 16...19 (рис. 8.5).
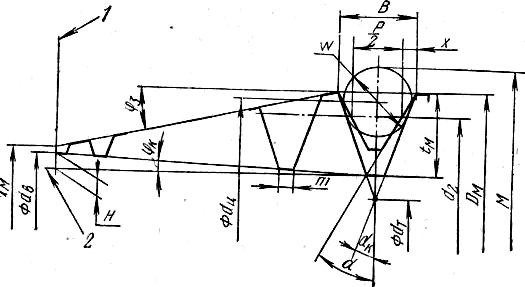
Рис. 8.5. Схема расчета контрольных параметров корригированного профиля метчика:
1- торец заборной части; 2 - линия, параллельная оси метчика
16. Определение расчетного диаметра ролика, применяемого для промера среднего диаметра резьбы на первом калибрующем витке метчика, ведется в зависимости от размера В, который равен
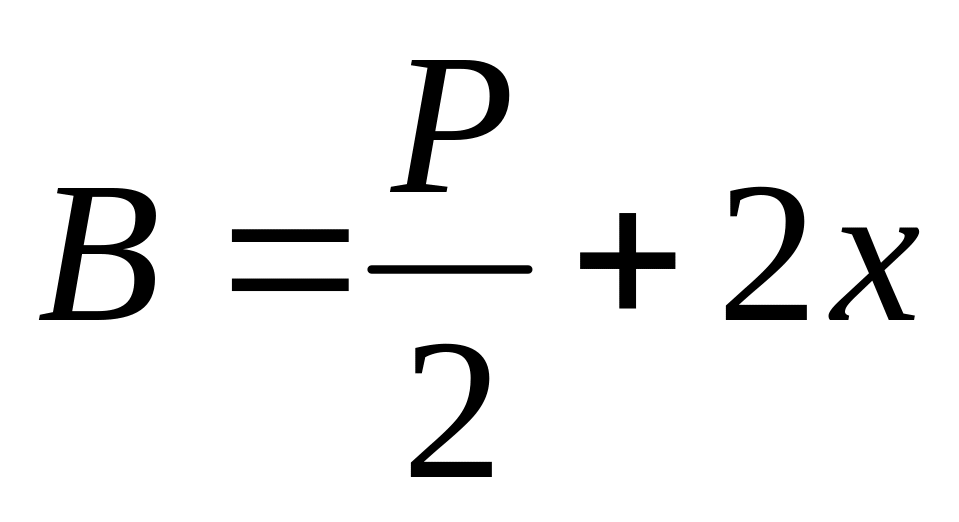 .
Подставляя значение х, равное
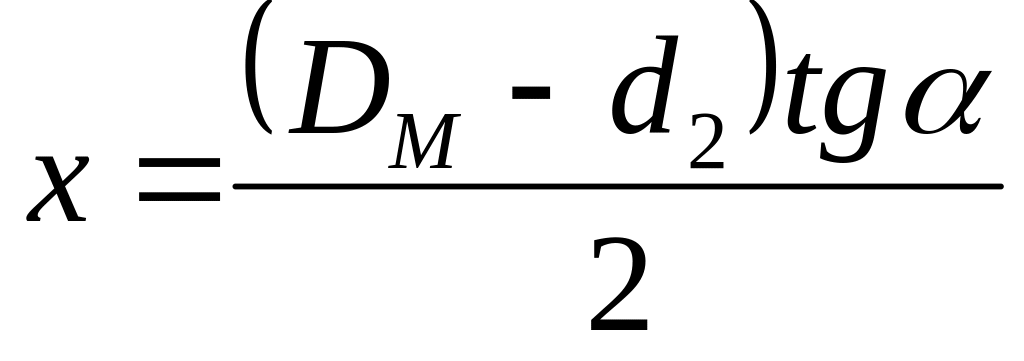 ,
где Dм — наружный диаметр метчика;
d2 — средний диаметр резьбы детали,