Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
Связь между блоками, т. е. направление алгоритмического процесса, изображается прямыми линиями, так называемыми линиями потока. Направление движения по алгоритму сверху вниз и слева направо принимается за основное и стрелками не обозначается. В остальных случаях связующие линии обозначаются стрелками. Расстояние между отдельными блоками — не менее 10 мм, а между линиями потока — не менее 3 мм.
В качестве примера, иллюстрирующего приведенные формы представления алгоритма, рассмотрим алгоритмическое решение задачи нахождения величины угла α по известному значению его инволюты.
Выражение инволюты угла следующее:
inv α = tg α – α. (2.1)
Значение invα известно. Требуется найти угол α.
Выражение (2.1) является трансцендентным и решается методом последовательных приближений. Существуют различные способы приближения. Используем простейший из них, учитывая, что численное значение tgα растет быстрее, чем α.
Словесное описание алгоритма
Задаться начальным значением α = 0.
Увеличивать значение α с определенным шагом до тех пор, пока правая часть не станет больше исходной величины invα.
Возвратиться к предыдущему значению α.
Уменьшить шаг наращивания (итерации) α.
Повторять процедуру вычислений с п. 2 до выполнения выражения (2.1) с определенной погрешностью (например 0,000001).
Операторная форма описания
Присвоить А = invα.
Присвоить α = 0.
Принять шаг наращивания переменной α(t=10°).
Вычислить В = tgα — α.
Если (A-В)≤0,000001, перейти к оператору 8.
Если A>В, принять α = α+t и перейти к оператору 4.
Если А<В, принять α = α-0,5t, t = 0,5t и перейти к оператору 4.
Останов машины. Задача решена.
Блок-схемное описание алгоритма
Алгоритм (рис. 2.1) содержит следующие блоки:
ввода исходных данных (блок 1);
вычисления (блоки 2, 3, 5, 8, 9);
арифметическое сравнение (блок 4, 6);
вывода информации на печатающее устройство (блок 7);
останов машины (блок 10). Представление алгоритмов в виде блок-схем является наиболее употребительным. Часто блок-схемы используются и при составлении словесного описания алгоритмов когда, само словесное описание выполняемых процедур оформляется графически, как и связи между ними.
 Приступая к
разработке алгоритма и его блок-схемы,
следует предварительно
определить содержание входной и выходной
информации.
Входная информация представляет ряд (массив) чисел, последовательность расположения которых для данной задачи строго определенная. Она должна содержать полностью те величины, которые необходимы для реализации автоматизируемого вычислительного процесса.
Выходная информация должна обеспечить желаемый объем выходных данных. В процессе разработки алгоритма и формирования выходной информации количество входных величин может корректироваться. Имеется вполне определенная и объяснимая связь между объемом входной информации и объемом алгоритма и выходных данных. Чем больше объем входной информации, тем более широкие задачи можно решать с помощью алгоритма и тем больше выходной информации можно получить в результате реализации программы на ЭВМ. Сам алгоритм в этом смысле становится универсальнее. Вместе с тем следует помнить, что большое количество входных данных не только удлиняет время их подготовки, но и увеличивает количество возможных описок, ошибок и т. д. В каждом конкретном случае разработчик алгоритма должен выбирать такой объем входной и выходной информации, который в наибольшей степени отвечает условиям эксплуатации программы в производственных условиях.
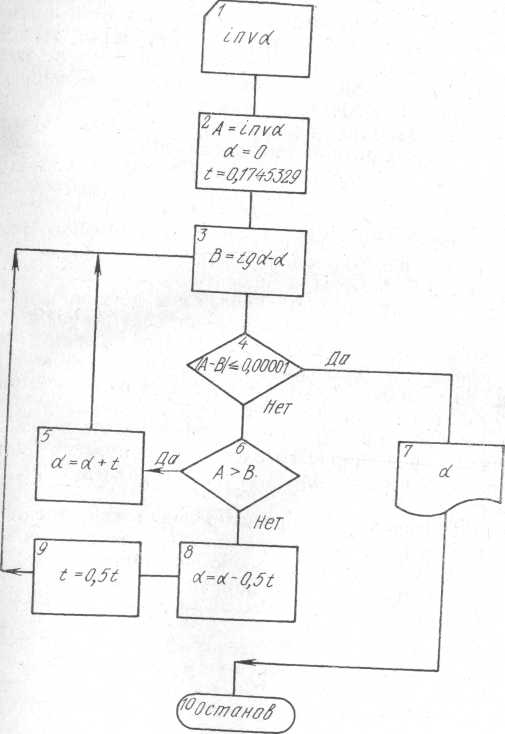
Рис. 2.1. Блок-схема алгоритма нахождения угла
по значению его инволюты
Различают количественную и качественную информацию. К количественной информации относят различные численные характеристики объекта. При проектировании металлорежущих инструментов это, как правило, параметры детали, используемые как входные величины, конструктивные элементы и размеры профиля инструмента. Например, модуль, число зубьев, диаметры, длины, величины углов и т. п. Входные величины берутся из чертежа детали, а также из технологического процесса ее изготовления.
Качественная информация характеризует состояние описываемого объекта и обычно при ручном, неавтоматизированном проектировании представляется словесно. Например, направление винтовой канавки (правое или левое), материал детали, типы хвостовиков и т. п.
При автоматизированном проектировании качественная информация кодируется (шифруется) с помощью специальных кодов, т. е. как бы переводится в количественную информацию. Пример простейшей кодировочной таблицы:
Направление винтовой канавки |
Код НВК |
левое |
— 1 |
прямое |
0 |
правое |
1 |
Иногда вместо кодов используют знак какого-либо параметра. Например, характеризуя угол β наклона косозубого колеса, можно одновременно закодировать и направление угла наклона (β = 0— прямозубое колесо, β>0— косозубое колесо с правым углом наклона, β<0 — с левым углом наклона).
При разработке конкретного алгоритма следует тщательно изучить процесс проектирования инструмента, проанализировать материалы по этой тематике, обобщить практический опыт. Затем разрабатывается укрупненная блок-схема алгоритма с выделением самостоятельных частей, несущих законченный смысловой характер, в отдельные подпрограммы (модули). Устанавливаются необходимые связи между ними, объем входной и выходной информации, кодировочные таблицы.
Разработка алгоритма — процесс творческий. Хорошо составленный алгоритм не содержит лишних операций, повторений, запутанных логических связей. Он компактен, легко воспринимается и сравнительно просто корректируется как при отладке на ЭВМ, так и на стадии эксплуатации. Квалифицированно разработанный алгоритм может рассматриваться самостоятельно, как формализованная методика проектирования, используемая и при ручном проектировании.
2.2. Особенности металлорежущего инструмента как объекта автоматизированного проектирования
Существуют три способа проектирования инструментов — графический, графоаналитический и аналитический. При этом в первую очередь имеется в виду способ определения профиля режущей части инструмента как наиболее сложного этапа всего процесса конструирования инструментов.
Графический способ предусматривает определение отдельных элементов инструмента методом начертательной геометрии. Он целесообразен при отсутствии аналитической методики расчета или когда последняя чрезвычайно сложна и трудоемка. К положительным сторонам этого способа следует отнести сравнительно большую универсальность, позволяющую использовать его практически в любых случаях, и большую наглядность (при данном способе отражается в буквальном смысле картина формообразования). А это в ряде случаев позволяет произвести комплексную оценку процесса обработки детали инструментом, что порой весьма затруднительно сделать, опираясь только на аналитические зависимости. Примером может служить так называемая «обратная» задача при проектировании инструментов — определение действительного профиля детали при обработке обкатным инструментом зубчатых деталей. Кроме того, графический способ помогает уяснить кинематику анализируемого этапа проектирования, так как фактически моделирует его на бумаге. Основными недостатками рассматриваемого способа являются: неудовлетворительная зачастую точность графических построений и большой их масштаб.
Аналитический способ предусматривает использование функциональной зависимости размеров и форм инструмента от конструкции детали. Основное преимущество его при ручном проектировании — обеспечение высокой точности рассматриваемых элементов на стадии проектирования. Если аналитические зависимости сложны, а сроки проектирования весьма сжаты, пользоваться ими нецелесообразно. Недостаток аналитического способа — определенная рутинность, большой объем вычислений, что ведет к ошибкам. Графоаналитический способ является синтезом двух методов. При этом способе употребляются различные упрощенные зависимости, таблицы, графики. Важную роль играют опыт и интуиция конструктора-инструментальщика.
Квалификация конструктора, специфика изготовления и эксплуатации инструмента приводят к тому, что на различных предприятиях при решении однородных задач используются иногда различные способы проектирования.
Теория проектирования инструментов, как в научном, так и в практическом отношении всегда использовала описанные способы, отдавая на различных этапах своего развития предпочтение одному из них. С появлением ЭВМ дальнейшая разработка методов проектирования ведется в направлении совершенствования аналитического способа, как одного из главнейших моментов эффективного использования вычислительных машин.
Опыт автоматизации инженерного труда и эксплуатации уже разработанных программ инструментального проектирования позволяет утверждать, что графические способы изживают себя, и доля их использования в практике конструкторов-инструментальщиков будет сведена до минимума.
Оснащение операций основного производства производится двумя группами инструментов — нормализованными и специальными. Основной задачей при оснащении технологических операций инструментом конкретного вида является подбор его из имеющихся (нормализованных или спроектированных ранее) инструментов, который представляет процедуру поиска. Лишь при отрицательном результате поиска следует осуществлять процедуру проектирования. Соотношение этих двух процедур для обеих групп различно. Для первой группы, включающей инструменты общего назначения — резцы, сверла, зенкеры, развертки и т. п.,— преимущественное значение при оснащении технологического процесса имеет поиск, для второй группы, объединяющей сложнорежущий инструмент — фасонные резцы, червячные фрезы, долбяки, шеверы, протяжки, фасонный инструмент для обработки винтовых поверхностей,— проектирование.
Методы машинной реализации этих процедур также разные. Поиск инструментов в принципе не отличается от общих задач, решаемых теорией информационно-поисковых систем, поэтому в дальнейшем этому вопросу будет уделено внимание лишь с точки зрения постановки проблемы поиска при оснащении технологических процессов.
Более подробно следует рассмотреть проектирование специальных инструментов, так как это составляет основу процесса инструментального проектирования с помощью ЭВМ.
Алгоритмы и программы проектирования инструментов фактически могут считаться стандартными, поскольку они, с одной стороны, объективно отражают процесс проектирования, не привязываясь жестко к конкретным производственным условиям, с другой — там, где это необходимо, позволяют их учитывать при задании исходных данных. А это означает, что одни и те же программы могут эффективно использоваться на различных предприятиях, в различных производственных условиях, эксплуатироваться в центрах коллективного пользования и т. п.
2.3. Сравнительный анализ ручного и машинного методов проектирования
При автоматизации любого процесса инженерного проектирования разработчику алгоритма необходимо решать две основные задачи. Первая связана с необходимостью формализации этого процесса, вторая — с разработкой системы описания и представления исходной информации (иногда эту систему именуют входным языком алгоритма). Чем больше в алгоритмизируемом процессе творческих элементов, опыта, интуиции, тем сложнее формализация. Чем сложнее деталь, разнообразнее ее конфигурация, тем сложнее решаются вопросы, связанные с ее описанием, как при организации исходной информации, так и разработке алгоритма.
В области инструментального проектирования эти задачи несколько упрощаются. Проектируемый инструмент, профиль его режущей части, как правило, четко ориентируются на обработку деталей определенного класса. Конструкция их достаточно хорошо описывается. Расчет инструмента для обработки деталей с фасонными, нестандартными профилями сложнее.
В основном формализация процесса инструментального проектирования основывается на использовании расчетных зависимостей, поэтому с точки зрения алгоритмизации проектирования инструмента является весьма удобным объектом автоматизации.
Однако для перевода задачи на ЭВМ недостаточно переложить на язык машины существующие аналитические способы расчета. Ручное и машинное проектирование — процессы далеко не адекватные. Они различаются восприятием и переработкой исходной информации, требованиями к собственной методике расчета и самому построению вычислительного процесса.
Под ручным (неавтоматизированным) проектированием будем понимать существующие традиционные методы проектирования без применения ЭВМ. Машинный (автоматизированный) метод — это расчет на ЭВМ с помощью специально разработанных программ, поскольку машинный метод проектирования разрабатывается на основе методик ручного расчета инструмента, он является более широким по сравнению с ручным. Ручная методика используется как некоторый исходный материал при составлении алгоритма. Однако существующие методики разрабатывались таким образом, чтобы максимально упростить задачу конструктору-инструментальщику. С этой целью, во-первых, рассматривалась упрощенная схема формообразования инструментом поверхности детали. Например, пространственное зацепление инструмента и детали заменялось чаще всего плоским. Во-вторых, упрощались собственно расчетные зависимости, чтобы избежать громоздких вычислений, трансцендентности выражений, производных и т. п. Для этого некоторыми величинами, малыми по значению, пренебрегали и т. д. В-третьих, вместо сложных детерминированных зависимостей вводились эмпирические соотношения и рекомендации. Ориентированные на одну, определенную группу деталей, они не всегда оказывались правильными для всего класса деталей. В-четвертых, в большом объеме использовались справочные таблицы, графики.
Благодаря этому удалось разработать довольно строгий, последовательный порядок расчета, своего рода формуляр, пользуясь которым в производственных условиях в приемлемые сроки, можно получить удовлетворительное решение.
Однако при ручном проектировании не исключены ошибки, связанные с утомлением проектировщика, неточности при вычислении тригонометрических функций, даже если используется малая вычислительная техника (арифмометры, малые электронные клавишные и т. п.). ЭВМ, конечно, исключает ошибки такого рода. Однако и точно проведенный расчет не дает уверенности в том, что инструмент обеспечит правильные условия обработки детали. Это имеет место, когда ручная методика вследствие упрощения в некоторых случаях оказывается неточной. В результате инструмент при изготовлении может потребовать доработки или вообще оказаться негодным. Но даже если спроектированный инструмент и окажется годным, далеко не всегда конструктор-инструментальщик (по ряду причин) может быть уверен в том, что принятый им вариант конструкции является оптимальным.
Первая причина заключается в том, что ручные методики обычно предполагают одновариантную схему расчета. Вторая причина кроется во множестве факторов, влияющих на выбор того или иного параметра инструмента или всего решения целиком. Этих факторов иногда настолько много и они так противоречивы, что конструктор вынужден прибегать к варианту решения, оптимальность которого неочевидна. Быстродействие машинного проектирования позволяет рассматривать все варианты задачи и выбирать из них лучший по некоторому критерию оптимальности. Таким образом, рассчитанная на ЭВМ конструкция инструмента может и должна обеспечить не только правильное изготовление детали, но и иметь оптимальные геометрические и конструктивные элементы.