Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
Задние углы αN, αпрод, αпоп, измеряемые соответственно в главной, продольной и поперечной секущих плоскостях определяются из ΔKK1C, ΔKCD, ΔKK1D, ΔKCB, ΔKK1B:
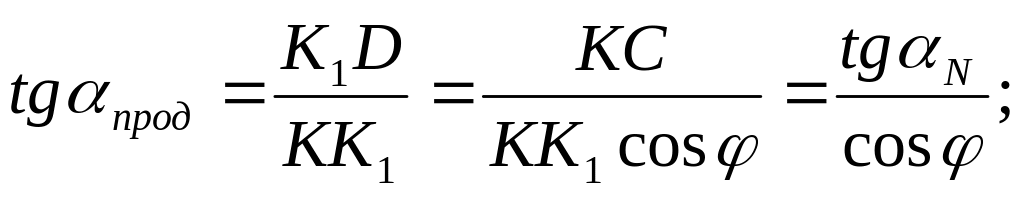
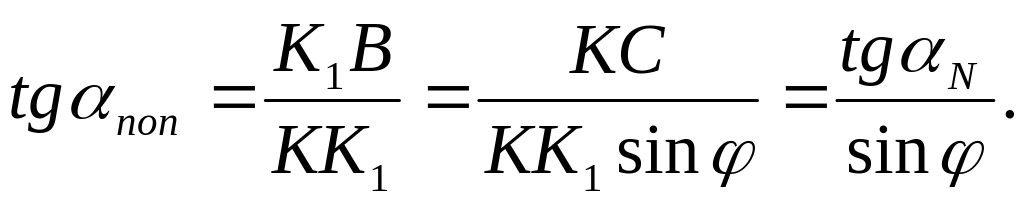
Полученные зависимости по соотношению передних и задних углов резца в различных плоскостях справедливы для зубьев всех сложнорежущих инструментов. Эти формулы используются для расчетов при заточке инструментов в многолимбовых головках.
1.7. Число зубьев. Стружечные канавки. Форма и размеры рабочей части инструмента
Число
зубьев zи
многолезвийных инструментов при
постоянном их диаметре D
влияет
на величину шага зубьев t
и
размеры стружечных канавок, так как
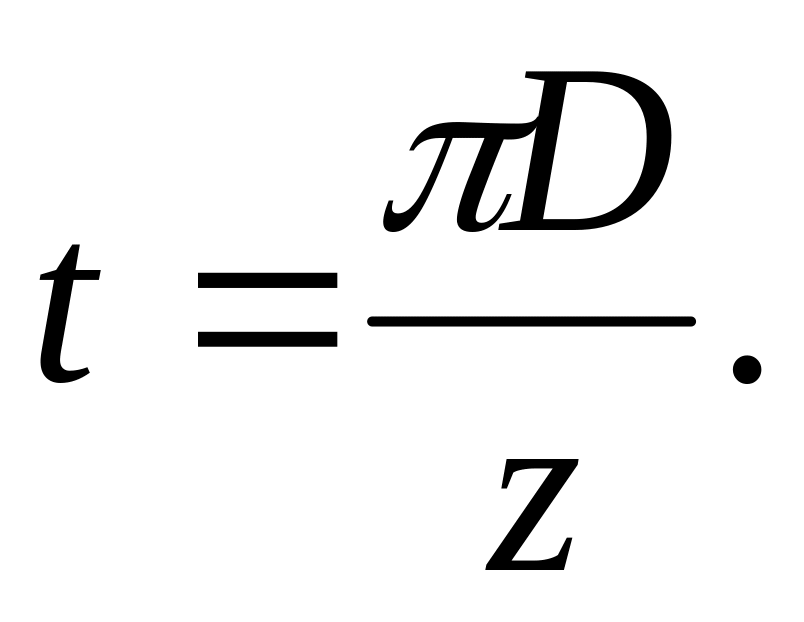
С увеличением числа зубьев уменьшается их шаг, а следовательно, и размеры зуба, а также объем стружечной канавки, который должен быть достаточным для размещения срезаемой стружки с учетом нормальной величины коэффициента заполнения К1 = 5, равного при обработке стали отношению активной площади Fакт стружечной канавки к площади срезаемого слоя Fсp.cл. Наоборот, при обработке чугуна коэффициент имеет меньшую величину (К2 = 2,5...3) и равен отношению всей площади канавки Fполн к площади срезаемого слоя Fсp.cл:
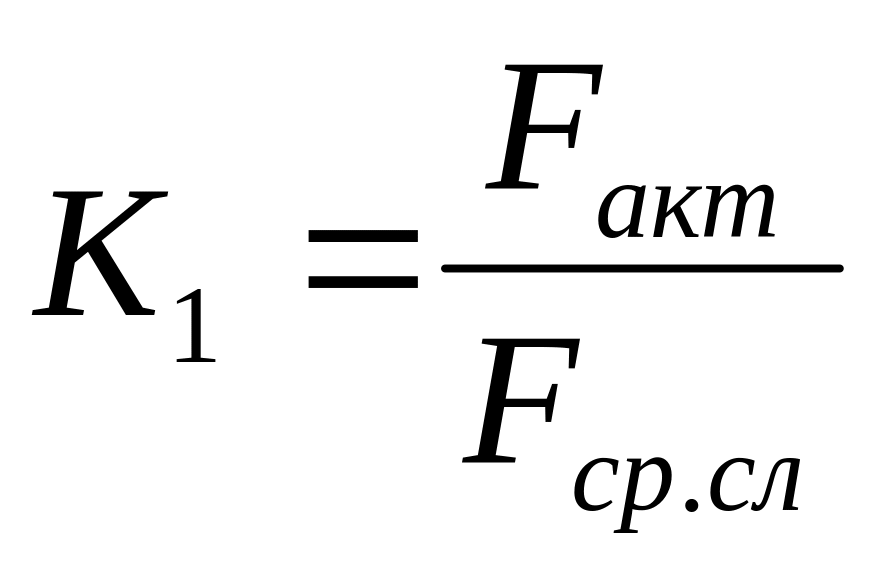 и
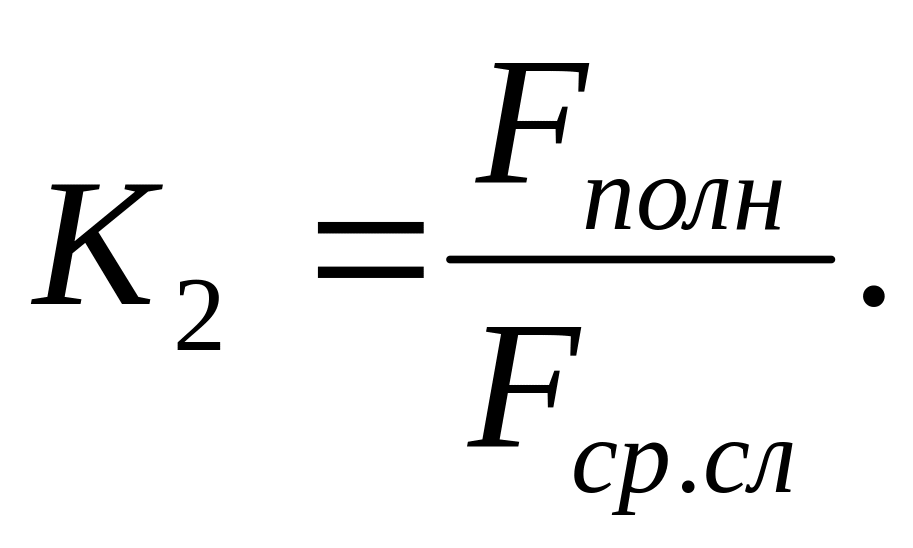
В связи с этим фрезы и другие многозубые инструменты для обработки чугуна имеют более мелкий зуб по сравнению с обработкой пластичных металлов, когда образуется сливная стружка в виде завитков или плоских спиралей.
При меньшем шаге увеличивается количество зубьев, одновременно находящихся в контакте с обрабатываемым изделием, что обеспечивает более плавную работу инструмента, однако приводит к увеличению крутящего момента и мощности резания.
Число зубьев зависит также от режима резания. При черновой обработке, т. е. работе инструмента с большими подачами, для размещения стружки требуются канавки большей площади, а поэтому инструменты должны иметь большие шаг зубьев и размеры.
Выбор числа зубьев зависит также от конструктивных особенностей и материала режущей части инструмента, режима резания и вида обработки, плавности работы инструмента. В последнем случае шаг зубьев многозубых инструментов делается неравномерным. Кроме того, для обеспечения плавности работы инструментов зубья должны быть наклонными или винтовыми. Направление стружечных канавок связано с условиями работы инструмента. Цилиндрические фрезы должны иметь направление винтовой межзубой канавки, обратное направлению вращения фрезы, чтобы обеспечивать направление осевой составляющей силы в сторону шпинделя станка. Это способствует более плотному прилеганию конического хвостовика инструмента или оправки и конического отверстия шпинделя станка.
У сверл и зенкеров с целью обеспечения положительного переднего угла зубьев или перьев направление стружечных канавок с направлением вращения инструмента должны быть одинаковы. При выборе направления стружечных канавок у разверток учитывается необходимость прижатия развертки к гнезду шпинделя. Поэтому направление стружечных канавок развертки должно быть обратным направлению ее вращения. Для обработки поверхностей большой длины целесообразно применять режущие инструменты со свободным отводом стружки, например наружные и внутренние протяжки со свободным выходом стружки.
Ниже приводятся расчетные формулы для определения шага t и числа зубьев zи различных режущих инструментов [13, 31].
У метчиков число зубьев или перьев рекомендуется назначать в зависимости от его наружного диаметра.
Число зубьев фрез для чернового фрезерования зависит от режима обработки s и t и диаметра фрезы D:
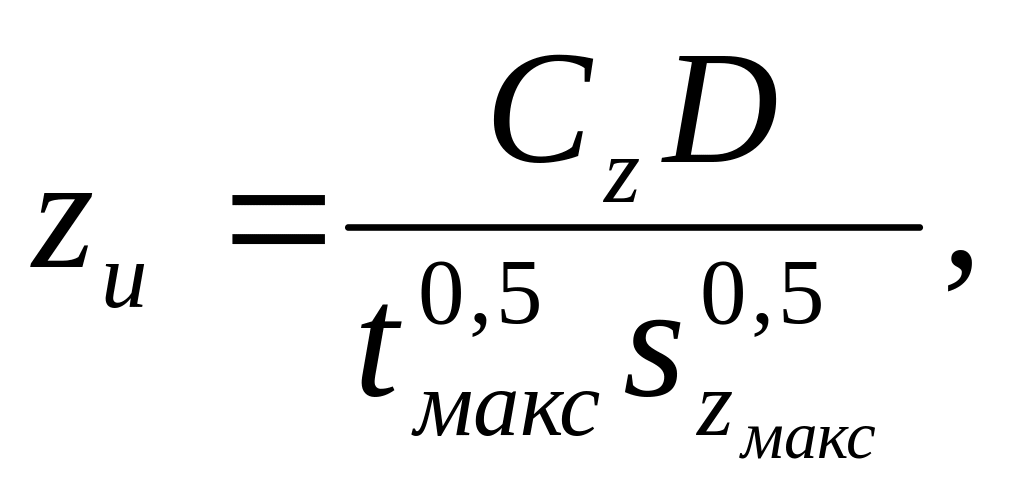
где Cz — коэффициент, принимаемый для концевых, цилиндрических, дисковых отрезных и фасонных фрез равным 0,2, а для торцевых— 0,6;
D — диаметр фрезы, мм; tмакс— глубина фрезерования, мм.
Полученное число зубьев проверяется с учетом плавности работы цилиндрической прямозубой фрезы по формуле
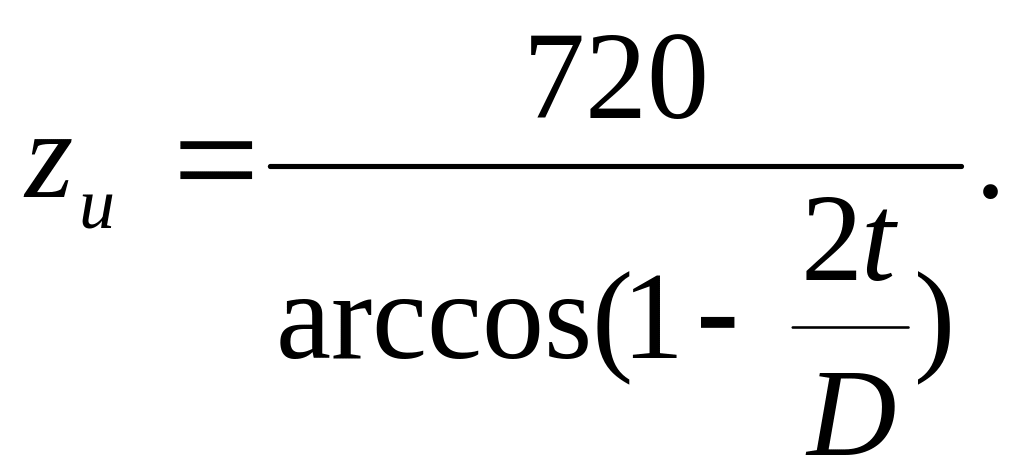
При расчете числа зубьев цилиндрической фрезы с углом наклона зуба ω необходимо, чтобы отношение ширины фрезерования В к осевому шагу фрезы Soc было равно целому числу с.
В этом случае число зубьев определяется по формуле
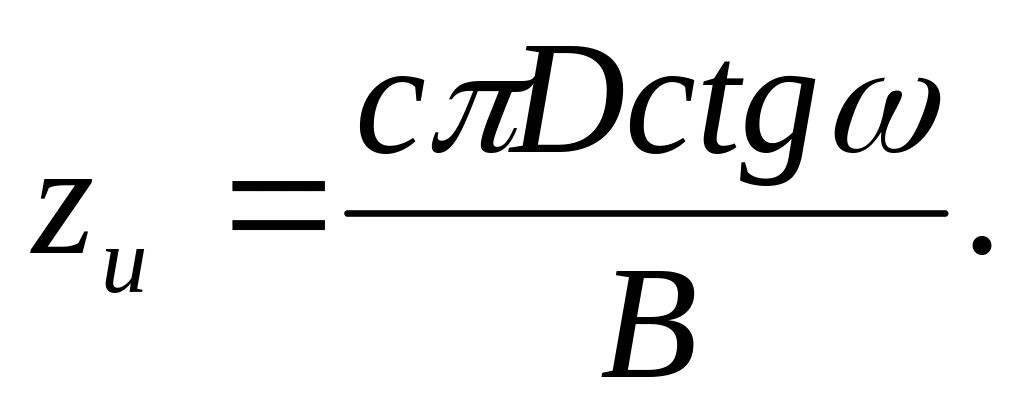
Для сборных червячных фрез число зубьев зависит от величины угла контакта инструмента с изделием:
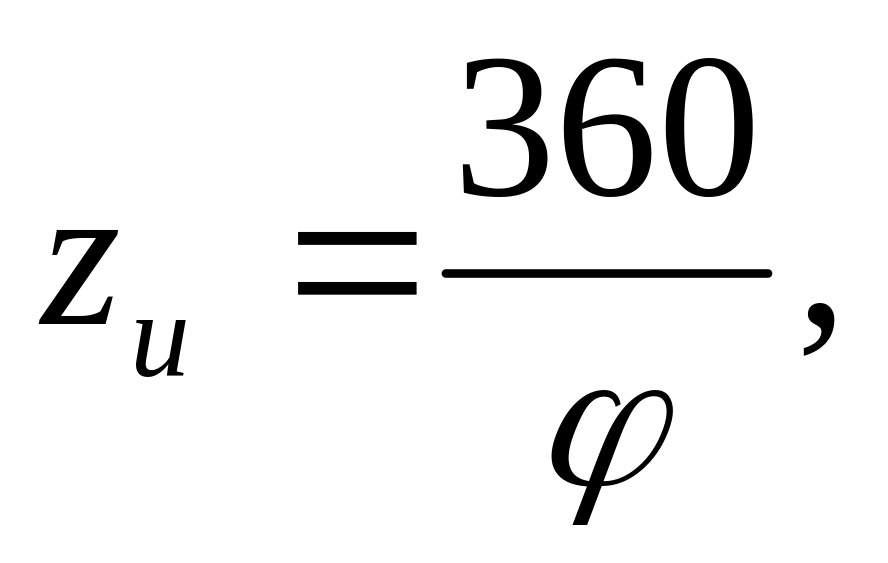
где
φ
—
угол контакта;
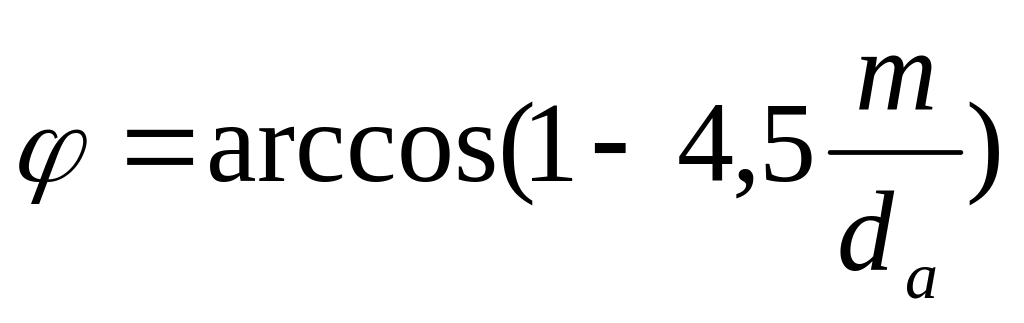 ;
m — модуль нарезаемого колеса, мм;
da — наружный диаметр фрезы, мм.
Ориентировочное число зубьев инструмента может быть определено по эмпирическим формулам:
z
= k1√D
+ k2
и
z
=
k1D,
где k1 — коэффициент, зависящий от условий работы и типа инструмента. Для концевых фрез k1 = 0,6, а для разверток k1 = l,5; k2 — коэффициент, который назначается в зависимости от свойств обрабатываемого материала и типа инструмента. Для разверток при обработке стали и чугуна соответственно k = 2 и 4, а для всех фрез — k2 = 0.
Число черновых зубьев протяжек рассчитывается в зависимости от снимаемого припуска Ачерн.
Для протяжек профильной и групповой схем резания число зубьев определяется соответственно по формулам:
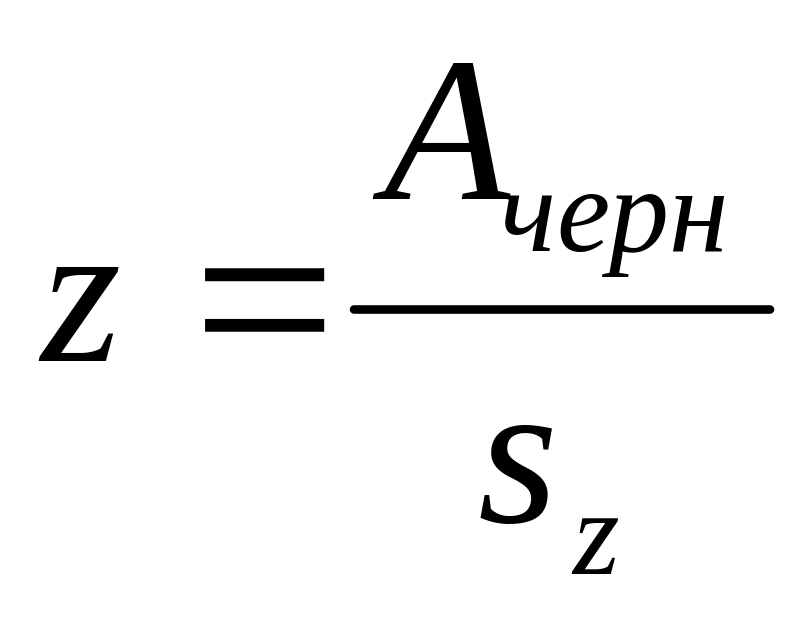 и
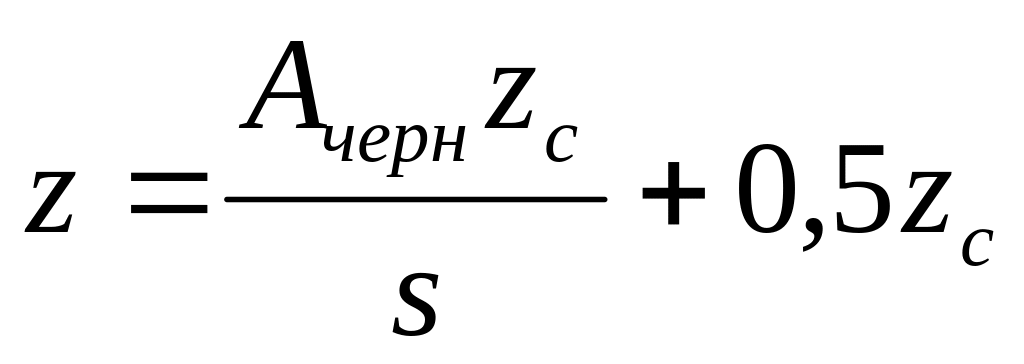 ,
где zc — число зубьев в черновой секции групповой протяжки; sz и s — подъемы на зуб и секцию зубьев протяжек.
Шаг зубьев профильных протяжек рассчитывается по формуле
t = m√lи,
где т — коэффициент, зависящий от свойств обрабатываемого материала, длины и формы протягиваемого отверстия (наличия выточки) и т. д.; lи — длина изделия, мм.
Шаг зубьев групповых протяжек рассчитывается по формулам
t = 2,75h и h= 1,13√Kalи,
где h — глубина двухрадиусной стружечной канавки, мм; К — коэффициент заполнения для обработки сталей: К=2,7…3; а — толщина срезаемого слоя, мм; lи — длина протягиваемого изделия, мм. Рассчитанное число зубьев инструментов по приведенным выше эмпирическим формулам дополнительно проверяется с учетом плавности их работы, на заполняемость межзубых канавок стружкой, а также на прочность. Кроме того, производится вычерчивание двух-трех зубьев инструмента в натуральную величину с целью установления окончательных размеров. Особенно это необходимо для инструментов сборной конструкции.
Например, у червячных сборных фрез отношение толщины зуба фрезы у его основания С к глубине межзубой канавки Н должно быть равно 0,8...1,0.
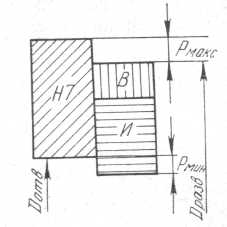
Рис. 1.14. Схема для определения диаметра фасонных режущих инструментов
Стружечная канавка должна быть по возможности одно- или двухрадиусной и рассчитана с учетом величины коэффициента заполнения K = 3,5...5.
Форма лезвий и точность размеров (диаметров) рабочей части чистовых, или финишных, инструментов (развертки, протяжки и т. д.) оказывают влияние на размеры и точность формы профиля обработанной детали.
С целью исключения влияния указанных факторов на точность обрабатываемой детали производится коррекционный расчет профиля фасонного инструмента. Различают следующие разновидности расчетов: графический, графоаналитический или табличный с применением таблиц и аналитический с применением ЭВМ.
Влияние упругих деформаций детали, неточность установки инструмента и детали, а также нежесткость системы СПИД учитываются при расчете размеров рабочей части инструмента. Ниже приводится схема для определения номинального диаметра развертки [4] (рис. 1.14):
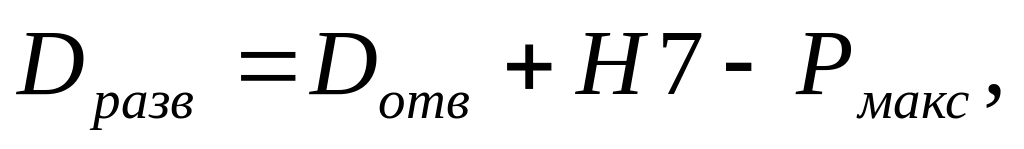
где Dотв — номинальный диаметр отверстия, мм;
Н7 — поле допуска на изготовление отверстия, мм;
Рмакс — величина наибольшей разбивки при развертывании отверстия, мм.
Кроме этого, на схеме указаны Рмин — величина минимальной разбивки отверстия, И—возможный максимальный износ развертки, В — поле допуска на изготовление развертки. Обычно Рмакс = 5...20 мкм, Рмин = 5,
В = 5...25 мкм и принимаются в зависимости от квалитета точности размеров отверстия. Чрезмерное уменьшение поля допуска В на изготовление развертки приводит к резкому повышению ее стоимости.
Аналогично рассчитывается диаметр калибрующих зубьев круглой протяжки [14]:
Dкал = Dотв.макс ± δ мм,
где Dотв.макс — максимальный диаметр протянутого отверстия, мм; δ — величина усадки ( + ) или разбивки ( —) отверстия: δ = 0,01...0,015 мм.
При определении диаметров резьбы метчика следует учитывать условия свинчивания, когда резьба гайки во всех точках профиля должна лежать выше теоретического профиля резьбы болта и метчика. Допуск на средний диаметр резьбы метчика d2 меньше допуска на средний диаметр резьбы гайки и рассчитывается с учетом разбивки и запаса на износ. Для наружного диаметра резьбы гайки верхнее отклонение размера не устанавливается, а у метчика ограничивается условием прочности вершин профиля резьбы. Ширина площадки по наружному диаметру резьбы метчика составляет 60% теоретической площадки резьбы гайки.
Глава 2. Использование эвм при решении задач инструментального проектирования
2.1. Понятие об алгоритме и алгоритмизации. Входная и выходная информации
Основой перевода любой задачи на ЭВМ является разработка алгоритма. Алгоритм — это точно определенное правило действий, для которого задано указание, как и в какой последовательности, это правило необходимо применять к исходным данным задачи, чтобы получить ее решение [39]. Иными словами, под алгоритмом следует понимать определенную, строго предписанную последовательность выполнения процесса, направленного на получение желаемой информации определенного вида и объема.
Алгоритм характеризуется следующими понятиями — детерминированностью, дискретностью, массовостью и формализацией. Детерминированность, или определенность, устанавливает однозначность результата процесса при заданных исходных данных. Дискретность означает расчлененность алгоритма на отдельные элементарные действия. Массовость предполагает решение любой задачи из класса однотипных при различных значениях исходных данных. Под формализацией, точнее степенью формализации следует понимать уровень приближения разработки алгоритма к языку программирования. Алгоритм достаточно формализован тогда, когда он может быть запрограммирован для ЭВМ существующим математическим обеспечением.
Наиболее распространены три формы представления (описания) алгоритма как документа.
Словесное описание — это общее описание процедур на естественном языке. Степень детализации вычислительного процесса — весьма низкая, формализация процесса практически отсутствует. Положительным моментом следует считать емкое и компактное представление о ходе решения задачи целиком. Словесное описание алгоритма используется обычно в различных реферативных изложениях решаемой задачи, на начальной стадии разработки алгоритма, в технической документации, статьях и т. п.
Операторное описание заключается в подробном описании процесса, расчлененного на отдельные формулы (или отдельные арифметические операции) со словесным или символьным указанием последовательности действий. Такое представление алгоритма сопровождается почти полной формализацией, в связи, с чем программирование его упрощается. Операторную форму описания алгоритма целесообразно употреблять для несложных по характеру (простота логических связей) и малых по объему расчетных задач.
В противном случае алгоритм становится труднообозримым со всеми вытекающими последствиями.
Описание в виде блок-схем, являясь по содержанию операторной формой, вместе с тем существенно отличается от нее по форме представления, так как использует графику и графические символы для отображения всего процесса. Каждая операция алгоритмизируемого процесса заключается в графический символ-блок, характеризующий выполняемую операцию. Связь между блоками также указывается графически.
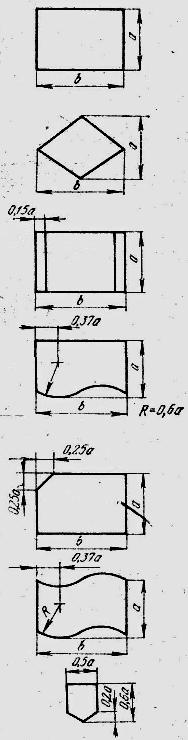
Изображение алгоритмов в виде блок-схем стандартизировано ГОСТ 19427—74 и ГОСТ 19428—74. В табл. 2.1 приведены основные из обозначений, необходимых при описании конкретных алгоритмов.
Размеры графических символов регламентируются следующим образом:
размер а должен выбираться из ряда 10; 15; 20 мм;
размер b = 1,5а;
допускается увеличивать размер а на число, кратное 5.
Таблица 2.1
Графическое изображение операторов
Функциональное назначение блока
|
Графическое обозначение
|
Выполнение операции или группы последовательных операций
Логическое или арифметическое сравнение
Использование ранее созданных и отдельно описанных блоков (предопределенный процесс)
Ввод и вывод данных, носителем которых служит бумага
Ввод и вывод данных, носителем которых служит перфокарта
Ввод и вывод данных, носителем которых служит перфолента
Межстраничный соединитель
|
|