Дипломная (вкр): Проект завода железобетонных конструкций для строительства сельскохозяйственных комплексов
Количество камер твердения
=
QК /(b x n) (1.34)
где b - объем изделия, м3
n - количество изделий в камере
N = 184/(1,2 х 7) = 22
Поскольку изделия имеют широкую номенклатуру и типоразмеры, то организация производства различных изделий осуществляется в индивидуальных пролетах. В первом формовочном пролете изготавливаем колонны, фундаменты под колонны и фундаментные балки; а во-втором - наружные стеновые панели и плиты покрытия.
Рассчитаем площади для остывания
отс = Qсут / Qн = 107 / 1,1 = 97 м2 (1.35)
Площади под дефектные изделия
Qдеф = Qсут * 0,05 = 107* 0,05 = 5,4 м3
Sдеф = 20 м2
Площади для складирования форм
Масса форм M = m * Qсут / b = 4,5 * 107 / 1,2 = 401 т (1.36)
ф = 80 м2
Площади для арматурных изделий в цехе.
Запас арматурных изделий должен быть на 4 часа.
т.е. Q4 = Qсут х 4 /16 = 3745 х 4 / 16 = 936 кг
S = Q4 / Qн = 936 / 30 = 32 м2
где Q4 - запас арматуры на 4 часа, кг
Qсут - суточный расход арматуры, кг
Qн -
норма складирования арматуры на 1 м2 площади.
.7.2 Расчет стендовой технологии производства ЖБИ
По стендовой технологии в данном проекте изготавливают балки стропильные. Изделия формуются в металлических формах длиной 12м. Общая программа по этим изделиям составляет 7000 м3/год. Для выполнения программы необходимо рассчитать количество постов формования:
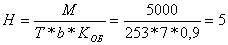
Где М - производственная мощность стенда, м3,
Н - количество постов формования,
Т - количество суток работы стенда,
b - вместимость одной формы, м3,
Коб - коэффициент оборачиваемости одного стенда, Коб=24/26=0,9
Рассчитаем площади для отстывания
отс
= Qсут / Qн = 27,7 / 0,5 = 55,4 м2 (1.37)
Площади под дефектные изделия
Qдеф = Qсут * 0,05 = 27,7* 0,05 = 1,4 м3
Sдеф = 20 м2
Площади
для складирования форм
Масса форм M = m * Qсут / b = 15 * 27,7 / 3,5 = 118 т (1.38)
ф = 40 м2
Площади для арматурных изделий в цехе.
Запас арматурных изделий должен быть на 4 часа.
т.е. Q4 = Qсут х 4 /16 = 6371 х 4 / 16 =1593 кг
=
Q4 / Qн = 1593 / 30 = 54 м2
где Q4 - запас арматуры на 4 часа, кг
Qсут - суточный расход арматуры, кг
Qн - норма
складирования арматуры на 1 м2 площади.
1.8 Технологический расчет ямной камеры
Расчет заключается в определении основных размеров камер и количества их, а также длительности цикла работы камер.
Длину камеры определяют по формуле:
к = lф · n + ( n + 1)
· l1 , м (1.39)
где lф - длина формы с изделием, м; n - количество форм по длине камеры; l1 - расстояние между формой и стенкой камеры и между штабелями форм, м.
ф = lизд + 2 · (0,2 ÷ 0,4) = 6 + 2 · 0,2 = 6,4 м (1.40)
к = 6,4 ·1 + 2 · 0,2 = 6,8 м
Ширина камеры:
к = bф · n1 + ( n1 +
1) · l1 , м (1.41)
где bф - ширина формы с изделием, м; n1 - количество форм по ширине камеры.
ф = bизд + 2 · (0,2 ÷ 0,4) = 1,5 + 2 · 0,2 = 1,9 м (1.42)
к = 1,9 · 1 + 2 · 0,2 = 2,3 м
Высота камеры:
к = n2 hф + ( n2 -
1) · h1 + h2 + h3 , м
(1.43)
где n2 - количество форм по высоте камеры; h1, h2, h3 - соответственно, расстояние между формами с изделиями по высоте камеры, между нижней формой и полом камеры и между верхним изделием и потолком камеры.
ф = hизд + 0,15 = 0,25 + 0,15 = 0,4 м (1.44)
к = 7 · 0,4 + ( 7 - 1) · 0,05 + 0,1 + 0,15 = 3,4м
Объем камеры:
к = Lк · Bк · Hк =
6,8 · 2,3· 3,4 = 53.2 м3 (1.45)
Коэффициент заполнения объема камеры:
= nто · Vи / Vк , (1.46)
где Vи - объем бетона в одном изделии, м3; nто - количество изделий в камере.
q = 7· 0,95 / 53,2 = 0,13
Длительность цикла работы камеры:
τ ц = τз + τр + τв + τто , ч (1.47)
где τз, τр - длительность загрузки и выгрузки камеры, ч; τв - то же, предварительного
выдерживания изделий в камере перед тепловой обработкой , ч; τто - режим тепловой обработки
изделий, ч.
τз = (τф · nто) / (mф · nф ) , ч (1.48)
где τф - длительность цикла формования изделий, ч; mф - число формовочных установок; nф - количество изделий, формуемых на одной установке за один цикл.
ф = (Gг · τф) / (τс · с · Vи) , (1.49)
где Gг - годовая производительность линии, м3/год; τс - число рабочих часов в сутки, с - число рабочих дней в году.
mф = (17000 · 0,33) / (16 · 253 · 0,95) = 0,48
τз = (0,33 · 5) / (1 · 1 ) = 1,65 ч
τ ц = 1,65 + 1,65 + 3 + 11 = 17,3 ч
Коэффициент оборачиваемости камер в сутки:
К = 24 / τ ц = 24 / 17,3 = 1,38 (1.50)
Необходимое для выполнения программы количество камер определяют, исходя из средней продолжительности их оборота Тк в час.
При пятидневной рабочей неделе и двухсменном режиме работы формовочного цеха Тк определяют по графикам.
Тк = 22
Количество камер для выполнения заданной программы при двухсменном режиме
формования определяется по формуле:
Мк = (τсут · Тк) ( 24τфnто ) = (16 22) / ( 240,33· 5) = 8,8 шт (1.51)
Принимаем 9 пропарочных камер.
. Архитектурно - строительная часть
.1 Генеральный план строящегося завода
Проектируемый завод относится к предприятиям средней мощности. Площадь, занимаемая заводом, составляет 5,9 га. Так как на заводах ЖБИ выделяют следующие технологические пределы: приемка и складирование материалов и полуфабрикатов, приготовление бетонных составов, изготовление арматурных и закладных деталей, формование изделий и их складирование. То, в соответствии с этим генплан нашего завода включает в себя следующие объекты:
Главный производственный корпус.
Главный производственный корпус представляет собой одноэтажное здание, состоящее из трех технологических пролетов. Ширина пролета составляет 24м. Каждый технологический пролет оборудован двумя мостовыми кранами грузоподъемностью 10-20т. Высота до головки подкранового рельса 8,15 м. Это расстояние принято, т.к. позволяет сократить число приемников под технологическое оборудование и улучшить условия его эксплуатации. Шаг внутренних колон 6 м.
Бетоносмесительный цех.
Бетоносмесительный цех представляет собой вертикальную секционную башню, пристроенную к главному производственному корпусу, к его торцу. Бетоносмесительный цех обеспечивает бетоном формовочные цехи завода. Все операции в бетоносмесительном цеху связанные с приготовлением растворных и бетонных смесей автоматизированы.
Блок вспомогательных служб.
Блок вспомогательных служб представляет собой одноэтажное промышленное здание, отдельно стоящее от производственного корпуса. В блок вспомогательных производств входят ремонтно-механический цех, отделение изготовления и металлизации закладных деталей, трубозаготовительное отделение и столярная мастерская. Блок выбран по типовому проекту 409-13-6.
Склад цемента.
Склад цемента представляет собой железобетонные силосы, надежно защищенные от увлажнения и предназначены для хранения разных марок цемента. Количество банок на заводе принимается 6 штук, а вместимость каждой банки равна 200т. Площадь, занимаемая складом цемента и его приемным устройством занимает 400м2. Склад принят по типовому проекту № 708-76-93.
Склад заполнителей.
Склад заполнителей выбран эстокадный-траншейный полубункерный склад закрытого типа, номер типового проекта № 409-29-91.
Склад горючесмазочных материалов.
Склад горючесмазочных материалов представляет собой здание площадью 44,9м2. Горючесмазочные материалы доставляются автотранспортом. В соответствии с типовым проектом 704-4-4, материалы хранятся на складе в таре вместимостью 12-15т. На складе нет постоянного обслуживающего персонала.
Склад готовой продукции.
Склад готовой продукции, арматурной стали, форм и полуфабрикатов обслуживается мостовыми кранами. Склад открытого типа, площадь, занимаемая складом 5040м2
Готовые изделия со склада со склада вывозят на специализированных автомашинах, а также железнодорожным транспортом.
Административно-бытовой корпус и столовая.
Административно-бытовой корпус спроектирован в этажном здании. Размеры назначены в соответствии с требованием СНиП II-92-76.
Столовая распологается рядом с административно-бытовым корпусом. Столовая рассчитана на 90 посадочных мест.
Технико - экономические показатели
Общая площадь предприятия - 6 га
площадь застройки территории - 2 га
коэффициент застройки - 0,33
площадь дорог и тротуаров- 1,3 га
площадь используемой территории - 3,5га
коэффициент использования территории - 0,55
площадь озеленения - 2,5 га
коэффициент озеленения - 0,45
.2 Объемно - планировочное и конструктивное решение
Производственные здания и сооружения запроектированы с учетом требований технологического процесса. Производственный корпус представляет собой сблокированное здание формовочного и арматурного цехов и бетоносмесительного узла - в плане запроектированы в осях А-П с пролетом 18м. Шаг колонн в крайних и средних рядах составляет 6м.
Корпус здания решен в унифицированных железобетонных конструкциях, пространственный каркас здания состоит из колонн, ферм, подкрановых балок, плит покрытий и горизонтальных и вертикальных связей по колоннам и фермам. Ввиду большой протяженности здания (L=144м) в цеху проектируется поперечный температурный шов, в результате чего здание разделено на два температурных блока.
Здание отапливаемое, одноэтажное, высота от уровня пола до низа несущих конструкций 10,8 м. Высота всего здания составляет 15,6 м. Освещение естественное через оконные проемы в стенах и искусственное от ламп дневного света. Светопрозрачные проемы выполнены в точечном варианте, т.е. по периметру здания окна чередуются со стеновыми панелями. В наружных стенах производственного корпуса приняты ворота с ручным открыванием, а для выхода людей устроены двери. Ворота с размерами 4200х3600мм.
Подъемно - транспортные операции осуществляются мостовым краном
грузоподъемностью 10 и 20 т.
.2.1 Основные элементы каркаса производственного здания
Привязка стен и колонн к разбивочным осям осуществлена без отступа.
На расстоянии 72м от первой оси колонны запроектирован температурный шов, что является серединой производственного корпуса.
1) Фундаменты железобетонных колонн
Выбор типа, формы и соответствующих размеров фундаментов существенно влияет на стоимость здания в целом. Основные размеры фундаментов принимаем в зависимости от нагрузок и групповых условий.
Сечение колонн: акхbк = 600х400 и 800х400 мм
Марка фундамента: ФБ10-1 и ФВ10-1
Размеры плиты: 1800х3300
Подошва: а1хb1 = 3300 х 2700 мм
Расход бетона 5,5 и 6 м3.
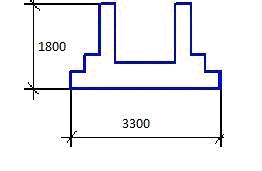
Рис. 2.1 Фундаменты колонн
) Фундаментные балки
Стена здания опирается на фундаментные балки, укладываемые между подколонниками фундаментов на бетонные столбики. В местах устройства ворот фундаментные балки не устанавливаются.
Применяем фундаментные балки марок ФБ 6-11 и ФБ 6-16, с шагом колонн 6 м.
Марка ФБ 6-11 Марка ФБ 6-11
Расход бетона - 0,71 м3 Расход бетона - 0,71 м3
Расход стали - 86 кг Расход стали - 68 кг
Масса изделия - 1,7 тн Масса изделия - 1,65 тн
Количество - 78 шт. Количество - 52
шт.
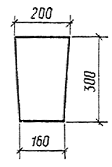
Рис. 2.2 Общий вид фундаментных балок
3) Колонны
Принимаем сплошные железобетонные колонны в количестве 156 шт., среди всех колонн принимаем три типа: для крайнего ряда, для среднего ряда и колонны фахверка. Шаг колонн - 6 м.
Перечень применяемых колонн:
Марка колонн 2К108-1 9К108-1
Шаг колонн - 6 м - 6 м
Размеры, мм
l = 11850 l = 11850
l1 = 3500 l1 = 3500
h1 = 400 h1 = 700
в = 400 в = 400= 380 h = 600
Расход бетона - 3 м3 Расход бетона - 3,7 м3
Расход стали - 17,29 кг Расход стали - 21,29 кг
Масса изделия - 7,4 тн Масса изделия - 9,3 тн
Количество - 52 шт. (крайние) Средние - 78
шт.
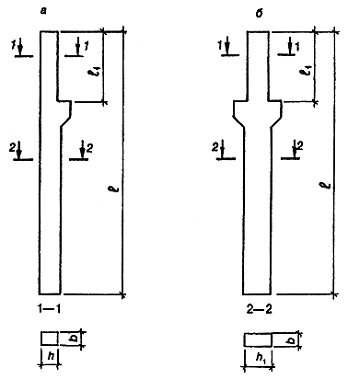
Рис. 2.3. Общий вид колонн: а) крайнего ряда, б) среднего ряда
) Плиты покрытия
Плиты покрытия 3 х 6 м опираются на фермы через стальные закладные детали посредством сварки.
Марка плит П1 - 1АIV - 1
Размеры, мм: l = 5970
в = 2980
h = 300
Расход бетона - 1,07 м3
Расход стали - 68 кг
Масса - 2,65 тн
Количество - 552 шт.
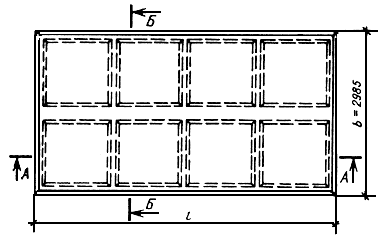
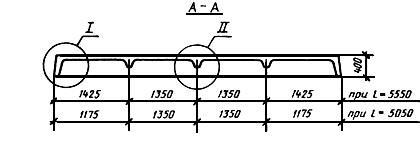
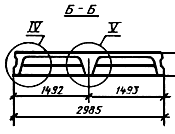
Рис. 2.4 Общий вид плиты
5) Стеновые панели
Панели предназначены для устройства стен одноэтажных промышленных зданий.
Характеристика применяемых стеновых панелей:
Марка ПС 60.18.30-31 Марка ПС 60.12.30-31
Размеры, мм: l = 5980 Размеры, мм: l = 5980
h = 1785 h = 1185
в = 290 в = 290
Расход бетона - 2,95 м3 Расход бетона - 1,85 м3 Расход стали - 29,5 кг Расход стали - 20,2 кг
Масса - 5,21 тн Масса - 3,96 тн
Количество - 240 шт. Количество - 180 шт.
) Фермы
В качестве несущих строительных элементов покрытия в промышленном одноэтажном здании использованы стропильные фермы пролетом 24 м, устанавливаемые на колонны с шагом 6 м.
Марка фермы ФБМ 24 - 6АVI
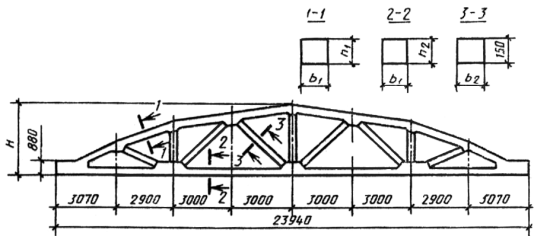
Рис. 7. Общий вид
Размеры l = 18 м
Шаг - 6 м
Размеры, мм: в = 240
hн = 280
hв = 250
hс = 250
Расход бетона - 3,2 м3
Расход стали - 438 кг
Масса - 8,1 тн
Количество - 104 шт.
2.3 Теплотехнический расчет элементов производственного здания
.3.1 Теплотехнический расчет толщины наружной стены
Исходные данные.
Таблица 2.1- Состав наружной стены