Дипломная (вкр): Проект завода железобетонных конструкций для строительства сельскохозяйственных комплексов
Для пропаривания бетон в закрытой или открытой форме, а иногда на поддоне загружают в установку, куда подают пар. Пар, как более нагретое тело, отдает теплоту парообразования менее нагретым телам- материалу и установке, нагревает их, а сам в виде конденсата удаляется из установки. За счет нагрева скорость гидратации цемента резко возрастает и ускоряет структурообразование бетона. Постепенно материал в установке нагревается до температуры паровоздушной смеси. С ростом температуры ускоряются реакции гидратации и структурообразования. Время, которое проходит с начала нагрева до достижения бетоном температуры паровоздушной смеси называется первым периодом ТВО.
Во второй период подача пара в установку продолжается. В материале, по его сечению, постепенно выравнивается поле температур, ибо температура в установке в этот период не изменяется. Это период изотермической выдержки. Длительность его определяется скоростью выравнивания температурного поля в материале и кинетикой химических реакций.
Далее наступает третий период - охлаждение. В это время пар в установку не подается. Если не открывать установку, то за счет потерь теплоты в окружающую среду и утечку через неплотности, установка и материал будут медленно охлаждаться. Для более быстрого охлаждения установку вентилируют воздухом. В этом случае с поверхности материала, формы, установки быстро испаряется влага, бетон также начинает терять ее. В процессе нагрева бетона пар, отдавая свою теплоту, конденсируется на поверхности бетона. В этом случае изменяется как температура, так и влагосодержание поверхности бетона и среды. Эти процессы являются внешними по отношению к материалу, и поэтому их называют внешними тепло - и массообменом. Передвижение влаги и воздуха, а также изменением температурного поля внутри материала называют внутренним тепло- и массообменом.
Передвижение влаги и воздушной массы по материалу, а также изменение температурного поля воздействует на изменяющуюся структуру бетона. Если образующаяся структура не в состоянии противостоять силе, с которой передвигается масса, слагающаяся с силой возникающих температурных напряжений, то эта структура в большей или меньшей степени может разрушаться. Поскольку с увеличением скорости нагрева сила передвижения массы нарастает, то нагрев изделий следует вести с какой-то определенной, безопасной для нарушения структуры скоростью.
Наибольшая скорость формования структуры бетона наблюдается во второй период ТВО, во время изотермической выдержки. Разности температур и влагосодержание по сечению материала в этот период начинают уменьшаться и постепенно выравниваются, что значительно улучшает условие структурообразования. Кроме того в это время идет дальнейшая гидратация цемента. Влага из образовавшегося на поверхности геля отсасывается внутренними слоями цементного зерна вследствие снижения влагосодержания геля, начинается кристаллизация новообразований что обуславливает нарастание процессов структурообразования и упрочнения всей системы.
В третий период - охлаждение, из материала интенсивно удаляется влага,
процессы кристаллизации новообразований и структурообразований резко
усиливаются, материал цементируется. Однако в это время опять начинают
возрастать перепады температур и влагосодержания между поверхностью и центральными
слоями материала. Эти процессы опять начинают воздействовать на структуру
материала и могут снова привести к ее частичному разрушению.
.2 Описание ямной пропарочной камеры
Изготавливаемая из железобетона пропарочная ямная камера имеет прямоугольную форму. Стены камеры делают многослойными. По боковым стенам камеры устанавливаются стойки пакетировщика с кронштейнами (16). В одной из боковых стен делается отверстие для забора воздуха из атмосферы при охлаждении, снабженное водяным затвором. Сопряжение крышки (5) со стенами камер снабжено также водяным затвором. Для отбора паровоздушной смеси устроен канал сообщающийся через водяной затвор с системой вентиляции. В днище предусмотрена система отбора конденсата (14), пропускающая его и не пропускающая пар. Для нагрева изделий через паропровод (1) в камеру подается пар. Камеры размещаются в технологических линиях и соединяются в блоки. Габариты камеры в плане соответствуют габаритам обрабатываемых изделий. Для удобства обслуживания часть камеры заглубляется в землю.
Принцип работы камеры заключается в следующем. С камеры снимается крышка, изделие в форме опускается краном в камеру и устанавливается на нижние кронштейны стоек. Нагружаемые кронштейны заставляют раскрыться следующий ряд и так далее. После загрузки камеры закрывается крышка (5), заполняются водяные затворы и начинает подаваться пар. Изделие нагревается и выдерживается при достигнутой температуре. По окончанию выдержки подача пара прекращается и паровоздушная смесь удаляется из камеры. После охлаждения изделий камера раскрывается, а изделия набравшие 70-80% марочной прочности выгружаются из камеры краном.
Существуют различные схемы снабжения паром ямных камер. В нашем случае
применяется схема парораспределения с внешним эжектором (6). Применение сопел
Лаваля (2) позволяет значительно интенсифицировать теплообмен между
паровоздушной средой и поверхностями форм с уложенным бетоном благодаря
созданию направленного движения теплоносителя. Эффективность системы
парораспределения с использованием сопел Лаваля может быть повышена за счет
применения внешнего эжектора. Теплообмен в камере в этом случае улучшается за
счет подсоса паровоздушной смеси из нижней зоны камеры через перфорированные
трубы (10).
.3 Теплотехнический расчет ямной камеры
) Расход тепла на нагрев сухой части изделий:
1 = (Ц + П + Щ) · сс · (tб1 - tб0) / 1000 , МДж/м3 (4.1)
где Ц, П, Щ - содержание цемента, песка, щебня в бетоне, кг/м3; сс - теплоемкость сухой части бетона, кДж / кг °С; tб1 - средняя к концу периода температура бетона в изделии, °С; tб0 - начальная температура бетонной массы, °С.
Qc1 = (340 + 535 + 1384) · 0,84 · (80 - 20) / 1000 = 113,85 МДж/м3
Qc2 = (340 + 535 + 1384) · 0,84 · 5 / 1000 = 11,56 МДж/м3
) Расход тепла на испарение части
исп = W · (2493 + 1,97 · tср1) / 1000 , МДж/м (4.2)
где W - для тяжелого бетона около 1% массы 1 м3 бетона;
tср1 - средняя за период температура среды в камере, °С.
ср1 = ( t0 + tн) / 2 = (20 + 80) / 2 = 50 °С (4.3)
где t0 - температура среды в камере до начала тепловой обработки, °С;
tн - температура изотермической выдержки, °С.
Qисп = 24 · (2493 + 1,97 · 50) / 1000 = 62,2 МДж/м3
) Расход тепла на нагрев воды, оставшейся в изделиях к концу периода
в1 =(В - W) · Св · (tб1 - tб0) / 1000 , МДж/м3 (4.4)
где В - содержание воды в бетонной массе, кг/м3 ; Св - теплоемкость воды, кДж/кг·°С.
Qв1 = (136 - 24) · 4,19 · (80 - 20) / 1000 = 28,16 МДж/м3
Qв2 = (136 - 24) · 4,19 · 5 / 1000 = 2,35 МДж/м3
) Расход тепла на нагрев арматуры и закладных деталей:
а1 = А · Са · (tа1 - tб0) / 1000 , МДж/м3 (4.5)
где А - содержание арматуры и закладных деталей в изделиях, кг/м3 ;
Са и tа1 - теплоемкость, кДж/кг·°С, и температура арматуры к концу периода, °С (можно принять tа1 = tи).
Qа1 = 71 · 0,48 · (80 - 20) / 1000 = 2,05 МДж/м3
) Расход тепла на нагрев форм:
Qф1 =
Ф · Сф · (tф1 - tф0) / 1000 , МДж/м3 (4.6)
где Ф = Gф/Vи - удельная металлоемкость форм, кг/м3 (Gф - масса формы, кг); Сф - теплоемкость форм, кДж/кг·°С; tф0, tф1 - температура форм в начале и конце периода, °С (tф1 = tн ).
Ф = 3200 / 2,4 = 1333 кг/м3
Qф1 = 1333· 0,48 · (80 - 20) / 1000 = 38,4 МДж/м3
) Расход тепла на нагрев ограждающих конструкций:
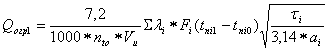 (4.7)
где li и аi - теплопроводность, Вт/м·°С и температуропроводность, м2/ч, материалов ограждений; Fi - площадь ограждающих конструкций по внутреннему обмеру, м2 ; tni0 и tni1 - средняя температура внутренних поверхностей ограждений в начале и конце периода, °С; ti - длительность периода подогрева.
Для
многослойных ограждающих конструкций необходимо предварительно вычислить
эквивалентные значения их теплофизических характеристик при фактических
температурах материалов. Эквивалентный коэффициент теплопроводности плоской
многослойной конструкции, состоящей из тяжелого бетона, керамзитбетона и
минеральной ваты
lэ = SSi / S(Si/li) = (0,05 + 0,15 + 0,1) (4.8)
(0,05/1,45 + 0,15/0,063 + 0,1/0,41) == 0,11 Вт/м·°С
Эквивалентный
коэффициент теплоемкости
Сэ = S(ri · Si · Ci) / S(ri · Si) =
(2400·0,05·0,84+300·0,15·0,75+1700·0,1·0,56)/
(2400·0,05+300·0,15+1700·0,1) = 0,68 кДж/кг·°С (4.9)
Эквивалентная объемная масса или плотность
rэ=S(ri·Si)/SSi=(2400·0,05+300·0,15+1700·0,1)/
(0,05 + 0,15 + 0,1)=1586 кг/м3 (4.10)
Эквивалентная температуропроводность
аэ = (3,6 · lэ) / ( Сэ · rэ) = (3,6 · 0,11)/ ( 0,68 · 1586) = 0,00036 м2/ч (4.11)
F1=2·Lк·Hк + 2·Hк·Вк
= 2 · 6,8 · 3,2 +2 ·3,2 · 2,25 =57,9 м2 (4.12)
Для многослойной крышки, состоящей из металлических листов и минеральной ваты
lэ =(0,15+0,01)/(0,15/0,63 + 0,01/56) =0,07 Вт/м·°С
Сэ = (300·0,15·0,75+7800·0,01·0,46)/(300·0,15+7800·0,01) = 0,56 кДж/кг·°С
rэ=(300·0,15+7800·0,01)/(0,15+0,01) = 768,75 кг/м3
аэ =(3,6·0,07)/(0,56·768,75) = 0,00059 м2/ч
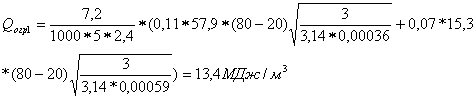
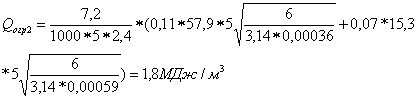 2 = Lк·Вк
=6,8·2,25 = 15,3 м2
7) Потери тепла в окружающую среду ограждениями камеры складываются из
потерь тепла через отдельные элементы ограждений
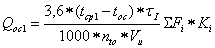 (4.13)
где toc - температура окружающего воздуха, °С; Fi - площадь по наружному обмеру отдельных элементов ограждения, м2; Кi - коэффициент теплопередачи через соответствующие элементы ограждений, Вт/м·°С.
Fназ1 = 2·(Lк+0,6)·Hназ + 2·Hназ·(Вк+0,6) = 2·7,4 ·2,2 + 2·2,2 ·2,9 = 45,1 м2
Fназ2 = (Lк+0,6)· (Вк+0,6) = 7,4 ·2,1 = 21,1 м2
Fпод = 2· (Lк+0,62)·Hпод
+ 2·Hпод·(Вк+0,62) + (Вк+0,62)·(Lк+0,62) = 2 ·
7,4 · 1 + 2 · 1· 2,92+ 2,92 ·7,4 = 41,6 м2
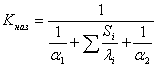 (4.14)
Коэффициент
теплопередачи через наземные части ограждений камеры а через подземные
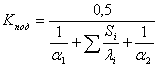 (4.15)
где
a1 и a2 - коэффициенты теплоотдачи,
соответственно, от греющей среды к внутренним поверхностям ограждений и от
наружных поверхностей ограждения в окружающую среду, Вт/м·°С.
a2=(9,28+0,07tн1)(1+0,2V)=(9,28+0,07·40)(1+0,2·0)=12,08Вт/м°С (4.16)
где tн1 -температура наружной поверхности ограждений, °С; V - скорость движения воздуха, м/с.
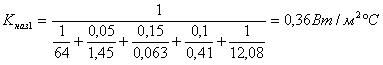
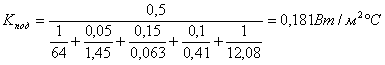
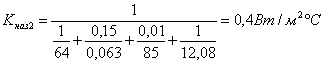
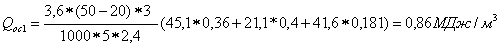
Qoc2 = 3,47 МДж/м3
Приходные статьи теплового баланса включают тепловыделение бетона
э1 = 2,3 · 10-7 · qэкв · (В/Ц)0,44 · Ц · tбср1 · tI = 2,3 · 10-7 · 500 · (136/340)0,44 · 340 · 50 · 3 = 3,92 МДж/м3 (4.17)
Qэ2 = 12,54
МДж/м3
Тепло, поступающее в камеру с теплоносителем, определяется из теплового баланса как сумма полезного расхода тепла Qп1 на разогрев изделий и металла форм и непроизводительного расхода тепла Qпот1
то1 = Qп1 + Qпот1 (4.18)
где Qп1 = Qс1 + Qисп1 + Qв1 + Qа1 + Qф1 - Qэ1 , (4.19)
Qпот1 = Qогр1 + Qос1 (4.20)
п1 =113,85 + 62,2 + 28,16 + 2,05 + 38,4 - 3,92 = 240,7 МДж/м3
Qпот1 = 13,4 + 0,86 = 14,26 МДж/м3
Qто1 = 240,7 + 14,26 = 254,96 МДж/м3
Qп2 = 10,48 + 2,35 - 12,54 = 0,29 МДж/м3
Qпот2 = Qогр2 + Qос2 = 1,8 + 3,47 = 5,27 МДж/м3
Qто2 = 0,29 + 5,27 = 5,56 МДж/м3
В завершение теплотехнического расчета необходимо определить удельный расход пара
п1
= 1000 · Qто1 / (iп - iк), кг/м3 (4.21)
где iп - энтальпия насыщенного пара, кДж/кг; iк - энтальпия конденсата, кДж/кг
к
= св · tк1 = 4,19 · 80 = 335,2 кДж/кг (4.22)
где tк1 - температура конденсата, °С;
gп1 = 1000 · 254,96 / (2642 - 335,2) = 106,5 кг/м3
gп2 = 1000 · 5,56 / (2642 - 335,2) = 3,31 кг/м3
п1 = nто · Vи · gп1 / t1 = 5 · 0,63 · 110,5 / 3 = 442 кг/ч (4.23)
Gп2 = nто ·
Vи · gп2 / t2 = 5· 0,63 · 2,41 / 6 = 4,82
кг/ч (4.24)
Коэффициент
полезного действия тепла
h = (Qп1 +
Qп2) / (Qто1 + Qто2) = (4.25)
(240,7 + 0,29) / (254,96 + 5,56) = 0,89
Суммарный удельный расход пара
п
= gп1 + gп2 = 106,5 + 3,31 = 109,81 кг/м3 (4.26)
5. Электротехническая часть и автоматизация процесса
тепловой обработки изделий
Автоматизация машинного производства предусматривает передачу функций управления и контроля, ранее выполнявшихся человеком, приборам автоматическим устройствам.
Автоматизация как высшая форма механизации резко повышает производительность труда на новой качественной основе:
улучшает качество продукции;
создает благоприятные условия для оптимального использования производственных ресурсов;
обеспечивает заданное количество заполнителей, цемента;
уменьшает затраты энергии;
уменьшает численность обслуживающего персонала;
обеспечивает безаварийность работы;
исключает случаи травматизма.
При определении степени автоматизации производства, прежде всего надо
учитывать экономическую эффективность и целесообразность ее в каждом конкретном
случае. Автоматизация, в конечном счете, не может полностью вытеснить человека
из среды производства, но труд его становится более квалифицированным и содержательным.
.1 Анализ и описание технологического процесса
Ямная камера (рис. 1) с полной автоматизацией всего цикла термообработки представляет собой бетонную подземную емкость прямоугольной формы с хорошей теплоизоляцией, закрывающуюся крышкой с максимальной герметичностью и хорошей тепло- и пароизоляцией. Камера снабжается системой перфорированных труб для подачи пара, водяными и гидравлическими затворами от выбивания пара, вентиляционными устройствами и системой автоматического или дистанционного управления тепловлажностным режимом. Формы с изделиями устанавливаются в камере в несколько рядов по высоте на специальные стойки с автоматическими кронштейнами. С этой же целью кран оборудуется специальной автоматической траверсой.
Пар в камеру подается или только снизу, или последовательно - вначале снизу, затем после подъема температуры до 90-950 сверху. Двусторонняя подача, предусмотренная в более совершенных камерах, предложенных проф. Л. А. Семеновым, обеспечивает создание в камере среды насыщенного пара при температуре близкой к 100°. При односторонней подаче пара температура в камере находится в пределах 80-900, а относительная влажность 90-95%.