Дипломная (вкр): Проект завода железобетонных конструкций для строительства сельскохозяйственных комплексов
охлаждение 2 часа
Прошедшие тепловую обработку изделия должно иметь 70% прочности от проектной (в зимнее время 90%). После открытия бортов проверяют качество готового изделия, после приема их контролем ОТК перевозят краном на самоходную тележку. Производственный процесс далее повторяется с подготовки формы.
Технологическая линия изготовления изделий по полуконвейерной технологии.
Технологический процесс производства плит начинается с операции подготовки формы и бортоснастки, армирование осуществляется на специализированных постах. Процесс формования начинается с укладки бетонной смеси, которая подается в бункер бетоноукладчика (59). Бетонная смесь укладывается бетоноукладчиком в форму. Далее начинается формование изделия на виброплощадке (60).
После формование форма с изделием направляется в камеру ямного типа (61) для тепловой обработки по установленному режиму.
Тепловая обработка должна проводится по следующему режиму:
- предварительная выдержка 2 часа
- подъём температуры до 800 3 часа
изотермический прогрев при температуре 800 6часов
охлаждение 2 часа
Прошедшие тепловую обработку изделия должно иметь 70% прочности от проектной (в зимнее время 90%). После открытия бортов проверяют качество готового изделия, после приема их контролем ОТК перевозят краном на самоходную тележку. Производственный процесс далее повторяется с подготовки формы.
Технологическая линия изготовления изделий по стендовой технологии.
Технологический процесс производства ферм начинается с операции подготовки стенда. Подготовка форм производится с помощью механической щетки (56) с распылительной удочкой (57).
Напряжение арматуры осуществляется механическим методом. В середине стендовой формы вдоль ее продольной оси между опалубкой формуемых балок смонтирован гидродомкрат 8 и 12 метровых арматурных стержней, связанных из более коротких прутков встык. Стержни определенных размеров с анкерами на концах укладываются в прорези вилочных упоров стендовой формы и заанкериваются в них. Перед напряжением на го горячий бетон 50% после обреза конца.
Одновременно со стержнями в форму укладываются сетки и каркасы ненапрягаемой арматуры. Бетонная смесь загружается в форму портальным бетонораздатчиком (66) . Уплотняют смесь при помощи глубинных(65) и навесных вибраторов (75).
После формование производится тепловая обработка изделий. Для тепловой обработки по установленному режиму.
Тепловая обработка должна проводится по следующему режиму:
- предварительная выдержка 4 часа
- подъём температуры до 700 4 часа
изотермический прогрев при температуре 700 10часов
охлаждение 3 часа
Прошедшие тепловую обработку изделия должно иметь 70% прочности от проектной (в зимнее время 90%), что регламентируется требованиями отпуска напряжений рабочей арматуры на бетон. После открытия бортов проверяют качество готового изделия, после приема их контролем ОТК перевозят краном на самоходную тележку.
Производственный процесс далее повторяется с подготовки формы.
.5 Расчет состава бетона
При подборе состава тяжелого бетона определяют такое соотношение между входящими в состав бетона материалами, которое обеспечивает необходимые технологические свойства бетонной смеси, заданные технические характеристики затвердевшего бетона и экономичность. Порядок подбора состава тяжелого бетона регламентирован ГОСТ 27006-86.
Расчет состава тяжелого бетона класса В25 для железобетонных ферм и плит перекрытия.
Исходные данные:
- проектная марка бетона М350 (В25)
- марка цемента М400
щебень с максимальной крупностью 20 мм
модуль крупности песка Мкр=2,2
суперпластификатор С-3
Определяем величину В/Ц отношения по формуле:
В/Ц=А*Rц/(Rб+А*0,5*Rц)=
0,6*400/(350+0,6*0,5*400)=0,51 (1.1)
Определяем расход воды исходя из условия обеспечения требуемой удобоукладываемости, водопотребности цемента, максимальной крупности песка и щебня. Согласно табл.3 [15] В=200 л. Так как применяем суперпластификатор, снижаем расход воды на 20%. В= 0,8* 200 = 160 л
Расход цемента определяют по формуле
Ц=В:В/Ц=160:0,51=314кг (1.2)
Согласно СНиП 82-02-95 расход цемента составит 380*1,07=407 кг/м3
Устанавливают коэффициент раздвижки зерен в зависимости от качества цементного теста и крупности песка α=1,23.
Далее определяют межзерновую пустотность крупного заполнителя по формуле
Пщ = 1 - γ / ρ = 1 - 1,48 / 2,63 = 0,44 (1.3)
где γ - насыпная, а ρ - истинная плотность щебня, г/см3.
Расход щебня определяют исходя из обеспечения заполнения щебнем условного
объема, с некоторой раздвижкой зерен для обволакивания их раствором с целью
обеспечения монолитности:
Щ = 1000/ [(α*Пщ / ρнщ) + 1 / ρщ] = (1.4)
1000/ [(1,23*0,44 / 1,48) + 1 / 2,63] = 1211 кг
Расход песка определяют по формуле:
П = [ 1000 - (Ц / ρц + В + Щ / ρщ )] *ρп = (1.5)
[ 1000 - (407 / 3,1 + 160 + 1311 / 2,63 )] * 2,62 = 772 кг
Определяем расход суперпластификатора вводимого в количестве 0,7% от
массы цемента:
Д = Ц * 0,007 = 407 * 0,007 = 2,85 кг (1.6)
Расчетную среднюю плотность определяем по формуле
γбс = (Ц + П + Щ + В + Д) = (1.7)
(407+ 572 + 1311 + 160 + 2,85) = 2453 кг/м3
В результате расчета получен следующий состав тяжелого бетона
Ц = 407 кг
Щ = 1211 кг
П = 772 кг
В = 160 кг
Д = 2,85 кг
Расчет состава тяжелого бетона класса В20 для колонн.
Исходные данные:
- проектная марка бетона М250 (В20)
- марка цемента М400
щебень с максимальной крупностью 20 мм
модуль крупности песка Мкр=2,2
суперпластификатор С-3
Определяем величину В/Ц по формуле
В/Ц=А*Rц/ (Rб+А*0,5*Rц) = 0,6*400/(250+0,6*0,5*400)=0,65 (1.8)
Расход цемента определяют по формуле
Ц=В:В/Ц=132:0,65=205 кг (1.9)
Согласно СНиП 82-02-95 расход цемента составит 315 кг/м3
α=1,1.
Пщ = 1 - γ / ρ = 1 - 1,48 / 2,63 = 0,44 (1.10)
Щ = 1000/ [(α*Пщ / ρнщ) + 1 / ρщ] = (1.11)
/ [(1,1*0,44 / 1,48) + 1 / 2,63] = 1184 кг
П = [ 1000 - (Ц / ρц + В + Щ / ρщ )] *ρп = (1.12)
[ 1000 - (315 / 3,1 + 132 + 1384 / 2,63 )] * 2,62 = 822 кг
Определяем расход суперпластификатора вводимого в количестве 0,7% от
массы цемента:
Д = Ц * 0,007 = 315 * 0,007 = 2,2 кг (1.13)
Расчетную среднюю плотность определяем по формуле
γбс = (Ц + П + Щ + В + Д) = (315 + 622 + 1384 + 132 + 2,2) = 2457 кг/м3
В результате расчета получен следующий состав тяжелого бетона
Ц = 315 кг
Щ = 1184 кг
П = 822 кг
В = 132 кг
Д = 2,2 кг
Расчет состава тяжелого бетона класса В15 для фундаментов под колонны.
Исходные данные:
- проектная марка бетона М200 (В15)
- марка цемента М400
гравий с максимальной крупностью 20 мм
модуль крупности песка Мкр=2,2
суперпластификатор С-3
Определяем величину В/Ц по формуле
В/Ц=А*Rц/ (Rб+А*0,5*Rц) =
0,6*400/(200+0,6*0,5*400)=0,75 (1.14)
Согласно табл.3 В=160 л. Так как применяем суперпластификатор, снижаем расход воды на 20%. В= 0,8* 160 = 128 л
Расход цемента определяют по формуле
Ц=В:В/Ц=132:0,75=180 кг (1.15)
Согласно СНиП 82-02-95 расход цемента составит 265 кг/м3
α=1,1.
Пщ = 1 - γ / ρ = 1 - 1,52 / 2,63 = 0,43 (1.16)
Г = 1000/ [(α*Пщ / ρнщ) + 1 / ρщ] = (1.17)
/ [(1,1*0,43 / 1,48) + 1 / 2,63] = 1189 кг
П = [ 1000 - (Ц / ρц + В + Щ / ρщ )] *ρп = (1.18)
[ 1000 - (265 / 3,1 + 132 + 1389 / 2,63 )] * 2,62 = 824 кг
Определяем расход суперпластификатора вводимого в количестве 0,7% от
массы цемента:
Д = Ц * 0,007 = 265* 0,007 = 1,85 кг (1.19)
Расчетную среднюю плотность определяем по формуле
γбс = (Ц + П + Г + В + Д) = (1.20)
(265 + 624 + 1389 + 128 + 1,85) = 2408 кг/м3
В результате расчета получен следующий состав тяжелого бетона
Ц = 265 кг
Г= 1189 кг
П = 824 кг
В = 128 кг
Д = 1,85 кг
Расчет состава тяжелого бетона класса В22,5 для фундаментных балок
Исходные данные:
- проектная марка бетона М300 (В22,5)
- марка цемента М400
щебень с максимальной крупностью 20 мм
модуль крупности песка Мкр=2,2
суперпластификатор С-3
Определяем величину В/Ц по формуле
В/Ц=А*Rц/ (Rб+А*0,5*Rц) =
0,6*400/(300+0,6*0,5*400)=0,57 (1.21)
Согласно табл.4[] В=165 л. Так как применяем суперпластификатор, снижаем расход воды на 20%. В= 0,8* 165 = 132 л
Расход цемента определяют по формуле
Ц=В:В/Ц=132:0,57=232 кг (1.22)
Согласно СНиП 82-02-95 расход цемента составит 350 кг/м3
α=1,1.
Пщ = 1 - γ / ρ = 1 - 1,48 / 2,63 = 0,44 (1.23)
Щ = 1000/ [(α*Пщ / ρнщ) + 1 / ρщ] = (1.24)
/ [(1,1*0,44 / 1,48) + 1 / 2,63] = 1184 кг
П = [ 1000 - (Ц / ρц + В + Щ / ρщ )] *ρп = (1.25)
[ 1000 - (350/ 3,1 + 132 + 1384 / 2,63 )] * 2,62 = 812кг
Определяем расход суперпластификатора вводимого в количестве 0,7% от
массы цемента:
Д = Ц * 0,007 = 350 * 0,007 = 2,45 кг (1.26)
Расчетную среднюю плотность определяем по формуле
γбс = (Ц + П + Щ + В + Д) = (1.27)
(350 + 612 + 1384 + 132 + 2,45) = 2450 кг/м3
В результате расчета получен следующий состав тяжелого бетона
Ц = 350 кг
Щ = 1184 кг
П = 812 кг
В = 132 кг
Д = 2,45кг
.6 Расчет складского хозяйства
В состав складского хозяйства входят такие участки как склады цемента,
инертных материалов, химических добавок, горюче- смазочных материалов,
материальный склад.
.6.1 Расчет склада цемента
Согласно ОНТП 7 -85 принимаем следующие нормы технологического проектирования склада цемента. Запас цемента - 7 суток, коэффициент заполнения силосов - 0,9, плотность цемента -1 г/см3, средний расход цемента - 340 кг/м3.
Запас цемента, требуемого для выполнения производственной программы
завода, рассчитывают по формуле.
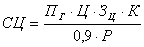 ,т (1.28)
где, ПГ- годовая производительность завода, м3
Ц- расход цемента на 1м3 изделий, т
ЗЦ - запас цемента, сут
К - коэффициенты, учитывающий потери цемента при разгрузки и транспортировки,
,85 - коэффициент заполнения силосов
Р - расчетный годовой фонд времени работы оборудования, сут
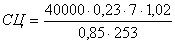 = 381,8т
Для хранения цемента принимаем 6 силосов диаметром 5м с одновременной вместительностью 720 т. Высота банок 12м.
На генплане завода компоновка склада цемента осуществляется таким
образом, что внешних железнодорожных путей и имеет приемное отделение и
необходимую площадь для маневровых операций подвижных составов с материалом.
Типовой проект № 708-76-93.
.6.2 Расчет склада заполнителей
Согласно ОНТП -7-85 принимаем следующие нормы проектирования склада заполнителей - запас 7 суток, максимальный угол наклона ленточных конвейеров с гладкой лентой - 150, наименьшее число отсеков для песка - 6.
Производственный запас заполнителей одновременно хранящегося на складе:
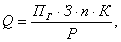 м3 (1.29)
где, ПГ - программа завода, м3
З - средний расход заполнителя, м3/м3
n - запас заполнителя, сут
К - коэффициент возможных потерь
Р - расчетный годовой фонд времени работы оборудования, сут
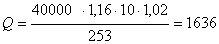 м3
Принимаем типовой склад заполнителей вместимостью 3 тыс.м3 заполнителя и предусматриваем шесть отсеков для заполнителей.
Склад
заполнителя типовой № 409-29-84.91.
.6.3 Склад готовой продукции
На складе готовой продукции производится хранение изделий до отгрузки потребителю. Склад принимаем открытым с оборудованием подъёмно транспортных механизмов (мостовой кран Q=20 т) и с организацией ровной бетонной поверхности.
Площадь
склада готовой продукции:
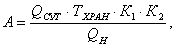 м2 (1.30)
где, QСУТ - программа в сутки, м3
ТХРАН - продолжительность хранения 1 м2 площади, сут
К1 - коэффициент, учитывающий увеличение площади склада на проходы
К2 - коэффициент, учитывающий увеличение площади в зависимости от типа крана
QН - нормативное хранение, м2 площади.
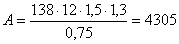 м2
Принимаем
склад готовой продукции площадью 4320 м2, т.е. 1 пролет 12 метров, а второй 24
метра и длиной 120 м каждый.
.7 Расчет производства ЖБИ
.7.1 Расчет агрегатно- поточной технологии производства ЖБИ
По агрегатно- поточной технологии в данном проекте изготавливают плиты
покрытия, колонны, фундаменты под колонны, наружные стеновые панели и
фундаментные балки Изделия формуются в металлических формах длиной от 2,5м до
6м. Общая программа по этим изделиям составляет 27000 м3/год. Для выполнения
программы необходимо рассчитать количество постов формования:
 , шт (1.31)
где, QГОД - производительность в год, м3
QПОСТ - годовая
производительность формовочного поста, м3
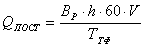 , м3 (1.32)
где, ВР - расчетный фонд времени работы оборудования, сут
h - количество рабочих часов в сутки, ч
V- объём изделий, м3
ТЦФ - цикл формования изделия, мин
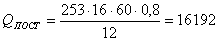 м3
N=000/16192=1,73
принимаем 2 поста
Расчет
производственной мощности по камерам твердения
М
= QК х Т х К1 х Коб., (1.33)
Где М - производственная мощность камеры, м3,
QК - среднегодовой объем камер,
Т - количество суток работы камер,
К1 - коэффициент использования объема камер,
Коб. - коэффициент оборачиваемости камер в сутки,
QК = 35000/(253 х 0,6 х 1) = 184 м3