Дипломная (вкр): Проект завода железобетонных конструкций для строительства сельскохозяйственных комплексов
|
Материал |
r кг/м3 |
l, Вт/ м2· 0С |
d, м |
|
Тяжелый бетон |
2400 |
1,86 |
0,08 |
|
Пенополистирол |
40 |
0,05 |
х |
|
Керамзитобетон |
0,31 |
0,15 |
Требуемое термическое сопротивление теплопередаче, отвечающее санитарно-гигиеническим и комфортным условиям, определяют по формуле
0тр = [n · (tв - tн)]/
(aв · Dtн), (2.1)
где n - коэффициент, зависящий от положения наружной поверхности ограждающей конструкции по отношению к наружному воздуху, принимаемый равным для наружных стен 1, для покрытий 0,9;
tв - расчетная температура внутреннего воздуха в рабочей зоне, 0С,
tн - расчетная зимняя температура наружного воздуха, 0С,
aв - коэффициент теплопередачи внутренней поверхности ограждающей конструкции, aв = 8,7 Вт/м2 · 0С,
Dtн - нормируемый температурный перепад между температурой внутренней поверхности ограждающей конструкции, определяемый в зависимости от tв относительной влажности помещения j %.
По табл.1 СНиП II-3-79 определяем при j = 60 % нормальный влажностный режим помещения. Условия эксплуатации - Б, tв = 17 0С, Dtн = 50С. R0тр = [1 · (17 +32)]/( 5 · 8,7) = 1,13 м2· 0С/Вт
Сопротивление теплопередаче исходя из условий энергосбережения
Определяем градус/сутки отопительного периода (ГСОП):
ГСОП = (tв - tот.пер.) zот.пер
где tв - температура внутреннего воздуха помещений, tв = 17оС;
tот.пер. - средняя температура отопительного периода, tот.пер.= -5,2оС
Zот.пер. - продолжительность суточного периода со среднесуточной температурой воздуха < 8оС, Zот.пер. = 218 (215)
ГСОП = (17 + 5,2) х 215 = 4773 (оС сут.)
Rотр = 2 (м2 оС/Вт) [табл.1б СНиП II-3-79*(изм.1998)]
Сопротивление теплопередачи
0 = (1/ aв)
+SR +(1/aн), (2.2)
где aн - коэффициент теплопередачи у наружной поверхности ограждения, aн = 23 Вт/м2 · 0С,
SR - сумма термических сопротивлений отдельных слоев ограждения, м2 · 0С/ Вт,
= d/l, м2 · 0С/ Вт, (2.3)
где d - толщина слоя, м,
l - коэффициент теплопроводности материала, Вт /м2 · 0С ,
R1 = 0,08/1,86 = 0,043 м2 · 0С / Вт,
R2 = х / 0,05, м2 · 0С / Вт,
R3 = 0,15 /0,31 = 0,484 м2 · 0С / Вт,
R0 = (1/8,7) + (0,043 + х/0,05 + 0,484) + 1/23,
Изменения СНиП II- 3-79 табл.1б : R0тр = 2 м2 · 0С / Вт.
R0тр < R0 ® R0 = 2
= 0,685 + х/0,05 ® х = (2 - 0,685) 0,05 = 0,066м.
Принимаем панели пенополистирольные толщиной 100 мм.
Толщина стены будет:
dст = 0,08 +0,15 + 0,1 = 0,33 м,
.3.2 Теплотехнический расчет толщины утеплителя кровли
По формуле определяем требуемое термическое сопротивление:
0тр = 0,9( 17 + 32)/ 4 · 8,7 = 1,27 м2 · 0С
/ Вт.
Сопротивление теплопередаче исходя из условий энергосбережения
ГСОП = 4773 (оС сут), Rотр =2,7 (м2 оС/Вт) [табл.1б СНиП II-3-79*(изм.1998)]
Сопротивление теплопередачи определяем:
R1 = 0,015/ 0,98 = 0,015 м2 · 0С / Вт,
R2=
0,015 / 0,17 = 0,088 м2 · 0С
/ Вт,
Таблица 2.2 - Характеристика покрытия
|
Материал |
r, кг/м3 |
l, Вт /м2 · 0С |
d, м |
|
Гравий втопленный в битум |
1200 |
0,98 |
0,015 |
|
3 слоя гидроизоляции (бистирол) |
600 |
0,17 |
0,015 |
|
Цементно-песчаная стяжка |
1800 |
0,93 |
0,02 |
|
Пенополистирол экструзионный (пеноплэкс) |
40 |
0,06 |
x |
|
Слой пароизоляции |
600 |
0,17 |
0,01 |
R3 = 0,02 / 0,93 = 0,021 м2 · 0С / Вт,
R5 = 0,01 / 0,17 = 0,058 м2 · 0С / Вт.
Плита покрытия толщиной 300 мм
Принимает R0= 4,2 м2 · r · 0С / ккал.
,7 = 1/8,7 + 0,182 + х/ 0,06 + 1/23, тогда х = (2,7 - 0,34) 0,06 = 0,142м.
Принимает толщину утеплителя 150мм
3. Механическое оборудование
.1 Общие сведения и принцип работы ударно-вибрационной площадки с
синхронизированным приводом
Формованием называют процесс придания заготовкам или сырьевым смесям необходимых для последующего изготовления изделий форм, размеров, плотности и прочности. Существуют различные способы формования: прессование, литье, прокатка, экструзия, динамическое и др. Формование осуществляется путем внешних силовых воздействий на заготовку или сырьевую смесь.
В промышленности сборных железобетонных и бетонных конструкций и изделий наибольшее распространение получило динамическое вибрационное формование бетонных смесей. Оно происходит под действием инерционных сил, возникающих при вибрации бетонной смеси и действующих на нее частиц. В процессе вибрационного формования различаются первоначально возникшие связи между частицами бетонной смеси, удаляется из смеси воздух, частицы смеси максимально сближаются между собой и ее плотность возрастает в 1,6…1,65 раза по сравнению с первоначальной.
Поверхности вибрирующих рабочих органов, от которых вибрация передается бетонной смеси, называют излучающими. В зависимости от расположения излучающих поверхностей относительно бетонной смеси различают следующие виды вибрационного уплотнения: поверхностное, внутреннее и объемное. При поверхностном уплотнении излучающая поверхность (обычно плоскость) располагается на поверхности бетонной смеси. При внутреннем или глубинном уплотнении излучающая поверхность (чаще всего цилиндрическая) располагается внутри массива бетонной смеси. При объемном уплотнении бетонная смесь находится в жестком сосуде-форме, внутренняя конфигурация которой повторяет конфигурацию изделия и вся она целиком приводится в какое-либо колебательное движение.
Если относительно излучающей поверхности колебания направлены перпендикулярно, то они передаются бетонной смеси путем сообщения ей периодически изменяющихся нормальных напряжений, а если касательно - то путем сообщения ей периодически изменяющихся касательных напряжений. Колебания в бетонной смеси, в первом случае, распространяются на большее расстояние от излучающей поверхности, чем во втором.
В производстве сборного железобетона наибольшее распространение получил метод объемного формования, который осуществляется на машинах, получивших название виброплощадок. Наибольшее распространение получили виброплощадки с вертикально и горизонтально направленными колебаниями. В первом случае уплотнение бетонной смеси происходит при возникновении в ней нормальных напряжений, а во втором- касательных. В связи с большей эффективностью виброплощадки с вертикально направленными колебаниями получили большее распространение, чем вибро площадки с горизонтально направленными колебаниями. Используются машины с гармоничными и асимметричными колебаниями.
По форме колебаний виброплощадки разделяют на машины с гармоническими, бигармоническими, поличастотными и ударно-вибрационными колебаниями рабочих органов. Площадки с ударно- вибрационными колебаниями являются одной из разновидностей поличастотных. Они легко обеспечивают асимметричные колебания и выделены в самостоятельную группу вследствие их широкого распространения. По конструктивному исполнению площадки бывают рамные и блочные. По способу крепления форм площадки разделяют на машины без крепления и на машины с механическим, пневматическим, гидравлическим и электромагнитным креплением.
Ударно-вибрационные площадки применяют для формования широкой номенклатуры железобетонных изделий толщиной до 500…600 мм из повышенно-жестких и пластичных бетонных смесей. Грузоподъемность таких машин достигает 20…25 т. Использовались виброплощадки с одно- и двухсторонними ударами и горизонтально направленными колебаниями. Однако они не могли формовать тонкостенные изделия и в полной мере реализовать преимущества ударно-вибрационного уплотнения бетонных смесей. Поэтому наибольшее распространение получили ударно-вибрационные площадки с асимметричными вертикально направленными колебаниями.
Ударно-вибрационная площадка создана на базе серийных унифицированных
блочных виброплощадок с вертикально направленными гармоническими колебаниями и
потому обе эти машины имеют одинаковую кинематическую схему. Отличительной
особенностью такой ударно-вибрационной площадки является то, что в виброблоках
(рис.1) притяжной электромагнит (1) лежит на резиновом упругом ограничителе (2)
и прижат к нему пружинами (3), связывающими электромагнит (1) с двухвальным
центробежным вибровозбудителем (4). Последний через мягкие виброизолирующие
опорные упругие элементы (5) опирается на несущую раму (6), закрепленную на
фундаменте.
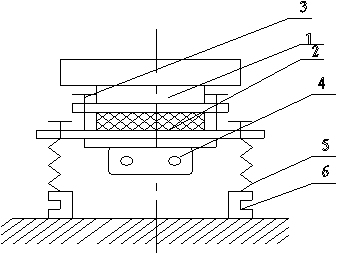
Рис. 3.1 Схема виброблока блочной ударно-вибрационной площадки с
синхронизированным приводом
В этих машинах, регулируемое поджатие пружин (3) обеспечивают периодические режимы движения формы при изменениях ее массы (вместе с бетонной смесью) в пределах 25…30 % номинальной грузоподъемности. Такие виброплощадки позволяют формовать протяженные по длине изделия. Благодаря снижению в 2 раза частоты вынуждающей силы, по сравнению с блочными вибропощадками с гармоничными, вертикально направленными колебаниями существенно повысилась долговечность карданных валов и подшипниковых узлов вибровозбудителей.
Таковы достоинства этих машин. Их недостатками являются значительные
уровни шумов при работе, которые иногда превосходят санитарные нормы и
некоторые эксплуатационные трудности, связанные с необходимостью регулирования
поджатия пружин.
.2 Расчет ударно-вибрационной площадки с вертикальными колебаниями
Исходные данные грузоподъемность ударно-вибрационной площадки - 15 т, размер изделия 6,6 x 3 м,
ω=150 с-1,
х=0,5,
ν= (3.1)
. Определяем вибрационную массу рабочего органа
г
= mф + mб.см. = (3.2)
+ 8400 = 12900 кг,
. Определяем жесткость постоянных упругих связей
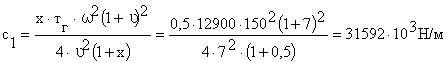 (3.3)
.
Находим жесткость упругих ограничителей:
с2
= с1*( ν2
- 1) = 31592*103*(49 - 1) =1516*106 Н/м (3.4)
.
Определяем деформацию упругих ограничителей
Х
= х2max*mг/(с1 + с2) = (3.5)
*12900 / (31592*103 + 1516*106) = 1,23*10-3 м
.
Находим статический момент массы дебаланса
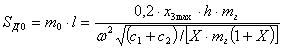 (3.6)
- коэффициент затухания h=0,8* ω=0,8*150=120
SД0 = 6,41 кг*м
.
Определяем мощность необходимую для поддержки колебаний в системе
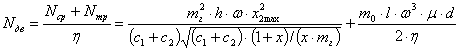 (3.7)
=
24,2 +4,2=28,4 кВт
Подбираем два электродвигателя АИР160S4 с мощностью двигателя N1 = 15 кВт. Общая мощность двигателей составляет N=2N1=30 кВт>28,4 кВт
7. Определяем суммарную жесткость опорных упругих элементов
С = ω02 * mв (3.8)
где ω0 = ω/10 = 150/10 = 15 с-1
в = mк + mф + к1* mб.см. + к2* mп (3.9)
mк = к*(mф + mб.см) = 0,3 (4500 + 8400) = 3870 кг к=0,3 (3.10)
в = 3870 + 4500 + 0,3*8400 + 0 =10890 кг
с = 152 * 10890 = 2450250 Н/м
. Находим массу фундамента, при котором выдерживаются санитарные нормы вибрации
фу=с*Ха/(ω2*Хсан)=2450250* 0,3*10-3 (1502*9*10-6)=3630 кг (3.11)
4. Тепловые установки
Тепловые процессы и соответствующие устройства, предназначенные для осуществления ускоренного твердения бетонных и железобетонных изделий и конструкций, занимают важнейшее, наряду с армированием, место в комплексе задач, решаемых в технологии сборного железобетона.
Тепловая обработка бетонных изделий позволяет не менее чем в 20 раз сократить цикл их производства в сравнении с твердением при обычной температуре. В этом ее важнейшее техническое и экономическое преимущество. Вместе с тем она для своего осуществления требует значительных производственных площадей и капиталовложений на сооружение тепловых установок и относительно высоких энергетических и других эксплуатационных затрат.
На тепловую обработку затрачивается около 30% стоимости всего производства строительных материалов и изделий. Кроме того, тепловая обработка потребляет около 80% от расходуемых на весь производственный цикл топливно-энергетических ресурсов и занимает до 80…90% времени всего технологического ресурса. Таким образом, создание тепловых процессов, позволяющих получать изделия отличного качества с минимальными затратами топлива и электроэнергии дает возможность существенно уменьшать капиталовложения в сферу строительства.
В настоящее время 90% бетонных и железобетонных изделий и конструкций
твердеет с помощью тепловой обработки.
.1 Описание процессов, протекающих при тепловой обработке бетона и
железобетона
ТВО бетона в большинстве случаев ведут после предварительной выдержки свежеотформованного бетона, в течение которой он набирает начальную прочность, необходимую для восприятия теплового воздействия без сильного нарушения его структуры. Свежеотформованный или предварительно выдержанный бетон состоит из твердой, жидкой и газообразной фаз. Каждая из этих фаз имеет совершенно разные степени температурного расширения. Если принять расширение твердой фазы за единицу, то расширение воды будет в 10…20 раз больше, чем твердой фазы. Причем содержание воды в бетоне колеблется около 20%, а газа от 2 до 4%. При нагревании вода и воздух начинают расширяться во много раз сильнее, чем цементный камень, заполнитель, что приводит к разрыхлению структуры бетона, к цементному порообразованию, нарушается сцепление только что образовавшихся кристаллов гидросиликатов кальция.
По сравнению с твердением бетона в нормально-влажностных условиях, при пропаривании на 20% увеличивается как общая пористость, так и сами размеры пор. Все описанные выше факторы отрицательно влияют на такие важные свойства готового изделия как прочность, деформативность, долговечность, водостойкость, морозостойкость и др. Однако, несмотря на это тепловлажностная обработка является самым эффективным способом твердения сборного бетона и железобетона.