Материал: Средства автоматизации кузнечно-штамповочного производства методические указания к лабораторным работам по дисциплине Автоматизация, робототехника и ГПС. Гольцев А.М
ГОУВПО «Воронежский государственный
технический университет»
Кафедра автоматизированного оборудования машиностроительного производства
Средства автоматизации кузнечно-штамповочного производства методические указания
к лабораторным работам №1-9 по дисциплине “Автоматизация, робототехника и ГПС кузнечно-штамповочного производства” для студентов специальности 150201 “Машины и технология обработки металлов давлением”
очной формы обучения
В
Составитель: канл. техн. наук Гольцев А.М.
УДК 621.97.01
Средства автоматизации кузнечно-штамповочного производства. Методические указания к лабораторным работам по дисциплине “Автоматизация, робототехника и ГПС кузнечно-штамповочного производства” для студентов специальности 150201 “Машины и технология обработки металлов давлением” дневной формы обучения / ГОУВПО «Воронежский государственный технический университет»; Сост. А.М. Гольцев, 2008, 46 с.
В методических указаниях изложены требования и рекомендации по выполнению лабораторных работ, их объем и содержание, а также меры по безопасному проведению лабораторных работ.
Описание каждой лабораторной работы содержит общие вопросы, назначение изучаемого средства автоматизации, его характеристики, порядок выполнения и оформления работы.
Предназначено для студентов 4-го курса.
Методические указания подготовлены в электронном виде в текстовом редакторе MS WORD, содержатся в файле
МУ ЛР АРГПС 2008.doc.
Табл. 10. Ил. 10. Библиогр. : 5 наз.
Рецензент д-р техн. наук, проф. А.Н. Осинцев.
Ответственный за выпуск зав. кафедрой АОМП, профессор В.М. Пачевский.
Печатается по решению редакционно-издательского совета Воронежского государственного технического университета

Оригинал
по содержанию выверен
/А.М. Гольцев
«Воронежский государственный
Общие указания по выполнению работ
Целью работы по курсу “Автоматизация, робототехника и ГПС кузнечно-штамповочного производства” является:
практическое ознакомление с различными по функциональному назначению и конструктивному исполнению средствами автоматизации процессов штамповки и непрерывного материала и штучных заготовок;
изучение различных уровней автоматизации и программирующих устройств;
составление кинематических схем средств автоматизации;
исследование режимов их работы и составление цикловых диаграмм;
приобретение навыков настройки средств автоматизации и работы с ним.
Тематика и содержание работ определены с учетом материальной базы лаборатории кафедры “Автоматизированное оборудование” ВГТУ. Общий объем времени всех лабораторных работ превышает количество часов, предусмотренное существующим учебным планом. Поэтому для различных форм обучения, академических групп и бригад студентов преподаватель приводит перечень работ, подлежащих выполнению и соответствующих времени, предусмотренному планом. Каждая работа выполняется в течение четырех или восьми академических часов. Лабораторные работы (№ 1, 3, 6) могут выполняться в лаборатории филиалов кафедры при ОАО ЭНИКМАШ, ЗАО ТЯЖМЕХПРЕСС. Работы (№ 1, 3) рекомендуются студентам для самостоятельного изучения с использованием методических указаний, разработанных кафедрой.
Отчет по работе оформляется на писчей бумаге формата А4. Схемы, графики, циклограммы могут быть выполнены на миллиметровке или кальке того же формата.
Отчёт по каждой работе должен иметь титульный лист, на котором указывается: институт, кафедра, теоретический курс, группа, фамилия студента, год выполнения работы. Допускается брошюровка отчётов в единую тетрадь с общим титульным листом и раздельным названием каждой работы.
Каждый студент представляет самостоятельный отчёт. Коллективное составление и сдача отчёта не допускается.
Содержание отчёта излагается в следующих разделах:
назначение исследуемых средств автоматизации, их устройства, принцип действия, схемы расчета и определения основных параметров;
цель работы;
условия проведения работы, применяемое оборудование и приборы;
описание последовательности выполнения работы;
кинематические, кинематико-пневматические, кинематико-электрические схемы средств автоматизации;
циклограммы работы средств автоматизации и оборудования программных устройств;
результаты проведённых исследований: таблицы, расчёты, графики, программы, алгоритмы;
анализ результатов и выводы.
К выполнению следующей лабораторной работы студенты допускаются только после представления отчёта по предыдущей работе.
Проверка готовности к выполнению лабораторной работы может производиться на основе машинного контроля.
К лабораторным работам допускаются студенты, которые ознакомлены с общими и конкретными требованиями техники безопасности и прошли соответствующий инструктаж, который оформлен записями в журнале.
Домашние задания и методические указания по их выполнению
Домашние задания преследуют цель осуществить углубленную подготовку студентов к выполнению лабораторных работ.
При выполнении домашних заданий студенты прорабатывают соответствующие разделы конспекта лекций по курсу, учебные пособия, учебники и научную литературу по предстоящей работе.
Они знакомятся с различными типами средств автоматизации, их устройством принципом действия, особенностями настройки на заданные условия работы, цикловыми диаграммами, кинематическими схемами, основами расчёта.
Домашние задания оформляются каждым студентом в виде краткого конспекта, который используется для написания отчёта по лабораторной работе. Перед выполнением лабораторной работы конспект по домашнему заданию представляется преподавателю для проверки.
К лабораторной работе № 1 студенты знакомятся с различными валковыми подачами, используя источник [1, с.62-67; 191-196] , конспект лекций по курсу (раздел “Валковые подачи”) и журнал “Кузнечно-штамповочное производство” (по указанию преподавателя).
К лабораторной работе № 2 изучаются разновидности клещевых подач по источнику [1, с.72-86; 196-199], конспекту лекций по курсу (раздел “Клещевые подачи”), журнальным статьям (по указанию преподавателя).
К лабораторной работе № 3 конспектируются источник [1, с.217-277; c.57-90], конспект лекций по курсу (раздел “Автоматические бункерные захватно-ориентирующие устройства”), [2, с.237-266].
К лабораторной работе № 4 студенты знакомятся с различными механическими руками и манипуляторами для листовой штамповки по источнику [1, с.67-72; 295-299], конспекту лекций по курсу (раздел “Механические руки”).
К лабораторной работе № 5 изучаются программные устройства холодно-высадочных автоматов по источнику [3, с.345-396] и конспект лекций по курсу (раздел “Программное управление на основе кулаков и распредвалов”).
К лабораторным работам № 6 и № 7 изучается устройство и принцип действия различных промышленных роботов по источнику [4, с. 241-307].
Вопросы к домашним заданиям используются те же, что и контрольные вопросы по соответствующим лабораторным работам. Различие состоит в том, что эти вопросы распространяются на все разновидности рассмотренных студентами средств автоматизации.
1. Лабораторная работа №1 определение основных параметров валковой подачи
1.1. Назначение, устройство, принцип действия, параметры
Валковые подачи предназначены для автоматического перемещения ленточного, полосового, проволочного материала в рабочую зону пресса. В них используются фрикционные захваты (валки): для ленты и полосы - цилиндрические валки с прямолинейной образующей, для подачи проволоки - валки, на цилиндрической поверхности которых выполнена канавка, соответствующая форме и размерам проволоки. Усилие подачи материала создается валками, зажимающими под действием пружин материал и создающими при вращении тяговое усилие. По назначению подачи могут быть универсальными и специализированными (предназначенными для подачи материала определенных размеров). Подачи снабжаются одной или двумя парами подающих валков. Схема подачи с двумя парами валков представлена на рис.1.1. Подачи с одной пары валков (односторонние) являются подающими или тянущими. Передача вращения от первой ко второй паре валков (при двух парах валков) осуществляется рычажными, реечными, шестеренными механизмами. Приводятся валковые подачи наиболее часто от кривошипного вала пресса при помощи кривошипно-рычажных, кривошипно-реечных механизмов. Периодическое вращение в одну сторону обеспечивается встроенными в привод роликовыми механизмами свободного хода (муфтами обгона) или храповыми механизмами. В приводе предусматриваются узлы регулировки величины шага подачи материала.
Для повышения точности остановки валков в подачах предусматриваются тормозы постоянного действия (колодочные, дисковые, ленточные).
Подачи могут использовать для изготовления деталей в последовательных штампах. Для этого они снабжаются механизмами раскрытия валков и освобождения ленты, а в штампах предусматриваются ловители или шаговые ножи.
Основными технологическими параметрами подач являются:
-максимальная ширина материала;
-максимальная толщина подаваемого материала;
-максимальный шаг подачи;
-уровень подачи материала над столом пресса;
-расстояние между корпусами кареток подачи, в которых размещены валки;
-точность подачи.
Максимальная ширина материала В определяется по формуле
В = d З + 2 b ,
где: d З – максимальный диаметр заготовки, на которой рассчитывается
подача;
b – ширина перемычки, значение которой принимается приближенно равной толщине материала.
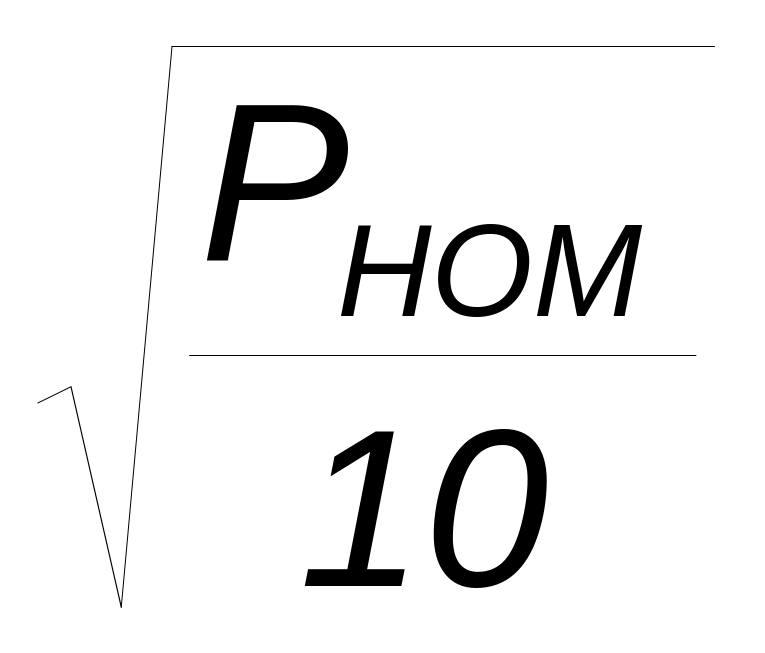
Диаметр заготовки d З рассчитывается по эмпирической формуле, предложенной ЭНИКМАШем
d
З
= 27
 [мм] ,
где: PНОМ – номинальное усилие, кН.
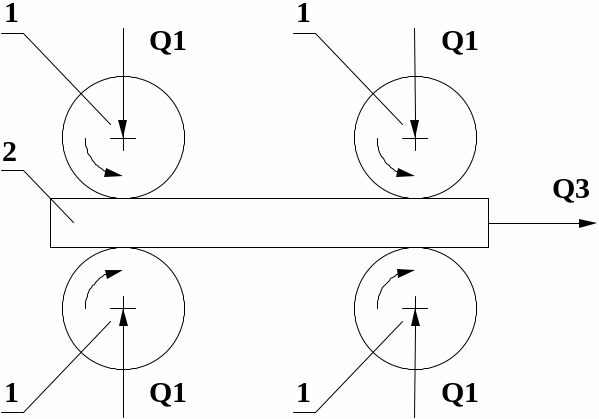
Рис. 1.1. Схема двусторонней валковой подачи:
1 – валки; 2 – лента
Максимальная толщина материала определяется по формуле
SMAX
=
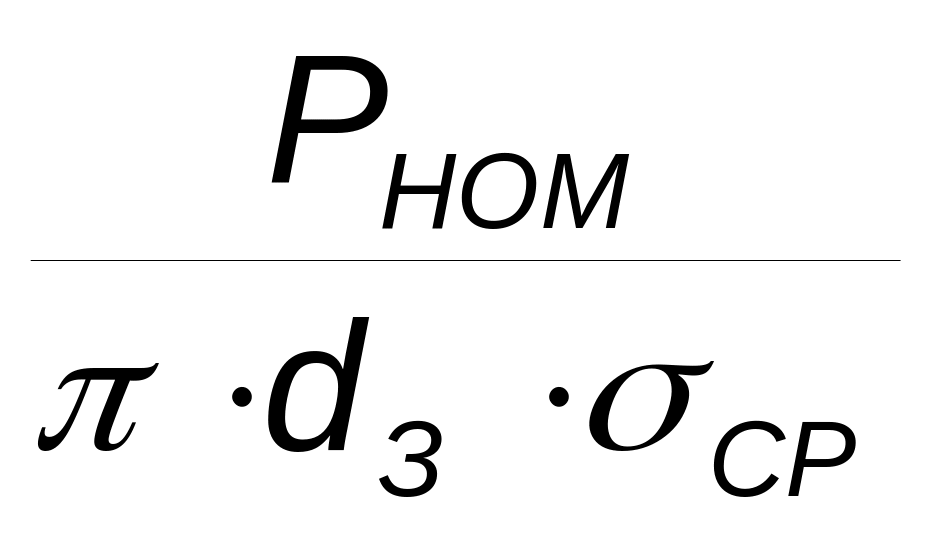 ,
где: СР – напряжение среза для сталей среднего сопротивления деформированию СР 400 Н/мм 2 .
Максимальный шаг универсальной подачи должен быть равен наибольшей ширине материала, что гарантирует возможность вырубки заготовки максимального диаметра d З .
Фактический максимальный шаг подачи определяется расчетом по ее конструктивным размерам:
hЗРАСЧ
=
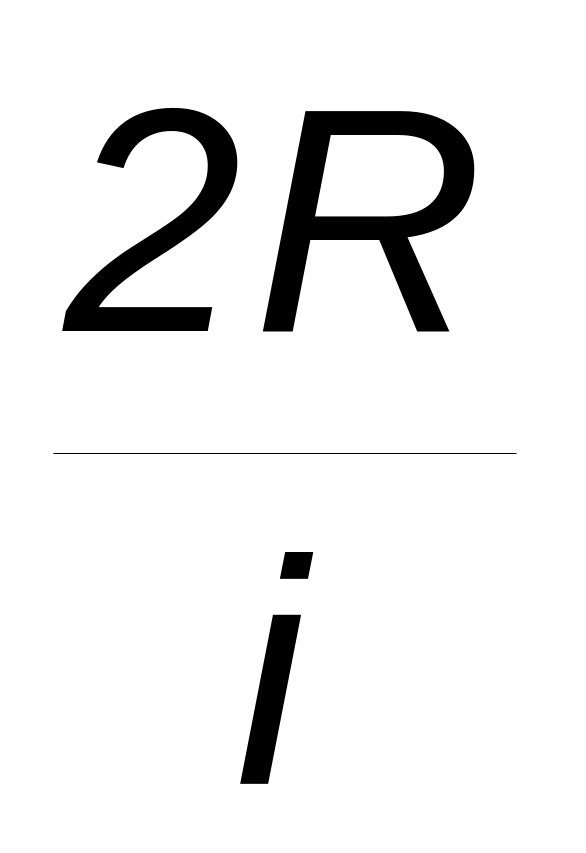 ,
где: R – максимальный радиус кривошипа привода подачи (расстояние от центра планшайбы до центра пальца в его крайнем положении);
i – передаточное число между шестерней и нижним подающим валком:
i
=
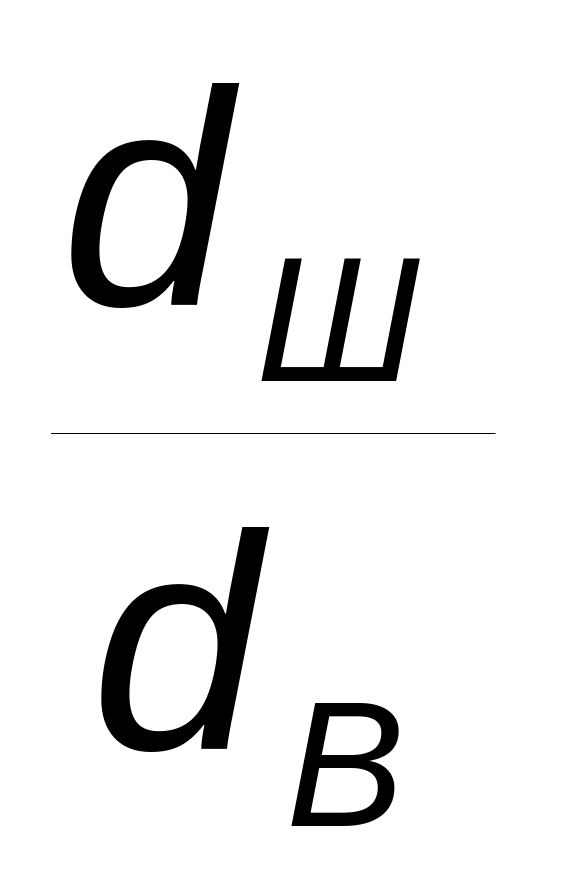 ,
где: dШ – диаметр делительной окружности приводной шестерни;
dВ – диаметр нижнего подающего валка.
Уровень подачи материала над столом пресса связан с размерами и формой штампуемых деталей, конструкцией штампа, величиной хода пресса. При паспортизации уровень подачи определяется замером. Расстояние между корпусами кареток определяется параметрами пресса и штампа. На действующей подаче это расстояние следует замерить. Точность подачи зависит с одной стороны от требований, предъявляемых к детали, с другой - от размеров материала, его веса, конструкции штампа, скорости подачи, от конструкции, качества изготовления и наладки подачи. При паспортизации определяется экспериментально.
1.2. Целью данной работы является изучение особенностей конструкции и определение технологических параметров валковой подачи, предназначенной для пресса усилием 160 кН, развитие у студентов навыков составления кинематических схем устройств по натурным образцам.
1.3. Условия и последовательность выполнения работы
План выполнения работы осуществляется следующим образом.
Производится частичная разборка подачи, и изучаются особенности её конструкции. Для этого на одной из кареток студенты отвинчивают четыре верхние гайки и снимают верхнюю крышку, затем выбирают сбоку две оси, на которых крепятся рычаги, поднимающие верхний валок, и вынимают последний вместе со своим корпусом вверх. После этого производят замеры диаметра нижнего валка, его ширины, замеряют максимально возможный радиус кривошипа на планшайбе, высоту зубьев приводной шестерни и определяют диаметр делительной окружности, уровень подачи материала над столом пресса, расстояние между каретками максимальное раскрытие волков. По замеренным данным определяют значения максимальной ширины и толщины материала, шага подачи и заносятся в колонку таблицы размеры фактические. По приведённым ранее формулам рассчитывают максимальную ширину, толщину материала, шаг подачи и заносят и заносят в колонку размеры расчётные.
Составляют кинематическую схему валковой подачи по натурному её образцу, указывают наименование элементов схемы, проставляются размеры dШ , dВ , R технологических параметров подачи.
Работа заканчивается сборкой подачи и составление отчёта, в котором указывается назначение и область применения подачи, даётся краткое описание конструкции подачи, её особенностей, приводятся кинематическая схема, а также даётся расчёт основных технологических параметров подачи, указываются фактические величины и приводится сводная таблица основных параметров.
Таблица 1.1
Основные технологические параметры
Что проверяется |
Размеры, мм |
|
расчётные |
фактические |
|
Максимальная ширина материала Максимальная толщина материала Максимальный шаг подачи Уровень подачи материала над столом пресса Расстояние между каретками подачи Максимальное раскрытие валков |
|
|
В конце работы формулируются выводы.
Литература: [1].
УКАЗАНИЯ ПО ТЕХНИКЕ БЕЗОПАСНОСТИ
Разобранные детали и узлы подачи уложить на свободной площади стеллажа так, чтобы они не могли упасть и нанести травму.
КОНТРОЛЬНЫЕ ВОПРОСЫ
Принцип действия захватов валковой подачи.
Устройство и действие роликового механизма свободного хода.
Как отрегулировать величину подачи материала на заданный шаг.
Какой тип привода использован в подаче?
С какой целью на обеих каретках подачи предусмотрено по два рычага, поднимающие верхние валки?