Дипломная (вкр): Внедрение ресурсосберегающей технологии на станции
Срок погрузки, выгрузки грузов в (из) вагона определяется по формуле:
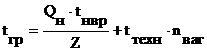 , часов
(4.15)
где Qн - вес груза (нетто) в подаче,тнвр - производительность механизма, чтехн - время на подготовительные операции,ч- количество механизмов
Вес
груза в подаче определяется по формуле:
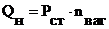 , т
(4.16)
где Рст - статическая норма загрузки вагона, т/вагваг - количество вагонов в одной подаче.
Учитывая рассчитанное количество подач для каждого склада по вместимости фронта погрузочно-разгрузочных работ, определяем для каждого груза время его погрузки в вагон.
Для тарно-штучных грузов
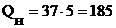 т
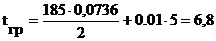 часов
Для тяжеловесных грузов
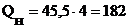 т
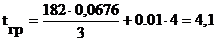 часов
Для контейнеров
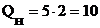 контейнеров
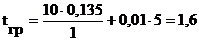 часов
В
разделе выполнены расчеты по определению параметров грузовых устройств
грузового района станции, а также рассчитано время выполнения грузовых операций
для среднего количества вагонов в подаче.
4.8 Определение параметров и сравнение
характеристик установок для очистки вагонов
При перевозках в условиях низких температур навалочные грузы -щебень, гравий и др., подвержены смерзаемости, а также по своим свойствам эти грузы могут слеживаться. Сыпучесть материалов может восстанавливаться механическим способом машинами вибрационного и аэродинамического действия.
Рассмотрим схемы навесного аэродинамического устройства (НАУ) и вибратора-рыхлителя, показанные на рис. 4.1.
Потребный напор воздушной струи навесного аэродинамического устройства
(НАУ) для удаления остатков влажного щебня с надтележечных люков:
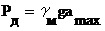 , кПа
(4.17)
где
 -плотность груза (=3,6т/м3),
 - размер
наибольшей частицы (=0,07м)
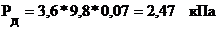
Диаметр сопла аэродинамического устройства
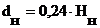 , м
(4.18)
где Нн - высота расположения сопла над очищаемой поверхностью, м
При непрерывном протягивании вагонов подачи под очистным устройством Нн=2,4м. При работе навесного аэродинамического устройства, опускаемого краном внутрь кузова вагона к очищаемым поверхностям, Нн=1,5м
Тогдан = 0,24*1,5=0,36м
Необходимая скорость
воздушной струи в мете выхода при расположении сопла на заданном расстоянии
(1,5м)
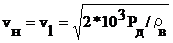 , м/с (4.19)
где ρв- объемная плотность воздуха, равная 1,16 кг/м3-
осевая скорость потока воздуха на расстоянии Н от сопла
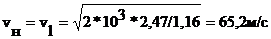
Производительность
вентилятора
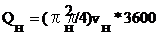 , м3/ч (4.20)
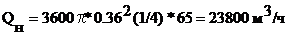
Мощность привода НАУ
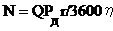 , кВт (4.21)
где r - коэффициент зависимости общего расхода напора от реализуемой динамической части: r = 1,5
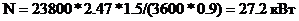
Длительность операции по
очистке вагонов
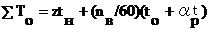 ,ч (4.22)
где tн - продолжительность смены навесного устройства и подготовки к работе: tн =0,3ч
ά - доля вагонов, требующих предварительного рыхления груза ά=0,1
Для летнего периода и числа подач z=5
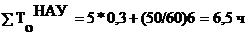
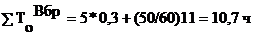
В зимнее время при tн =0,4ч и длительности рыхления tр =75мин
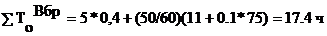
Коэффициент использования
рабочего времени
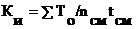 (4.24)
Принимаем tсм =12ч, nсм =2
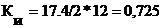
При такой интенсивной загрузке в периоды прибытия смерзшихся грузов целесообразно специализировать один из работающих на складе кранов на операциях рыхления грузов, очистки вагонов и открывания люков, чтобы рабочие органы периодически не менять.
Сравнение результатов работы навесного аэродинамического устройства и вибратора рыхлителя приведены в таблице 4.1.
Результаты показывают, что
использование аэронавигационного устройства целесообразно в летние и зимние
периоды, а вибратора рыхлителя - только в зимнее время в составе одного
комплекта машин на складе.
4.9 Определение производительности автопогрузчиков, оснащенных ковшовым захватом
Для переработки навалочных грузов могут использоваться автопогрузчики, оснащенные ковшовыми захватами.
Определим допустимые изменения требований к производительности и количеству автопогрузчиков 4045М, используемых при погрузке сыпучих грузов в автомобили, в связи с применением ковшового захвата нового типа. Данные: коэффициенты использования технических возможностей погрузчика с ковшом первого типа (рис 7.1.) Кит1=0,3; второго типа (рис 7.2.) Кит2 =0,5. Соответствующие значения коэффициентов готовности парка машин Кгп1 =0,8, Кгп2 = 0,7. Продолжительность захвата груза tз1= 5 с, tз2= 10 с
Эксплуатационная производительность погрузочно-разгрузочных машин
периодического действия
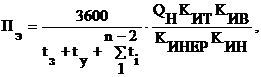 т/ч
(4.24)
где
QH - характеристика номинальных возможностей машины выполнять свое назначение
по паспорту (грузоподъемность, вместимость ковша, штук единиц груза в пакете и
т.д.): QH = 3,2 т- число элементов (операций) в структуре цикла работы машины с
заданными условиями, шт;- длительность выполнения каждого из элементов, с;з и
ty - длительность операций по захвату груза и его укладке, с. В соответствии с
условиями принимаем 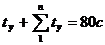 ;
Кит - коэффициент использования номинальных (технических) возможностей машины выполнять свое назначение, определяемый возможностями грузозахватного устройства в заданных условиях эксплуатации (использования крана- по грузоподъемности, емкости ковша по коэффициенту фактического наполнения и т.д.):Кит1 = 0,3, Кит2 = 0,5;
Кив - коэффициент использования рабочего времени в связи с наличием обязательных технологических перерывов (на подготовку машины к работе, на внутрисменный осмотр и обслуживание, в связи с подачей и уборкой вагонов, сменой автотранспорта и т.д.). принимаем Кив1,2 = 0,9;
Ки нер - коэффициент, учитывающий различия в длительности технологических перерывов в связи с неравномерностью поступления груза, автомобилей и вагонов в местах производства работ, а также в связи с влиянием любых других, сказывающихся на неравномерности использования машин, случайных факторов, кроме характеристик надежности. Принимаем Ки нер = 1,1;
Кин
- коэффициент, учитывающий влияние характеристик надежности на требования к
производительности машин, в частности необходимость компенсации части связанных
с отказами потерь рабочего времени резервированием производительности
Кин
= 1 + α
(1- Кгп)/ Кгп (4.25)
где
α
- коэффициент, учитывающий возможность
частичного устранения и предупреждения отказов в межсменные и другие нерабочие
(например, в период ТО) промежутки времени. При непрерывной работе: tP > 18
ч/сут α
=1; при tP =(8 18) ч/сут α =0,71. Принимаем α = 0,85. Тогда:
Кин1 = 1+0,85 (1- 0,8)/0,8 = 1,21
Кин2 = 1+0,85(1 - 0,7 ) / 0,7 = 1,36.
Производительность машин до использования нового оборудования
Пэ1
=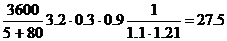 т/ч.
Новое
значение эксплуатационной производительности автопогрузчиков при выполнении тех
же работ:
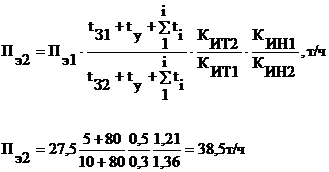
Допустимое
для выбора погрузчика с новым оборудованием увеличение уровня требований по
производительности
Пэ2
/ Пэ1 = 38,5 / 27,5 = 1,4 раза.
В 1,4 раза сократится численность эксплуатируемого парка - потребное количество приобретаемых автопогрузчиков 4045М.
5. Организация поездной и маневровой работы на
подъездном пути
.1 Нормирование маневровой работы на подъездном пути
Организация маневровой работы должна предусматривать:
а) рациональное распределение маневровой работы между станцией примыкания и подъездным путем, а также между имеющимся на подъездном пути станциями или районами ;
б) сокращение количества маневровых операций с вагонами ;
в) переработку вагонов в кратчайшие сроки с минимальной затратой маневровых средств на основе широкого применения передовых методов труда;
г) ликвидация простоя вагонов в ожидания производства с ними маневров;
д) полное обеспечение безопасности маневровых передвижений и техники безопасности работников, производящих маневры.
Эти задачи должны решится комплексно по станции примыкания и подъездного пути.
Если маневровые операции на путях промышленных предприятий выполняются несколькими локомотивами, то для каждого локомотива устанавливается определенный район работы, но с правом работы по указанию диспетчера и в других районах.
На предприятиях, где имеются внутризаводские перевозки, в ЕТП должен быть указан порядок их выполнения, обеспечивающий технологию основного производства. Для увязки внутризаводских перевозок с перевозками в вагонах общесетевого парка составляется суточный план- график работы подъездного пути и станции примыкания на основе графиков подвода поездов (передач) и контактных графиков.
Объем маневровой работы на подъездных путях, связанных с перемещением порожних и груженых вагонов между грузовыми пунктами.
При нормировании маневровой работы должны быть установлены прогрессивные технические нормы, предусматривающие наилучшие использование маневровых локомотивов по мощности и времени работы в течение суток, перерабатывающие способности маневровых устройств и широкое использование методов работы передовых составительских и локомотивных бригад.
При нормировании маневровой работы все операции с составами и вагонами необходимо разделить на следующие группы:
передача вагонов с приемосдаточных путей станции на подъездной путь и обратно;
расформирование передаточных поездов на входной промышленной станции с подборкой групп вагонов (поездов) согласно плану формирования поездов на подъездном пути;
передача вагонов с входной промышленной станции на другие станции предприятия или пункты погрузки - выгрузки и обратно;
перестановка вагонов между грузовыми районами;
расстановка вагонов на грузовых пунктах по фронтам погрузки-выгрузки и уборка их после выполнения грузовых операций;
расформирование и формирование передаточных составов на промышленных станциях (если это требуется по технологии);
подборка вагонов по фронтам погрузки -выгрузки;
операции, связанные с подачей, уборкой и восстановлением сыпучести смерзающегося груза там, где есть специальные обустройства.
Время на выполнение операций, связанных с передвижением вагонов между станцией примыкания или промышленной станции при расстоянии до 3 км, по станции примыкания или промышленной станции, а также между парками станций и грузовыми пунктами, определяется на основании скоростей движения, устанавливаемых в соответствии с требованиями ПТЭ и обеспечивающих безопасность работников предприятия.
При наличии перегонов между станцией примыкания и входной промышленной станцией, а также между промышленными станциями, протяженность более 3 км, норма времени хода устанавливается тяговыми расчетами.
Техническое время на передачу вагонов с одной станции на другую.
Тп = t заезд + t ход, мин. (5.1)
где tзаезд - время на заезд локомотива под состав с путей данного маневрового района, мин;ход - время хода по перегону с одной станции на другую, мин
Тп = 10 + 20 = 30 мин
Общая затрата времени не выполнение маневровых операции может также устанавливаться расчетным путем и при этом складываться из времени, необходимого на выполнения полурейсов, и затрачиваемого на подготовительные и заключительные операции, и может быть определена с помощью ниже приведенной формы:
Продолжительность каждого полурейса:
пр = a + bmc , мин (5.2)
где а - время полурейса, затрачиваемое на передвижение локомотива без вагонов, мин; устанавливается согласно Руководству по техническому нормированию маневровой работы;- дополнительное время на каждый вагон состава, связанное с изменением его длины и массы, мин;- число вагонов в маневровом составе.пр = 5.87 + 7.69 *53 = 143 мин
Время на подготовительные и заключительные операции (перевод стрелок, прицепка или отцепка местной группы вагонов и др.) устанавливается согласно приложению 1 или расчетным путем.
Время расформирования составов на вытяжных путях определяется как время
на сортировку вагонов:
Тc = Аgp + Бmc, мин (5.3)
где А, Б - нормативные коэффициенты.. mc - соответственно среднее количество отцепок и вагонов составе.
Тc =0.81 * 2 + 0.40 * 53 = 23 мин
При сортировке вагонов серийными толчками к величине Тс прибавляется
время на осаждение вагонов:
Тос = 0.06 * mc, мин. (5.4)
Тос = 0.06 * 53 = 3 мин
Общее время на расформирование состава на подъездном пути не должно превышать 25 мин
Техническое время на сборку вагонов:
Тсб = 1.8p + 0.3 mcб , мин (5.5)
Тсб = 1.8 * 2 + 0.3 * 27 = 12 мин
Где mcб - число вагонов, переставляемых на путь сборки формируемого состава;
Р - число путей, с которых эти вагоны переставляются. 2
Значение mcб :
сб = mф /(к - 1)ваг (5.6)
где mф - число вагонов в формируемом составе;
к - среднее число групп в одном составе, (к = 3-:-4)б = 53/ (3 - 1) =27 ваг
Число путей, с которых переставляются вагоны:
Р = к -1.
Р = 3 - 1 =2
Формирование передаточных составов на подъездном пути сводится, как
правило, к соединению выводимых с грузовых фронтов групп вагонов и не требует
отдельной затраты времени, а технологическое время на окончание формирования:
Тоф = Тптэ, мин (5.7)
где Тптэ - технологическое время на расстановку вагонов по 181, мин. В эту
операцию входит устранение несовпадения продольных осей автосцепки у смежных
вагонов более установленных допусков и постановка вагонов прикрытия:
Тптэ = В + Е mф, мин (5.8)
где В, Е - нормативные коэффициенты, величина которых зависит от среднего числа расцепок, необходимых для расстановки вагонов в составе, зависящих от числа расцепок, приходящихся на один состав.