Материал: Восстановление эксплуатационных свойств инструментов и инструментальных приспособлений. методические указания к выполнению практических работ. Жачкин С.Ю., Краснова М.Н
МИНИСТЕРСТВО НАУКИ И ВЫСШЕГО ОБРАЗОВАНИЯ
РОССИЙСКОЙ ФЕДЕРАЦИИ
Федеральное государственное бюджетное образовательное учреждение высшего образования
"Воронежский государственный технический университет"
Кафедра автоматизированного оборудования машиностроительного производства
ВОССТАНОВЛЕНИЕ ЭКСПЛУАТАЦИОННЫХ СВОЙСТВ ИНСТРУМЕНТОВ И ИНСТРУМЕНТАЛЬНЫХ
ПРИСПОСОБЛЕНИЙ
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к выполнению практических работ направления 15.04.01 «Машиностроение» (программа магистерской
подготовки «Обеспечение качественно-точностных характеристик при изготовлении изделий в автоматизированном машиностроительном производстве») всех форм обучения
Воронеж 2021
1
УДК 621.01 (07) ББК 34.5я7
Составители: д-р техн. наук, проф. С. Ю. Жачкин, канд. техн. наук, доц. М. Н. Краснова
Восстановление эксплуатационных свойств инструментов и инструментальных приспособлений: методические указания к выполнению практических работ для студентов направления 15.04.01 «Машиностроение» (программа магистерской подготовки «Обеспечение качественно-точностных характеристик при изготовлении изделий в автоматизированном машиностроительном производстве») всех форм обучения / ФГБОУ ВО "Воронежский государственный технический университет; сост.: С. Ю. Жачкин. М. Н. Краснова. - Воронеж: Изд-во.
ВГТУ, 2021.- 26 с.
В методических указаниях изложены требования и общие вопросы по выполнению практических работ, рассматривается сценарный анализ и расчет сложных технических систем, объектов на предмет локальных предельных состояний.
Предназначены для проведения практических работ по дисциплине
«Восстановление |
эксплуатационных |
свойств |
инструментов |
и |
инструментальных приспособлений» для магистрантов. |
|
|||
Методические |
указания подготовлены в |
электронном |
виде |
|
и содержатся в файле МУ. ВЭСИиИП.ПР.pdf.
Ил. 21. Табл. 4.
УДК 621.01(07) ББК 34.5 я7
Рецензент – С. Н. Яценко, канд. физ.-мат. наук, доц. кафедры автоматизированного оборудования машиностроительного производства ВГТУ
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
2
Практическая работа № 1
Исследование геометрии и заточка свёрл
Цель работы: изучение конструкции и приобретение навыков определения геометрических параметров свёрл.
Задачи работы:
1)знакомство с конструкцией спиральных свёрл;
2)исследование геометрии свёрл;
3)знакомство с методами заточки свёрл;
4)проработка контрольных вопросов.
Оснащение: спиральные сверла, штангенциркуль, микрометр, миллиметровая линейка, угломеры, эталоны шероховатости, делительная головка, набор конических втулок для установки свёрл, индикаторная стойка, заточной станок.
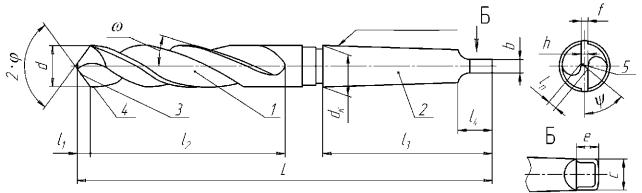
Рис. 1.1. Общий вид спирального сверла 1 - рабочая часть; 2 - хвостовик; 3 - главная режущая кромка; 4 -
вспомогательная режущая кромка; 5 - поперечная режущая кромка
Общие сведения о свёрлах и порядок определения их геометрических параметров.
Сверло состоит из рабочей части l и хвостовика 2 (рис. 1.1). Рабочая часть состоит из режущей и калибрующей частей длиной l1 и l2 соответственно.
Сверло имеет три типа режущих кромок: две главных, две вспомогательных и одну поперечную. Главные кромки образуются при пересечении винтовых передних поверхностей с задними поверхностями. Поперечная кромка образуется в результате пересечения двух задних поверхностей и соединяет две главные кромки. Вспомогательные кромки образуются при пересечении винтовых передних поверхностей и цилиндрических калибрующих ленточек, направляющих при обработке сверло в отверстии и образующих калибрующую часть. Рассмотрим способы и устройства для измерения основных геометрических параметров сверла.
3
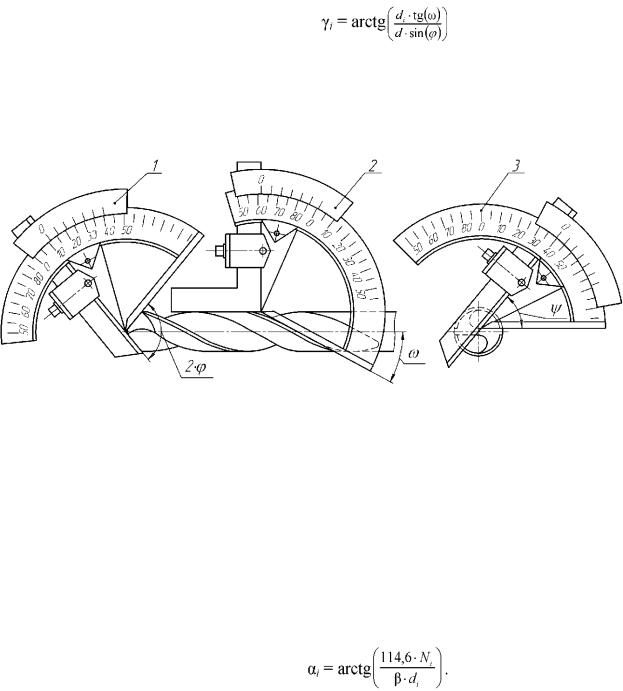
Угол в плане φ, угол наклона винтовой стружечной канавки ω и угол наклона поперечной кромки ψ измеряются универсальным угломером. На рис. 1.2 показаны положения угломера для измерения указанных углов.
Передний угол γ для главной режущей кромки на чертеже не задается. Он меняется вдоль кромки и определяется по формуле
(1.1)
где d - диаметр сверла; di - диаметр окружности, которой принадлежит i-ая точка главной режущей кромки (рис. 1.3); φ - угол в плане. Для 1-ой точки d1 = d; для 2-ой - d2 = 2/3d; для 3-й - d3 = 1/3d.
Рис. 1.2 Схемы измерения углов φ (1), ω (2) и ψ (3)
Для измерения задних углов можно использовать универсальную делительную головку. На рис. 1.4 представлена схема измерений для i-ой точки режущей кромки. Сверло 1 устанавливают в делительную головку 2. Измерительный стержень индикаторных часов 4, закрепленных на стойке 3, устанавливают в i-ую точку режущей кромки. Обнуляют показания индикаторных часов. Затем поворачивают сверло на угол β = 20...40° и записывают показания индикатора Ni. Задний угол определяют по формуле
(1.2)
4
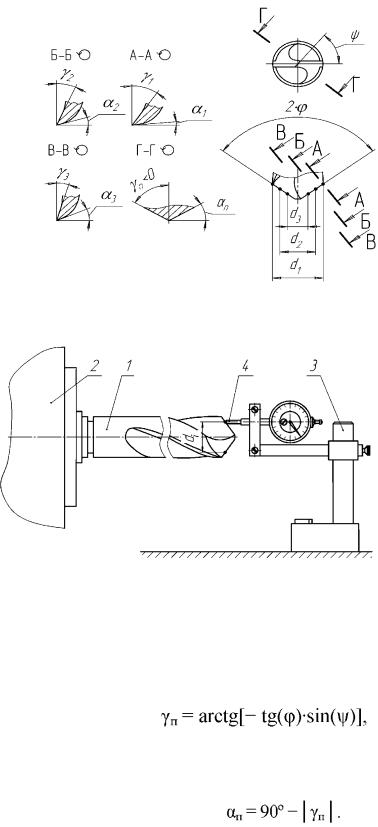
Рис. 1.3. Углы γi и αi в различных точках главной режущей кромки
Рис. 1.4. Схема косвенного измерения заднего угла α
1 - сверло; 2 - делительная головка; 3 - стойка; 4 - измерительная головка ИЧ
Углы, определяющие геометрию поперечной кромки (см. рис. 1.3): угол в плане φп = 90°, передний угол
(1.3)
задний угол
(1.4)
Вспомогательная режущая кромка в резании принимает незначительное участие. Для неё определяют вспомогательный угол в плане
5