Материал: Восстановление эксплуатационных свойств инструментов и инструментальных приспособлений. методические указания к выполнению практических работ. Жачкин С.Ю., Краснова М.Н
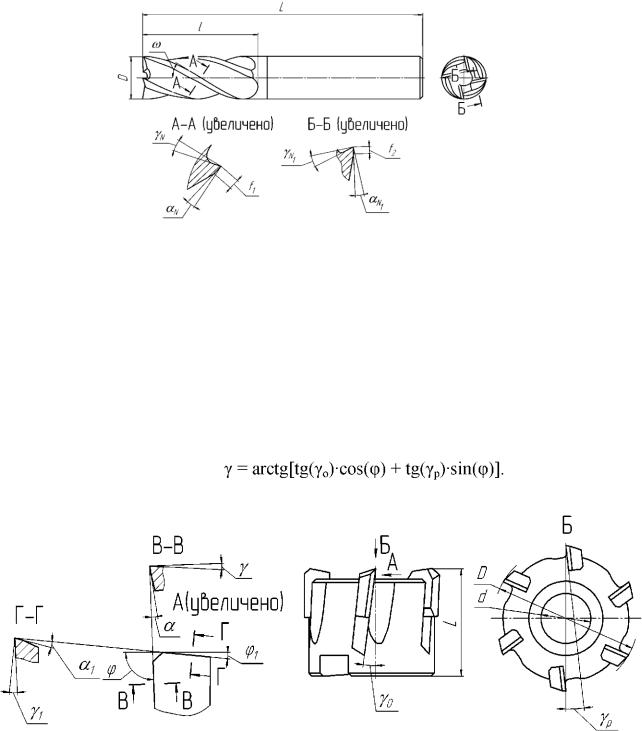
кромки концевой фрезы измеряют углы ω, γN, αN с помощью угломеров и штангенрейсмаса ( рис. 2.3 и 2.4). Для вспомогательной кромки измеряют передний γN1 и задний αN1 углы с помощью настольного угломера.
Рис. 2.5. Эскиз концевой фрезы
Торцевые фрезы (рис. 2.6) со вставными ножами устанавливают в корпусе под углами γo и γp которые определяют передние углы для всех кромок зубьев. Для главной режущей кромки измеряют углы φ, α; для вспомогательной - φ1 и α1. Углы γo φ1, α1 измеряют с помощью настольного угломера, угол φ - с помощью универсального угломера, угол α - с помощью угломера Бабчиницера. Передний угол γ для главной кромки можно определить по формуле
(2.5)
Рис. 2.6. Эскиз торцевой фрезы со вставными ножами
Заточка фрез.
В лабораторной работе производится заточка концевой фрезы. При этом задаются углы, которые необходимо получить заточкой: γ, α, γ 1, α 1, φ1. Все необходимые для заточки размеры фрезы устанавливаются измерением. Заточка производится на универсально-заточном станке.
11
Зубья по передней поверхности затачивают тарельчатыми кругами, по задней поверхности - коническими или цилиндрическими чашечными кругами. Фрезу устанавливают по её центровым отверстиям. Сначала производят заточку по передней поверхности, а затем - по задней.
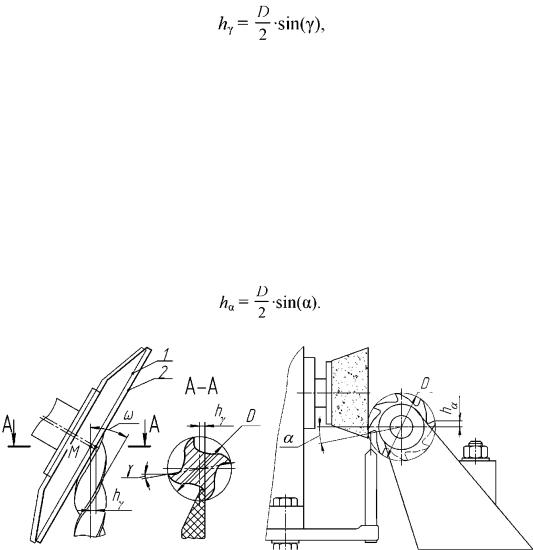
Для заточки по передней поверхности шпиндельную бабку заточного станка поворачивают на угол ω (рис. 2.7). Стол станка устанавливают в положение, при котором ось фрезы располагается в одной плоскости с вертикальной осью симметрии торца шлифовального круга (точка пересечения осей обозначена М на рис. 2.7). Затем стол станка смещают в сторону к шпиндельной бабке станка на величину Н, определяемую выражением
Величину h y отсчитывают по лимбу поперечного перемещения стола. На практике точно определить положение точки М затруднительно, поэтому заданный угол у достигается путём выполнения пробных заточек с последующей поднастройкой станка. После достижения заданного угла γ производят заточку всех зубьев.
Заточка по главной задней поверхности производится согласно схеме, показанной на рис. 2.7. Затачиваемый зуб упирается передней поверхностью в упор, устанавливаемый на шпиндельной бабке станка. Конец упора смещают в вертикальном направлении относительно оси центров на величину h а , определяемую по формуле
Рис.2.7. Схема заточки передней и задней поверхности главной режущей кромки концевой фрезы
1- исходное положение круга 2 - рабочее положение круга
12
Прижимая зуб к упору и переместив стол на заданную глубину резания по лимбу поперечного перемещения, сообщают столу продольные перемещения. Так последовательно затачивают все зубья
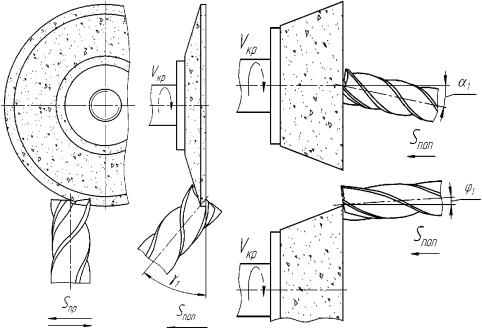
Заточку передней поверхности вспомогательной режущей кромки производят в тех случаях, когда угол спирали фрезы значительно отличается от оптимального вспомогательного переднего угла. Фрезу при этом устанавливают в универсально-заточную головку, закрепленную на столе станка. Заточку производят тарельчатым кругом. Заточную головку поворачивают в горизонтальной плоскости на угол γ1, а режущую кромку совмещают с торцовой плоскостью круга. Заточку производят путем врезания на высоту торцового зуба при продольном перемещении стола
(рис. 2.8).
а |
б |
Рис. 2.8. а- Схема заточки передней поверхности вспомогательной режущей кромки концевой фрезы; б- Схема заточки задней поверхности вспомогательной режущей кромки концевой фрезы
Заточка задней поверхности вспомогательных режущих кромок осуществляется также с помощью заточной головки. При этом её поворачивают в вертикальной плоскости на угол α1, в горизонтальной плоскости на угол φ1, а фрезу вокруг своей оси так, чтобы кромка заняла горизонтальное положение (рис. 2.8).
Порядок выполнения работы:
В качестве задания студенту выдаётся фреза.
1) Выполните эскиз фрезы (см. рис. 2.2, 2.5, 2.6) с соблюдением требований ЕСКД.
13
2) Определите наименование фрезы, материал режущей части, число зубьев, тип фрезы в зависимости от числа зубьев z, тип зуба (см. рис. 2.1), габаритные размеры. Результаты отобразите в табл. 2.1.
Таблица 2.1
Характеристики фрез
№ |
Наименование |
Материал |
Число |
Тип фрезы |
Тип |
Разм |
геры |
п/п |
фрезы |
режущей части |
зубьев |
по числу |
зуба |
D, |
L, |
|
|
|
z |
зубьев z |
|
мм |
мм |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3)Произведите заточку фрезы.
4)Измерьте геометрические параметры выданной фрезы (см. рис. 2.2, 2.5, 2.6) и обозначьте их на эскизе.
5)Произведите расчёт углов резания по формулам (2.1) - (2.5) в зависимости от типа фрезы и обозначьте их на эскизе.
Контрольные вопросы и задания:
1)Какие типы фрез Вы знаете?
2)В чём состоят преимущества спиральных фрез перед прямозу-
быми?
3)Какие формы шлифовальных кругов применяются для заточки
фрез?
4)Какие инструменты применяются для измерения углов фрез? Покажите на конкретных примерах, как ими пользоваться.
5)В чём состоит настройка станка и заточных приспособлений при заточке зубьев фрез?
Практическая работа № 3
Исследование геометрии и заточка метчиков
Цель работы: приобретение навыков определения геометрических параметров метчиков.
Задачи работы:
1)ознакомление с конструкцией и геометрией метчика;
2)измерение геометрических параметров метчика;
3)знакомство с техникой заточки метчиков;
4)проработка контрольных вопросов.
Оснащение: комплект метчиков, контрольно-измерительные приборы и устройства, универсально-заточной станок.
14
Общие сведения о метчиках.
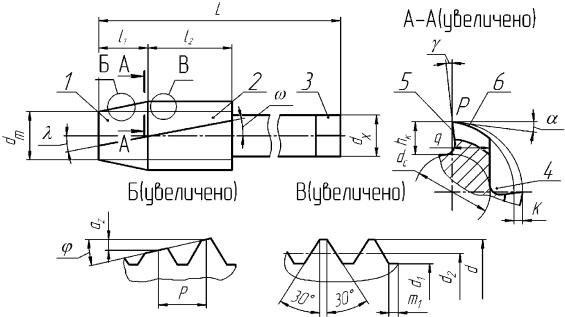
Метчики предназначены для нарезания и/или калибрования внутренних цилиндрических и конических резьб с различным профилем вручную или на станках. Метчик состоит из режущей 1, калибрующей 2 и крепёжной частей в виде хвостовика 3 (рис. 3.1).
Рис. 3.1. Метчик для нарезания метрической резьбы 1 - режущая часть; 2 - калибрующая часть; 3 - хвостовик; 4 - стружечная
канавка; 5 - передняя поверхность; 6 - задняя поверхность
На рабочей части метчика выполнены стружечные канавки 4, образующие переднюю поверхность 5, которая наклонена к основной плоскости под передним углом γ. Режущие зубья метчика характеризуются задним углом α и углом φ заборного конуса.
В процессе эксплуатации режущая способность метчиков ухудшается из-за износа лезвий. Наибольший износ наблюдается на границе режущей и калибрующей частей. При этом износ по передней и задней поверхностям режущего клина наблюдается в соотношении па > п у (рис. 3.2). Для метчиков различного назначения и размеров допустимый износ по задней поверхности определяется следующим выражением [12]
па = x ˑ d , |
(3.1) |
15