Материал: Восстановление эксплуатационных свойств инструментов и инструментальных приспособлений. методические указания к выполнению практических работ. Жачкин С.Ю., Краснова М.Н
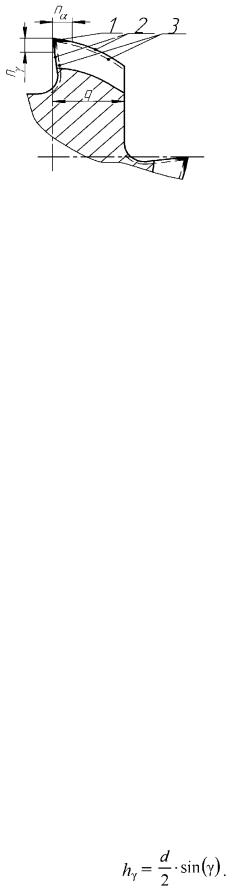
Рис. 3.2. Характер износа зубьев метчика 1 - зона износа; 2 - исходный контур зуба; 3 - контур зуба после
комбинированной заточки
где d - номинальный диаметр резьбы метчика, мм; x - коэффициент, принимающий следующие значения: 0,05 - для гаечных метчиков; 0,07 - для машинных метчиков при нарезании резьбы в чугунных деталях; 0,125 - для машинных метчиков при нарезании резьбы в стальных деталях.
С целью увеличения ресурса рекомендуется ручные и машинные метчики затачивать по передней и задней поверхностям, а метчики для глухих отверстий и гаечные метчики - по передней поверхности. Количество переточек по задней поверхности ограничивается минимально допустимой длиной калибрующей части (L2min= 2ˑP), а количество переточек по передней поверхности минимально допустимой толщиной зуба (qmin = 0,5ˑq).
Заточка метчика Для заточки метчиков используются станки общего и специального
назначения. На станках общего назначения осуществляется заточка передней поверхности всех зубьев и задней поверхности режущих зубьев метчика. При этом используют шлифовальные круги тарельчатой или чашечной формы.
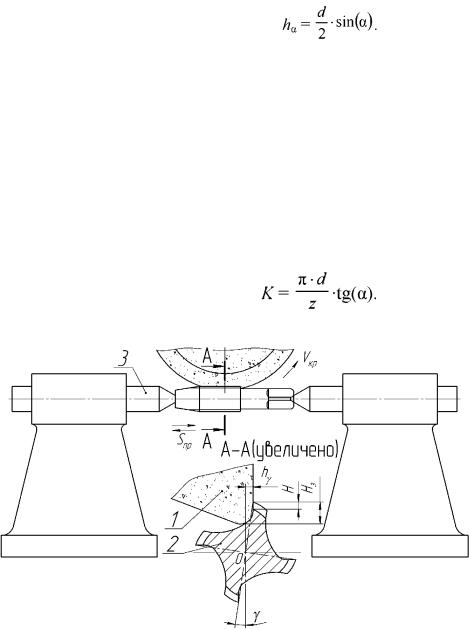
Перед заточкой по передней поверхности (рис. 3.3) метчик с прямыми канавками устанавливают на станке так, чтобы передняя поверхность располагалась параллельно торцу шлифовального круга. Затем круг опускают во впадину зуба на глубину Нз > 2ˑ H, где H -высота профиля резьбы в мм. Для обеспечения требуемого значения переднего угла γ торец круга смещают относительно вертикальной осевой плоскости метчика на величину h γ
(3.2)
Заточку режущей части метчиков по задней поверхности можно выполнить по схеме на рис. 3.4. Метчик устанавливают в центрах и
16
поворачивают относительно торца круга на заданный угол в плане φ. Затем метчик поворачивают вокруг оси центров таким образом, чтобы вершина затачиваемого зуба опустилась на величину hа
(3.3)
Для предотвращения поворота метчика во время заточки используют упор.
Заточка задней поверхности калибрующих зубьев метчика осуществляется на станках специального назначения при его изготовлении. Соответствующая операция называется затылованием. В результате затылования задняя поверхность калибрующих зубьев приобретает криволинейный профиль (спираль Архимеда), который характеризуется величиной падения затылка К (см. рис. 3.1):
(3.4)
Рис. 3.3. Схема заточки метчика по передней поверхности 1 - шлифовальный круг; 2 - метчик; 3 - центр
17
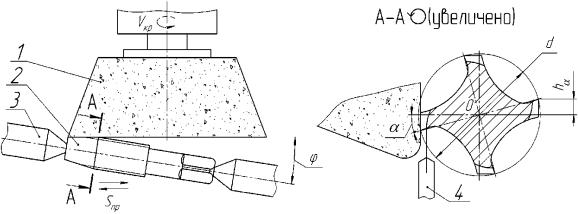
Рис. 3.4. Схема заточки режущей части метчика по задней поверхности 1 - шлифовальный круг; 2 - метчик; 3 - центр; 4 - упор
Порядок выполнения работы
1)Получите метчик и исходные данные для выполнения работы.
2)Выполните эскиз метчика с соблюдением требований ЕСКД.
3)Измерьте геометрические параметры метчика, результаты занесите в табл. 3.1.
|
Таблица 3.1 |
|
Основные параметры метчика |
|
|
Наименование параметров |
Обозначение |
Численное |
|
|
значение |
|
|
|
Номинальный диаметр, мм |
М |
|
|
|
|
Наружный диаметр, мм |
d |
|
|
|
|
Средний диаметр, мм |
d2 |
|
|
|
|
Внутренний диаметр, мм |
d1 |
|
Шаг резьбы, мм |
P |
|
|
|
|
Ширина впадины резьбы, мм |
m1 |
|
|
|
|
Число стружечных канавок, шт. |
z |
|
|
|
|
Глубина стружечной канавки, мм |
hк |
|
|
|
|
Диаметр сердцевины, мм |
dс |
|
|
|
|
Угол наклона стружечной канавки, градусы |
ω |
|
|
|
|
Угол наклона передней плоскости режущих зубьев, |
λ |
|
градусы |
|
|
|
|
|
Угол заборного конуса (угол в плане), градусы |
φ |
|
|
|
|
|
|
|
Длина метчика, мм |
L |
|
|
|
|
Длина режущей части |
l |
|
|
|
|
Длина калибрующей части, мм |
l 1 |
|
|
|
|
18 |
|
|
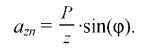
Диаметр свободного торца, мм |
dr |
|
|
|
|
Диаметр хвостовика, мм |
dх |
|
|
|
|
Толщина зуба, мм |
q |
|
|
|
|
|
|
|
Передний угол, градусы |
γ |
|
|
|
|
|
|
|
Задний угол, градусы |
α |
|
|
|
|
4)Проведите заточку метчика (см. рис. 3.3, 3.4).
5)Рассчитайте высоту подъема на зуб
(3.5)
6)Определите рациональную область использования метчика в
зависимости от величины azn. Величина azn при обработке стали 0,02 -0,05; при обработке чугуна 0,05 - 0,1; при обработке цветных материалов 0,1 - 0,15.
7)Представьте преподавателю результаты выполненной работы.
Контрольные вопросы и задания
1)Чем определяется допустимый износ по задней поверхности-
метчика?
2)По каким поверхностям затачивается метчик?
3)Чем ограничивается количество переточек метчика?
4)В чём состоит настройка станка и приспособлений при заточке зубьев метчика?
5)Какими параметрами метчика определяется величина подъёма на
зуб azn?
6)На что оказывает влияние угол наклона передней плоскости режущих зубьев λ?
7)От чего зависит выбор угла в плане ф при заточке?
Практическая работа № 4
Исследование геометрии и заточка червячных фрез
Цель работы: изучение конструкции и приобретение навыков определения геометрических параметров червячных фрез.
Задачи работы: 1) ознакомление с конструкцией и геометрией червячных фрез; 2) измерение геометрических параметров червячной фрезы; 3) знакомство с техникой заточки червячных фрез; 4) проработка контрольных вопросов.
Оборудование: комплект червячных фрез, контрольноизмерительные приборы и устройства, универсально-заточной станок.
19
Общие сведения о червячных фрезах.
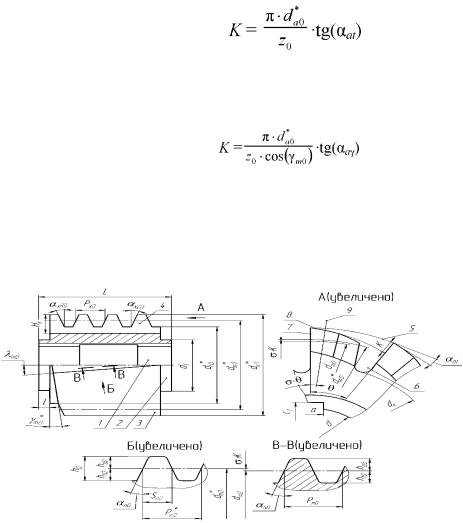
Червячные фрезы предназначены для нарезания цилиндрических зубчатых колес. Червячная фреза включает корпус 1 (рис. 4.1) с буртиками 2, рабочую часть 3, режущие зубья 4. Режущая способность червяка обеспечивается выполнением стружечных канавок 6 с последующей окончательной обработкой зубьев по поверхностям 7 и 8.
Задняя поверхность зубьев образуется при изготовлении фрезы в результате операции затылования. Затылованные зубья сохраняют форму режущей кромки при переточках по передней поверхности, что обеспечивает постоянство профиля зубьев нарезаемых зубчатых колес. В результате затылования задняя поверхность зубьев приобретает криволинейный профиль (спираль Архимеда), который характеризуется величиной падения затылка К (рис. 4.1):
(4.1)
или
(4.2)
где d*a0 - диаметр окружности вершин зубьев, мм; γт0 - угол подъёма витков червяка; z0 - число стружечных канавок; αа - задний угол на вершине зуба фрезы в торцовой плоскости; αау - задний угол на вершине зуба фрезы в плоскости спирали с углом γт0.
Рис. 4.1. Однозаходная червячная зуборезная фреза (ГОСТ 9324-80) для окончательной обработки цилиндрических колес с эвольвентным профилем
20