Материал: Восстановление эксплуатационных свойств инструментов и инструментальных приспособлений. методические указания к выполнению практических работ. Жачкин С.Ю., Краснова М.Н
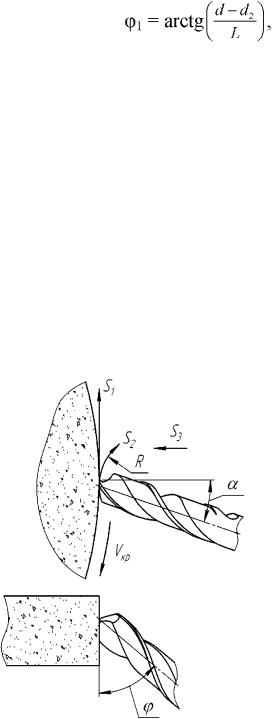
(1.5)
где d2 - диаметр сверла в сечении, расположенном на расстоянии L = 50...80 мм от его вершины.
Заточка сверла.
Спиральные свёрла затачивают по задним поверхностям. Их форма определяется методом заточки и диаметром сверла. Задним поверхностям сверла небольшого диаметра (до 10 мм), как правило, придают плоскую форму. У сверла диаметром более 10 мм задняя поверхность каждого зуба после заточки может являться частью цилиндрической, конической или винтовой поверхности.
Заточка свёрл в инструментальном производстве осуществляется на специальных заточных станках-полуавтоматах, которые обеспечивают одинаковую криволинейную форму задних поверхностей.
Рис. 1.5. Схема заточки сверла по задней поверхности вручную
В механических цехах обработки заготовок деталей машин станочники в течение рабочей смены многократно перетачивают свёрла вручную на универсально-заточных станках. При такой заточке трудно обеспечить одинаковую криволинейную форму задних поверхностей, что отражается на стойкости сверла.
Заточку вручную производят следующим образом:
1) ориентируют сверло так, чтобы режущая кромка была параллельна оси вращения шлифовального круга (рис. 1.5);
6
2)прижимают сверло к рабочей поверхности круга и производят заточку движением в направлениях S1, S2, S3;
3)повторяют вышеуказанные этапы 1 и 2 до тех пор, пока не удалят фаску износа на задней поверхности сверла.
При заточке свёрла необходимо обеспечить одинаковую длину режущих кромок и угол наклона поперечной кромки ψ в пределах 50...70°.
Порядок выполнения работы:
1)Произведите заточку сверла по задней поверхности вручную.
2)Выполните эскиз сверла с соблюдением требований ЕСКД.
3)Измерьте диаметральные (d, dk, линейные (L, l1, l2, l3, l4, b, c, e, f, h, lп) и угловые (φ, ω, ψ) размеры сверла и укажите их на эскизе.
4)Произведите расчёт углов γi, αi, γn , αп, φ1 по формулам (1.1) -(1.5)
изаполните табл. 1.1.
|
|
|
Таблица 1.1 |
|
||
Значения углов резания γ, α исследуемого сверла |
|
|||||
Наименование определяемого |
Точки главной режущей |
|
Поперечная |
|||
параметра |
|
кромки |
|
кромка |
||
|
|
|
|
|
|
|
|
1 |
2 |
|
3 |
|
|
|
|
|
|
|
|
|
Текущий диаметр di мм |
|
|
|
|
|
|
|
|
|
|
|
|
|
Передний угол γ i градусы |
|
|
|
|
|
|
|
|
|
|
|
|
|
Задний угол α i; градусы |
|
|
|
|
|
|
|
|
|
|
|
|
|
5) Постройте графики изменения углов резания γ, α вдоль режущей кромки.
Контрольные вопросы и задания:
1)Каково назначение различных элементов спирального сверла?
2)Каково назначение различных кромок сверла?
3)От чего зависит выбор угла в плане φ?
4)Покажите на сверле положение координирующих плоскостей и углы γ, α для заданных точек режущей кромки.
5)Как изменяются углы γ, α вдоль главной режущей кромки?
6)Как определяется вспомогательный угол в плане φ 1?
Практическая работа № 2
Исследование геометрии и заточка фрез
Цель работы: знакомство с конструкцией и приобретение навыков определения и измерения геометрических параметров фрез.
7
Задачи работы:
1)ознакомление с конструкцией и геометрией фрез;
2)измерение геометрических параметров фрезы;
3)знакомство с техникой заточки фрез;
4)проработка контрольных вопросов.
Оснащение: универсально-заточной станок, универсально-заточная головка, набор оправок для насадных фрез, переходные конические втулки, угломер Бабчиницера (тип 2УРИ), универсальный угломер, штангенрейсмас, штангенциркуль, набор фрез.
Общие сведения о фрезах и порядок определения их геометрических параметров.
Фреза - многозубый лезвийный РИ для обработки с вращательным главным движением резания и хотя бы одним движением подачи в любом направлении.
По конструкции различают следующие фрезы: 1) цилиндрические; 2) дисковые; 3) торцовые; 4) концевые; 5) угловые; 6) фасонные.
По числу зубьев z существует два типа фрез. Если z < 1,2∙√ D , где D - диаметр фрезы в мм, то фрезу относят к крупнозубым; если z ≥ 1,2∙ √ D - к мелкозубым.
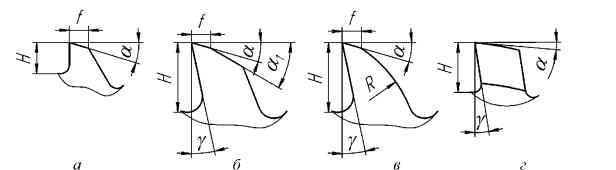
По форме и способу заточки зубья фрез могут быть остроконечными (рис. 2.1, а - в ) и затылованными (рис. 2.1, г). Остроконечные зубья по форме разделяют на трапецеидальные, трапецеидальные усиленные и параболические. Остроконечные зубья, как правило, затачивают по задней поверхности, а затылованные - по передней.
Рис. 2.1. Профили зубьев фрез:
а-в -остроконечный профиль: а - трапецеидальный, б - трапецеидальный усиленный, в - параболический; г - затылованный профиль
В общем случае фрезы имеют три типа режущих кромок: главные, вспомогательные и переходные. Главные кромки располагаются на цилидрической поверхности фрезы, вспомогательные - на торце фрезы, переходные кромки соединяют главные и вспомогательные. Переходные
8
кромки имеют небольшую длину (1...2 мм) и выполняются в виде радиуса или фаски.
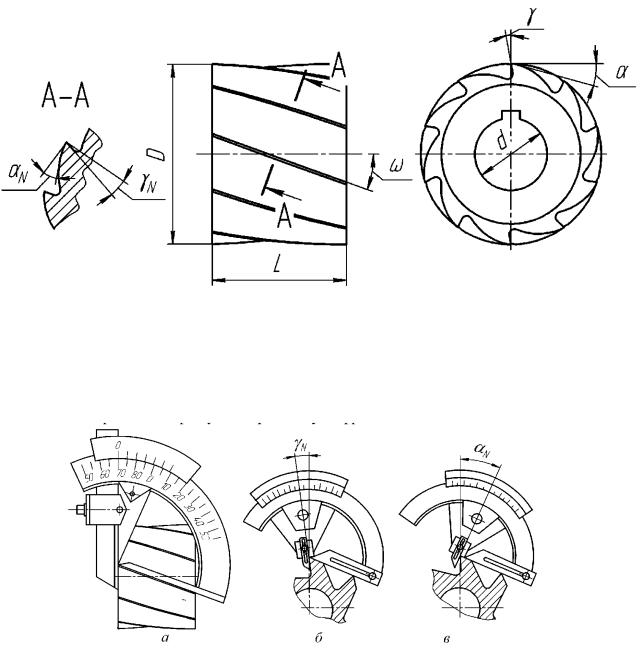
Цилиндрические насадные фрезы имеют только главные режущие кромки (рис. 2.2). Геометрия режущего клина определяется углом наклона зубьев ω, а также передним γN и задним aN углами в плоскости, нормальной к режущей кромке.
Рис. 2.2. Эскиз цилиндрической фрезы
Угол наклона зубьев ω измеряется с помощью универсального угломера (рис. 2.3, а). Углы γN и aN измеряют с помощью угломера
Бабчиницера, показанного на рис. 2.3, б, в. При этом угломер устанавливают нормально к режущей кромке зуба фрезы.
Рис. 2.3. Схема измерения углов а - угла наклона зубьев фрезы со универсальным угломером; б, в -
переднего γN и заднего aN углов угломером Бабчиницера
Углы γ и α в торцовой плоскости можно рассчитать по формулам
9
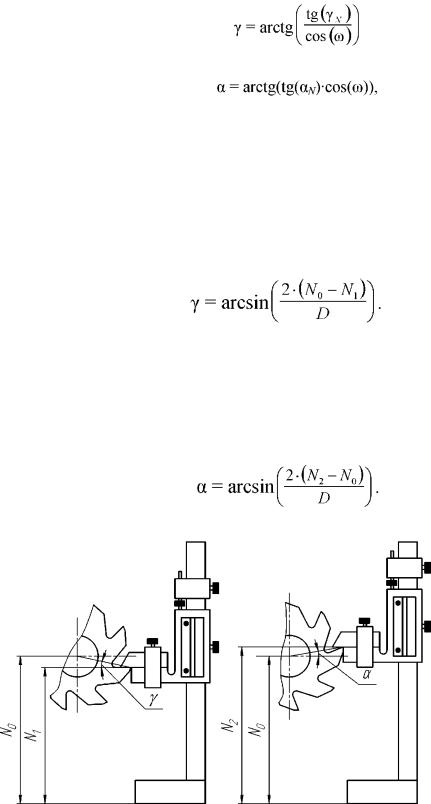
(2.1)
(2.2)
либо измерить косвенно с помощью штангенрейсмаса (рис. 2.4). Перед началом измерений нож штангенрейсмаса устанавливают по линии центров и записывают показание N0. Затем в центры на поверочной плите устанавливают фрезу. Далее совмещают нож с передней поверхностью зуба фрезы, как показано на рис. 2.4, а, и записывают показание N1. Передний угол γ в торцовой плоскости определяют по формуле
(2.3)
Для определения заднего угла α вертикальную поверхность стержня штангенрейсамаса совмещают с задней поверхностью зуба фрезы, как показано на рис. 2.4, б. Задний угол а в торцовой плоскости определяется по формуле
(2.4)
Рис. 2.4. Схема измерения переднего γ (а) и заднего α (б) углов с помощью штангенрейсмаса
Концевые фрезы (рис. 2.5) обычно имеют все три типа режущих кромок: главные, вспомогательные и переходные. Для главной режущей
10