Материал: 2348
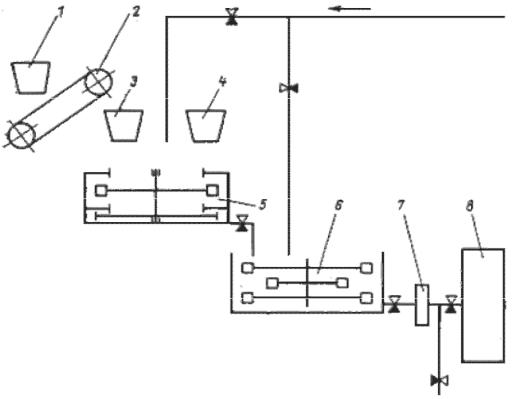
цесса термомеханической девулканизации резиновой крошки) необходимо строго следить за системой обогрева и не допускать перебоев в ее работе, обеспечивая тем самым указанные пределы температурного режима. После завершения процесса девулканизации резиновой крошки в реактор-мешалку 5 через дозатор 3 подают требуемое коли-
Счество отвердителя. Смешение компонентов производят в течение 1 – 1,5 ч при температуре 170 – 190 °С.
и бА
Рис. 37. Технологическая схемаДприготовления резинобитумного вяжущего на основе эластомера дорожного: 1 – бункерИрезиновой крошки; 2 – ленточный транспортер; 3 – дозатор резиновой кроки; 4 – дозатор сланцевого масла; 5 – реактор-мешалка для девулканизации резиновой крошки; 6 – реактор-мешалка для приготовления резинобитумного вяжущего; 7 – битумный насос; 8 – накопительная емкость
При приготовлении РБВ сначала в реактор-мешалку 6 из битумного котла подают обезвоженный и нагретый до температуры 150 –160 °С битум, после чего включают мешалку, из реактора 5 в реактор 6 подают требуемое количество эластомера дорожного.
Полученную смесь перемешивают в течение 0,5 – 1 ч при температуре 150 – 170 °С. Количество битума и эластомера дорожного, необходимого для приготовления РБВ соответствующей марки, кон-
146
тролируют посредством датчика, установленного в реакторе-мешалке 6. Приготовленное вяжущее из реактора-мешалки 6 перекачивают насосом 7 в накопительную емкость 8. Все элементы коммуникаций установки по производству РБВ (битумопроводы, насосы, краны и т.д.)
должны быть обеспечены системой обогрева.
Ся эластомера.
Если при приготовлении резинобитумного вяжущего часть эластомера окажется неиспользованной, то ее из реактора-мешалки 5 перекачивают в реактор-мешалку 6, после чего производят промывку реактора 5. Реактор-мешалку 5 промывают битумом при температуре 150 – 170 ° с помощью насоса 7 после завершения каждого цикла
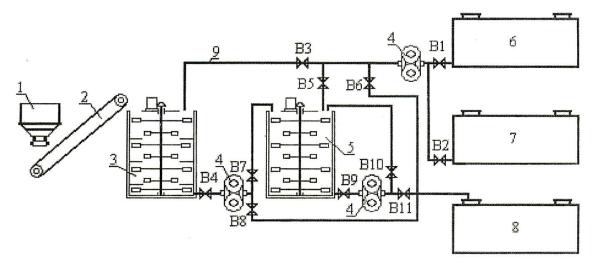
приготовленРез ноб тумное вяжущее получают в такой последовательности (рис. 38). Механоакт в рванная резиновая крошка (РК) из бункера 1
Технолог я пр готовления резинобитумных вяжущих с пласт ф катором механоактивированной резиновой крошкой
по ленточному транспортеру 2 поступает в мешалку 3. Одновременно из емкости 6 насосом 4 по тру опроводу 9 подается пластификатор
(минеральное масло или гудрон), нагретый до 150 – 170 °С. Резиновую крошку и пластификатор перемешивают при 150 –170 °С в течение 4 – 5 ч. Соотношение РК и пластификатора составляет по массе от 40:60 до 50:50.
бА Д И
Рис. 38. Технологическая схема приготовления резинобитумного вяжущего с пластификатором: 1 – бункер резиновой крошки; 2 – ленточный транспортер; 3 и 5 – шнеколопастные мешалки; 4 – битумный насос; 6 – емкость для пластификатора; 7 – битумный котел; 8 – накопительная
емкость для резинобитумного вяжущего; 9– трубопровод
147
При получении РБВ сначала в шнеколопастную мешалку 5 насосом 4 подают из битумного котла 7 обезвоженный и нагретый до температуры 150 – 160 °С битум. После чего включают мешалку 5 и из мешалки 3 насосом 4 подают требуемое количество пластифицированной РК. Смесь перемешивают в течение 0,5 – 1 ч при темпера-
Стуре 150 – 160 °С и дополнительно осуществляют циркуляцию РБВ насосом в течение 0,5 ч. Резинобитумное вяжущее из мешалки 5 перекачивается насосом 4 в накопительную емкость 8.
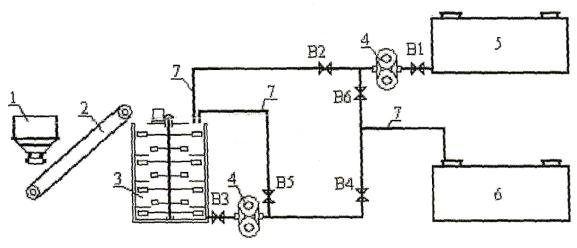
Технолог ческая схема приготовления резинобитумного (резиногудроновогои) вяжущего без пластификатора приведена на рис. 39.
бА Рис. 39. Технологическая схема приготовленияДрезинобитумного вяжущего:
1 – бункер для резиновой крошки; 2 – транспортер ленточный; 3 – шнеколопастная мешалка; 4 – битумный насос; 5 – битумный котел;
6 – накопительная емкость; 7 – трубопровод
Битум (гудрон), нагретый до рабочей температурыИв битумном котле 5, подается насосом 4 в шнеколопастную мешалку 3. Резиновая крошка из бункера 1 по ленточному транспортеру 2 поступает в мешалку 3. Механоактивированная резиновая крошка перемешивается с битумом (гудроном) при температуре 150 – 170 °С в течение 4 – 7 ч.
Температура и продолжительность перемешивания зависят от вида и свойств РК и битума (гудрона). Дополнительное перемешивание РБВ (РГВ) осуществляют за счет циркуляции вяжущего насосом 4. Готовое РБВ (РГВ) поступает в накопительную емкость 6.
148
Контрольные вопросы и задания
1. Каковы особенности технологии получения ПБВ на основе полимера БС в одну стадию?
2. |
Каковы особенности технологии получения ПБВ на основе по- |
|
лимера |
в две стадии? |
|
3. |
Какова технология получения ПБВ с добавкой АПП? |
|
4. |
Какова технолог я получения ПБВ с добавкой «Каудест-Д»? |
|
5. |
Назов те разнов дности технологий получения РБВ. |
|
6. |
Назов те в ды смесительных установок для приготовления би- |
|
БСтумов, мод ф ц рованных полимерными добавками и резиновой крошкой.
добавками ПАВоборудование?
7. Укаж те осо енности технологии приготовления битумов с до-
ПАВ.
8. Какое используют для приготовления битумов с
10. ПРИГОТОВЛЕНИЕ, ХР НЕНИЕ, УКЛАДКА И УПЛОТНЕНИЕАСФ ЛЬТОБЕТОННЫХ
И ПОЛИМЕРАСФ ЛЬТОБЕТОННЫХ СМЕСЕЙ
10.1. Технология приготовления асфальтобетонных и полимерасфальтобетонныхДсмесей
Эффективность и качество дорожного строительства во многом зависят от качества смесей, надежной и ритмичной работы асфальтосмесительных установок [33, 34]. В их состав входит большое количество сложных и дорогостоящих машин иоборудованияИ, которыепосвоему назначению и устройству чрезвычайно разнообразны и непрерывно пополняются новыми прогрессивными конструкциями. Производство асфальтобетонных смесей – один из самых дорогих и энергоемких процессов дорожного строительства, и от выбора асфальтосмесительной установки и оборудования зависят расход топливно-энергетических ресурсов и стоимость строительства (прил.4).
Для сокращения сроков строительства, повышения качества и снижения его стоимости необходимым условием является обеспечение полного и эффективного использования всех машин и оборудования, котороевходит в состав асфальтобетонногопроизводства.
149
В большинстве стран мира, где привыкли гордиться своими дорогами, считается, что машина, используемая на строительстве и ремонте дорог, должна отработать 10 лет и далее никакого капитального ремонта, а только обновление парка, покупка новой машины. В нашей стране в силу недостаточности или отсутствия средств на покупку новой техники еще пытаются ремонтировать старые асфальтосмесительные установки. Физически изношенные сушильные барабаны и лотки можно, в конце концов, заменить, но вышедшую из строя систему автоматики – нет. Маш на за 10 лет изнашивается не только физически, но и морально [34].
|
прос на пр обретаемую технику, и, прежде всего асфальтосмеси- |
С |
|
тельные установки, зменился качественно – резко выросли требова- |
|
ния к |
обретаемому о орудованию. В настоящее время организации, |
закупающ е асфальтосмесительные установки, сравнивают их по степе- |
|
ни укомплектованности, соответствию экологическим требованиям. На- |
|
|
, предпоч тают наличие влажной пылеочистки или тканевых |
пример |
|
фильтров, которые дают возможность улавливать микронные пылинки |
|
или так называемую легочную пыль (5 мкм и менее), наиболее вредную |
|
и опасную для здоровья человека. |
|
Предпочтение отдается установкам, снабженным компьютерами, |
|
позволяющими запомнить и выдать нужный состава асфальтобетонной |
|
смеси в зависимости от замены любой из составляющих. При этом ре- |
|
|
бА |
шается целый ряд других задач управленияДи контроля над технологическим процессом. Точность дозирования всех составляющих смеси, оптимальныйтемпературныйрежим их приготовления, продолжительность и качество перемешивания должны обеспечиваться техническими возможностями установки. Так, точность дозирования по массе щебня и песка допускается ±3%, а для минеральногоИпорошка и битума ±1,5%. Современные установки с тензометрическими системами взвешивания обеспечивают увеличение точности дозирования на порядок. Микропроцессорные системы управления установками, имеющиеся в настоящее время на большинстве производимого оборудования, дают возможность в непрерывном режиме контролировать весь технологический процесс приготовления смесей, быстро переходить на выпуск смесей по любомузаранеевыданномурецепту.
Для производства асфальтобетонных смесей используются передвижные и стационарные установки непрерывного и периодического действия с производительностью от 50 до 300 и более тонн в час (рис. 40). Вместимость лопастных мешалок периодического действия
150