Материал: 2348
составляет от 700 до 3000 кг в зависимости от производительности асфальтосмесительной установки. Большинство установок имеют компоновку башенного типа, характерную для асфальтосмесительных установок фирмы Ammann (рис. 41).
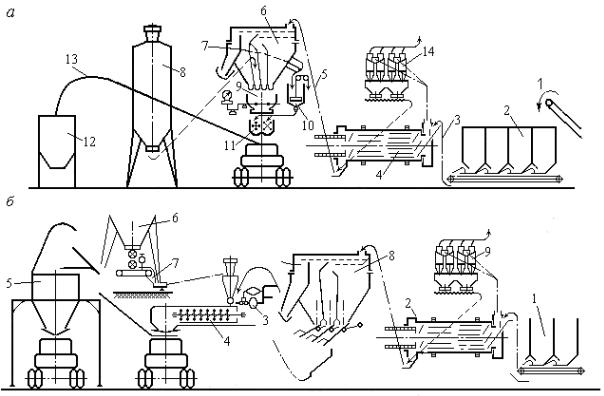
Си бА Рис. 40. Смесительное оборудованиеД: а – комплект и схема смесительного
оборудования башенной системы с мешалкой периодического действия: 1 – загрузочный механизм; 2 – агрегат питания минерального материала;
3 – подъемный транспортный механизм; 4 – сушильныйИбарабан; 5 – ковшовый конвейер для подъема горячих материалов; 6 – виброгрохот; 7 – бункер для горячих материалов; 8 – бункер-силос для минерального порошка;
9 – автоматическая дозировка минеральных материалов; 10 – автоматическая дозировка битума; 11 – мешалка; 12 – накопительный бункер; 13 – скиповый подъемник; 14 – пылеочистительная установка; б – комплект и схема смесительного оборудования с мешалкой непрерывного действия: 1– агрегат питания; 2 – сушильный агрегат; 3 – устройство для дозирования битума; 4 – мешалка; 5 – накопительный бункер; 6 – бункер минерального порошка; 7 – устройство для дозирования минерального порошка; 8 – сортировочное устройство; 9 – устройство для обеспыливания дымовых газов
Блочная конструкция установок позволяет выполнять их монтаж в сжатые сроки, при этом габариты узлов и агрегатов дают возмож-
151
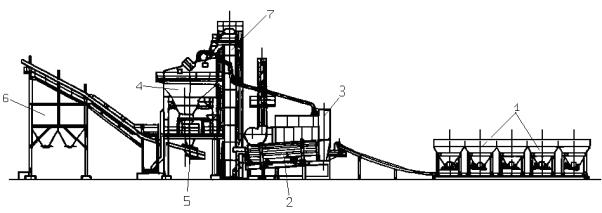
ность транспортировать их по автомобильным и железным дорогам. Пульты установок оснащены микропроцессорным управлением и поступают полностью смонтированными. Установки, снабженные компьютерами, позволяют запомнить и выдать нужный состав асфальтобетонной смеси в зависимости от замены любой из составляющих. Агре-
Сгаты питания содержат до 8 бункеров, что дает возможность выпускать смеси любого состава (см. рис. 41). Тензометрические системы взвеш ван я матер алов обеспечивают точность до 0,1%, а рассеивание каменных матер алов на шесть фракций гарантирует высокое качествоиасфальтобетонных смесей.
Нагрев б тума до рабочей температуры, обогрев битумопроводов оборудован я осуществляются с помощью нагревателей жидкого теплонос теля. Большое внимание уделяется экологическим требованиям. НалбАч е влажной пылеочистки или тканевых фильтров дает возможность улавл вать микронные пылинки, наиболее вредные и опасные для здоровья человека.
Рис.41.ТехнологическаясхемаасфальтосмесительнойДустановки Аmmann:
–подготовку минеральных материаловИ(подача и предварительное их дозирование, высушивание и нагрев до требуемой температуры, пофракционное дозирование);
–подготовку битума (подача из хранилища в битумоплавильню, удаление содержащейся влаги и нагрев до рабочей температуры, а в необходимых случаях – введение поверхностно-активных добавок или разжижителя, дозирование перед подачей в мешалку смесителя);
152
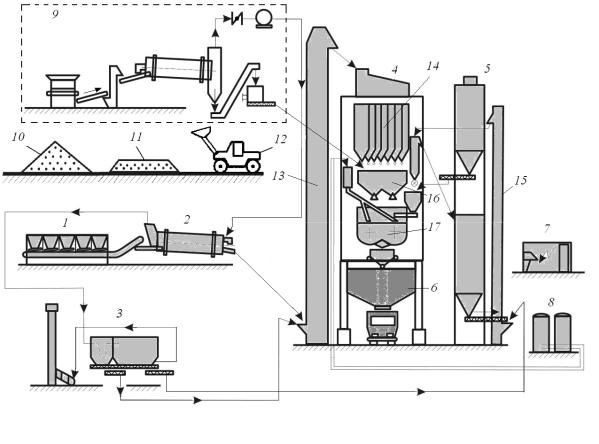
– перемешивание минеральных материалов с битумом и выгрузку готовой асфальтобетонной смеси в накопительные бункеры или автомобили-самосвалы.
Си
Рис. 42. ТехнологическаябАсхема приготовленияДасфальтобетонной смеси на АБЗ: 1 – приемные бункеры-дозаторы; 2 – сушильный барабан;
3 – пылеочистительная установка; 4 – виброгрохот; 5 – расходная емкость
минерального порошка; 6 – бункер готовой смеси; 7 – кабина управления; 8 – расходная емкость битума; 9 – линия подготовкиИрегенерируемого
асфальтобетона; 10 – склад щебня; 11– склад песка; 12– фронтальный погрузчик; 13 – горячий элеватор; 14 – горячий бункер; 15 – элеватор минерального порошка; 16 – весовой дозатор; 17 – лопастная мешалка
Склады щебня 10, гравия и песка 11 на АБЗ представляют собой открытые площадки, где материалы хранят в штабелях. Площадки планируют с уклоном 5 – 20 ° для стока дождевой воды (см. рис. 42). На складских площадках сборно-разборное покрытие делают из готовых бетонных плит. На прирельсовых заводах предусматривают механизированную разгрузку поступающих материалов.
Щебень (гравий), песок или отсевы дробления подают от места складирования к агрегатам питания фронтальными погрузчиками или
153
бульдозерами. Использование для этой цели бульдозеров менее эффективно из-за значительных потерь материалов и смешения их между собой. Агрегаты питания оборудуют весовыми или объемными дозаторами для дозирования холодных и влажных материалов перед подачей их в сушильный барабан; при этом предпочтение следует отда-
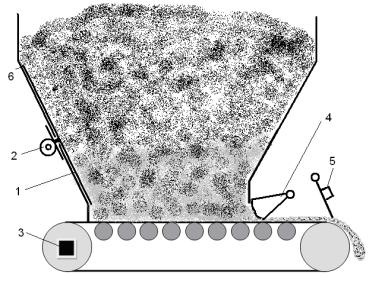
Свать весовому дозированию (рис. 43). При работе с очень влажными материалами вводят поправку на влажность.
и
РисбА. 43. Агрегат питания: 1 – виброплита; 2 – вибратор; 3 – тахометр; 4 – секторный затворД; 5 – датчик расхода материала;
6 – точка подвеса виброплиты
Стенки бункеров очень крутые. Их угол наклона 67 °. Поскольку стенки заканчиваются саморазгружающимся дном, исключено образование пробок материала и обеспечен его равномерныйИпоток. В качестве дополнительного оборудования при работе с особенно вязкими материалами устанавливается вибратор, монтируемый на свободно колеблющейся виброплите. Это также способствует предотвращению образования пробок без вибрации всего бункера. Точное выдерживание требуемой скорости ленты является условием для правильного воспроизведения рецептуры. Выдачу материала из различных бункеров можно изменять для сохранения точности процентного состава смеси в соответствии с рецептурой. Скорость ленты надежно фиксируется тахометром на ведущем валу ролика, даже если она проскальзывает. Это также способствует точности состава смеси. Опорные ролики жестко закреплены по всей длине ленты, не позволяют ей изги-
154
баться в поперечном направлении и защищают материал от сваливания в сторону.
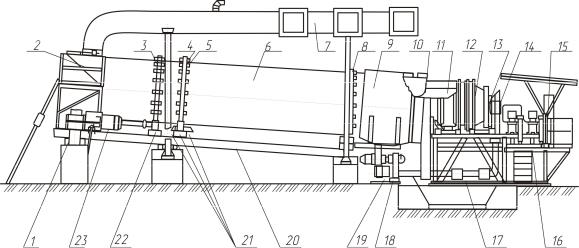
При использовании лопастных мешалок из агрегатов питания материалы поступают в сушильный барабан (рис. 44), где просуши-
ваются и нагреваются до температуры, указанной в табл. 33. Си
Рис. 44. СушильныйбАара ан: 1 – редуктор; 2 – загрузочный короб с дымовой коробкой; 3 – зу чатый венец; 4, 8 – опорные бандажи; 5 – температурные компенсаторы; 6 – сушильный ара ан; 7 – газоотводящая система; 9 – камера горячего воздуха; 10 – разгрузочный короб; 11 – топка; 12 – зажигательный конус; 13 – подогреватель; 14 – форсунка; 15 – пульт управления; 16 – площадка для персонала; 17 – воздуховод; 18Д– вентилятор; 19 – электродвигатель вентилятора; 20 – рама; 21 – упорно-опорные ролики; 22 – ведущая шестерня; 23 – электродвигатель барабана
Если минеральные материалы при поступлении в сушильный барабан имеют высокую влажность, то добиватьсяИполного высушивания их рекомендуется не увеличением температуры в барабане, а уменьшением скорости прохождения материала и, следовательно, увеличением времени пребывания в нем. Горячие газы и мелкие минеральные частицы из сушильного барабана поступают в пылеочистительные установки, которые поставляются в виде готовых модулей. Как правило, установка состоит из предварительного циклонного осадителя и фильтровальной камеры тонкой очистки с установленными там рукавными фильтрами (рис. 45).
Крупные частицы пыли, отсепарированные в предварительном осадителе, шнеком подаются на горячий элеватор. Мелкие частицы (собственный минеральный порошок) улавливаются рукавными фильтрами и периодически стряхиваются на дно фильтровальной ка-
155