Материал: 2348
Со склада ДСТ с помощью кран-балки подаётся в весовой бункер, откуда при открывании задвижки необходимое его количество (3,0 – 4,5% от массы ПБВ) постепенно в течение 3 – 5 мин дозируется в смеситель при работающей лопастной мешалке.
После дозирования ДСТ в пластифицированный битум включается тригональная машина и производится циркуляция смеси вначале при максимальном зазоре (ширина щели) тригональной машины.
В течен е 0,5 ч зазор постепенно доводят до минимального зна-
чения. Ц ркуляц ю смеси в системе «смеситель – тригональная ма- |
|
шина» при температуре 150 – 160 °С и минимальном зазоре в триго- |
|
нальной маш не осуществляют еще в течение 0,4 – 0,5 ч, после чего |
|
С |
температуре 150 – 160 °С перекачивают в расход- |
готовое ПБВ |
|
ную ёмкость, для чего производится переключение двухходового би- |
|
тумного крана. |
|
при |
|
бА |
|
По второму (двухстадийному) способу ПБВ получают в следующем порядке.
Про зводят нагрев итума в битумоплавильном агрегате и обогрев битумных коммун каций.
Пластификатор с помощью шестеренного насоса через объёмный дозатор подаётся в смеситель из емкости для хранения. После перекачивания нео ходимого количества пластификатора включается лопастная мешалка и производится нагрев пластификатора до температуры 100 – 20 °С. ДСТ со склада при помощи кран-балки подаётся в весовой бункер, откуда при открывании задвижки необходимое его количество постепенно дозируется в смеситель при работающей ме-
зазором в тригональной машинеДСТ. При циркуляции смеси в течение 0,5 ч зазор постепенно доводится до минимального значения, а температуру раствора ДСТ повышают до 150 °С.
шалке. По окончании дозирования |
включается тригональная |
машина и производится циркуляция смеси вначале с максимальным |
|
|
И |
В смеситель шестеренным насосом через объёмный дозатор закачивается битум, имеющий температуру 140 – 150 °С. Циркуляцию смеси битума с раствором ДСТ осуществляют при температуре 150 – 160 °С в течение 0,4 – 0,5 ч, после чего готовое ПБВ с температурой 150 – 160 °С перекачивают в расходную ёмкость переключением двухходового битумного крана.
Кроме этого, полимерно-битумное вяжущее может быть получено в смесителе с лопастной мешалкой.
136
При получении ПБВ в качестве пластификаторов могут быть использованы смесь отработанных автомобильных смазочных масел ( ОАМ) или индустриальное масло.
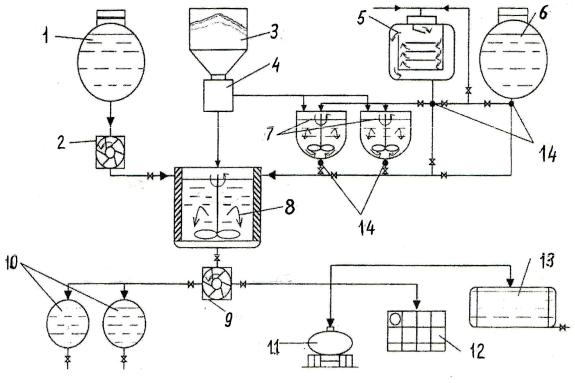
Технологическая схема приготовления ПБВ в смесителе с лопастной мешалкой (рис. 32) предусматривает получение вяжущих по Содно- и двухстадийному способу. В ёмкости 1 битум обезвоживается и нагревается до температуры 150 – 160 °С, затем насосом 2 перекачивается в смес тель 8. Полимер из бункера 3 через дозатор 4 подаётся в смес тель 8 ли ёмкость 7 для приготовления раствора с пласти-
фикатором. бА Д Рис. 32. Технологическая схема получения ПБВИв смесителе с лопастной
мешалкой: 1 – емкость для битума; 2 – битумная насосная станция; 3 – бункер для полимера; 4 – дозатор; 5 – установка для подготовки СОАМ; 6 – емкость для пластификатора; 7 – емкости для приготовления раствора
пластификатора с полимером; 8 – смеситель; 9 – насосная станция для перекачки ПБВ; 10 – емкости для хранения ПБВ; 11 – автобитумовоз; 12 – переносная тара; 13 – расходная емкость для ПБВ асфальтосмесительной установки; 14 – дозаторы
В процессе приготовления раствора полимера с пластификатором при температуре 20 – 25 °С происходит частичное набухание полимерной крошки в масляной среде. При температуре 140 – 160 °С
137
полимер растворяется в масле, образуя однородный раствор. Ёмкость 7 снабжена механической мешалкой, которая включается при подог-
реве смеси и перед дозированием раствора в смеситель 8. При ис- |
|
пользовании в качестве пластификатора СОАМ необходимо произве- |
|
сти его обезвоживание и очистку от тяжёлых остатков. Для этого в |
|
С |
5 для подготовки |
технологическую схему включена установка |
|
ОАМ, в которую пластификатор поступает из автоцистерны или ёмкости для пласт ф катора 6. Обезвоженная и очищенная СОАМ подаётся в ёмкость 7 для приготовления раствора полимера или в сме-
нииТемпература пр готовления ПБВ составляет 140 – 160 °С, время перемеш ван я 2 ч. Готовое ПБВ поступает в ёмкости 10, в автобитумовоз 11, в переносную тару 12 или в расходную ёмкость 13 асфальтосмес тельной установки.
ситель 8.
Ёмкость смес теля теплоизолирована и снабжена подогревом, что позволяет сохран ть ста ильную температуру при перемешива-
ПБВ. Ц ркуляц я перекачивание ПБВ производится насосом 9.
Для пр готовлен я ПБВ можно использовать любую обогревае-
мую ёмкость, |
механической мешалкой, в том числе |
битумные котлы |
и реакторы ескомпрессорных установок типа |
оборудованную |
|
|
А |
Т-309. Площадь горловины ёмкостей для приготовления и хранения РП, БРП, ПБВ должна ыть не менее 0,3 м2. Крышка ёмкости должна
открываться полностью для обеспечения свободной загрузки материалов и возможности осмотра дна и стенок ёмкости. На крышке необходимо предусмотреть небольшие герметично закрывающиеся клапаны для замера уровня и отбора проб сырья, а также готового ПБВ. Пластификатор, битум или сырьё загружают в ёмкость не более чем на 0,7 её объема.
9.4.Проектированиесостава полимерно-битумноговяжущего на основе полимеров СБС
Д И
Основной принцип подбора состава ПБВ заключается в обеспечении требуемых для данных условий эксплуатации показателей их физико-механических свойств.
Полимерно-битумные вяжущие являются многокомпонентными системами. Основной технологической характеристикой ПБВ, свидетельствующей о требуемой совместимости компонентов ПБВ, является однородность.
138
Важнейшей технологической характеристикой ПБВ является температура вспышки, которая гарантирует пожарную безопасность при производстве работ и определяет температурные режимы его приготовления.
Основными эксплуатационными показателями свойств ПБВ, нормируемыми ГОСТ Р 52056, являются: температура хрупкости по Фраасу, температура размягчения по методу «Кольцо и шар», эластичность при температурах 25 и 0 °С, изменение температуры размягчен я после прогрева, сцепление ПБВ с поверхностью минераль-
теризоватьПодбор состава ПБВ производят в таком порядке [28, 29]:
ных матер алов.
Показатели свойств ПБВ: глубина проникания иглы при 25 и |
|
С |
|
0 ° , растяж мость при 25 и 0 °С позволяют наиболее полно охарак- |
|
|
его качество. |
При |
состава ПБВ необходимо знать требуемые для за- |
данных услов й эксплуатации показатели свойств ПБВ.
1. Определяют по ГОСТ 9128 требуемые для данного района строительства услов й эксплуатации свойства ПБВ: температуру хрупкости, температуру размягчения, эластичность.
подборе 2. УстанавливаютАминимально необходимое содержание пла-
стификатора Пmin в вяжущем, исходя из требуемой температуры хрупкости. Экспериментально подбирается такое количество пластификатора, чтобы температура хрупкостиДбыла ниже требуемой для ПБВ на 2 – 3 °С. Если температура хрупкости исходного битума соответствует расчетному значению с требуемым запасом, а ПБВ готовит-
ся по первому способу, то необходимость применения пластификатора и его содержание определяются минимально необходимой глубиной проникания иглы при 25 °С для ПБВ заданнойИмарки.
3. Определяют минимальное содержание полимера (СБСmin) в вяжущем в зависимости от требуемых температур размягчения и эластичности. Для этого в битум добавляют минимальное количество пластификатора (см. п. 2) и 2% полимера. Смесь перемешивают до однородного состояния, начиная при температуре 110 – 120 °С и постепенно повышая до 155 – 160 °С. Однородность смеси оценивают по стеклянной палочке, эластичность – экспресс-методом по ГОСТ Р 52056. Если указанные показатели соответствуют требуемым значениям, то готовят ПБВ (около 0,5 кг) для определения всего комплекса показателей свойств по ГОСТ Р 52056. Если показатели (тем-
139
пература хрупкости и эластичность) не достигли требуемых значений, то увеличивают содержание полимера в смеси с шагом 0,5%.
Приготавливают несколько образцов ПБВ при Пmin. При этом
содержание полимера СБСmin увеличивают на 0,5 |
– 3,0% с шагом |
0,5%. У приготовленных образцов ПБВ определяют в первую очередь |
|
С |
|
однородность и только после ее достижения – весь комплекс показа- |
|
телей.
Если блоксопол мер типа СБС не содержит в своем составе ПАВ, то показатель сцепления ПБВ со щебнем и песком, как правило, не соответствует требованиям ГОСТ Р 52056. В этом случае в ПБВ вводят ПАВ кат онного типа в минимальном количестве, позволяю-
минимальноВ про зводственных условиях необходимо корректировать состав ПБВ, так как промышленные партии битумов различаются не
щем обеспеч ть указанное выше требование.
Анал з полученных данных позволяет определить состав ПБВ с нео ход мым содержанием пластификатора и полимера,
бины прониканиябАиглы исходного битума. Эти данные необходимо использовать для составления производственных номограмм в табличной или графической форме.
свойства которых удовлетворяют техническим требованиям.
только по конкретным показателям качества, но и по маркам; партии полимера – по качеству. В связи с этим на первых этапах освоения производства и применения ПБВ необходимо систематически набирать данные по концентрационным зависимостям всех стандартных показателей свойств от содержания полимера, пластификатора и глу-
9.5. Технология приготовленияДбитумов с добавками поверхностно-активныхИвеществ
Для улучшения сцепления (адгезии) битума с поверхностью каменных материалов в битумы вводят добавки поверхностно-активных веществ (ПАВ) [30, 31, 35]. Активация битумов адгезионными добавками производится в условиях АБЗ. Добавка, отдозированная весовым или объемным способом, вводится в рабочий котел битумоплавильной установки. При этом емкость заполняется битумом не более чем на 0,7 объема. Температура вязких дорожных битумов при введении добавок в зависимости от марки битума должна составлять 110 – 140 °С, жидких – 80 – 110 °С. Оптимальное содержание добавок уточняют в лабораторных условиях с учетом особенностей приме-
140