Материал: 2381
отдельных фракций в пробах жидкости превышает пять классов (до |
||||
восьми классов). |
|
|
|
|
3. Когда для условий одноразового контроля пробы может быть |
||||
использован подход ускоренной оценки по сравнению с количеством |
||||
частиц в какой-либо одной фракции с верхним пределом отклонения |
||||
нормированного по ГОСТ 17216-2001 количества частиц загрязнений. |
||||
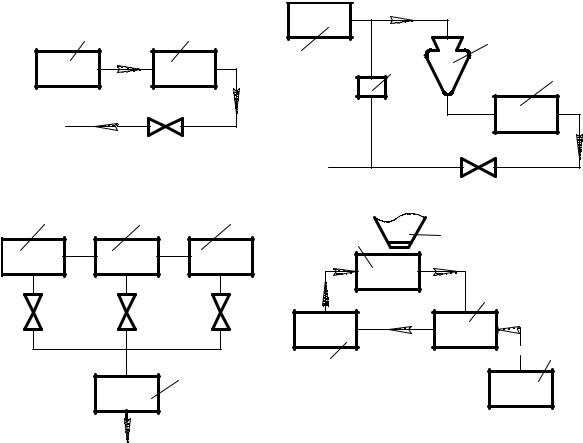
На рис. 7.1 представлены схемы контроля чистоты жидкости с |
||||
присоед нен ем пр бора контроля жидкости (ПКЖ) непосредственно |
||||
к гидрос стемам технологических стендов. |
|
|
||
1 |
|
2 |
|
3 |
|
|
1 |
|
|
|
|
4 |
|
|
|
|
|
2 |
|
|
|
|
|
|
Сл в |
|
|
|
|
|
а . |
Слив |
бБ. |
|
|
|
|
||
1 |
1 |
1 |
6 |
8 |
|
|
|
||
|
|
|
|
2 |
|
|
5 |
|
7 |
|
|
|
|
|
|
|
2 |
|
|
|
Слив |
|
гГ. |
|
|
В. |
|
|
|
|
в |
|
|
|
СибАДИ |
||||
Рис. 7.1. Схемы контроля чистоты жидкости с присоединением ПКЖ |
||||
непосредственно к гидросистемам технологических стендов: а – схема присоедине- |
||||
ния прибора ПКЖ-902 при отсутствии в гидросистеме воздушных пузырей; |
||||
б – схема присоединения прибора ПКЖ–902 при наличии |
в гидросистеме |
|||
воздушных пузырей; в – схема присоединения прибора ПКЖ–902 для поочередного |
||||
контроля группы близко расположенных стендов; г – схема поверки приборов с |
||||
помощью тарировочного устройства СТЖ–901; 1 – контролируемая гидросистема; |
||||
2 – гидроблок прибора ПКЖ–902; 3 – воронка; 4 – редукционный клапан; |
||||
5 – установка эталонной промывки, обеспечивающая при многократной прокачке |
||||
удаление всех частиц крупнее 3 мкм; 6 – тарировочное устройство; |
||||
|
7 – осциллограф С1-19Б; 8 – микроскоп |
|
||
101
В табл. 7.8 в качестве примера приведены отдельные результаты проверки ПКЖ по схеме рис. 7.1, г.
Таблица 7.8
СибАДИ |
|||||
|
|
Результат проверки ПКЖ |
|
|
|
|
|
|
Количество частиц, |
|
|
|
Номер пробы |
Размерные |
определенное с |
Показания прибора |
|
|
|
фракц , мкм |
помощью микро- |
ПКЖ–902 |
|
|
|
|
скопа |
|
|
|
|
5–10 |
434 |
501 |
|
|
1 |
10–25 |
80 |
72 |
|
|
25–50 |
27 |
10 |
|
|
|
|
50–100 |
5 |
5 |
|
|
|
Св. 100 |
0 |
2 |
|
|
|
5–10 |
1824 |
1625 |
|
|
2 |
10–25 |
247 |
211 |
|
|
25–50 |
84 |
24 |
|
|
|
|
50–100 |
31 |
13 |
|
|
|
Св. 100 |
6 |
0 |
|
|
|
5–10 |
478 |
545 |
|
|
3 |
10–25 |
65 |
66 |
|
|
25–50 |
14 |
8 |
|
|
|
|
50–100 |
5 |
3 |
|
|
|
Св. 100 |
0 |
0 |
|
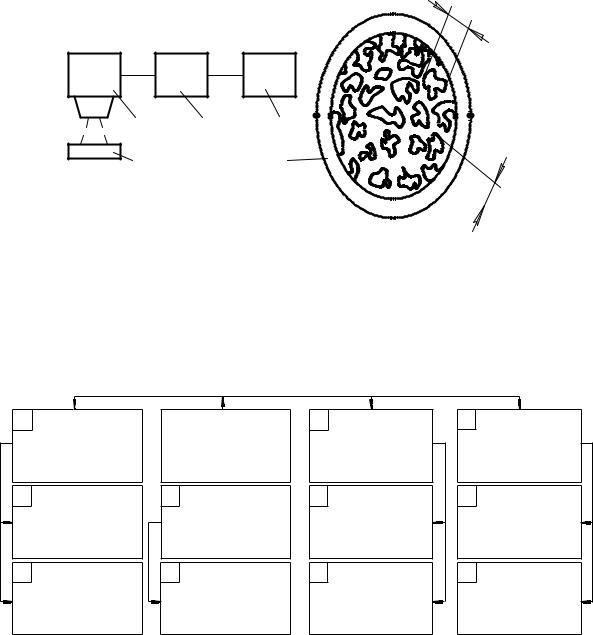
На рис. 7.2 приведена схема гранулометрического контроля, основанного на фильтровально-микроскопическом методе. Загрязнения фильтрованной мерной пробы жидкости 1 помещены на контрольный столик . Микроскоп 2 с увеличением Х (500 – 1200) обеспечивает измерение размеров и количества частиц. с- пользование телевизионной камеры 3 и контрольного видеоустройства 4 позволяет многократно повышать производительность точность измерений .
Также приведено характерное поле измерений 5, наблюдаемое через микроскоп с частицами загрязнений разных фракций d.
Контроль чистоты поверхностей деталей. Выбор методов и средств контроля чистоты поверхностей деталей проводят исходя из количественной оценки требований чистоты объектов. Освоенные и применяемые в промышленности методы контроля, обеспеченные отечественными средствами измерений, приведены на схеме рис. 7.3.
102
|
К числу методов, не требующих сложных средств контроля, но |
||||||||
требующих |
достаточной |
квалификации |
производственного |
||||||
персонала, относят контроль чистоты путем визуального осмотра. |
|||||||||
Такой контроль осуществляют по выявлению загрязнений, которые |
|||||||||
заранее определены в виде эталонов, норм загрязнений и других норм |
|||||||||
дефектов поверхностей. |
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
d |
|
|
|
2 |
3 |
4 |
|
|
|
|
|
|
|
1 |
|
5 |
|
|
|
d |
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 7.2. Схема измерения частиц загрязнений через микроскоп на |
||||||||
|
оптико-телевизионной установке: 1 – отобранная проба; |
||||||||
|
2–микроскоп; 3 – телевизионная камера; 4 – контрольное |
||||||||
|
|
видеоустройство; 5 – поле измерений микроскопа |
|||||||
1 |
Путем |
|
Методы контроля |
3 |
Введением в |
|
4 |
Проведением |
|
|
визуального |
чистоты |
|
|
систему |
|
|
контрольной |
|
|
|
|
контрольных |
|
|
||||
|
осмотра |
|
поверхностей |
|
|
|
промывки |
||
|
|
|
устойств |
|
|
||||
|
|
|
2 С использова- |
|
|
|
ндивидуаль- |
||
1.1 |
Контоль |
|
3.1 Применение |
|
4.1 |
||||
СибАн ем эффектов ДИная промывка |
|||||||||
чистотынаруж- |
выявления |
|
фильтровальных |
|
отдельных |
||||
ныхповерхностей |
загрязнений |
|
устройств |
|
|
поверхностей |
|||
1.2 |
Контроль |
|
2.1 |
|
3.2 |
|
4.2 |
|
|
|
чистоты |
|
Люминесцент- |
|
Использование |
|
С погружением |
||
|
внутренних |
ный контроль |
сигнализаторов |
|
детали в ванну |
||||
|
поверхностей |
|
|
|
|
|
|
|
|
|
Рис.7.3. Методы контроля чистоты поверхностей деталей |
||||||||
103
Задания и порядок выполнения работ
Задание 1. В соответствии с образцами деталей после разных операций обработки и после разборки узлов,подаваемых на ремонт и восстановление, определить все виды загрязнений, требования
|
промышленной чистоты к деталям и необходимые моющие составы. |
|||||
СибАДИ |
||||||
|
Программа работ приведена в табл. 7.9. |
|
|
|||
|
|
Результаты обеспечения чистоты |
Таблица 7.9 |
|||
|
|
Класс требуемой |
|
|
Выбор моющих |
|
|
Издел е |
ч стоты |
Виды загрязнений |
составов и степени |
|
|
|
|
|
|
|
очистки |
|
Задан е 2. Разра отать технологический процесс очистки деталей в соответств и с условиями, приведенными в табл. 7.10.
|
Данные процесса очистки |
Таблица 7.10 |
||
|
|
|||
Изделие |
Выявляемые |
Оборудование |
Основные операции |
|
загрязнения |
для очистки |
очистки |
||
|
||||
|
|
|
|
|
|
|
|
|
|
Задание 3. Освоение методов |
средств контроля чистоты |
||||
поверхностей изделий в соответствии с табл.7.11. |
|
||||
|
|
Условия контроля чистоты |
Таблица 7.11 |
||
|
|
|
|||
Контроль жидких сред прибором |
|
Контроль чистоты поверхности |
|||
|
визуально |
||||
|
|
|
|
||
Тип применяемого прибора: ПКЖ–902 |
|
Базовый образец − эталон чистоты |
|||
|
|
|
|
|
|
Показа– |
Размер |
Количество |
|
Изделия, |
|
ния |
|
Оценка загрязнений |
|||
частиц |
частиц |
|
поверхности |
||
прибора |
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
104
Контрольные вопросы и задания
1. Промышленная чистота при производстве изделий – основные понятия, требования.
2. Производственно – технические загрязнения, их виды, примеры,
силы удержания на поверхностях изделий. |
||
СибАДИ |
||
3. |
Требования к чистоте сжатого воздуха и воды для |
|
промышленного пр менения. |
||
4. |
Требован я к промышленной чистоте на различных этапах |
|
производственного процесса изделий. |
||
5. |
Как е операц |
в технологическом процессе изготовления |
деталей относят к основным операциям (переходам) очистки |
||
поверхностей деталей узлов машин? |
||
6. |
Техн ческ е моющие среды, их составы, применение для |
|
удаления разл чных загрязнений. |
||
7. |
Методы оч стки, применяющиеся в машиностроении, их |
|
сущность, схемы, назначение, применяемое технологическое |
||
оборудован е. |
|
|
8. |
Основные решения по проектированию технологических |
|
процессов очистки деталей в производственных условиях. |
||
9. |
Какие виды контроля промышленной чистоты применяют при |
|
производстве, ремонте |
восстановлении деталей машин. |
|
105