Материал: 2381

|
|
|
|
|
Окончание табл.7.5 |
|
|
|
|
|
|
|
|
1 |
2 |
3 |
|
4 |
|
|
|
10 |
Электрохимическая |
20 |
Промывка в горячей проточной воде |
|
|
|
очистка |
|
||||
|
|
Выдержка в органических |
|
Промывка обессоленной (демони- |
|
|
|
21 |
растворителях |
31 |
зированной) водой |
|
|
|
|
|
|
|
|
|
Сиб |
АДИ |
|||||
|
|
труйная промывка |
|
|
|
|
|
22 |
орган ческ ми |
32 |
Пассивация |
|
|
|
|
раствор телями |
|
|
|
|
|
|
Оч стка в парах |
|
|
|
|
|
23 |
орган ческ х рас- |
33 |
Сушка |
|
|
|
|
твор телей |
|
|
|
|
|
|
Промывка в УЗ ваннах с |
|
|
|
|
|
24 |
орган ческ ми |
34 |
Очистка магнитным щупом |
|
|
|
|
раствор телями |
|
|
|
|
|
25 |
Оч стка в водных |
35 |
Эжектирование (отсасывание за- |
|
|
|
щелочных составах |
грязнения пневмоинструментами) |
|
|||
|
|
Оч стка в водных |
|
|
|
|
|
26 |
щелочных составах в УЗ |
36 |
Упаковка и герметизация |
|
|
|
|
ваннах |
|
|
|
|
|
27 |
Очистка в кислотных |
37 |
Укладка и транспортировка в спе- |
|
|
|
растворах |
циальной таре |
|
|||
|
|
|
|
|
|
|
|
28 |
Очистка в кислотных |
|
|
|
|
|
растворах в УЗ ваннах |
|
|
|
|
|
|
29 |
Промывка в водных |
|
|
|
|
|
растворах ПАВ |
|
|
|
|
|
|
30 |
Промывка в водных |
|
|
|
|
|
растворах ПАВ в УЗ ваннах |
|
|
|
|
|
|
Примечание. УЗ – ультразвуковые; ПАВ – поверхностно-активные вещества. |
|||||
|
|
Отдельные особенности обеспечения чистоты связаны с |
||||
|
промывкой замкнутых каналов в деталях |
узлах. При этом одним из |
||||
|
определенных параметров является скоростной режим промывки. |
|||||
|
|
Так, в соответствии с известной методикой [3] при удалении |
||||
|
частиц размером 5–100 мкм, масса которых меньше сил адгезии, |
|||||
|
среднюю скорость потока моющей жидкости определяют по формуле |
|||||
|
|
V2 |
A K 1 , |
(7.1) |
|
|
|
|
|
|
D d |
|
|
96
где А – коэффициент, зависящий от свойств жидкости и формы частиц; К – коэффициент, зависящий от свойств промываемой поверхности (число адгезии); D – диаметр сечения промываемой полости; d – диаметр частиц продуктов загрязнений.
|
|
|
|
|
Таблица 7.6 |
|
СибАДИ |
||||||
|
|
очетание операций (переходов) очистки поверхностей деталей |
||||
|
|
|
|
|
Сочетание опе- |
|
|
№ |
Т повые |
Материалы |
Удаляемые загрязнения |
раций (перехо- |
|
|
|
детали |
детали |
|
дов) по табл. |
|
|
|
|
|
|
7,5 |
|
|
1 |
2 |
3 |
4 |
5 |
|
|
|
|
|
Маркировочные краски, |
16, 29, 7, 19, 20, |
|
|
|
|
|
другие загрязнения в со- |
32, 33, 37 |
|
|
|
|
|
стоянии поставки |
|
|
|
|
|
|
Остатки песка и других |
19, 20, 10, 12, |
|
|
|
|
|
сыпучих и жидких |
|
|
|
|
|
Стали, тита- |
наполнителей, |
15, 17, 32, 33, |
|
|
1 |
Трубопроводы |
новые и |
применяемых при гибке |
37 |
|
|
алюминие- |
труб |
|
|
||
|
|
|
|
|
||
|
|
|
вые сплавы |
Загрязнения после |
14, 15, 25, 27, |
|
|
|
|
|
сварочных механических |
17, 8, 9, 32, 33, |
|
|
|
|
|
работ |
37 |
|
|
|
|
|
Пыль, ворс и другие за- |
29, 17, 32, 33, |
|
|
|
|
|
грязнения после гидро- |
36, 37 |
|
|
|
|
|
пневмоиспытаний |
|
|
|
|
|
|
|
|
|
|
|
|
|
Заусенцы, острые кромки |
14, 10, 13, 11, |
|
|
|
|
|
после механической |
12, 26, 28, 29, |
|
|
|
Прецизионные |
|
обработки |
32, 33, 37 |
|
|
|
|
Остатки доводочных и |
|
|
|
|
|
детали (золот- |
Различные |
21, 15, 16, 23, |
|
|
|
|
полировочных паст, |
|
|||
|
2 |
ники, плун- |
|
|||
|
стали |
жировые и масляные |
32, 33, 37 |
|
||
|
|
жеры, поршни, |
|
|||
|
|
|
пленки |
|
|
|
|
|
гильзы т.п.) |
|
|
|
|
|
|
|
Окисные пленки и |
8, 27, 28, 29, 19, |
|
|
|
|
|
|
|
||
|
|
|
|
окалина после |
|
|
|
|
|
|
20, 32, 33, 37 |
|
|
|
|
|
|
термообработки |
|
|
|
|
|
|
|
|
|
97
Окончание табл. 7.6
|
Шестерни, |
|
Заусенцы, острые кромки |
14, 3, 6, 10, 13, |
||
|
|
после механической |
29, 19, 32, 33, |
|||
|
шлицевые, |
|
||||
|
Различные |
обработки |
37 |
|||
3 |
червячные и |
|||||
стали |
Окисные пленки и |
|
||||
|
резьбовые де- |
8, 27, 28, 29, 19, |
||||
|
|
окалина после |
||||
|
|
|
|
|
||
СибАДИ |
||||||
|
тали |
|
|
термообработки |
20, 32, 33, 37 |
|
|
Детали при- |
|
Заусенцы, острые кромки |
14, 3, 5, 10, 13, |
||
|
соед н |
тельной |
Стали, |
после механической |
26, 28, 29, 30, |
|
4 |
арматуры |
алюми- |
обработки |
32, 33, 37 |
||
(штуцера, |
|
|
||||
|
угольн |
ки, |
н евые |
Масляно-жировые |
21, 22, 23, 29, |
|
|
тройн |
ки т.п.) |
|
пленки, пыль, ворс и |
30, 31, 32, 33, |
|
|
|
|
|
другие загрязнения |
37 |
|
|
|
|
|
Отложения |
|
|
|
|
|
Сетки из |
механических примесей |
21, 22, 23, 24, |
|
5 |
Ф льтрующ е |
нержа- |
из фильтруемых |
16, 31, 33, 36, |
||
элементы |
веющей |
жидкостей, |
||||
|
|
|
стали |
коксообразования и дру– |
37 |
|
|
|
|
|
ге загрязнения |
|
|
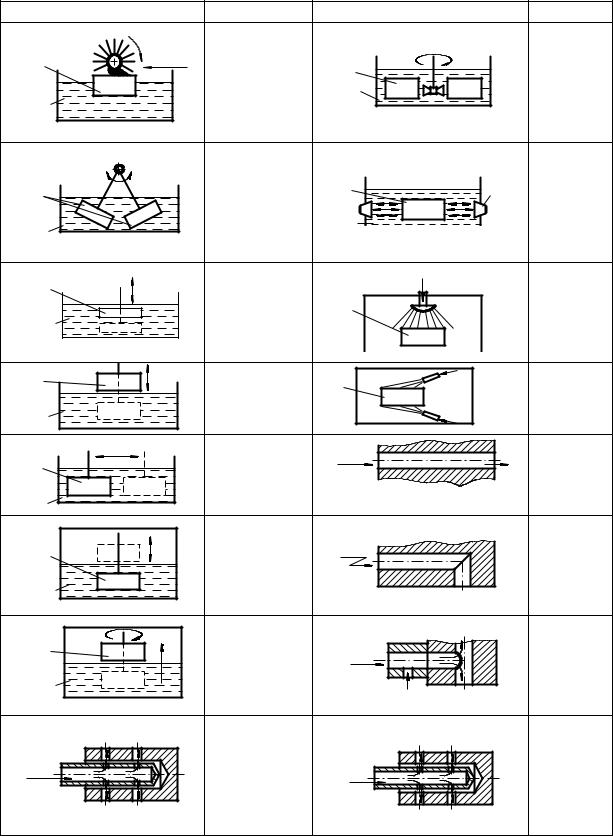
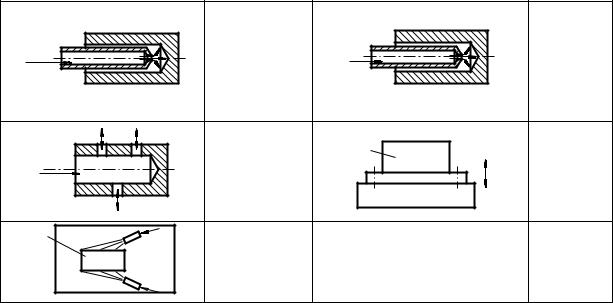
Технологические схемы методов очистки приведены в табл. 7.7.
Таблица 7.7
Классификация методов очистки
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
№ и |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
№ и |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
содержа- |
|
Схема очистки |
содержание |
|
|
|
|
Схема очистки |
||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
|
ние |
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
метода |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
метода |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
2 |
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
|||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1–01 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ТМС |
2–1 |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Промывка |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Выдержка в |
ТМС |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
ТМС |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
в проточ– |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ванне |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ных ТМС |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Д |
1–02 |
Д |
|
2–2 |
|
|
Промывка |
||||
Очистка с |
|
|
|||
|
ТМС |
|
с |
||
ТМС |
помощью |
СВ |
|||
барбота– |
|||||
|
|||||
|
иглы |
|
|
жем ТМС |
|
|
|
|
|
98
|
|
|
|
Продолжение табл.7.7 |
||
|
1 |
2 |
|
3 |
|
4 |
|
|
|
|
|
|
2–3 |
|
1–03 |
|
|
|
Промыв– |
|
Д |
S |
Д |
|
|
||
Очистка с |
|
ка с |
||||
|
|
|
|
|||
ТМ |
|
помощью |
ТМС |
|
|
циркуля– |
|
щеток |
|
|
|
цией |
|
|
|
|
|
|
||
|
|
|
|
|
|
ТМС |
|
|
|
|
|
|
2–4 |
Д |
S |
1–04 |
Д |
|
МСП |
Промыв- |
|
|
ка в |
||||
|
|
Промывка с |
ТМС |
|
|
ультра – |
ТМ |
|
качанием |
|
|
||
|
|
|
звуковой |
|||
|
|
|
|
|
||
|
|
|
|
|
|
ванне |
Д |
N |
1–05 |
|
ТМС |
|
3–1 |
Д |
|
Промывка |
||||
|
|
Промывка со |
|
|
с |
|
ТМС |
|
встряхивани– |
|
|
|
|
|
|
|
|
душиро– |
||
|
|
ем |
|
|
|
|
|
|
|
|
|
ванием |
|
|
|
|
|
|
|
|
Д |
N |
1–06 |
Д |
ТМС |
|
3–2 |
|
|
Промывка |
|
Струйная |
||
ТМС |
|
|
ТМС |
|
||
|
окунанием |
|
|
промывка |
||
|
|
|
|
|||
|
S |
1–07 |
ТМС |
|
|
4–1 |
Д |
|
Промывка с |
|
|
||
|
|
|
|
Струйная |
||
|
|
движением |
|
|
|
|
ТМС |
|
|
|
|
прокачка |
|
|
детали |
|
|
|
||
|
|
|
|
|
||
|
|
1–08 |
|
|
|
4–2 |
Д |
N |
Промывка |
ТМС |
|
|
Прокачка |
|
погружением |
|
|
|
пульси– |
|
|
|
|
|
|
||
ТМС |
|
с выдержкой |
|
|
|
рующим |
|
|
в парах ТМС |
|
|
|
потоком |
|
|
1–09 |
|
|
|
4–3 |
Д |
|
|
|
Прокачка |
||
S |
Промывка с |
|
|
|
||
|
|
центрифуги- |
ТМС |
|
|
двухфаз– |
ТМ |
|
|
|
ным |
||
|
рованием |
СВ |
|
|
||
|
|
|
|
|
потоком |
|
|
|
|
|
|
|
|
СибАДИ |
||||||
|
|
4–4 |
|
|
|
5–2 |
|
|
|
|
|
Очистка с |
|
|
|
Промывка с |
|
|
|
|
|
|
|
|
|
использо- |
|
|
|
использова– |
|
|
|
|
ТМС |
|
СВ |
|
|
ванием |
|
|
нием |
|
|
|||
|
|
|
|
|
пневмо– |
|
|
|
гидроерша |
|
|
|
|
|
|
|
|
|
ерша |
|
|
|
|
|
|
|
|
|
|
99 |
|
|
|
|
Окончание табл. 7.7
|
|
4–5 |
|
5–3 |
|
|
|
Очистка с |
|
|
|
Промывка с |
|
|
|
|
|
использо- |
|
ТМ |
|
использова– |
СВ |
|
|
ванием |
|||
|
нием |
|||
|
|
|
пневмо– |
|
|
|
гидроиглы |
|
|
|
|
|
иглы |
|
|
|
|
|
|
K |
K |
4–6 |
Д |
6–1 |
|
|
Прокачка по |
Очистка |
|
|
|
N |
на |
|
ТМ |
|
меняющейся |
||
|
|
вибро– |
||
|
K |
схеме |
|
|
|
|
стенде |
СипромывкабАДИв заданном режиме с применением ТМС, соответствующих загрязнителям, материалу деталей, состоянию их поверхностей.
Д |
СВ |
5–1 |
|
|
О дувка |
|
СВ |
сжатым |
|
воздухом |
|
|
|
Выбор техн ческ х моющих сред. Технологические процессы
очистки деталей преимущественно проектируют в два этапа:
удаление загрязнений ез применения жидких технических моющих сред (ТМС), например наложением вибраций, обдувки сжатием воздуха, эжектирования;
3.Контроль промышленной чистоты
Контроль чистоты жидких сред. Оценку чистоты жидких технологических рабочих сред проводят исходя из равномерности характера распределения частиц загрязнений по размерным фракциям этих сред. При этом выделяют три разных варианта в соответствии с известной методикой [2]:
1. Когда характерно сравнительно стабильное распределение частиц загрязнений по размерным фракциям, когда интервал (размах) в классах отдельных фракций в пробах жидкостей не превышает пяти классов. Такой размах в классах более характерен для эксплуатационных и частично для технологических загрязнений.
2. Распределение частиц загрязнений по размерным фракциям носит нестабильный характер, когда интервал (размах) в классах
100