Материал: 2381
При проектировании процесса доводки выбирают метод доводки и оборудование, назначают режим и другие условия предварительной и окончательной доводки и рассчитывают наладку исполнительного механизма станка исходя из требований качества, производительности (съем материала детали в единицу времени) и себестоимость обработки.
Выходные показатели процесса доводки определяются технологическ ми, к немат ческими, геометрическими и динамическими факторами. Каждый з этих факторов позволяет осуществить стабилизацию параметров качества обработки и автоматическое управление процессом доводки по комплексу показателей.
таб л зац я параметров качества доведенной поверхности и управлен е точностью ее формы и размеров осуществляются созданием услов й равномерного изнашивания поверхности притира в процессе доводки, а также программированным перемещением детали по поверхности пр т ра.
Задан я и порядок выполнения работы
Задания предусматривают назначение технологических условий тонкого шлифования, хонингования и других процессов обработки деталей с использованием их чертежа, технических условий и норма- тивно-расчетных условий процессов обработки. Исходные условия процессов отделочной обработки абразивными инструментами приведены в табл. 2.11.
Таблица 2.11
Исходные условия задания
|
|
|
Исходные требования |
|
|
|
|
|
|
Деталь |
Вид условия |
Заготовка |
Деталь |
|
|||
|
|
Техниче- |
|
|
|
Ra, |
|
|
|
Эскиз |
предшествующей |
Припуск, |
Ra, |
Допуск, |
|
||
|
ские усло- |
обработки |
мм |
мкм |
мм |
Мк |
|
|
|
|
|
|
|
||||
|
|
СибАДИ |
|
м |
|
|||
|
|
вия |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Назначаемые условия отделочной обработки абразивными инструментами приведены в табл. 2.12. При этом выбор технологического
31
оборудования, схем наладки, и других условий выполняют с помощью нормативных данных (см. прил.).
Таблицы 2.12
Назначаемые требования обработки
|
|
|
|
|
|
|
|
|
|
СибАДИ |
|||||||||
|
|
|
|
Назначаемые условия |
|
|
|
||
|
Технолог че- |
|
Схема |
Режущий инструмент |
Технологи- |
Режим |
|
||
|
ское оборудо- |
|
налад- |
Вид аб- |
Зерно |
Связка |
ческая |
обра- |
|
|
ван е |
|
ки |
разива |
|
|
жидкость |
ботки |
|
|
Дополн тельного внимания со стороны исполнителя работы за- |
||||||||
|
служивает выявлен е других условий за |
пределами |
сведений |
||||||
|
табл. 2.12. |
|
|
|
|
|
|
|
|
|
|
|
Контрольные вопросы и задания |
|
|
||||
|
1.Технолог ческ е схемы и условия методов отделочной обработки |
||||||||
|
по требованиям производительности процессов и качества обработки. |
||||||||
|
2.Требования |
к предшествующей |
обработке и её влияния на |
||||||
последующую о ра отку.
3.Какие параметры относятся к выходным характеристикам отделочной абразивной обработки и их зависимость от назначаемых условий обработки?
4.Режимы резания рассматриваемых методов с учётом производительности процессов обеспечения требований качества.
5. Каковы характерные дефекты применения методов отделочной обработки, связанные с назначением условий обработки?
6.Условия теплового воздействия на материал детали в процессе обработки.
7.Оборудование для выполнения отделочной абразивной обработки, назначение, технологические возможности.
8.Применяемые абразивные материалы.
9. Роль смазочно-охлаждающих жидкостей в задачах повышения качества и увеличения производительности процессов обработки.
32
Лабораторная работа 3
ОБОСНОВАНИЕ ВЫБОРА СПОСОБА И УСЛОВИЙ ОТДЕЛОЧНОЙ АБРАЗИВНОЙ ОБРАБОТКИ
Цель работы: освоить методику и получить практические навыки
выбора способа и технологических условий отделочной обработки.
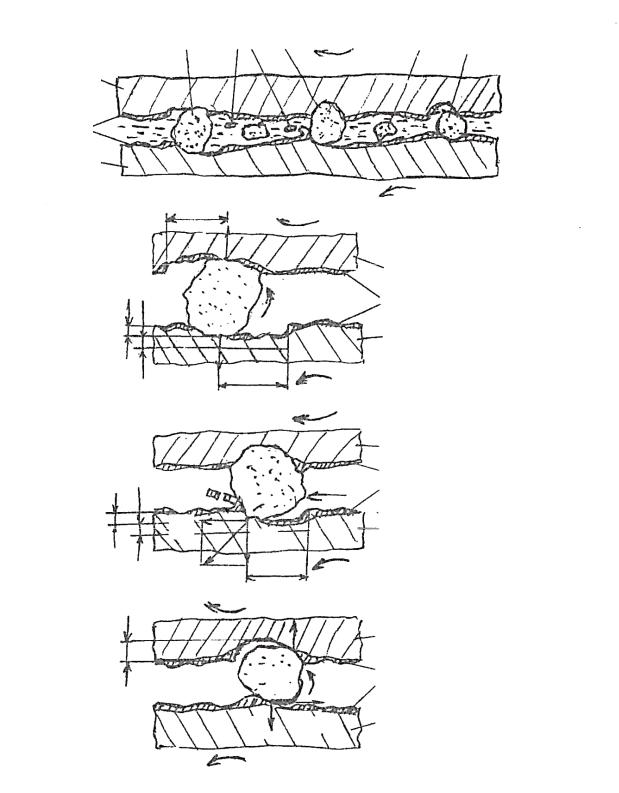
СибАДИна валок на деталь РВ = РД в их материале происходит пластическое деформирование на участках длиной lВ-С и l С . На детали формируются лунка глубиной tС и деформированный слой tД .
Краткие сведения
Доводка как способ размерной обработки с наиболее высокими выходными характер ст ками. Процесс удаления материала припуска, формирован я обра отки поверхности и поверхностного слоя при доводке
или пр т рке |
осуществляется |
при взаимодействии доводимой и |
||||
доводящей поверхностей, а разивных (алмазных) зерен, компонентов |
||||||
смачивающей технолог ческой среды. |
|
|
||||
На р с.3.1 |
пр ведена |
схема |
взаимодействия |
случайных |
||
поверхностей довод мой |
доводящей поверхностей с единичным зерном |
|||||
в условиях процесса |
есцентровой доводки. При движении |
в едином |
||||
направлении доводящей и доводимой поверхностей кинематика движения |
||||||
станка предусматривает меньшую скорость доводимой детали |
||||||
относительно |
поверхности |
валка |
VВ >V |
. За счет этого |
происходит |
|
процесс притирания одной поверхности по другой. Обе поверхности подвержены изнашиванию. Однако в задачу назначения условий доводки входит обеспечение наибольшего изнашивания доводимой поверхности относительно доводящей за счет подбора материала и размера зерен, смачивающей жидкости и других условий.
Роль зерен сводится к следующему. Отдельные зерна (рис. 3.1, а) перекатываются по поверхностям со скоростью VВ 3 . Под действием сил
Роль других зерен может быть представлена, как показано на рис. 3.1, б. В этом случае за счет шаржирования зерно неподвижно закреплено в материале валка (притира). Такое закрепление происходит за счет внедрения зерна в материал валка. Перемещения валка относительно детали обеспечивает скорость перемещения зерна V3 , при которой осуществляется процесс резания зерном на длине детали lД Р со снятия слоя припуска глубиной t.
33
А |
Г Б |
VB |
Д |
В |
1 |
|
|
|
|
2 |
|
|
|
VB>VД |
|
|
|
|
СибАДИ |
||||||||
|
3 |
|
|
|
|
|
|
|
|
|
|
PВ |
|
|
VД |
||
|
|
|
|
|
1 |
|
PВ = PД |
|
|
|
|
|
VВ-З |
3 |
|
t = 0 |
|
|
tC |
|
|
|
|
|
VВ-З ≤ VВ |
|
a |
|
|
|
|
2 |
|
VB-Д > VВ |
|
|
tД |
PД |
|
VД |
|
|
|
|
|
|
|
|
VB |
|
|
|
|
|
|
|
|
|
1 |
|
VЗ = VВ |
|
|
|
|
|
VЗ |
2 |
|
PZ = f(t) |
|
|
|
|
|
|
VВ-З = 0 |
|||
б |
t |
PZ |
PY |
|
3 |
|
VВ > V |
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
tД |
|
R |
V |
|
|
|
|
|
|
|
VB |
PВ |
1 |
|
|
|
|
tЛ |
|
|
|
|
PВ = P |
||
|
|
|
|
|
|
|||
|
|
|
|
2 |
|
t = 0 |
||
|
|
|
|
|
|
|||
в |
|
|
|
VВ-З |
|
VВ-З ≤ VВ |
||
|
|
|
|
|
||||
|
|
|
PД |
PZ-Д |
3 |
|
VВ > V |
|
|
|
|
|
|
|
|||
V
Рис.3.1. Схема взаимодействия случайных поверхностей обрабатываемой детали и доводящего валка с единичным зерном в процессе бесцентровой доводки: 1 – доводящий валок; 2 – обрабатываемая деталь; 3 – объемы материала детали и валка, подверженные действию химических и физических процессов; А – зерно, перекатывающееся между поверхностями; Б – зерно, шаржированное в валок, участвующее в резании припуска; В – зерно, удаленное с места шаржирования в валке; Г – стружка от срезанного припуска; Д – зерно, не участвующее в работе
34
На рис. 3.1,в приведено еще одно действие зерна. Под действием сил резания зерно удалено с места шаржирования в валке, после чего осталась лунка tЛ . Как в случае А, это зерно стало перекатываться со скоростью VВ 3 . При сочетании новых случайных поверхностей это зерно может выполнять действия, указанные на рис. 3.1,а ,б. Возможны еще два варианта. Первый из них – под действием сил РВ и РД зерно будет
СибАДИразрушено на более мелкие фрагменты. Второй, когда размер зерна меньше расстояния между поверхностями, – в рассматриваемый момент
зерно не будет участвовать в работе.
Так м образом, в соответствии с рис. 3.1 в каждый момент времени
между довод мой доводящей поверхностями находятся следующие
компоненты рабочей среды: зерна исходного размера; зерна с частичным
износом разрушен ем; разрушение зерна до размеров частиц, не
способных оказать заметного влияния на снятие припуска и формирован е состоян я о ра отанной поверхности и поверхностного слоя; част цы стружки материала детали; частицы материала притиры (валка) смач вающая технологическая среда, содержащая технолог ческую ж дкость заданного свойства, присадки, поверхностноактивные вещества и другие компоненты.
В соответствии со схемой рис. 3.1 выше рассмотрены давления I уровня. Их действие распространяется на глубину 5–20 мкм и более. Однако есть более тонкие процессы и явления II уровня, действие которых распространяется на глубину 0,000 3 мкм и менее. На рис. 3.1 такой силой 3 показан со стороны доводящей и доводимой поверхности.
Основными гипотезами, объясняющими механические, физические и химические явления в процессе доводки, являются:
- механическая теория, подготовленная Р. Гуком и в последующем доработанная А.В. Шубниковым;
- химико-механическая гипотеза И.В. Гребенщикова; - эффект П. . Ребиндера, в основу которого положено явление
понижения прочности поверхностного слоя твердых тел при адсорбции поверхностно-активных веществ.
В современном представлении разрушение материала припуска детали и притира при доводке и состояние поверхностного слоя обрабатываемой детали формируют преимущественно механические процессы (упругая и пластическая деформация, разрушение, трение). При этом значительным является влияние химических и физико-химических процессов, которые происходят под действием поверхностно-активных веществ. Слой 3 (см. рис.3.1) сформирован вследствие совместного действия указанных явлений.
В соответствии с вышеуказанными явлениями происходит
35