Материал: Анализ производственно-хозяйственной деятельности режимных объектов. Лавренова Г.А
Показатель потенциальной энерговооруженности рассчитывается как отношение суммарной мощности всех двигателей и аппаратов к среднему числу рабочих в наибольшую смену.
Показатель фактической энерговооруженности определяется отношением величин фактически использованной энергии к количеству отработанных человеко-часов всеми рабочими. В отличие от первого этот показатель отражает количество энергии, фактически потребляемой за один человеко-час работы.
Коэффициент электровооруженности труда измеряется отношением стоимости машин и оборудования, оснащенных электроникой и микропроцессорной техникой, к числу рабочих в наибольшую смену.
Анализ уровня механизации и автоматизации производ-
ства и труда производится с использованием нескольких показателей.
Степень охвата рабочих механизированным трудом определяется отношением количества рабочих, занятых механизированным трудом, к общей численности работающих. Данный показатель рассчитывается на уровне цеха, основного и вспомогательного производства, объединения, предприятия. При анализе также используются удельный вес рабочих, выполняющих операции полностью механизированным способом; численность занятых ручным трудом на подъемнотранспортных, погрузочных и складских работах; удельный вес комплексно механизированных участков и цехов к их общем количестве.
Уровень механизации труда определяется показателем
K M |
t M |
, |
(1.6) |
|
t O |
||||
|
|
|
где tM - затраты механизированного труда, tО - общие затраты труда.
Показатели уровня механизации труда, отражая количественные соотношения механизированного и ручного труда, не характеризуют качественную сторону процесса механизации -
41
степень совершенства применяемой техники, развития многостаночного обслуживания.
Для устранения этих недостатков используют показатель уровня механизации и автоматизации производственных процессов
K ma |
la K K обс Д о |
, |
(1.7) |
|
la K K обс Д о l(1 K m ) |
||||
|
|
|
где Кобс - коэффициент обслуживания (число единиц оборудования, обслуживаемых одним рабочим), До - коэффициент производительности оборудования (отношение трудоемкости изготовления детали на универсальном оборудовании с наименьшей производительностью, принятом за базу, к трудоемкости изготовления на действующем оборудовании), la - число рабочих, занятых механизированным трудом на данном рабочем месте, l - общее число рабочих на данном рабочем месте (оборудование, участке), К - коэффициент, характеризующий отношение сумм времени выполнения работы, Кm - уровень механизации труда.
Показатели технического уровня производства и труда сравниваются в динамике и по предприятиям отрасли.
1.3. Анализ организационного уровня производства
Анализ уровня организации производства характеризует степень соответствия организационных форм и методов современным требованиям технического развития и обеспечению оптимального сочетания материальных и трудовых ресурсов.
Уровень организации производства описывается системой показателей, представленной на рис. 1.2.
42
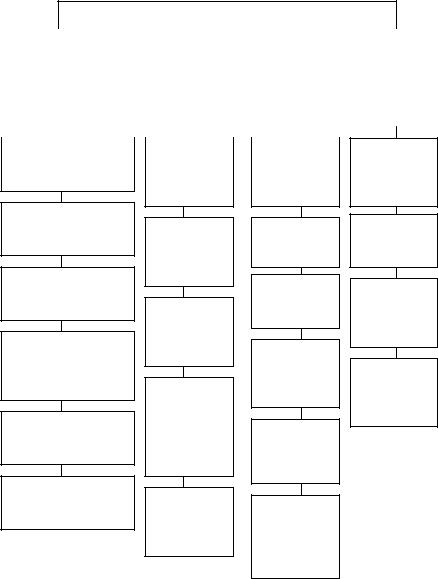
Показатели уровня организации производства
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Показатели уровня |
|
|
|
|
Показатели уровня |
||||||||||||
|
организации производствен- |
|
|
|
|
организации труда |
||||||||||||
|
|
|
ных процессов |
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Показатели специализации и рационализации
Уровень специализации и кооперирования производства
Длительность и структура производственного цикла
Пропорциональность и непрерывность производственных процессов
Равномерность и ритмичность производства
Уровень рационализации производственной деятельности
Показатели организации и обеспечения производства
Уровень специализации вспомогательных работ
Уровень организации обслуживания рабочих
Состояние конструктор- ско-техноло- гической подготовки производства
Состояние
ресурсного
обеспечения
производства
Показатели рационализации и специализации труда
Уровень разделения и кооперации тру-
Уровень организации рабочих мест
Примечание
рациональных приемов и методов труда
Использование квалифицированных рабочих кадров
Уровень безопасности и санитарногигиенических условий труда
Показатели напряженности и нормирования
Состояние
технического
нормирования
Степень прогрессивности применяемых норм
Уровень использования рабочего времени
Рис. 1.2. Система показателей уровня организации
43
Уровень специализации характеризует степень однородности и массовости производства. Анализ проводится по нескольким показателям, к которым относятся: доля профильной (специализированной) продукции в общем объеме товарного выпуска; число типоразмеров продукции, изготавливаемых в цехе, на предприятии; удельный вес продукции обособленных подразделений в общем объеме выпуска; удельный вес специализированного оборудования в общем парке оборудования; количество деталеопераций, приходящихся на одно рабочее место.
Поскольку повышение уровня специализации позволяет расширить границы использования оборудования, сократив время его переналадки, оценка специализации может быть дана по показателю
|
k |
|
|
|
|
t |
ni |
|
|
K сn 1 |
i 1 |
|
||
k |
|
, |
(1.8) |
|
|
t |
pi |
|
|
|
i 1 |
|
||
k
где k - число видов оборудования в цехе, i 1t ni - суммар-
ные затраты времени на переналадку i-го оборудования в те-
k
чение смены, i 1t pi - суммарное время работы i-го оборудова-
ния в течение смены.
Анализ специализации завершается оценкой влияния развития специализации на загрузку действующего оборудования и рабочих, ритмичность работы подразделений, производительность труда и себестоимость продукции, величину незавершенного производства.
Уровень организации производственных процессов характеризуется не только показателями специализации и рационализации производства, но также показателями обслуживания и обеспечения производства.
Для анализа уровня кооперирования используются сле-
44

дующие показатели:
•удельный вес затрат на комплектующие изделия, полуфабрикаты, получаемые в порядке кооперирования, в себестоимости товарной продукции;
•число предприятий, кооперирующихся сданным предприятием;
•стоимость заказов, выполненных в порядке кооперирования, в общем объеме продукции.
Коэффициент внутризаводского кооперирования:
Квз |
|
NH |
N |
, |
(1.9) |
|
NH |
||||||
|
|
|
|
|||
где NН— количество наименований деталей всех изделий товарного выпуска с учетом их повторной обработки в основных ценах; N — число наименований деталей всех изделий товарного выпуска.
Качественную сторону кооперирования характеризует показатель качества кооперирования, отношением стоимости кооперированных поставок, выполненных в соответствии с заключенными договорами стоимости кооперированных поставок.
Структура производственного цикла, %
Изде- |
Производ- |
|
|
В том числе |
|
||
лие |
ственный |
|
|
|
|
|
|
рабо- |
время |
|
|
время перерывов |
|||
|
цикл, всего |
|
|
||||
|
чее |
транс- |
|
|
|
|
|
|
|
все- |
в том числе |
||||
|
|
|
|||||
|
|
время |
портных |
|
|||
|
|
|
го |
|
|
||
|
|
|
режим- |
межопераци- |
|||
|
|
|
операций |
|
|||
|
|
|
|
|
|||
|
|
|
|
|
ных |
онных |
|
|
|
|
и техниче- |
|
|
||
|
|
|
|
|
|
|
|
|
|
|
ского кон- |
|
|
|
|
|
|
|
троля |
|
|
|
|
|
|
|
|
|
|
|
|
А |
100 |
25 |
24 |
|
51 |
29 |
22 |
|
|
|
|
|
|
|
|
Б |
100 |
18 |
16 |
|
66 |
27 |
39 |
|
|
|
|
|
|
|
|
Длительность производственного цикла зависит от особенностей конструкции изделия, технического уровня производства, эффективности форм и методов организации производства.
45