Дипломная работа: Диверсификация производства строительного предприятия и её влияние на эффективность предпринимательской деятельности (на примере АО "Строймеханизация")
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
70
эксплуатационного цикла должны испытывать длительные колоссальные
нагрузки, при их производстве используется дорогостоящие качественные
компоненты (природные, синтетические каучуки, смягчающие масла,
наполнители и т.д.) в совокупности с новейшими технологиями. Шинная резина
является практически самой прочной и долговечной из всех используемых
видов резин, обладает многими другими важными качествами (эластичность;
стойкость к кислотам и щелочам; прочность на изгиб, растяжение, истирание и
т.д.).
При механической переработке шин в крошку, физико-химический
состав резины практически не меняется. Ввиду того, что крошка - продукт
переработки (утилизации) шин, рыночная цена на нее в 3-4 раза ниже, чем на
первичное сырье. Поэтому крошка является недорогим, высококачественным
продуктом. Ассортимент продукции может быть значительно расширен
благодаря возможности использовать другие типы пресс-форм.
Используемые фракции крошки:
Для производства изделий применяется крошка резиновая дроблѐная
различных фракций (от 0,1 мм до 10 мм). В основном, мелкие и средние (от 0,1
до 4 мм) фракции используются для производства однослойных черных и
цветных изделий. Средние и крупные фракции (от 2 до 10 мм) идут в нижний,
не цветной слой изделий. Как правило, такие фракции крошки стоят дешевле
мелких, в них допускаются текстильные включения. Производство
двухслойных покрытий (верхний более тонкий цветной слой, нижний черный
толстый базовый слой из крупных фракций крошки), актуально, если
производимое изделие толще 15 мм.
Оборудование и материалы размещены по секторам:
склад сырья. Здесь хранится шинная крошка, краситель и клей;
сектор подготовки материала к формованию. Здесь материал
дозируется, смешивается, взвешивается;
сектор формования, где установлены сами прессы;
склад готовой продукции. Здесь хранится произведенная
71
продукция.
Прессы включаются за 40-50 минут до начала работы, за это время
прогреваются пресс-формы.
Последовательность этапов производства:
Этап 1. Крошка, краситель и клей перемещаются со склада сырья в
сектор подготовки материала. Здесь краситель мешается с клеем в необходимой
пропорции в отдельной емкости (перемешивание происходит с помощью дрели
и спец. насадки для смешивания краски), взвешивается и помещается вместе с
крошкой в миксер. В нем смесь перемешивается до однородной массы.
Конструкция миксеров предназначена специально для перемешивания
резиновой крошки и полиуретанового связующего.
Этап 2. После смешивания компонентов, смесь перемещается из емкости
миксера в мерные сосуды. Объем сосуда соответствует объему матрицы пресс-
формы.
Этап 3. Рабочие смазывают мыльным раствором верхние и нижние
пресс-формы с помощью кисти для защиты от прилипания изделия к форме.
Этап 4. Из мерных сосудов смесь высыпается в матрицы пресс-форм и
разглаживается равномерно по поверхности с помощью мастерка. Если
покрытие двухслойное, то изначально укладывается (на низ формы) будущий
верхний слой изделия.
Этап 5. Для 4х ярусного пресса: один рабочий стоит с правой, второй с
левой рабочей зоны пресса. Под рабочими зонами понимаются 2 стороны
пресса, с которых по направляющим рельсам выкатывается и подается форма.
При первом цикле формования рабочий №1 закладывает 2-й и 4-й ярус, а в это
время рабочий №2 закладывает 1-й и 3-й ярус.
Этап 6. Подготовленные и засыпанные материалом формы задвигаются
в пресс. С помощью усилия гидравлики ярусы сжимаются, и с этого момента
начинается формование.
Этап 7. Во время формования первой партии рабочие занимаются
закладкой свободных форм. Рабочий №1 закладывает 1-й и 3-й ярус, а рабочий
72
№2 закладывает 2-й и 4-й ярус.
Этап 8. За время формования первой партии, вторая должна быть готова
к формовке. После того, как срабатывает таймер отсчета, ярусы разжимаются,
выкатываются формы с готовым изделием и на их место закатываются
подготовленные формы с сырьем. Ярусы сжимаются и так далее.
Свойства получаемой продукции зависят от следующих факторов:
прежде всего, типов пресс-форм. Пресс-формы задают толщину,
конфигурацию, плотность изделия. От плотности изделия зависит его
прочностные характеристики. В основном, плотные покрытия
водонепроницаемые;
типа используемой фракции крошки. Для сшивания крупных
частиц резины требуется меньше связующего. Чем крупнее фракция крошки,
тем жестче изделие. Чем крупнее крошка, тем лучше сцепление поверхности.
Чем мельче используемая крошка, тем более гладкая поверхность изделия.
Изделия из средних и крупных фракций крошки в основном водопроницаемые.
Если покрытие цветное с добавками красителя, то чем мельче крошка
окрашиваемого слоя, тем покрытие более стойкое к потере цвета.
Полную гарантию сохранности цвета дает использование в верхнем слое
цветной крошки из синтетического каучука в качестве вкрапления или
самостоятельного тонкого верхнего слоя.
Количество и качество красителя и клея. Только оптимальное
соотношение клея и красителя обеспечивает выпускаемому покрытию заданные
характеристики. Чем мягче покрытие, тем больше необходимо связующего для
сшивки частиц крошки. Яркость цвета зависит от типа красителя. В основном,
различные цвета красителя можно смешивать, разбавлять красителем белого
цвета.
Состав производственной линии:
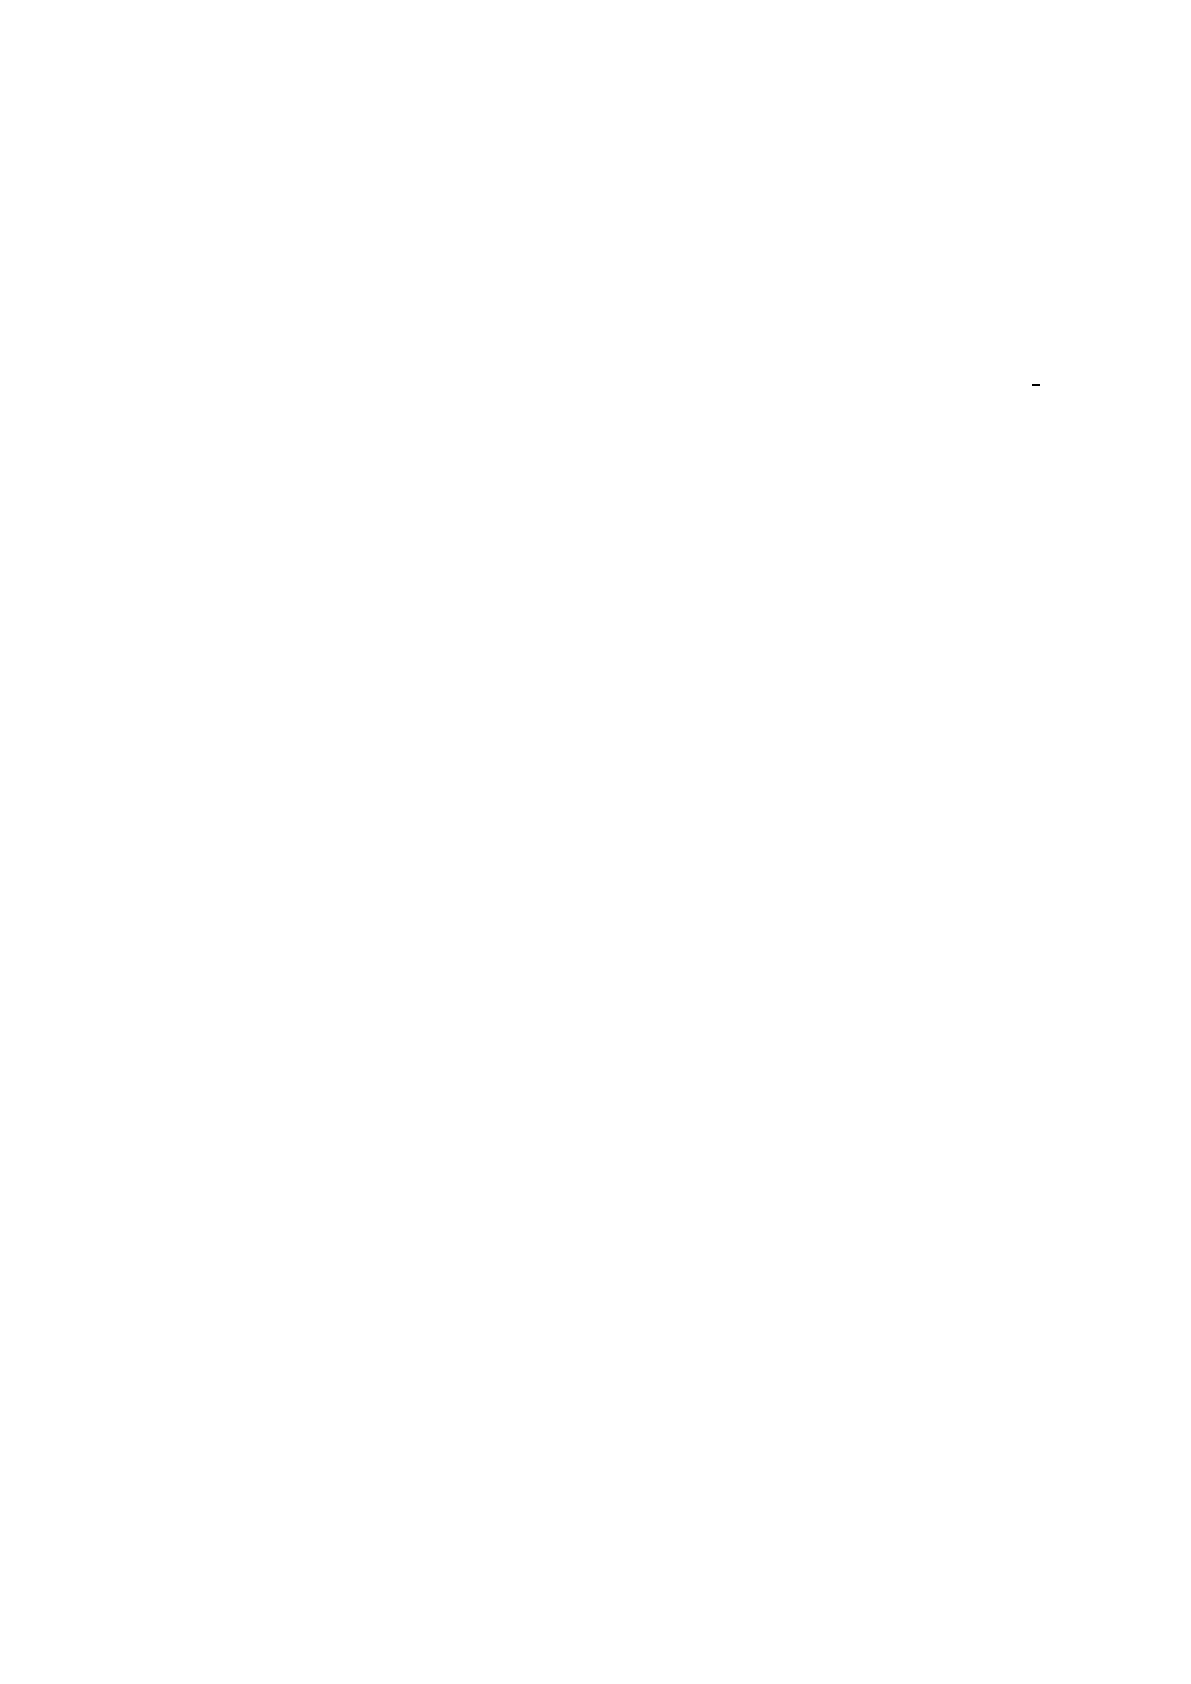
пресс 4х этажный горячего формования, с габаритами рабочей зоны
550x550 мм – 1 шт. (рис. 5);
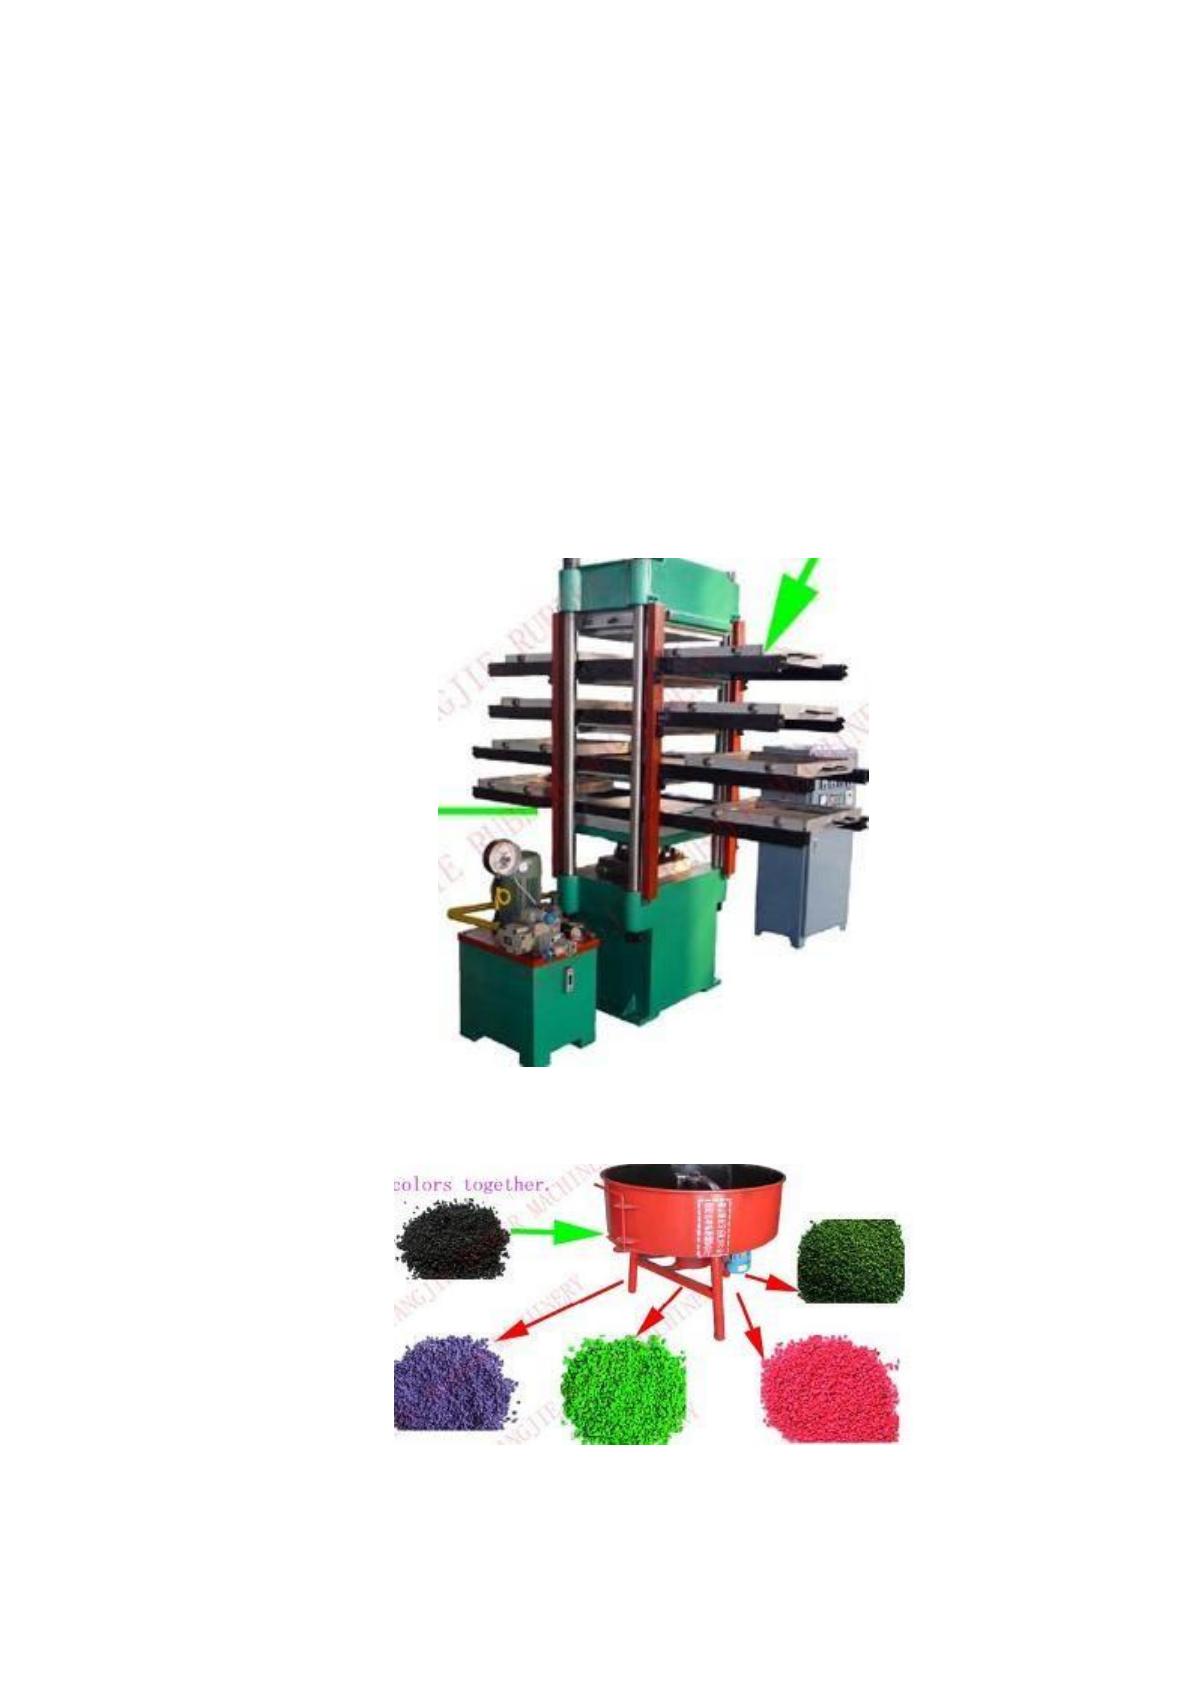
миксер JB-600 с 3 сменными емкостями и насадками для
73
смешивания фракций крошки от 0,1 до 4 мм. Производительность - 60 кг/3-5
мин. – 1 шт. (рис. 6);
миксер JQ-350 с вертикальной загрузкой материала для
смешивания фракций крошки от 2 до 10 мм. Производительность - 150 кг/5-8
мин – 1 шт.;
распылитель PTJ-120 – 1 шт.;
комплект пресс-форм «Мат» 500x500 25 мм - 4 комплекта;
комплект пресс-форм «Катушка ниток» 15 мм - 4 комплекта;
комплект пресс-форм «Ласточкин хвост» 25 мм - 4 комплекта.
Рисунок 5 - Пресс для вулканизации плитки
Рисунок 6 - Миксер для смешивания сырья
74
Для размещения производственного оборудования у предприятия
имеются свободные здания, готовые к эксплуатации. Площадь, необходимая
для производства продукции составляет 50 м
2
, готовая продукции будет
поступать на имеющийся склад готовой продукции.
Рынок сбыта продукции.
Строительный рынок, быстрыми темпами двигаясь вперед, предлагал
новые, удивительные по свойствам, материалы. Резиновая плитка из резиновой
крошки, совсем недавно появившаяся на рынке строительных материалов, тем
не менее стала довольно популярна у многих застройщиков.
Потенциальные потребители продукции:
сфера ЖКХ и благоустройства - организации занимающиеся
содержанием, обслуживанием, благоустройством жилого фонда. Это могут
быть Управляющие компании, ТСЖ, подрядные организации и т.п.;
строительные компании, как крупные, так и мелкие. Строительная
компания для дома или жилого комплекса прилагает современную детскую и
спортивную площадку;
архитектурные и дизайнерские мастерские или фирмы
занимающиеся проектированием и ландшафтным дизайном;
компании, занимающиеся продажей детских и игровых комплексов,
горок, спортивных снарядов и т.п. Как правило, эти фирмы очень
заинтересованы в постоянных стабильных партнерах и обеспечиваю
стабильные заказы на продукцию, преимущественно с работами по укладке и
монтажу;
компании, занимающиеся строительством и ремонтом загородных
домов и коттеджей. Они, как правило, заинтересованы в заработке на укладке
резиновых плит;
сегмент частных индивидуальных заказчиков.
Покупателями плитки из резиновой крошки потенциально являются
строительно-монтажные организации и магазины, индивидуальные
предприниматели, у которых основной или дополнительный вид деятельности
Источник: https://baza.diplomsite.ru/previewfile/8007