Материал: Экономика и организация производства. практикум. Зеленская С.Г., Перцев Ю.А
Сетевое планирование и управление технической подготовкой производства
Техническая подготовка производства новых изделий требует участия большого количества структурных подразделений предприятия: отдела маркетинга, технических, технологических, конструкторских, экономических и других служб предприятия. К проведению целого ряда исследований и теоретических разработок, конструкторских и технологических экспериментов привлекают различные НИИ и КБ на контрактной основе. Работы всех участников технической подготовки производства нового изделия нуждаются в координации, увязке по срокам и объёмам, что подчинено единому сроку выпуска нового изделия на рынок. Этого достигают путём разработки графиков проведения технической подготовки производства, которые могут быть линейными (календарными) и сетевыми [7].
Разработка линейных графиков подготовки производства сложной наукоёмкой продукции не обеспечивает координацию действий всех исполнителей, оперативность руководства и управления всем ходом технической подготовки. Этим требованиям в большей мере удовлетворяют сетевые методы планирования и управления [2].
По внешнему виду сетевой график представляет собой сеть, состоящую из отдельных нитей и узлов, отражающих логическую взаимосвязь и взаимообусловленность всех этапов и видов работ, входящих в общий комплекс НИР.
В основу построения сети заложено три основных понятия: работа, событие, путь.
Под термином «работа» понимают:
любой трудовой процесс, сопровождающийся затратами времени и ресурсов;
пассивный процесс, например, ожидание, не требующий затрат труда и материальных ресурсов, но отнимающий время;
логическую связь между двумя или большим числом событий, называемую фиктивной работой, не требующую никаких затрат — ни времени, ни труда, ни ресурсов.
Работу обозначают стрелкой произвольной длины, над которой проставляют продолжительность работы ti-j. Стрелки не являются векторами, их вычерчивают без масштаба. Они имеют произвольное направление, хотя располагаются в таком порядке, который указывает на определённую последовательность выполнения этапов НИР. Фиктивную работу обозначают пунктирной стрелкой.
Событие представляет собой итог какой-то деятельности, промежуточный или окончательный результат выполнения одной или нескольких предшествующих работ, позволяющий приступить к выполнению последующих работ. Событие рассматривают как определённую стадию выполнения программы НИР. Событие обозначают кружком с порядковым номером внутри.
Любая работа-стрелка соединяет только два события, из которых одно называют предшествующим по отношению к данной работе (i), а другое - последующим (j). Одно и то же событие, кроме начального и конечного, одновременно является предшествующим относительно одной работы и последующим относительно другой работы. Поэтому каждое событие имеет входящие и выходящие одну или несколько работ. Исключение составляют начальное (исходное) событие, которое не имеет входящих в него работ, и конечное (завершающее) событие, не имеющее выходящих из него работ. Поскольку в событие могут входить несколько работ, его считают свершившимся только в том случае, когда будет закончена самая продолжительная работа из всех входящих в него работ.
Все работы сетевого
графика имеют временные оценки в часах,
днях или неделях. При оценке продолжительности
выполнения работы используют нормативы
времени или прошлый опыт. Если нормативы
отсутствуют, то применяют вероятностную
оценку продолжительности работы:
минимальная
 ,
максимальная
 и наиболее вероятная
 .
На их основе определяют усреднённую
продолжительность
 по формулам:
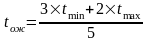 ,
(4.1)
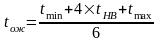 .
(4.2)
Путь в сетевом графике представляет собой непрерывную технологическую последовательность работ от исходного события до завершающего. В сетевом графике может быть несколько путей, различающихся длиной. Длина пути представляет собой сумму продолжительности работ, лежащих на нём. Путь, на котором суммарная продолжительность всех работ имеет максимальное значение, называют критическим. Работы, лежащие на критическом пути, не имеют резервов и являются критическими. Для наглядности критический путь выделяют двойными или жирными стрелками-работами. Наличие критического пути позволяет использовать его в качестве основы для оптимизации сетевого графика путём перераспределения ресурсов на некритических работах, обладающих некоторыми резервами времени.
Задания к практической работе № 5 Тема: Сетевой метод планирования и управления технической подготовкой производства
Конструкторскому бюро поручено разработать проект нового изделия. Исходные данные представлены в табл. 4.1
Таблица 4.1
Исходные данные
Показатели |
Номер варианта |
||||||||||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
||
1. Численность КБ, чел. |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
|
2. Группа новизны изделия |
2 |
2 |
2 |
3 |
3 |
3 |
4 |
4 |
4 |
5 |
5 |
5 |
|
3. Группа сложности изделия |
2 |
2 |
2 |
3 |
3 |
3 |
4 |
4 |
4 |
5 |
5 |
5 |
|
4. Число наименований деталей, всего, в том числе: |
720 |
800 |
850 |
900 |
1000 |
1100 |
1300 |
1400 |
1500 |
1600 |
1700 |
1800 |
|
4.1.оригинальных; |
140 |
160 |
170 |
200 |
220 |
240 |
280 |
300 |
320 |
360 |
380 |
400 |
|
4.2. заимствованных |
360 |
400 |
420 |
500 |
550 |
600 |
700 |
800 |
900 |
1000 |
1100 |
1200 |
|
Для всех вариантов
Продолжительность ненормируемых работ (в днях):
размещение заказов на покупные детали - 4;
изготовление и доставка покупных деталей - 30;
приемка покупных деталей - 2;
размещение заказов на оригинальные детали - 5;
изготовление оригинальных деталей - 40;
сборка опытного образца - 15;
передача документации в серийное производство - 2
В соответствии с «Единой системой конструкторской документации» конструкторская подготовка производства включает: разработку технического задания на проектирование новых изделий; техническое предложение; эскизное проектирование; разработку технического проекта, рабочих чертежей опытных образцов; изготовление, испытание и доводку опытных образцов; разработку рабочих чертежей для подготовки серийного производства новых изделий.
Разработка технического задания является наиболее ответственным этапом в процессе создания машины. В техническом задании формулируют служебное назначение машины, основные технические и эксплуатационные характеристики. Ошибка, допущенная в техническом задании, неисправима и ведёт к тому, что либо проект будет бросовым, либо машина будет низкого качества. Поэтому разработку технического задания поручают специалистам самой высокой квалификации.
Эскизное проектирование ведут только при разработке особо сложных, принципиально новых конструкций машин, при рассмотрении нескольких вариантов конструктивных решений. Данное проектирование выполняют специалисты высокой квалификации.
Технический проект содержит комплекс чертежей общих видов отдельных узлов и агрегатов изделия, сборочных чертежей и пояснительную записку с расчётами прочности, жёсткости, надёжности всех сборочных единиц изделия, технико-экономической эффективности внедрения изделия в народное хозяйство. Его выполняют специалисты различной специализации и квалификации.
Рабочее проектирование заключается в детализации технического проекта. Рабочие чертежи разрабатывают сначала для изготовления опытного образца, затем после испытаний и доводки опытного образца корректируют и готовят для серийного производства. В разработке рабочих чертежей принимают участие не только инженеры, но и техники.
Порядок выполнения практической работы
Составляют табл. 4.2, в которой заданную численность работников КБ распределяют по квалификациям.
Таблица 4.2
Состав КБ
Должность |
Численность, чел. |
Руководитель КБ |
… |
Главный конструктор |
… |
Ведущий конструктор |
… |
Конструктор I категории |
… |
Конструктор II категории |
… |
Конструктор III категории |
… |
Техник |
… |
Итого: |
… |
Примечание: в зависимости от заданной численности КБ в таблицу можно включить не все указанные должности, а только часть, при этом необходимо соблюдать норму управляемости: 2 - 3 подчинённых на одного руководителя.
Выполняют расчёт трудоёмкости и продолжительности работ (табл. 4.3) с указанием всех типовых этапов работ по приложению 2, норм времени на выполнение каждого этапа. Число исполнителей по каждому этапу принимают самостоятельно.
Таблица 4.3
Трудоёмкость и продолжительность работ
Наименование этапов КПП |
Число исполнителей, чел. |
Расчёт трудоёмкости, чел-ч |
Продолжительность этапа, дни |
Норма времени |
. . . |
. . . |
. . . |
. . . |
. . . |
Трудоёмкость работ определяют по укрупнённым нормативам времени на опытно-конструкторские работы (см. приложение 2).
Продолжительность работ рассчитывают по формуле:
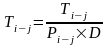 ,
(4.3)
где
 – продолжительность этапа конструкторской
подготовки, дни;
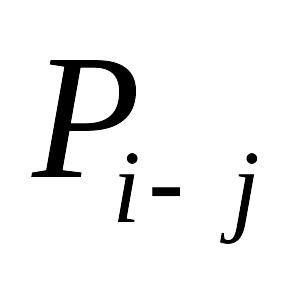 – число
исполнителей
этапа, чел.; D – продолжительность
рабочего дня, ч (принимается 8 час.)
Трудоёмкость технического и рабочего проекта определяют по нормативам, установленным на 1 условную деталь. Число условных деталей в новой конструкции определяют по формуле:
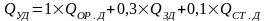 ,
(4.4)
где
 ,
 ,
 – соответственно число оригинальных,
заимствованных, стандартных (покупных)
деталей (берут из спецификаций на
изделие).
Общее число наименований деталей в новой конструкции определяют по формуле:
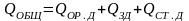 .
(4.5)
В табл. 4.4 заносят перечень событий и работ, где указывают и кодируют все типовые этапы работ и ненормируемые работы, представленные в задании. Событие кодируют путём присвоения ему порядкового номера. Кодирование работ проводят двумя цифрами: левая (i) - код события, из которого работа выходит; правая (j) - код события, в которое работа входит.