Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
Лабораторная работа № 6
РУЧНАЯ ЭЛЕКТРОДУГОВАЯ СВАРКА
6.1. Цель работы
Ознакомление с сущностью и технологическими особенностями процесса ручной дуговой сварки покрытыми электродами и оборудованием для ее осуществления; определение технико-экономических показателей ручной электродуговой сварки.
6.2. Оборудование, приборы и материалы
Пост для ручной электродуговой сварки (стол, вытяжка, источник питания, токопроводящие провода, электрододержатель, щиток, молоток, зубило, металлическая щетка).
Контрольно-измерительные приборы (амперметр, вольтметр, секундомер, весы с разновесами, линейка измерительная 0-500 мм с ценой деления 1 мм), пластины для наплавки, электроды с различными типами обмазки.
6.3. Краткие теоретические сведения
Ручная электродуговая сварка (РДС) покрытыми электродами - один из способов сварки плавлением. Источником нагрева при этом способе служит электрическая дуга, возбуждаемая между штучным электродом и свариваемыми деталями.
Схема процесса ручной дуговой сварки представлена на рис.6.1. Электрод закрепляется в электрододержателе. Под действием тепла дуги происходит плавление электродного стержня и кромок свариваемых деталей. Расплавленный металл кромок изделия и капли жидкого металла, образующиеся при плавлении стержня, сливаются в общую сварочную ванну. Вместе со стержнем плавится и покрытие электрода, образуя защитную атмосферу вокруг дуги и жидкий шлак на поверхности расплавленного металла и каплях. По мере перемещения дуги вдоль свариваемых кромок происходит кристаллизация жидкого металла сварочной ванны и формирование сварного шва. Жидкий шлак, затвердевая, образует на поверхности шва шлаковую корку.
Электрическая дуга является мощным разрядом электричества в атмосфере ионизированных газов, образующихся при плавлении покрытий электродов и флюсов. Процесс зажигания дуги при сварке можно разделить на 3 этапа: короткое замыкание электрода на деталь с целью разогрева торца электрода и участка детали, отвод электрода на расстояние 3-6 мм от детали для создания эмиссии (испускание) электронов с разогретого торца и ионизации молекул газов и паров металлов при столкновении с быстролетящими электронами; возникновение дугового разряда, т.е. устойчивой электрической дуги между дета-
лью и электродом. Температура столба дуги достигает 7000 С, а катодного и анодного пятен – в пределах 2000-3000 С.
61
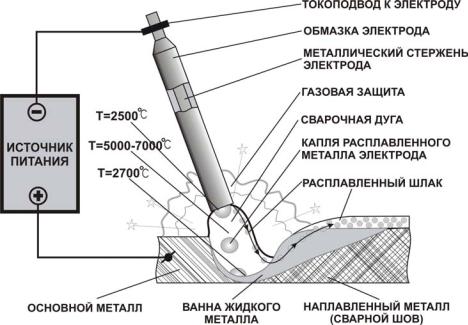
Рис. 6.1. Схема процесса ручной электродуговой сварки
Покрытые электроды, используемые при ручной дуговой сварке, представляют собой металлический стержень, покрытый обмазкой (рис 6.1). Электроды изготовляются обычно диаметром от 2 до 6 мм (диаметром электрода считается диаметр металлического стержня). Толщина покрытия составляет 0,5 - 2 мм на сторону. Покрытие электрода обеспечивает: легкое зажигание и устойчивое горение дуги; защиту расплавленного металла от взаимодействия с кислородом и азотом воздушной атмосферы; получение металла шва требуемого химического состава; равномерное расплавление стержня и покрытия электрода при небольших потерях электродного металла на угар и разбрызгивание; легкую отделяемость шлаковой корки от поверхности шва.
Один из концов стержня освобожден от покрытия для его зажатия в электродержателе с обеспечением электрического контакта. Второй конец только слегка очищен для облегчения зажигания дуги посредством контакта с изделием.
В состав покрытия входят следующие компоненты: стабилизирующие, газообразующие, шлакообразующие, раскисляющие, легирующие, связующие и наполнители.
Стабилизирующие вещества (соединения калия и натрия) облегчают ионизацию в дуге и увеличивают устойчивость её горения. Газообразующие: вещества (карбонаты), целлюлоза при нагреве разлагаются и образуют газовую атмосферу, (преимущественно СО2), что препятствует проникновению кислорода и азота воздуха в дугу и сварочную ванну. Шлакообразующие составляющие (полевой шпат, марганцевая руда и др.) при расплавлении образуют жидкий шлак на поверхности расплавленного металла. Шлак защищает расплавленный металл ванны и капель присадочной проволоки, а также является средой, через которую проводится раскисление и легирование металла шва.
62
Раскисляющие составляющие (ферросилиций FeSi, ферромарганец FeMn ), изза их большего сродства к кислороду, чем у железа, обеспечивают восстановление окислов железа, находящегося в сварочной ванне. Легирующие составляющие (феррохром, ферромолибден и др.) служат для получения требуемого химического состава и механических свойств металла шва. Связующие вещества (жидкое натриевое стекло) связывают порошкообразные составляющие покрытия, соединяют его с металлическим стержнем. Наполнители (преимущественно железный порошок) обеспечивают повышение производительности плавления электродов.
Все электроды для ручной сварки можно разделить на следующие группы по ГОСТ 9466-75:
«В» - для сварки легированных конструкционных сталей повышенной и высокой прочности с пределом прочности свыше 600 МПа – 49 типов;
«Л» - для сварки углеродистых и низколегированных сталей с пределом прочности до 500 МПа, когда к металлу сварных швов предъявляют повышенные требования по пластичности и ударной вязкости – 5 типов;
«Т» - для сварки легированных теплоустойчивых сталей с пределом прочности от 500 до 600 МПа – 9 типов;
«У» - для сварки углеродистых и легированных сталей с пределом прочности до 500 МПа;
«Н» - длянаплавкиповерхностныхслоевсособымисвойствами– 44 типа.
Электроды обозначаются буквой «Э», затем следуют цифры, указывающие прочностные характеристики наплавленного металла. Например, обо-
значение Э42 указывает, что электроды этого типа обеспечивают минимальный предел прочности 420 МПа. Если в обозначении после цифр стоит буква «А», то это означает, что этот тип электрода обеспечивает более высокие пластические свойства наплавленного металла. Электроды различают по маркам, которые указаны в их паспорте. Одному и тому же типу электродов может соответствовать несколько марок. К примеру, электродам типа Э46 соответствуют марки АНО-4, МР-3 и др.; электродам типа Э42 соответствуют марки УОНИ13/45 и СМ-11.
Электрододержатель – приспособление для закрепления электрода и подвода к нему тока. Среди всего многообразия применяемых электрододержателей наиболее безопасными являются пружинные, изготавливаемые по требованиям и классификации ГОСТ 14651-78Е. Эти электрододержатели выдерживают без ремонта 8-10 тыс. зажимов. Время замены электрода не превышает 3-4 с.
Основным параметром режима ручной дуговой сварки является величина сварочного тока. Она выбирается в зависимости от диаметра электрода и типа металла электродного стержня по формуле
I k d ,
где d— диаметр электрода, мм, k — коэффициент, равный 40-80 А/мм для малоуглеродистых сталей и 30-40 А/мм для высоколегированных сталей.
63
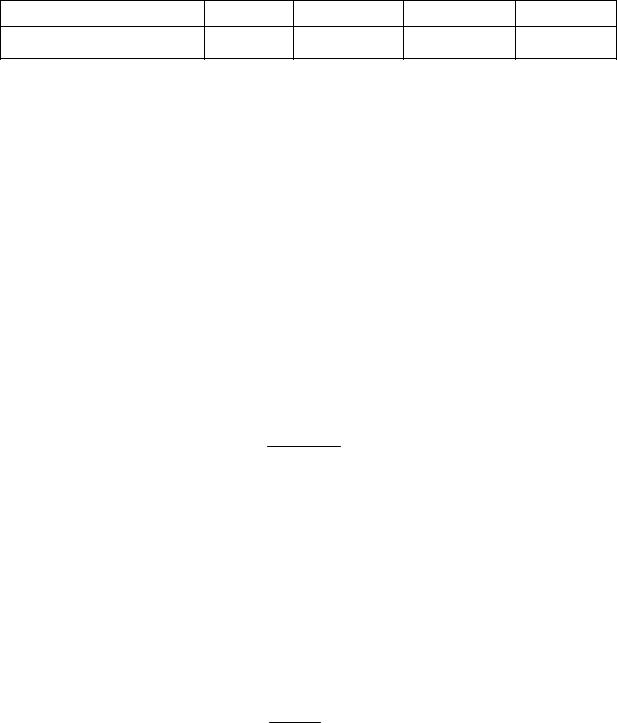
Диаметр электрода выбирают в зависимости от толщины свариваемого металла, положения, в котором выполняется сварка, катета шва, а также вида соединения и формы кромок, подготовленных под сварку. Для того чтобы правильно выбрать диаметр электрода, можно воспользоваться табл. 6.1 (для сталей)
Таблица 6.1
Примерное соотношение диаметра электрода и толщины свариваемых деталей
Толщина металла, мм |
2 - 3 |
3 - 5 |
6 - 10 |
свыше 10 |
Диаметр электрода, мм |
2,5 |
3 |
4 |
5 |
При толщине металла свыше 5-6 мм производится разделка кромок.
Рациональная область применения дуговой сварки покрытыми электродами – изготовление металлоконструкций с толщиной соединяемых элементов от 2 до 30 мм при небольшой протяженности швов, расположенных в труднодоступных метах и различных пространственных положениях.
Основные достоинства данного способа сварки – универсальность и про-
стота оборудования, а его недостаток – невысокая производительность, которая обусловлена малыми допустимыми значениями плотности тока и тем, что формирование шва происходит в основном за счет электродного металла.
Производительность дуговой сварки в основном может быть оценена по величине коэффициентов расплавления и наплавки, потерь на угар и разбрызгиванию и удельного расхода электроэнергии.
Коэффициент расплавления р - это масса электродного металла в граммах, расплавленного за 1 час горения дуги, отнесенная к 1А сварочного тока. Он может быть определен экспериментально с помощью выражения
р Qp 3600 , г/А·ч, Iсв t
где Qp - масса расплавленной части электродного стержня, г.; Iсв - сварочный ток, А; t - время горения дуги, с.
Коэффициент наплавки н - это масса металла, наплавленная за 1 час горения дуги, отнесенная к 1 А сварочного тока. Он может быть определен экспериментально с помощью выражения
н Qн 3600 , г/А·ч,
Iсв t
где Qн - масса наплавленного электродного металла, г.
Часть расплавленного электродного металла, потерянная в результате разбрызгивания, учитывается с помощью коэффициента потери
Qp Qн 100 %.
Qн
64
Расход электроэнергии на 1 кг наплавленного металла может быть оценен по выражению
Qэл |
Uд |
, кВт·ч/кг, |
|
н Kи |
|||
|
|
где Uд – напряжение дуги, В; - КПД установки, принимается для однопостового преобразователя (выпрямителя) - 0,45-0,50, для однопостового трансформатора - 0,85-0,88; Kи - коэффициент учитывающий время горения дуги (время работы сварочного оборудования в общем времени сварки).
Для ручной дуговой сварки в условиях мелкосерийного производства Kи
= 0,60-0,75.
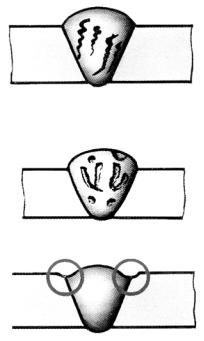
Все отклонения от технологических параметров, вызванные небрежностью в работе, нарушением режимов и внешними причинами, могут привести к возникновению дефектов в сварочном шве и околошовной зоне. К дефектам приводит и нарушение технологических приемов как самого процесса сварки, так и некачественная подготовка, неисправность оборудования, отклонения от норм качества сварочных материалов, влияние погодных условий, низкая квалификация сварщика. Дефекты снижают прочность и надежность сварного соединения, его герметичность и коррозионную стойкость. Небольшие поверхностные дефекты можно удалить зачисткой. Вопрос о возможности исправления дефектов решается в каждом конкретном случае, исходя из технических требований к изделиям (табл. 6.2).
Таблица 6.2
Дефекты сварных соединений
Вид дефекта |
Характеристика |
Причины появления дефекта |
|||
|
дефекта (структуры) |
или характерной структуры |
|||
Трещины |
Горячие |
|
Резкое охлаждение |
конст- |
|
|
и холодные трещины |
рукции |
|
|
|
|
|
|
Высокие напряжения в же- |
||
|
|
|
стко закрепленных |
конст- |
|
|
|
|
рукциях |
|
|
|
|
|
Повышенное |
содержание |
|
|
|
|
серы или фосфора |
|
|
Поры |
Пустоты, |
заполненные |
Быстрое охлаждение шва |
||
|
газом |
|
Загрязнение кромок |
мас- |
|
|
|
|
лом, ржавчиной и т.п. |
|
|
|
|
|
Непросушенные электроды |
||
|
|
|
Высокая скорость сварки |
||
|
|
|
|
|
|
Подрезы |
Местное |
уменьшение |
Неправильный |
подбор па- |
|
|
толщины |
основного |
раметров режима сварки |
||
|
металла у границы шва |
|
|
|
|
|
|
|
|
|
|
65