Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
|
|
|
|
|
|
|
|
Окончание табл. 6.2 |
||
|
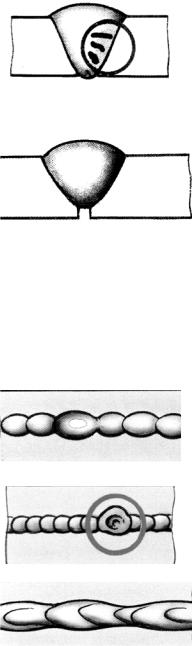
Вид дефекта |
Характеристика дефек- |
Причины появления дефек- |
|||||||
|
|
|
та (структуры) |
та или характерной струк- |
||||||
|
|
|
|
|
|
|
|
туры |
|
|
Неметаллические включе- |
Округлые или вытяну- |
Грязь на кромках |
|
|||||||
|
|
|
тые включения шлака, |
Малый сварочный ток |
|
|||||
|
|
|
расположенные в ме- |
Большая скорость сварки |
||||||
|
|
|
талле |
шва |
у |
границы |
|
|
|
|
|
|
|
сплавления |
|
|
|
|
|
||
|
|
|
|
|
||||||
|
Непровар |
Местное отсутствие со- |
Малый угол скоса верти- |
|||||||
|
|
|
единения основного ме- |
кальных кромок |
|
|||||
|
|
|
талла с наплавлением |
Малый зазор междуними |
|
|||||
|
|
|
|
|
|
|
|
Загрязнение кромок |
|
|
|
|
|
|
|
|
|
|
Недостаточный |
сварочный |
|
|
|
|
|
|
|
|
|
ток |
|
|
|
|
|
|
|
|
|
|
Завышенная скорость свар- |
||
|
|
|
|
|
|
|
|
ки |
|
|
|
Наплывы |
Натекание металла шва |
Неправильный |
подбор |
па- |
|||||
|
|
|
на поверхность основ- |
раметров режима сварки |
|
|||||
|
|
|
ного металла |
|
|
|
|
|||
|
|
|
без сплавления с ним |
|
|
|
||||
|
|
|
|
|
|
|
||||
|
|
Полость в шве, образо- |
Неправильный |
подбор |
па- |
|||||
|
Прожог |
|
||||||||
|
|
|
вавшаяся |
в |
результате |
раметров режима сварки |
|
|||
|
|
|
вытекания |
|
сварочной |
|
|
|
||
|
|
|
ванны |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
Кратеры |
Незаваренные |
углуб- |
Обрыв дуги |
|
|
||||
|
|
|
ления в конце шва, |
Неправильное |
выполнение |
|||||
|
|
|
часто |
с |
усадочными |
конечного участка шва |
|
|||
|
|
|
раковинами, |
перехо- |
|
|
|
|||
|
|
|
дящими в трещины |
|
|
|
||||
Неравномерная форма шва |
Нарушение |
|
размеров |
Неправильная сборка |
|
|||||
|
|
|
швов |
|
|
|
|
Неустойчивый режим свар- |
||
|
|
|
|
|
|
|
|
ки |
|
|
|
|
|
|
|
|
|
|
Неточное |
направление |
|
|
|
|
|
|
|
|
|
электрода |
|
|
6.4.Порядок выполнения работы
1.Ознакомиться с оборудованием и устройством поста для ручной дуговой сварки;
2.Выбрать силу сварочного тока для диаметра электрода, марки и толщины пластины;
3.Взвесить пластины;
66
4.Снять с одного электрода покрытие, взвесить пруток электродной проволоки (или определить вес расчетным путем);
5.Составить схему включения электроприборов сварочного поста;
6.Произвести наплавку на пластину электродом данной марки. При наплавке измерить секундомером машинное время наплавки, напряжение и сварочный ток вольтметром и амперметром;
7.Очистить металлической щеткой наплавленный валик от шлака и брызг до блеска;
8.Взвесить пластину и остаток электрода без обмазки.
9.Результат взвешивания записать в табл. 6.3.
10.Рассчитать величины р, н, , Qэл и записать результаты в табл. 6.3. 11.Произвести внешний осмотр шва на наличие дефектов.
6.5.Содержание отчета
1.Название, цель работы.
2.Краткое теоретическое описание РДС, схема процесса (рис. 6.1.).
3.Виды дефектов сварных соединений (табл. 6.2).
4.Методика определения и анализ технико-экономических показателей процесса при разных условиях сварки.
5.Занести результаты измерений в табл. 6.3.
6.Выводы.
Контрольные вопросы
1.Что такое электрическая дуга?
2.Процесс зажигания электрической дуги.
3.Строение электродов с покрытиями. Назначение покрытий.
4.Какие типы веществ вводят в покрытия сварочных электродов?
5.Какие компоненты, входящие в состав покрытия, обеспечивают защиту металла шва от окружающего воздуха?
6.Какие элементы и соединения, входящие в состав покрытия, обеспечивают металлургическую обработку металла шва?
7.Что означают в маркировках электродов обозначения: Э46, Э55?
8.Как определяется величина сварочного тока и диаметр электрода, необходимые для выполнения сварного соединения?
9.Преимущества и недостатки ручной электродуговой сварки.
10.Что такое коэффициент наплавки и методика его определения?
11.Чтотакоекоэффициентрасплавленияикаковаметодикаегоопределения? 12.Как определить коэффициент потери на угар и разбрызгивание?
Литература
[1, c.311-326, 330-343], [28, c. 51-119], [29] 67

Таблица 6.3
|
|
|
|
Параметры и технико-экономические показатели процесса сварки |
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
Технико-экономические |
|
|||||
Марка |
Вес пластинки, |
Qн, г |
Вес стержня |
|
|
Напряжение |
Ток |
|
||||||||
электрода |
|
г |
электрода, г |
Qр, г |
t, с |
дуги, |
I, А |
|
показатели |
|
|
|
||||
и стали |
|
|
|
|
|
|
|
|
Uд, В |
|
|
|
|
|
|
|
|
до |
|
после |
|
до |
после |
|
|
|
|
р,, |
н, |
, |
Qэл, |
|
|
|
сварки |
|
сварки |
|
сварки |
сварки |
|
|
|
|
|
|
% |
|
ч/кг |
|
|
|
|
|
|
|
|
|
|
|
|
кВт |
|
||||
|
|
|
|
|
|
|
|
|
|
|
г/(А ч) |
г/(А ч) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
68
68
Лабораторная работа № 7
АВТОМАТИЧЕСКАЯ СВАРКА ПОД ФЛЮСОМ
7.1. Цель работы
Ознакомление с физическими основами автоматической сварки под флюсом и оборудованием для ее осуществления; получение представления об основных параметрах режима автоматической сварки под флюсом и принципами их подбора, достоинствами и недостатками процесса и области его рационального применения; приобретение начальных навыков работы на сварочном тракторе; сварка серии образцов из стали, оценка качества сварных соединений и производительности наплавки, сравнение последней с производительностью наплавки при ручной дуговой сварке и покрытыми электродами.
7.2.Оборудование, приборы и материалы
Сварочный трактор ТС-17 (АДФ-1002), сварочный выпрямитель ВДМ1202С, амперметр, вольтметр, образцы листовой стали марки 10ХСНД, сварочная проволока Св-08, флюсы АН-348А.
7.3. Краткие теоретические сведения
Автоматическая сварка под флюсом относится к способам сварки плавлением. В качестве источника нагрева и плавления металла в ней используется тепло электрической дуги. Механизация движения электрода позволила автоматизировать процесс сварки. Для получения качественных сварных швов взамен электродных покрытий применяют гранулированное вещество, называемое флюсом. Сварку под слоем флюса производят электродной проволокой, которую подают в зону горения дуги специальным механизмом, называемым сварочной головкой автомата. Токоподвод к проволоке осуществляется через мундштук, изготавливаемый из меди или ее сплавов.
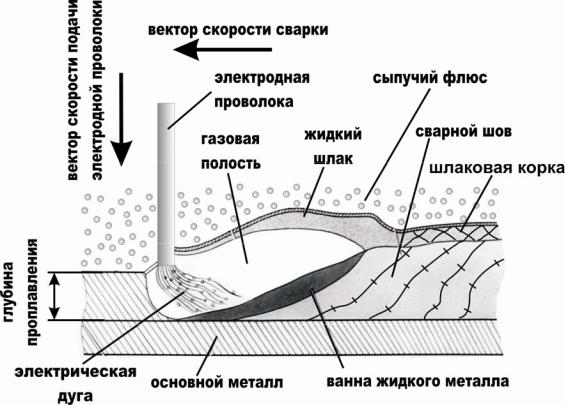
Схема процесса автоматической сварки под флюсом показана на рис. 7.1. В зону дуги подается флюс, который покрывает кромки свариваемого изделия и создает шлаковую защиту. Толщина флюса составляет 30-60 мм. Дуга возбуждается между свариваемым изделием и электродной проволокой и горит под жидким слоем расплавленного флюса (шлака) в замкнутом пространстве, образованном парами и газами, выделяемыми в столбе дуги. Металл сварочной проволоки расплавляется дугой и переносится каплями в сварочную ванну. В сварочной ванне металл сварочной проволоки смешивается с расплавленным основным металлом.
Таким образом, жидкий шлак обеспечивает защиту расплавленного металла от кислорода и азота воздуха и его металлургическую обработку (раскисление, легирование, рафинирование). По мере поступательного движения дуги в направлении сварки происходит затвердевание металлической ванны и слоя жидкого шлака с образованием сварного шва, покрытого шлаковой коркой. По-
69
дача электродной проволоки в дугу и перемещение ее вдоль шва осуществляется механизмами подачи и перемещения.
Рис. 7.1. Схема процесса автоматической сварки под флюсом
В практике нашли широкое применение два вида автоматического оборудования: подвесные (неподвижные и самоходные) сварочные головки и сва-
рочные тракторы.
Автомат, имеющий свой привод перемещения и четырехколесную тележку, позволяющую ему передвигаться непосредственно по свариваемому изделию, называют сварочным трактором. Основное назначение сварочных автоматов – подача электродной проволоки в дугу и поддержание постоянного режима сварки в течение всего процесса.
Наиболее применяемый для сварки под флюсом трактор ТС-17М (рис. 7.2) имеет один электродвигатель трехфазного тока, который приводит в движение механизм подачи электродной проволоки и механизм передвижения трактора вдоль свариваемого шва. Подающий механизм состоит из понижающего редуктора и двух роликов (ведущего и прижимного), между которыми проталкивается электродная проволока. Механизм передвижения трактора состоит из редуктора и двух ведущих бегунов, вал которых соединен с редуктором фрикционной муфтой. Наличие сменных шестеренок позволяет в широких пределах изменять скорость подачи электродной проволоки и скорость передвижения трактора в соответствии с режимом сварки.
70