Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
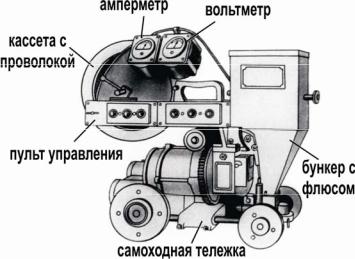
Рис. 7.2. Общий вид самоходного сварочного трактора ТС-17 (АДФ-1002) для сварки под флюсом
Сварочный трактор снабжен двумя бункерами для флюса: один для сварки вертикальным электродом, а второй - при сварке наклонным электродом. Толщина насыпного слоя флюса устанавливается вертикальным перемещением патрубка бункера.
Основными параметрами режима процесса автоматической сварки под флюсом, определяющими тепловыделение и, следовательно, геометрические характеристики сварного шва (глубину проплавления, ширину, высота шва, ка-
тет угловых швов) является: сварочный ток Iсв (А) или пропорциональный току параметр – скорость подачи проволоки Vп (м/ч), напряжение в дуге Uд (В), ско-
рость сварки Vсв (м/ч), диаметр электродной проволоки Dэ (мм). Производительность расплавления электродного металла (производи-
тельность наплавки) при автоматической сварке под флюсом может быть оценена по следующей формуле
Пр |
р Iсв |
, |
(7.1) |
|
1000 |
||||
|
|
|
где Пр – производительность наплавки, кг/ч; р - коэффициент расплавления, который при автоматической сварки под флюсом в зависимости от режима
сварки можно определить по номограмме, приведенной на рис. 7.3.; Iсв - величина сварочного тока, А.
Основные преимущества автоматической сварки под флюсом по сравнению с ручной дуговой сваркой заключаются в повышении производительности процесса сварки, повышении качества сварных соединений и уменьшении себестоимости 1 м сварочного шва.
Малый вылет электрода (расстояние от конца электродной проволоки до токопроводящего мундштука), отсутствие покрытия, большая скорость подачи электродной проволоки позволяют значительно увеличить силу сварочного тока – до 50-150 А/мм2, т.е. примерно в 6-8 раз по сравнению с ручной сваркой
71
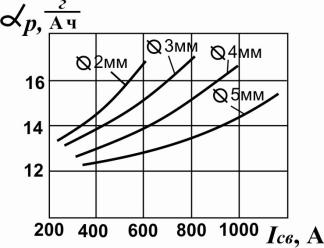
электродами тех же диаметров. Коэффициент наплавки составляет 14-18 г/А ч, или в 1,5-2 раза выше, чем при сварке электродами вручную. В результате этого производительность автоматической сварки под флюсом получается в 6-10 раз выше ручной.
Рис. 7.3. Зависимость коэффициента расплавления от режима сварки
Плотная газошлаковая защита сварочной ванны предотвращает разбрызгивание и угар расплавленного металла. Увеличение тока сопровождается увеличением давления в дуге, что увеличивает глубину проплавления. Это позволяет сваривать металл большой толщины (до 20 мм) за один проход без разделки кромок. Снижение себестоимости выполнения 1 пог. м шва обусловлено экономией электроэнергии вследствие более полного использования тепла дуги на плавление металла и снижение потери на угар, разбрызгивание и огарки.
Повышение качества сварных швов достигается путем:
А. Повышения механических свойств наплавленного металла, благодаря надежной защите сварочной ванны флюсом, интенсивной металлургической обработке жидкого металла расплавленным шлаком (раскисление, легирование и рафинирование), сравнительно замедленному охлаждению металла шва под флюсом и твердой шлаковой коркой;
Б. Улучшения формы и поверхности шва и обеспечение постоянства его размеров по всей длине вследствие механизированной подачи и перемещения проволоки
Автоматическая сварка под флюсом имеет некоторые недостатки и ограничения по применению:
использование порошкового флюса подразумевает выполнение швов на горизонтальной поверхности либо принятие соответствующих мер для удержания флюса;
так как при работе не видно места сварки, то требуется повышенная точность подготовки и сборки деталей перед сваркой, что в значительной степени затрудняет процесс при сложной конфигурации шва;
снижение эффективности процесса при сварке швов малой длины.
72
Выбор параметров режима сварки под флюсом определяется геометрическими размерами соединяемых деталей, типом шва, характером и размером элементов разделки кромок и осуществляется экспериментально, расчетом или с помощью справочных данных.
Некоторые режимы сварки для наиболее распространенных конструкционных сталей приведены в табл. 7.1.
Выбор сварочных материалов (марки электродной проволоки и флюса) зависит от химического состава свариваемых материалов. Флюсы для автоматической дуговой сварки представляют собой порошкообразный материал в ви-
де гранул диаметром 1-3 мм. По способу изготовления флюсы могут быть плавленые и неплавленые (керамические).
Плавленые флюсы изготовляют путем сплавления марганцевой руды, кремнезема, полевого шпата и др. компонентов и последующего дробления (грануляции). Керамические флюсы приготавливают из порошкообразных компонентов путем их замеса на жидком стекле, гранулирования и последующего прокаливания или путем их спекания.
Химический состав металла шва зависит от химической активности флюса и от состава электродной проволоки. Поэтому для сварки конкретной стали флюс выбирают одновременно с проволокой. При этом стремятся, чтобы при сварке углеродистых и низколегированных сталей металл шва содержал 0,2-0,4 % кремния и марганца. Например, для сварки углеродистых и низколегированных сталей используют проволоку Св-08, Св-08А и высокомарганцовистый,
высококремнистый флюс (35-40 % MnO и 40-45 % SiO2 – АН-348-А, АН-60 –
ГОСТ 9087-81). Легирование кремнием и марганцем будет происходить за счет флюса.
Условные обозначения марок проволоки состоят из индекса Св (сварочная) и следующих за ним цифр и букв. Цифры, следующие за индексом Св, указывают среднее содержание углерода в сотых долях процента. Химические элементы, содержащиеся в металле проволок обозначаются большими русскими буквами (см. прил.). Цифры, следующие за буквенными обозначениями химических элементов, указывают среднее содержание элемента в процентах. Если элемента содержится около одного процента, цифры не ставятся. Буква А на конце условных обозначений проволоки указывает на повышенную чистоту металла по содержанию серы и фосфора. В проволоке марки Св-08АА сдвоенная буква А указывает на пониженное содержание серы и фосфора по сравнению с проволокой марки Св-08А (ГОСТ 2246-70). Например, Св-08Г2С – сварочная проволока с содержанием углерода примерно 0,08 %, марганца 2 % и кремния около 1 %.
Автоматическая сварка под флюсом применяется в основном в серийном и массовом производстве для выполнения протяженных (преимущественно более 0,5-1 м) прямолинейных и кольцевых швов на металле толщиной от 3 до 100 мм. Под флюсом сваривают углеродистые и легированные стали, медные, алюминиевые и титановые сплавы.
73
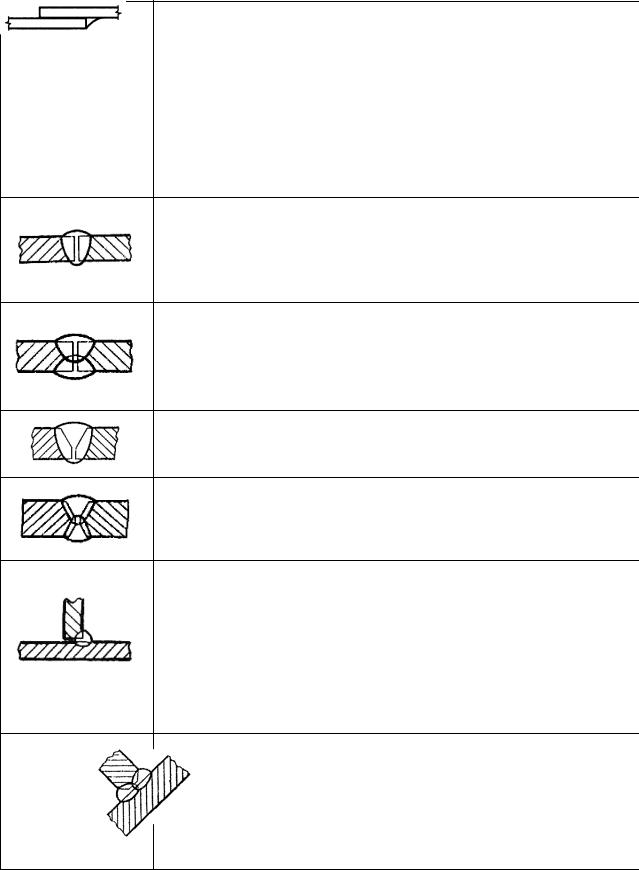
Таблица 7.1 Ориентировочные режимы сварки под флюсом соединений
из углеродистых и низколегированных сталей
Эскиз сварного соединения и выполненного шва
Толщина проката или катет шва, мм |
Диаметр сварочной проволоки, мм |
|
Режимы сварки |
|
|
|
|
|
|
||
Напряжение дуги, В |
Сварочный ток, А |
Скорость сварки, м/ч |
Количество слоев |
||
4-6 |
2 |
28-30 |
380-420 |
55-60 |
1 |
6-8 |
3 |
28-30 |
400-450 |
50-55 |
1 |
10-12 |
4 |
30-32 |
600-650 |
29-32 |
1 |
14-16 |
4 |
32-34 |
700-750 |
28-30 |
1 |
14-16 |
4 |
32-34 |
700-750 |
30 |
2 |
18 |
4 |
34-36 |
750-800 |
27 |
2 |
20 |
4 |
34-36 |
850-900 |
25 |
2 |
24-28 |
5 |
36-38 |
900-950 |
20 |
2 |
16-18 |
5 |
34-36 |
750-800 |
20-22 |
1 |
20-22 |
5 |
36-38 |
850-900 |
18-20 |
2 |
24-26 |
4 |
37-39 |
880-930 |
18-20 |
2 |
28-30 |
4 |
38-40 |
900-950 |
18-23 |
4 |
4 |
2 |
29-32 |
280-300 |
40-42 |
1 |
6 |
2 |
30-33 |
360-380 |
38-40 |
1 |
8 |
2 |
35-38 |
440-460 |
38-40 |
1 |
10 |
2 |
30-32 |
300-350 |
16-18 |
2 |
12 |
2 |
30-32 |
300-350 |
12-14 |
2 |
14 |
2 |
30-32 |
300-350 |
10-12 |
2-3 |
16 |
2 |
32-34 |
350-400 |
16-18 |
3 |
18 |
2 |
32-34 |
350-400 |
16-18 |
3-4 |
6 |
2-3 |
34-36 |
450-500 |
25-30 |
2 |
8 |
3-4 |
34-36 |
550-600 |
25-30 |
2 |
10 |
4-5 |
34-36 |
620-670 |
20-25 |
4 |
12 |
4-5 |
36-38 |
650-700 |
16-20 |
4 |
14 |
5 |
38-40 |
750-800 |
14-18 |
4-6 |
|
|
74 |
|
|
|
|
|
|
|
|
|
Автоматическая сварка широко применяется в строительстве, котлостроение, судостроение, производстве сварных труб, машиностроение. Она является одним из основных звеньев в поточных линиях по изготовлению металлоконструкций промышленных зданий и листовых конструкций.
7.4.Порядок выполнения работы
1.Изучить конструкцию сварочного трактора ТС-17М (АДФ-1002) с помощью макета и технической документации.
2.Установить сварочный трактор на сварочном столе в направлении сварки (наплавки) листов из стали 10ХСНД.
3.С помощью учебного мастера заправить электродную проволоку в токопроводящий мундштук и с помощью подающего механизма обеспечить соприкосновение торца проволоки со свариваемыми листами.
4.Назначить (см. табл. 7.1) основные параметры режима сварки, исходя из материала листов и их толщины.
5.В соответствии с выбранным режимом сварки установить необходимые сменные шестеренки в редукторе механизма подачи проволоки и передвижения тележки трактора.
6.При участии учебного мастера включить в сеть блок управления автоматом и запустить автомат в работу.
7.Зафиксировать параметры режима сварки с помощью контрольноизмерительных приборов.
8.Проварить сварной шов длиной 30-40 см и выключить автомат.
9.Удалить с поверхности металла шлаковую корку.
10.Рассчитать производительность наплавки Пр по выражению (7.1.)
11.Данные расчета занести в табл. 7.2.
Таблица 7.2 Параметры режима сварки и производительность наплавки
№ об- |
Марка |
Форма |
Iсв, А |
Uд, В |
Vп , м/ч |
Vсв,, м/ч |
Пр, кг/ч |
разца |
стали |
подготовки |
|||||
|
|
кромок |
|
|
|
|
|
|
|
|
|
|
|
|
|
7.5.Содержание отчета
1.Название, цель работы.
2.Краткое теоретическое описание автоматической сварки под флюсом, схема процесса (рис. 7.1.).
4.Методика определения и анализ технико-экономических показателей процесса.
5.Результаты измерений параметров режима сварки и расчета производительности (табл. 7.2.).
6.Выводы.
75