Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
Контрольные вопросы
1.В чем состоит сущность дуговой сварки под флюсом?
2.Какими преимуществами обладает сварка под флюсом по сравнению со сваркой открытой дугой?
3.Что называют сварочным автоматом?
4.Для чего служит флюс?
5.Какие бывают параметры режима дуговой сварки под флюсом?
6.Каковы рациональные области применения и преимущества автоматической сварки под флюсом в сравнении с ручной?
7.Как выбрать сварочный флюс и электродную проволоку для получения металла шва нужного состава?
8.Из каких основных узлов состоит сварочный трактор ТС-17М?
9.Как рассчитывается производительность наплавки при автоматической сварке под флюсом?
Литература
[1, c. 347-354], [28, c. 257-303]
76
Лабораторная работа № 8
МЕХАНИЗИРОВАННАЯ СВАРКА
8.1. Цель работы
Ознакомление с физическими основами, разновидностями методов и оборудованием для механизированной сварки; ознакомление с принципами выбора параметров режима механизированной сварки в углекислом газе; получение предварительных навыков работы на полуавтомате для сварки в углекислом газе; определение производительности наплавки и сравнение производительности процесса ручной и автоматической сварки.
8.2.Оборудование, приборы и материалы.
Сварочный полуавтомат ПДГ-515-4К, источник ВДУ-506У3; образцы листовой стали 10ХСНД толщиной 9-10 мм; сварочная проволока Св-08Г2С диаметром 1,2;1,6; 2 мм; баллон с углекислым газом.
8.3.Краткие теоретические сведения
Дуговая сварка плавящимся металлическим электродом (проволокой) в среде инертного или активного газа с непрерывной автоматической подачей электродной проволокой широко применяется в промышленности. Зона сварки защищается извне подаваемым газом. Единственное ручное управление, требуемое от сварщика при механизированной сварке, - позиционирование и перемещение с определенной скоростью сварочной горелки.
Основные элементы полуавтоматов (рис. 8.1.): источник питания дуги, совмещенный с блоками пускорегулирующей аппаратуры и управляющего устройства, кассета с присадочной проволокой, механизм подачи присадочной проволоки, баллон с защитным газом, редуктор снижения давления защитного газа, гибкие шланги с токоподводящими проводами и каналами для подачи присадочной проволоки и защитного газа к держателю. Конструктивные особенности, как самих полуавтоматов, так и их отдельных элементов зависят от специализации полуавтомата.
Наиболее ответственный элемент полуавтоматов – механизм подачи проволоки. Он обычно состоит из электродвигателя, редуктора и подающих роликов. Конструктивное оформление механизма подачи зависит от назначения автомата. В полуавтоматах тяжелого типа механизм подачи размещен на передвижной тележке и сосредоточен в массивном корпусе. В полуавтоматах легкого типа механизм подачи установлен в переносном футляре (ранце) или расположен непосредственно на корпусе держателя.
77
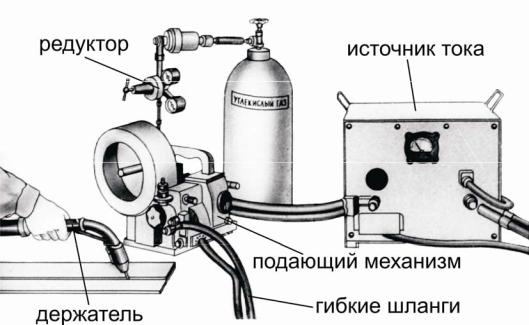
Рис. 8.1. Схема установки для механизированной сварки в защитных газах
В зависимости от характера защиты расплавленного металла и типа электродной проволоки применяются следующие разновидности механизированной сварки: под флюсом, в защитных газах и порошковой проволокой. Сущность процесса механизированной сварки под флюсом и принципы выбора параметров режима аналогичны изученным в лабораторной работе № 6.
8.3.1.Механизированная сварка в защитных газах
При дуговой сварке в защитных газах источником нагрева и плавления металла является электрическая дуга, возбуждаемая между электродом и свариваемым изделием, а защита расплавленного металла от воздействия воздушной атмосферы обеспечивается вдуванием в зону сварки защитного газа (рис. 8.2).
Для защиты применяют три группы газов: инертные (аргон, гелий), активные (углекислый газ, азот, водород и др.), смеси газов инертных, активных или первой и второй группы. Выбор защитного газа определяется химическим составом свариваемого металла, его толщины, требованиями, предъявляемыми к свойствам сварного соединения, экономичностью процесса и т.п. Активные защитные газы, предотвращая контакты расплавленного металла с кислородом и азотом воздуха, могут взаимодействовать с расплавленным металлом и изменять структуру и химический состав металла шва. Так, азот, кислород, водород растворяются в металле, изменяя его пластичность и вязкость. Поэтому, если требуется сохранить свойства металлов, в качестве защитных применяют инертные газы, доля влияния которых на процессы, происходящие в сварочной ванне, минимальна.
78
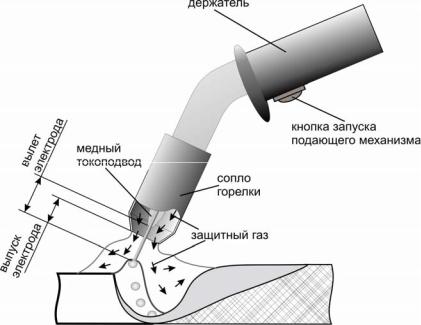
Рис. 8.2. Схема процесса механизированной сварки в защитных газах
Аргон – бесцветный негорючий неядовитый газ, который тяжелее воздуха и не образует с ним взрывчатых смесей. Он хорошо обеспечивает защиту сварочной ванны, не вступая в реакции.
Гелий – значительно легче воздуха, поэтому расход гелия при сварке увеличивается в 1,5-2 раза. По своим качествам не уступает аргону, а в некоторых случаях и превосходит его. Так, при одном и том же токе дуга в среде гелия выделяет в 1,5-2 раза больше энергии, чем в аргоне. Это позволяет повысить скорость сварки, но так как стоимость гелия выше, чем аргона, то применяется он реже.
Азот – активный газ без цвета, запаха и вкуса. Азот, соединяясь с металлами, образует нитриды, снижающие механические свойства. Его используют для сварки меди и ее сплавов, по отношению к которым азот является инертным газом.
Водород – горючий взрывоопасный газ, не имеющий запаха, цвета и вкуса. Он в 14,5 раз легче воздуха. Так как водород образует взрывоопасные смеси (особенно с кислородом), то его в чистом виде для сварки не применяют. Смесь аргона и водорода значительно улучшает процесс формирования шва, повышает чистоту его поверхности, увеличивают глубину проплавления. Такой смесью часто пользуются при сварке тонких металлов (толщиной до 1 мм).
Углекислый газ (двуокись углерода) – является активным защитным газом со слабым запахом и резко выраженными окислительными свойствами. Двуокись углерода не токсична и взрывоопасна.
Кислород – газ, активно поддерживающий горение и не имеющий цвета, запаха и вкуса. Смесь аргона и кислорода при сварке стали хорошо сказывается на металлургических процессах и технологических характеристиках.
Аргонодуговая сварка применяется для высоколегированных сталей и сплавов цветных металлов.
79
Сварку в углекислом газе выполняют плавящимся электродом на постоянном токе обратной полярности. При применении СО2 в качестве защитного газа необходимо учитывать металлургические особенности процесса, связанные с окислительным действием СО2. При высоких температурах, характерных для процесса дуговой сварки, идет диссоциация углекислого газа на окись углерода СО и атомарный кислород О, который, если не принять специальных мер, приводит к окислению свариваемого металла и легирующих элементов. Окислительное действие атомарного кислорода нейтрализуется введением в
проволоку дополнительного количества раскислителей: кремния и марганца. Применение различных газов и газовых смесей для сварки различных металлов приведено в табл. 8.1.
|
|
Таблица 8.1 |
|
Выбор защитных газов и газовых смесей |
|||
|
|
|
|
Свариваемый металл |
Защитный газ |
Применение |
|
Углеродистая сталь |
80% Ar + 20% СО2 |
Высокая скорость сварки |
|
|
|
без прожогов металла |
|
|
|
толщиной до3 мм, мини- |
|
|
|
мальные деформация и |
|
|
|
брызгообразование |
|
|
СО2 |
Глубокое проплавление, |
|
|
|
высокая скорость сварки |
|
Коррозионностойкая |
Ar |
Отсутствие окисления |
|
сталь |
92,5% Ar +7,5% СО2 |
расплавленного металла, |
|
|
|
небольшая околошовная |
|
|
|
зона, отсутствие прожога, |
|
|
|
минимальная деформация |
|
Низколегированная сталь |
80% Ar + 20% СО2 |
Минимальная реакцион- |
|
|
|
ная способность, высокая |
|
|
|
ударная вязкость, высокая |
|
|
|
стабильность дуги, не- |
|
|
|
большое забрызгивание |
|
Алюминиевые сплавы, |
Ar или Ar + He |
Аргон подходит для свар- |
|
медные сплавы, никеле- |
|
ки листового металла, ар- |
|
вые сплавы, магниевые |
|
гон с гелием для сварки |
|
сплавы |
|
толстолистового металла |
|
|
|
(более 3 мм) |
|
Основными параметрами режима сварки в углекислом газе являются:
диаметр сварочной проволоки, полярность и сила тока, напряжение дуги, скорость подачи проволоки, расход углекислого газа. Набор параметров режима сварки зависит от толщины свариваемого металла, катета угловых швов, формы и размеров подготовки (разделки) кромок, химического состава свариваемого металла, состояния поставки (горячекатаный, термоупрочненный металл). Типовые режимы приводятся в справочно–нормативной литературе. Для некото-
80