Дипломная (вкр): Модернизация способа очистки бандажей барабана для сушки концентрата
Принимаем величину боковой ленточки f0 = 0,7 мм и вспомогательный угол в плате φ1 = 1.
Определим номер шлицевого зуба, с которого начинается поднутрение с углом ф1 [21] по таблице диаметров, это будет тот зуб, диаметр которого отличается от диаметра первого шлицевого зубца приблизительно на 2,5 мм,
Рассчитаем общую длину протяжки:
Lпр= l + l7 + Σ(l5 + l6) (149)
Lпр = 295 + 35 + 1193 = 1523 мм
6. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ ВТУЛКИ
6.1 Описание конструкции детали
На рисунке 12 изображен эскиз детали втулка.
Деталь представляет собой полый цилиндр с наружным диаметром 100 мм и длинной 120 мм. На внутреннем диаметре втулки выполнены шлицы 6-10х60х52,2 с центровкой по боковым поверхностям для посадки на вал на длине 70 мм, за которым следует технологическая расточка для инструмента до диаметра 60,5 мм и длинной 10 мм. С одной стороны втулки имеются 3 кулачка, расположенные через 60 град., для сцепления втулки с ответными кулачками, Высота кулачков 10 мм. Обе контактные поверхности каждого кулачка шлифуются, для удобства доводки поверхностей до требуемых параметров с помощью шлифовального круга внизу каждой поверхности имеются технологические канавки квадратного сечения 1х1 мм. Для легкости ввода втулки в зацепление на кулачках имеются фаски 2,5х45 град с каждой стороны, Также предусмотрены фаски и со стороны шлицевой части втулки размером 5х45 град. В виду того, что деталь испытывает контактные и ударные нагрузки и от нее требуется повышенная жесткость, производят ее термообработку до твердости HRC 34…42.
Материалом шестерни является конструкционная углеродистая сталь марки 40Х
по ГОСТ 4543-71, Механические и химические параметры которой представлены в
таблицах 9 и 10 [2].
Таблица 9 - Химический состав стали, %
|
С |
S |
P |
Cr |
|
0,36-0,44 |
<0,35 |
<0,035 |
0,8-1,1 |
Таблица 10 - Механические свойства стали
|
σт, МПа |
σвр, МПа |
δ5, % |
Ψ, % |
|
750 |
900 |
10 |
45 |
6.2 Анализ технологичности конструкции детали
В общем, устройство детали кажется технологичной.
Эта деталь не обладает никакими элементами, которые возможно было бы не реализовать при выполнении, не ухудшив действующие показания детали.
Нужный материал для изготовления детали - это сталь 40Х ГОСТ 4543-71, возможно обеспечит все необходимые свойства от детали. Он хорошо обработан популярными инструментами, шлифующими инструментами, доходит до требуемой твердости и износостойкости поверхности после проведения термообработки. Поэтому для этих данных эксплуатации не нужно заменять материал на иной.
Деталь не имеет мест труднодоступных для измерения и обработки, помимо этого, процесс получения детали может производиться на типовом оборудовании, применяя универсальные типовые инструменты и приспособления.
В связи с вышеперечисленным, конструкция детали в целом представляется технологичной. Можно сделать вывод, что нет необходимости в замене материала детали на другой и во внесении изменений в конструкцию детали.
6.3 Выбор способа изготовления заготовки
Рассмотрим два способа для изготовления заготовки:
) поковка; 2) прокат.
Программа на год N = 900 шт.
Принцип выполнения заготовки определяется конструкцией и назначением данной детали, техническими требованиями, материалом и экономичностью производства.
На рисунке 13 приведены эскизы заготовок.
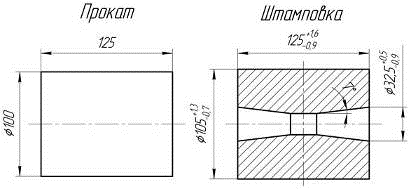
Рисунок 13 - Эскизы заготовок
) Заготовка из проката:
Калиброванный прокат: Круг Ø100 h12 по ГОСТ 7417-75
Цена за единицу 30 руб/кг или 30 000 руб/т,
Стоимость заготовки, полученной методом проката, с учетом потери металла
на подготовительных операциях равняется:
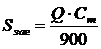 , руб, (150)
где
 - масса заготовки, кг;
 - цена 1
тонны заготовок, которые приняты за базу, руб.
Вес
заготовки из проката:
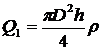 , кг,
(151)
где
 - габариты заготовки, кг;
 -
плотность стали,
 г/см3.
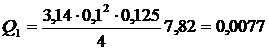 т (7,7 кг),
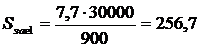 руб,
) Заготовка поковка:
Поковка по ГОСТ 7505-89,
Цена за единицу 48 000 руб/т,
Масса
заготовки из проката:
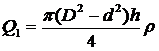 , кг,
(152)
где
 - габариты заготовки, кг.
За внутренний диаметр d примем средний диаметр, равный d = 28 мм.
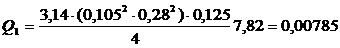 т (7,85
кг)
Стоимость заготовки, с учетом потери металла на подготовительных операциях, будет равна [18]:
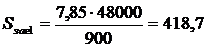 руб.
Выбор заготовки:
Цена заготовки, которая получена из проката дешевле, чем заготовка из поковки, Это объясняется, тем, что требуемые припуски и штамповочные уклоны увеличивают габариты заготовки полученной методом штамповки, К тому же калиброванный круг не требует обработки внешнего диаметра детали, так как уже удовлетворяет требованиям детали и может выступать в качестве базовой поверхности, В пользу калиброванного прутка так же можно отнести технологичность изготовления детали из него на токарных станках, так как при одной загрузке прутка в станок можно получить большое количество деталей без его переналадки, что сокращает время на производство детали, Выбираем заготовку из калиброванного проката:
Круг 40Х ГОСТ 4543-71 / Ø100 h12 ГОСТ 7417-75.
6.4 Аналитический расчет припуска на обработку
Рассчитаем
для внутреннего диаметра шлицевого отверстия Ø52(+0,03) с шероховатостью поверхности  .
Для определения нужного размера с необходимыми параметрами точности и шероховатости выберем план обработки:
1) Сверлить отверстие Ø25 мм спиральным сверлом,
2) Рассверлить отверстие Ø25 мм до диаметра Ø48 мм,
) Зенкеровать отверстие до Ø51,6 мм,
) Протяжка отверстия шлицевой протяжкой до Ø52(+0,03),
Не учитываем предварительное сверление отверстия до Ø25 мм, т,к, его параметры на достижение необходимой точности не повлияют, Рассчитываем припуски ведем по следующему плану:
– Рассверливание
отверстия,  , поле допуска размера
 ;
– Зенкерование,
 , поле допуска размера
 ;
– Протяжка,
, поле допуска размера  ,
В соответствии с данным планом для определения необходимой шероховатости и точности из справочной литературы возьмем минимально нужное значение толщины снимаемого (дефектного) слоя:
¾ Зенкерование
 мм;
¾ Протягивание
 мм.
По следующей формуле вычисляем минимальную величину припуска на
механическую обработку:
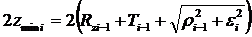 , мм,
(153)
где
 - значение шероховатости предшествующего перехода,
мм;
 -
значение дефектного слоя предшествующего перехода, мм;
 -
величина пространственных отклонений (коробление, смещение оси заготовки), мм;
 -
погрешность установки, мм.
По
плану обработки значение пространственных отклонений примем равной  мм, потому как деталь уже установлена и
предварительно сделанное отверстие Ø25 на достижение необходимой точности не влияют,
Производим выполнение чистовых операций без переустановки
 мм,
Определим минимальные припуски на обработку по переходам:
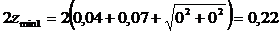 мм,
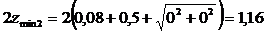 мм
Максимальные
диаметры отверстия по переходам:
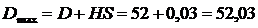 мм,
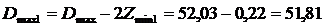 мм,
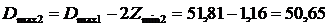 мм
Минимальные
диаметры отверстий по переходам:
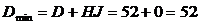 мм,
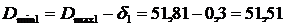 мм,
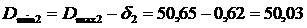 мм
Максимальные припуски обработки по переходам:
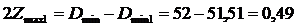 мм,
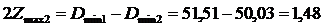 мм
Осуществим проверку расчетов:
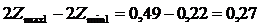
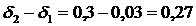
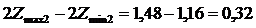
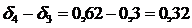
Расчеты
выполнены верно. Показания расчетов занесены в таблице 11. Схема припусков и
допусков изображена на рисунке 14 [18].
Таблица 11 - Припуски и допуски
|
Технологические переходы обработки поверхности |
Элементы припуска, мкм |
Расчётный припуск 2Zmin, мкм |
Расчетный размер, мм |
Допуск δ, мкм |
Предельные размеры, мм |
Предельные размеры припуска, мкм |
|||||
|
|
Ri-1 |
ТI-1 |
ρ |
ε |
|
|
|
dmin |
dmax |
2Zmin |
2Zmax |
|
Рассверливание |
80 |
- |
- |
- |
- |
48 |
+0,62 0,0 |
50,03 |
50,65 |
- |
- |
|
Зенкерование |
40 |
0,5 |
- |
- |
1,16 |
51,6 |
+0,3 0,0 |
51,51 |
51,81 |
1,16 |
1,48 |
|
Деталь |
20 |
0,07 |
- |
- |
0,22 |
52 |
+0,03 0,0 |
52,0 |
52,03 |
0,22 |
0,49 |
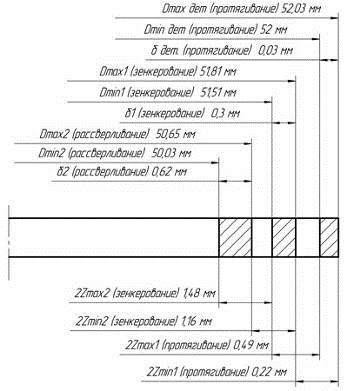
Рисунок 14 - Схема припусков и допусков
6.5 Выбор маршрута обработки детали
Для построения плана обработки выполнен эскиз с нанесением обрабатываемых
поверхностей и отверстий представлен на рисунке 15. Маршрут обработки детали
представлен в таблице 12.
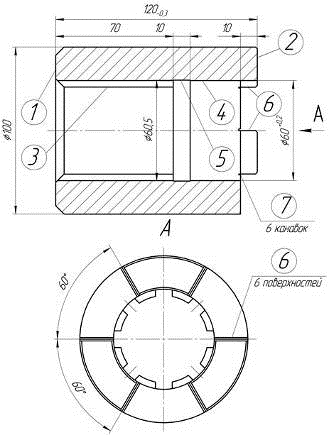
Рисунок 15 - Схема поверхностей обработки
Маршрут обработки детали составляем с применение станков с ЧПУ [18].
Таблица 12 - Маршрут обработки детали
|
Операция |
Наименование |
Содержание |
|
1 |
2 |
3 |
|
010 |
Токарная с ЧПУ |
Подрезать пов. 2 в черновую Подрезать пов. 2 в чистовую Сверлить отв. 3 до Ø25 Рассверлить отв. 3 до Ø48 Зенкеровать отв. 3 до Ø51,6 Расточить внутр. пов. 4 до Ø59,9 Расточить внутр. пов. 5 до Ø60,5 Снять фаску внутреннюю Снять фаску наружную |
|
020 |
Токарная с ЧПУ |
Подрезать пов. 1 в черновую Подрезать пов. 1 в чистовую Снять фаску внутреннюю Снять фаску наружную |
|
030 |
Протяжная |
Протянуть шлицы в отв. 3 |
|
040 |
Горизонтально-фрезерная |
Фрезеровать кулачки с образование пов. 6 Фрезеровать технологические канавки 7 |
|
050 |
Слесарная |
Очистить заготовку от заусенцев |
|
060 |
Термическая |
Термообработка детали |
|
070 |
Внутришлифовальная |
Шлифовать пов. 4 |
|
080 |
Шлифовальная |
Шлифовать пов. 6 кулачков |
|
090 |
Контрольная |
Технический контроль детали |
6.6 Выбор типа производства и формы организации технологического процесса
Определим вид производства по показателю загрузки оборудования:
 , (154)
где tшт - единичное время на обработку, мин/шт;в - наибольший выпуска
деталей, мин/шт.
 мин/шт,
(155)
где F - фактический фонд времени за год, час;- выпуск деталей за год, шт.
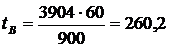 мин/шт
Приближенно вычисляем единичное (штучное) время на обработку:
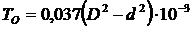 , мин -
подрезка торца;
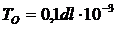 , мин -
расточка отверстий;
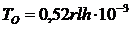 , мин -
сверление, рассверливание, зенкерование;
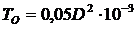 , мин -
отрезать заготовку.
Пов.
1 Подрезать 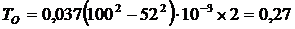 мин.
Пов.
2 Подрезать 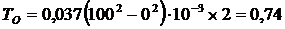 мин.