Дипломная (вкр): Модернизация способа очистки бандажей барабана для сушки концентрата
Таблица 7 - Результаты расчетов местных потерь давления. Сливная линия
|
Линия |
Участок |
Qmax, м3/с |
fстi, м2 |
Вид местного сопротивления |
Параметр мест, сопротив, |
Кол-во мест, сопрот, |
ξ |
Δрмi МПа |
|
Быстрый подвод БП |
||||||||
|
Слив |
15-21 |
0,000076 |
0,000061 |
Тройник Ф8,8 |
|
1 |
0,90 |
0,0006 |
|
|
15-21 |
0,000076 |
0,000061 |
Колено Ф8,8 |
90 град, |
1 |
1,20 |
0,0008 |
|
|
15-21 |
0,000076 |
0,000028 |
Резкое сужение Ф8,8/Ф6 (ТУ2) |
d0/d=0,68 |
1 |
0,35 |
0,0011 |
|
|
20-18 |
0,000076 |
0,000028 |
Резкое расширение Ф6/Ф8,8 (ТУ2) |
d0/d=0,68 |
1 |
0,90 |
0,0029 |
|
|
20-18 |
0,000076 |
0,000061 |
Колено Ф8,8 |
90 град, |
2 |
1,20 |
0,0016 |
|
|
20-18 |
0,000076 |
0,000061 |
Тройник Ф8,8 |
|
1 |
0,70 |
0,0005 |
|
|
20-18 |
0,000076 |
0,000028 |
Резкое сужение Ф8,8/Ф6 (РР) |
d0/d=0,68 |
1 |
0,35 |
0,0011 |
|
|
23-24 |
0,000076 |
0,000028 |
Резкое расширение Ф6/Ф10,8 (РР) |
d0/d=0,55 |
1 |
1,30 |
0,0041 |
|
|
23-24 |
0,000076 |
0,000092 |
Колено Ф10,8 |
90 град, |
2 |
1,20 |
0,0007 |
|
|
23-24 |
0,000076 |
0,000092 |
Резкое расширение Ф10,8/Ф20 (ТО) |
d0/d=0,54 |
1 |
1,30 |
0,0004 |
|
|
25-26 |
0,000076 |
0,000092 |
Резкое сужение Ф20/Ф10,8 (ТО) |
d0/d=0,54 |
1 |
0,45 |
0,0001 |
|
|
ИТОГО: |
0,0140 |
||||||
4.6 Определение суммарных потерь и проверка насосной установки
Заключительным этапом вычисления потерь давления является проверка
насосной установки по обеспечению требуемым давлением в системе, Рассчитанные
потери давления заносим в таблицу 8.
Таблица 8 - Суммарные потери давления
|
Этап |
Линии |
DPГА, МПа |
DPl, МПа |
DPМ, МПа |
åDp, МПа |
|
Подъем стола |
Напор |
0,6988 |
0,0264 |
0,1153 |
0,8405 |
|
|
Слив |
0,1283 |
0,0275 |
0,0140 |
0,1698 |
По итогам вычисления делаем выбор насосной установки по давлению,
используя формулу [14]:
Рн рас = Р1 + ΔР, МПа, (113)
Рн
ст  Рн рас,
МПа, (114)
Рн расч = 4,2 + 0,8405 = 5,0405 МПа
,3 > 5,0405
Условие
выполняется, следовательно, расчёт сделан верно и насосная установка подходит.
5. ПРОЕКТИРОВАНИЕ И РАСЧЕТ ШЛИЦЕВОЙ ПРОТЯЖКИ
5.1 Расчет комбинированной цилиндрическо-шлицевой протяжки одинарной схемы резания
Обрабатываемое изделие - втулка b-8х52,2Н9+0,06х60Н9+0,06х10D+0,09 изображена на рисунке 10.
материал - сталь 40Х ГОСТ 4543-71;
число шлицев z=8;
¾ длина протягивания 1=70 мм;
¾ шероховатость впадин и стенок шлицев Ra= 2,5мкм;
¾ шероховатость вершин шлицев Rz = 40мкм;
¾ станок: 7530-М;
¾ описание: гидравлический горизонтально-протяжной одинарный портального типа;
¾ основной цикл работы: полуавтомат
¾ номинально тяговое усилие - 30000кг;
¾ ход рабочей каретки (min-max) - 1800мм;
¾ мощность электродвигателя - 25,5 кВт,
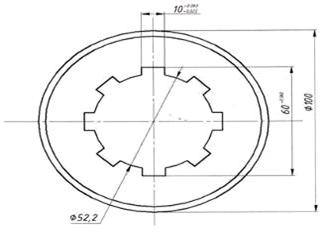
Рисунок 10 - Профиль отверстия с размерами
Определяем наибольшее допустимое тяговое усилие станка
Qдоп = ηQмакс, (115)
где η - коэффициент, зависящий от состояния станка [8], η - 0,95;
Qмакс - максимальное тяговое усилие станка, кг;
Qдоп = 0,95·30000=28500 кг.
Выбираем величину припуска под протягивание А0 на диаметре [5, табл. 3].
А0 = 10мм
Определяем наименьший диаметр предварительного отверстия [5]:
D0 = d - А0, мм
(116)
D0 = 60 - 10 = 50 мм
Рассчитаем предварительное значение диаметра сверла (зенкера):
dин = D0 + ак, мм
(117)
где ак принимается по [5, табл. 3], ак = 0,15 мм.
Принятая величина диаметра сверла округляется до ближайшего меньшего значения по ГОСТ 885-64.
Принимаем диаметр сверла dин = 50мм, dин = 50 + 0,15 = 50,15 мм
Определяем размеры и допуски калибрующих частей, протяжки:
Диаметр цилиндрических зубцов:
dвцил = dмакс - δ, мм (118)
где dмакс = d + В.О.
δ - запас на разбивание отверстия [5, стр.92], δ = 0,005мм;
dмакс = 52,2 + 0,06 = 52,26 мм;
dвцил = 52,26 - 0,005 = 52,255 мм;
где Dмакс = D + В.О.
Dмакс = 60 + 0,06 = 60,06 мм,
dвцил = 60,06 - 05 = 60,055 мм
ширина шлицевого выступа:
bп = bмакс - δ, мм, (119)
где bмакс = b + В.О.
bмакс = 10 + 0,090=10,090 мм,
bп = 10,090 - 0,005 = 10,085 мм
Выбор величины допуска на калибрующие зубцы протяжки см. [5, стр. 93].
Определяем диаметр D1 и длину l1 хвостовой части протяжки [5, табл. 16, 17 и ГОСТ 4044-70]:
D1≤D0,
D1 = 50 - 0,5 = 49,5 мм
Принимаем диаметра хвостовика D1=42 мм, D'1=33 мм.
Площадь опасного сечения Fx=855,3mm
Выбор допускаемых отклонений на размеры хвостовика [6].
Определяем величину тягового усилия, допускаемого прочностью хвостовика
протяжки:
Рх = Fx [ х], кг , (120)
где [х] - допустимое напряжение для хвостиков [21, стр.135];
[х] = 35;
Рх = 35-855,3 = 29935,5 кг.
Требуется соблюдение условия, чтобы Рх и Qдоп, следовательно, для его выполнения принимаем Рх = 28500 кг.
Принимаем величину допускаемого тягового усилия Рдоп = 28500 кг
Определяем диаметр шейки:
D2 = D1 - l, допуск h12,
D2 = 42 - 0,5 = 41,5 h12
Определяем размеры переходного конуса:
D3 =D2, l3 [21],
D3 = 41,5 мм, l3 = 15 мм
Выбираем размеры передней направляющей части D4 = D0 мин:
L4 = L ≤1,5 d [21],
D4 = 50 ± 1 мм, l4 =1,5·50 =75 мм
Рассчитываем длину протяжки до первого зубца lв зависимости от конструкции тягового патрона [7].
= 295 мм
Определяем размеры задней направляющей части D7=D0 мин, длина l7 [1, табл. 20] должна быть увеличена с учетом последнего шага.
D7 = 50±1 мм, l7 =35 мм
Выбираем размеры и форму центровых отверстий [21, табл. 21].
Центровое отверстие делаем утопленным, тип 2. Изображение и размеры отверстия наносим на чертеж протяжки.
Выбираем материал для протяжки по ГОСТ 9373-70 [4], ГОСТ 5950-78 [4].
Хвостовик - сталь 40Х []в = 90 кг/мм2; твердость поверхности 40-45 HRC; Расчетное допускаемое напряжение по
сварному шву []в≤ 25кг/мм2; Материал протяжки - инструментальная
сталь ХВГ;
Твердость зубьев 61-64 HRC.
Определяем длину хвостовой части до места сварки:
Lсв =
l - l4
- ½ l3, (121)
lсв = 295 - 75 - 0,5·15 = 212,5 мм
Определяем максимальную глубину стружечной канавки:
Определяем шаг режущих зубцов протяжки:
tр = m
√L, (122)
tр =1,5 √75 = 13 мм
Выбор величины коэффициента m из источника [21]. Принимаем шаг ty = 13 мм, расчетная площадь канавки, мм2 [21, табл,7]:
Fа =
0,79 h02, (123)
Fa = 0,79·9,32 = 68,33 мм2
Эскиз стружечной канавки представлен на рисунке 11.
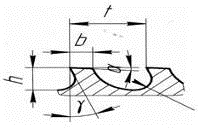
Рисунок 11 - Эскиз стружечной канавки
Рассчитываем наибольшее количество одновременно работающих зубцов:
zi = L/tp +1, (124)
zi = 70/13 + 1 = 6,4
Принимаем величину zi =6.
Выбираем комбинацию основных частей протяжки [21]. Принимаем пятую комбинацию: фасочная + цилиндрическая + шлицевая.
Принимаем угол фаски β = 45° т.к. число шлицев z = 8 [21].
Определяем размер М до фаски и диаметр зубца dф на котором кончается фаска [21, рис. 87]:
 θ
 (125)
e = ctg β, e = ctg 45 = 1, но т.к. 1 мм это много, принимаем меньшее значение е = 0,6 мм
sin θb = (10,085 + 2·0,6)/d = 0,19412,
θb = 11,933
М
= 0,5 dsin(θb + β) (126)
М
= 0,5·52,26 sin(11,933 +
45) = 21,9 мм
Е = М/sinβ (127)
С
= 0,5·10,085·ctg45 = 5,0485
мм
tgθф = bn/2(E-C) (129)
tgθф = 10,085/2(30,97 - 5,0425) = 0,195 θф = 11
dф = bn/sinθф, (130)
dф = 10,085/sin11 = 52,85 мм
Принимаем диаметр последнего фасочного зубца.
dф п = dф +0,3 …0,4) мм
dф п =52,85+0,3=53,15 мм
Выбираем предварительное значение величины подачи Sz для фасочной, шлицевой и цилиндрической частей Sz ф =Szш=Szц [21, табл. 6].
Sz ф =Szш=Szц = 0,08 мм
Проводим проверку впадины стружечной канавки на заполнение стружкой [7,
табл, 9], Кмин = 4.
K = Fa/SzL ≥ Кмин (131)
K = 68,33/0,08·70 = 12,2 > 4 - условие выполнено
Рассчитываем усилие протягивания:
На фасочной части:
Рф= СрSzx (b+2e)zizkykckИ, (132)
где z - число шлицев протяжки;
Ср, х,ky, kc, kИ выбираются из табл. 25 и 26 [21];
b + 2e - ширина дуговой режущей кромки фасочного зуба [21, рис. 87]
Рф = 315·0,117·(10+2·0,6)·6·8·0,93·1·1 = 18446 кг
На шлицевой части
Рш= СрSzx bzzikykckИ
(133)
Рш = 315·0,117·10·6·8·0,93·1·1=16452 кг
На цилиндрической части:
Рц = СрSzx bпdzzikyk (134)
Рц = 315·0,117·9,3·6·8·0,93·1·1 = 15300 кг,
где коэффициент Ср из табл. 25 [28] выбираем как для шлицевой протяжки.
Находим ширину промежутка между шлицами по диаметру bпd, мм:
bпd = πd/z - (b+2e) (135)
bпd = 3,14·52,26/8 - (10 + 2·0,6) = 9,3 мм
Полученные значения усилия протягивания меньше усилия допускаемого по прочности хвостовика протяжки Рдоп, отсюда делаем вывод, что станок при протягивании будет загружен не на полную мощность и нет необходимости определять напряжения в опасном сечении хвостовика протяжки,
Определяем припуски:
На фасочную часть
А0ф = dфп - D0 (136)
А0ф = 53,15 - 50 = 3,15 мм
На цилиндрическую часть
А0ц = dмакс - D0 (137)
А0ц = 52,2-50=2,2мм
На шлицевую часть
А0ш = Dмакс - dш1 (138)
А0ш = 60,06-53,1 = 6,91 мм,
где dш1 - диаметр первого шлицевого зуба.
Определяем диаметры режущих зубцов.
Фасочных - первого dф1 = D0 = 50мм, последнего dфп = 53,15 мм
Цилиндрических - первого
dц1 = D0 +2Sz (140)
dц1 = 50 +2·0,08 = 50,16 мм
последнего
dцп = Dвц = 52,255 мм
(141)
Шлицевых - первого dш1 = dфп - 0,05 = 53,15-0,05 = 53,1 мм,
последнего dшп = Dшп = 60,055 мм
При составлении таблицы диаметров зубцов допуск на режущие зубцы выбираем в зависимости от величины подачи [5], допуск на переходные зубцы принимаем равным допуску на калибрующие зубцы [21], [5], Таблица диаметров помещена на чертеже протяжки,
Находим количество режущих зубцов:
На фасочную часть zрф = Aоф / 2Szф + (1…2) zрф = 3,15 / 2·0,08 + 1 = 21
На цилиндрическую часть zрц = Aоц / 2Szц + 3 zрц = 2,2 / 2·0,08 + 3 = 16
На шлицевую часть zрш = Aош / 2Szш + 3 zрш = 6,91 / 2·0,08 + 3 = 46
Определяем длину режущей части:
Фасочной
l5ф = tрzрф, l5ф = 13·21 = 273 мм (142)
цилиндрической
l5ц = tрzрц, l5ц = 13·16 = 208 мм (143)
шлицевой
l5ш = tрzрш, l5ш = 13·46 = 598 мм (144)
Выбираем размеры и количество стружкоразделительных канавок [21, табл. 14]. Число канавок nK = 6; Sk = 1mm; hк = 0,7мм; rк = 0,25мм.
Выбираем шаг, профиль канавки и число зубцов калибрующей части [21, табл. 15].
Число калибрующих зубьев zK = 6
Шаг калибрующих зубьев tK, мм
находим по формуле:
tK = (0,6…0,7)·t ≥t = 4 мм,
tK = (0,6·13)
= 7,8 мм
Определяем длину калибрующих частей:
Фасочной - калибрующих зубцов нет
Цилиндрической
l6ц = zкцtкц (145)
l6ц = 6·7,8 = 46,8 мм
Шлицевой
l6ш = zкшtкш (146)
l6ш = 6·7,8 = 46,8 мм
Определить общую длину режущих и калибрирующих зубцов с учетом увеличения
шага после каждой части протяжки:
Σ(l5 + l6)= l5ф + l5ш + l5ц + l6ш + l6ц + (15…30) мм (147)
Σ(l5 + l6) = 273 + 598 + 208 + 46,8 + 46,8 + 20 = 1193 мм
Выбираем значения переднего γ и заднего угла α на режущей и калибрующей частях [21, табл. 10,11].
Режущие зубцы: γ=15 α=3
Чистовые зубцы: γ=15 α=2
Калибрующие зубцы: γ=15 α=1
Рассчитаем диаметр шлифовального круга для заточки протяжки, Схема
заточки протяжки шлифовальным кругом представлена на рисунке 12.
Dкр = (D0 - 2h0)sin(β-γ)/sinγ (148)
Dкр= (50 - 2·9,3)sin(50 - 15)/sin15 = 69,6 мм,
где β - угол осью протяжки и осью шпинделя круга
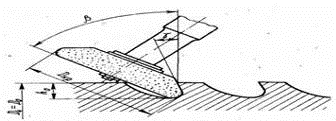
Рисунок 12 - Схема заточки протяжки шлифовальным кругом
Определяем конструктивные элементы профиля шлицевого зуба в поперечном сечении протяжки [21].