Дипломная (вкр): Модернизация способа очистки бандажей барабана для сушки концентрата
Пов.
3 Сверлить 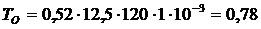 мин.
Рассверлить
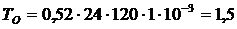 мин.
Зенкеровать
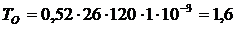 мин.
Пов.
4 Расточить 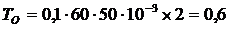 мин.
Пов.
5 Расточить 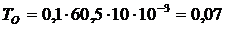 мин.
Определяем
суммарное время на обработку детали токарными операциями по формуле:
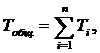 мин (156)
 мин
Вычислим
норму штучного времени необходимого для обработки:
Tшт = t0 · Кu, мин, (157)
где Кu - показатель обработки.
Кu = 1,43.
Tшт = 5,54 ·1,43 = 8,1 мин,
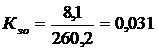
Вычисляем число деталей, произведенных за месяц:
 шт/мес
(158)
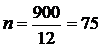 шт/мес
6.7 Выбор оборудования и приспособлений
Выбираем оборудование по справочной литературе [2]. Факторы с помощью которых выбираем металлорежущие станки для производства детали:
¾ тип обработки;
¾ расположение обрабатываемой поверхности относительно технологических баз;
¾ точность обрабатываемой поверхности;
¾ габаритные размеры и масса заготовки;
¾ производительность операции;
¾ вид производства.
. Токарные операции с ЧПУ: станок токарный 16К20Ф3С32 с ЧПУ
|
Высота центров, мм Расстояние между центрами, мм Мощность двигателя, кВт КПД станка Частота вращения шпинделя, об/мин Подачи продольные, мм/об Подачи поперечные, мм/об Наибольшая осевая сила резания, Н |
215 До 2000 10 0,75 12,5-1600 0,05-2,8 0,025-1,4 6000 |
Применяем для токарных операций устройства: трехкулачковый самоцентрирующийся патрон ГОСТ 2675-80.
2. Горизонтально-фрезерные операции: станок универсальный горизонтально -
фрезерный 6П80
|
Габариты рабочей поверхности стола, мм Мощность двигателя, кВт КПД станка Частота вращения шпинделя, об/мин Подача стола продольная, мм/мин Подача стола поперечная, мм/мин Подача стола вертикальная, мм/мин |
200х800 2,8 0,8 50-2240 22,4-1000 16-700 8-355 |
Применяем для фрезерных операций устройства:
¾ станочные винтовые самоцентрирующиеся тиски с призматическими губками для круглых профилей ГОСТ 21168-75;
¾ стол поворотный круглый ГОСТ 16936-71.
3. Протяжная операция: горизонтально - протяжной станок 7Б55
|
Сила номинальная тяговая, кН Максимальная длина хода салазок, мм Габариты рабочей опорной поверхности, мм Максимальный диаметр отверстия под протягивание, мм Скорость рабочего хода протягивания, м/мин Скорость холостого хода протяжки, м/мин Мощность двигателя, кВт100 1250 450х450 160 1,5…11,5 20…25 |
|
Применяем для протяжной операции устройства: оснащение при станке.
4. Внутришлифовальная операция: станок внутришлифовальный 3К228В
|
Максимальный диаметр шлифуемого отверстия, мм Максимальная длина шлифуемой поверхности, мм Мощность двигателя, кВт КПД станка Частота вращения шпинделя, об/мин Частота вращения заготовки об/мин Скорость движения стола, м/мин Поперечная подача круга, мм/ход |
200 200 5,5 0,85 4500-12000 100-600 1-7 0,001-0,006 |
Для внутришлифовальной операции используем следующие приспособления: оснастка при станке.
5. Шлифовальная операция: станок для шлифования кулачков 3В642
|
Максимальные габариты заготовки: - длина, мм - диаметр, мм Габариты рабочей поверхности стола, мм Перемещение стола продольное, мм Угол поворота стола в горизонтальной плоскости, º Перемещение шлифовальной бабки: - горизонтальное, мм - вертикальное, мм Диаметр шлифовального круга, мм Мощность электродвигателя, кВт Частота вращения шпинделя об/мин |
500 250 140х800 400 ±45 230 250 200 1,5 2240-6300 |
6.8 Выбор режущих инструментов
Выбираем режущий инструмент с помощью формы и габаритов обрабатываемой
поверхности, также способа обработки, точности и шероховатости поверхности,
материала заготовки, используемой производительности и периода стойкости
инструмента (таблица 13).
Таблица 13 - Выбор режущих инструментов
|
Операция |
Переход |
Режущий инструмент |
|
1 |
2 |
|
|
Токарная 010 |
1. Подрезать торец 2, снять фаску 2. Сверлить пов. 3 до Ø25 3. Рассверлить пов. 3 до Ø48 |
Резец проходной ГОСТ 18877-73 (Т15К6) Спиральное сверло Ø25 Р6М5 ГОСТ 10903-77 Спиральное сверло Ø48 Р6М5 ГОСТ 10903-77 |
|
|
4. Зенкеровать пов. 3 до Ø51,6 5. Расточить пов. 4 до Ø59,9, снять фаску 6. Расточить пов. 5 до Ø60,5 |
Зенкер насадной Ø51,6 ВК8 ГОСТ 3231-71 Резец расточной для глухих отверстий (Т15К6) ГОСТ 18882-73 Резец расточной для глухих отверстий (Т15К6) ГОСТ 18882-73 |
|
Токарная 020 |
1. Подрезать торец 2, снять фаску 2. Снять внутреннюю фаску |
Резец проходной ГОСТ 18877-73 (Т15К6) Резец расточной для глухих отверстий (Т15К6) ГОСТ 18882-73 |
|
Протяжная 030 |
1. Протянуть шлицевое отверстие |
Протяжка шлицевая 8х52х60 ГОСТ 24821-81 |
|
Горизонтально -фрезерная 040 |
1. Фрезеровать кулачки 6 2. Фрезеровать канавки 7 |
Фреза дисковая 3-х сторонняя Ø100 B=25 z=20 Р18 ГОСТ 28,527-90 Фреза прорезная Ø50 B=1 z=80 Р18 ГОСТ 2679-93 |
|
Внутришлифовальная 070 |
Шлифовать поверхность 4 |
Абразивный круг ЧЦ50х40х32 25А25 см2 К7 25 м/с ГОСТ 2424-83 |
|
Шлифовальная 80 |
Шлифовать кулачки, поверхность 6 |
Абразивный круг Т200/40х20х22х10х5х40 25 см2 К7 35 м/с ГОСТ 2424-83 |
6.9 Выбор средств измерения
Выбираем средства измерения в зависимости от точности габаритов, его
показания и типа применяемой поверхности (таблица 14).
Таблица 14 - Выбор измерительных инструментов
|
Операция |
Размер |
Измерительный инструмент |
|
Токарная |
|
Штангенциркуль ШЦ 1-125-0,1 ГОСТ 166-80 |
|
Протяжная |
|
Калибр шлицевой 8х52х60 ГОСТ 24960-81 |
|
Внутришлифовальная |
Ø60+0,2 |
Калибр пробка 90Н11 (+0,2) ПР-НЕ |
|
Фрезерная |
Профиль кулачков |
Шаблон |
|
Шлифовальная |
Профиль кулачков окончательный |
Стол делительный оптический |
|
Протяжная |
16JS9 (±0,02) |
Калибр для шпоночных пазов 16JS9 (±0,02) ПР-НЕ |
Для определения показателей шероховатости поверхности применяем с цифровым отчетом и индуктивным преобразователем цеховой профилометр,
6.10 Выбор режимов резания
Выбираем режимы резания с помощью таблиц с дальнейшей поправкой по
показаниям паспорта оборудования, Результаты приведены в таблицах 15,16,17.
 об/мин,
(159)
где v - скорость резания, м/мин;
Dф - диаметр заготовки, мм.
Вычисляем по формуле значение главного времени на обработку поверхности:
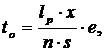 мин,
(160)
где lp - длина рабочего хода, мм
lp = l1 + l2 + l3, мм, (161)
где l1 - длина обрабатываемой поверхности, мм;
l2 - длина врезания инструмента, мм;
l3 - длина перебега инструмента, мм;
При фрезеровании:
S = Sz · z, мм/зуб, (162)
где Sz - подача за зуб фрезы, мм/зуб;
z - количество зубьев фрезы.
При шлифовании:
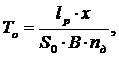 мин,
(163)
где lpx - глубина обработки, мин;
l - глубина врезания, мм;
В - ширина круга, мм.
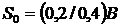 , мм/об
Таблица 15 - Режимы резания для токарных и протяжной операций
|
Операция |
Переход |
t, мм |
S, мм/об |
n, об/мин |
v, м/мин |
L, мм |
х |
Тосн, мин |
|
Токарная 010 |
1. Подрезать торец 2, снять фаску 2. Сверлить пов. 3 до Ø25 3. Рассверлить пов. 3 до Ø48 4. Зенкеровать пов. 3 до Ø51,6 5. Расточить пов. 4 до Ø59,9, снять фаску 6. Расточить пов. 5 до Ø60,5 ИТОГО |
1,5 12,5 11,5 1,8 1 0,25 |
0,35 0,11 0,2 0,32 0,15 0,15 |
450 630 500 550 720 720 |
109 32 32 38 155 155 |
100 120 120 120 50 10 |
2 1 1 1 4 1 |
1,26 1,73 1,2 0,68 1,85 0,09 6,81 |
|
Токарная 020 |
1. Подрезать торец 1, снять фаску 2. Снять внутреннюю фаску ИТОГО |
1,5 1,25 |
0,35 0,1 |
450 720 |
109 155 |
50 2,5 |
2 2 |
0,63 0,05 0,68 |
|
Протяжная 030 |
1. Протянуть шлицевое отверстие ВСЕГО |
|
|
|
9 |
70 |
1 |
0,63 0,63 |
Таблица 16 - Режимы резания для фрезерной операции
|
Операция |
Переход |
t, мм |
S, мм/зуб |
n, об/мин |
v, м/мин |
L, мм |
х |
Тосн, мин |
|
Горизонтально-фрезерная 040 |
1. Фрезеровать кулачки 6 2. Фрезеровать канавки 7 ВСЕГО |
10 1 |
0,08 0,25 |
100 120 |
34 42 |
100 100 |
3 3 |
1,85 0,12 1,97 |
Таблица 17 - Режимы резания для шлифовальных операций
|
Операция |
Переход |
t, мм |
S, м/мин |
nдет, об/мин |
nкруг, об/мин |
v, м/с |
L, мм |
Тосн, мин |
|
Внутри- шлифовальная 070 |
Шлифовать поверхность 4 |
0,04 |
50 |
90 |
1590 |
25 |
100 |
0,26 |
|
Шлифовальная 080 |
Шлифовать кулачки пов. 6 |
0,01 |
20 |
|
2650 |
35 |
100 |
0,41 |
6.11 Техническое нормирование времени по операциям
Вычислим единичное время:
Тшт = Т0 + Тв + Торг + Тотд + Ттех + Тп.з., мин (164)
где Т0 - основное время, мин;
Тв - вспомогательное время, мин;
Торг - организационное время, 8% (Т0+Тв) мин;
Тотд - время отдыха, 2,5% (Т0 +Тв) мин;
Ттех - техническое время, 10% Т0 мин;
Тп.з. - подготовительно - заключительное время, мин.
Штучно-калькуляционное время определим по формуле:
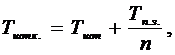 мин, (165)
где n - значение габаритов деталей;
 шт, (166)
где N - программа выпуска на год;
a - количество дней заказа деталей на складе;
F - количество рабочих дней в году.
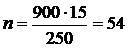 шт.
Токарная операция 010
То = 6,81 мин
Тв = 0,1 мин
Торг - 8% (Т0 + Тв) = 0,55 мин
Тотд - 2,5% (Т0 + Тв) = 0,17 мин
Ттех - 10% Т0 = 0,68 мин
Тп.з.= 60 мин
Тшт = 6,81 + 0,1 + 0,55 + 0,17 + 0,68 = 8,32 мин
Тшт.к = 8,32 + 60/54 = 9,43 мин
Токарная операция 020
То = 0,68 мин,
Тв = 0,1 мин
Торг - 8% (Т0 + Тв) = 0,06 мин;
Тотд - 2,5% (Т0 + Тв) = 0,02 мин
Ттех - 10% Т0 = 0,06 мин
Тп.з. = 60 мин
Тшт = 0,68 + 0,1 + 0,06 + 0,02 + 0,06 = 0,93 мин
Тшт.к = 0,93 + 60/54 = 2,04 мин
Протяжная операция 030
То = 0,63 мин
Тв = 0,1 мин
Торг - 8% (Т0 + Тв) = 0,06 мин
Тотд - 2,5% (Т0 +Тв) = 0,02 мин
Ттех - 10% Т0 = 0,06 мин
Тп.з. = 60 мин
Тшт = 0,63 + 0,1 + 0,06 + 0,02 + 0,06 = 0,87 мин,
Тшт.к = 0,87 + 60/54 = 1,98 мин
Горизонтально-фрезерная операция 040
То = 1,97 мин
Тв = 0,1 мин
Ттех - 10% Т0 = 0,20 мин
Тп.з. = 60 мин
Тшт = 1,97 + 0,1 + 0,17 + 0,05 + 0,2 = 2,48 мин
Тшт.к = 2,48 + 60/54 = 3,6 мин
Внутришлифовальная операция 070
То = 0,26 мин,
Тв = 0,1 мин
Торг - 8% (Т0 + Тв) = 0,03 мин;
Тотд - 2,5% (Т0 + Тв) = 0,01 мин
Ттех - 10% Т0 = 0,03 мин
Тп.з. = 60 мин
Тшт = 0,26 + 0,1 + 0,03 + 0,01 + 0,03 = 0,42 мин
Тшт.к = 0,42 + 60/54 = 1,53 мин
Шлифовальная операция 080
То = 0,41 мин
Тв = 0,1 мин
Торг - 8% (Т0 + Тв) = 0,04 мин
Тотд - 2,5% (Т0 +Тв) = 0,01 мин
Ттех - 10% Т0 = 0,04 мин
Тп.з. = 60 мин
Тшт = 0,42 + 0,1 + 0,04 + 0,01 + 0,04 = 0,6 мин
Тшт.к = 0,6 + 60/54 = 1,72 мин
В
таблице 18 приведены рассчитанные показания норм времени.
Таблица 18 - Результаты расчета норм времени
|
Операция |
Тосн, мин |
Тшт, мин |
Тшт.к, мин |
|
Токарная 010 |
6,81 |
8,32 |
9,43 |
|
Токарная 020 |
0,68 |
0,93 |
2,04 |
|
Протяжная 030 |
0,63 |
0,87 |
1,98 |
|
Горизонтально -фрезерная 040 |
1,97 |
2,48 |
3,60 |
|
Внутришлифовальная 070 |
0,26 |
0,42 |
1,53 |
|
Шлифовальная 80 |
0,41 |
0,60 |
1,72 |
|
ИТОГО |
10,76 |
13,63 |
20,30 |
6.12 Разработка программы для станка с ЧПУ
Создадим программу для первой токарной операции, которая выполняется на токарном станке с ЧПУ 16К20Ф3С32.
Выполнение операций и движение инструментов показано на рисунке 16.
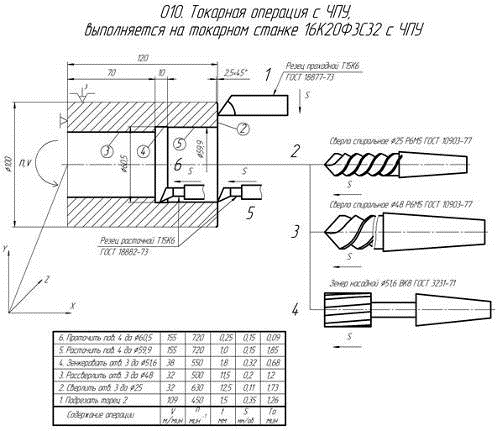
Рисунок 16 - Схема поверхностей обработки
Разработанная управляющая программа показана в таблице 19.
Таблица 19 - Управляющая программа
|
№ кадра |
Содержание кадра |
Расшифровка кадра |
|
1 |
2 |
3 |
|
|
% |
Начало программы |
|
N010 |
G95 G97 G90 |
Подача вводится на оборот, вращение в оборотах в минуту, абсолютные координаты |
|
N020 |
T01 S450 F035 |
Ввод инструмента 1 (резец проходной), скорость вращения шпинделя 450 об/мин, установка подачи 0,35 мм/об, |
|
N030 |
G00 Z-055000 |
Быстрое позиционирование инструмента |
|
N040 |
G00 X+123500 |
Быстрое позиционирование инструмента с установкой глубины резания 1,5 мм |
|
N050 |
Z+000000 |
Подрезка торца 1-й проход |
|
N060 |
G00 X+130000 |
Отвод инструмента от детали |
|
N070 |
G00 Z+055000 |
Быстрое позиционирование инструмента |
|
N080 |
G00 X+122500 |
Быстрое позиционирование инструмента с установкой глубины резания 1 мм |
|
N090 |
Z+000000 |
Подрезка торца 2-й проход |
|
N100 |
G00 X+130000 |
Отвод инструмента от детали |
|
N110 |
T02 S630 F011 |
Ввод инструмента 2 (сверло Ø25), скорость вращения шпинделя 630 об/мин, установка подачи 0,11 мм/об, |
|
N120 |
G00 Z+000000 |
Быстрое позиционирование инструмента |
|
N130 |
G00 X+130000 |
Быстрое позиционирование инструмента |
|
N140 |
G81 X-005000 |
Сверлим отверстие 3 с функцией сверления и обратным выводом инструмента из детали |
|
N150 |
G00 X+130000 |
Отводим инструмент от детали |
|
N160 |
T03 S500 F020 |
Ввод инструмента 3 (сверло Ø48), скорость вращения шпинделя 500 об/мин, установка подачи 0,20 мм/об, |
|
N170 |
G00 Z+000000 |
Быстрое позиционирование инструмента |
|
N180 |
G00 X+130000 |
Быстрое позиционирование инструмента |
|
N190 |
G81 X-005000 |
Рассверливаем отверстие 3 с функцией сверления и обратным выводом инструмента из детали |
|
N200 |
G00 X+130000 |
Отводим инструмент от детали |
|
N210 |
T04 S550 F032 |
Ввод инструмента 4 (зенкер Ø51,6), скорость вращения шпинделя 550 об/мин, установка подачи 0,32 мм/об, |
|
N220 |
G00 Z+000000 |
Быстрое позиционирование инструмента |
|
N230 |
G00 X+130000 |
Быстрое позиционирование инструмента |
|
N240 |
G81 X-005000 |
Зенкеруем отверстие 3 с функцией сверления и обратным выводом инструмента из детали |
|
N250 |
G00 X+130000 |
Отводим инструмент от детали |
|
N260 |
T05 S720 F015 |
Ввод инструмента 5 (резец расточной), скорость вращения шпинделя 720 об/мин, установка подачи 0,15 мм/об, |
|
N270 |
G00 Z-024650 |
Быстрое позиционирование инструмента с установкой глубины резания 1,15 мм |
|
N280 |
X+072500 |
Растачивание поверхности 5 на глубину 50 мм 1-й проход |
|
N290 |
Z-020000 |
Отвод инструмента от детали |
|
N300 |
G00 X+130000 |
Быстрое позиционирование инструмента |
|
N310 |
Быстрое позиционирование инструмента с установкой глубины резания 1,0 мм |
|
|
N320 |
X+072500 |
Растачивание поверхности 5 на глубину 50 мм 2-й проход |
|
N330 |
Z-020000 |
Отвод инструмента от детали |
|
N340 |
G00 X+130000 |
Быстрое позиционирование инструмента |
|
N350 |
G00 Z-022650 |
Быстрое позиционирование инструмента с установкой глубины резания 1,0 мм |
|
N360 |
X+072500 |
Растачивание поверхности 5 на глубину 50 мм 3-й проход |
|
N370 |
Z-020000 |
Отвод инструмента от детали |
|
N380 |
G00 X+130000 |
Быстрое позиционирование инструмента |
|
N390 |
G00 Z-021650 |
Быстрое позиционирование инструмента с установкой глубины резания 1,0 мм |
|
N400 |
X+072500 |
Растачивание поверхности 5 на глубину 50 мм 4-й проход |
|
N410 |
Z-020000 |
Отвод инструмента от детали |
|
N420 |
G00 X+082500 |
Быстрое позиционирование инструмента |
|
N430 |
Z-030250 |
Врезание резца в детальна 0,25 мм для выполнения проточки 6 |
|
N440 |
X+072500 |
Растачивание проточки 6 |
|
N450 |
Z-020000 |
Отвод инструмента от детали |
|
N460 |
G00 X+999999 |
Парковка суппорта с инструментом |
|
N470 |
M02 |
Окончание программы |