Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
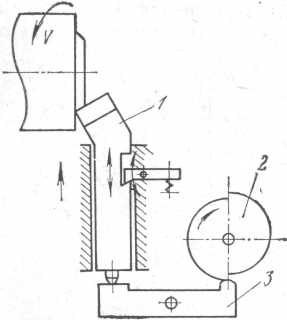
Рис. 3.21. Схема кинематического дробления стружки
3.3. Современные конструкции фрез
При конструировании фрез общего назначения учитываются вопросы повышения долговечности и надежности их работы, а также производительности процесса фрезерования. Все многообразие применяемых методов совершенствования конструкции фрез общего назначения [13, 36] сводится к следующему.
1. Для увеличения производительности фрезерования за счет повышенных режимов резания у цельных цилиндрических, дисковых и концевых острозаточенных фрез увеличивается диаметр или уменьшается число зубьев. Это дает возможность делать зуб более массивным и прочным.
Для снижения вибрации при фрезеровании окружной шаг зубьев фрез выполняется неравномерным, а зубья — с большим углом наклона ω к оси фрезы. Примером может служить концевая (см. рис. 3.12, ж) и цилиндрическая фрезы Карасева.
Концевая фреза Карасева имеет малое с неравномерным шагом число зубьев (три-четыре), большой угол ω их наклона (до 45...60°), что увеличивает соответственно передний угол γ и дает возможность работать на форсированном режиме резания, а также обеспечивает плавность процесса фрезерования. Кроме того, зубья фрезы упрочняются за счет параболической спинки.
2. Для повышения производительности при торцевом фрезеровании (рис. 3.22, а) и улучшения качества обработанной поверхности следует применять так называемые торцово-конические, ступенчатые фрезы-протяжки, фрезы с зачистным зубом, двухлезвийные, с неперетачиваемыми пластинками, ротационные и другие торцевые фрезы прогрессивных конструкций.
Уменьшение угла в плане φ торцово-конических фрез (рис. 3.22, б) до 20° и глубины фрезерования t до 3 мм дает возможность при жесткой системе СПИД резко увеличить подачу на зуб фрезы при одних и тех же толщинах срезаемой стружки, т. е. сохранять одну и ту же тепловую напряженность процесса фрезерования. Это видно из приведенных ниже зависимостей между режимами резания (s и t) и элементами срезаемого слоя (a и b):
a = s sinφ и b = t/sinφ
Применение фрез-протяжек (рис. 3.22, в) со ступенчатой заточкой или смещением ножей зубьев в радиальном и осевом направлениях обеспечивает срезание более узких b1, b2, b3 и толстых а стружек, что дает возможность фрезеровать плоскости с большим припуском t.
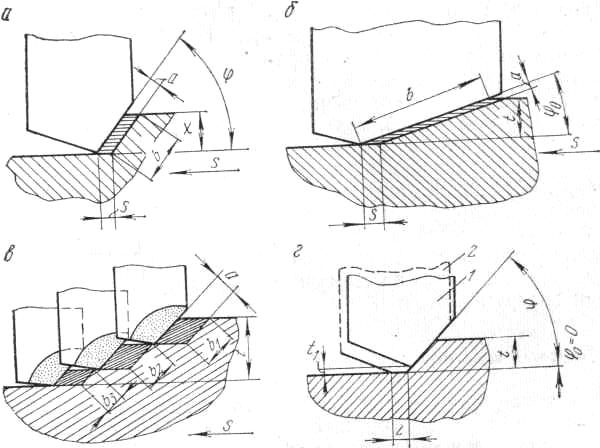
Рис. 3.22. Разновидности торцевых фрез:
а — обычная торцевая; б — торцово-коническая;
в — ступенчатая фреза-протяжка;
г — фреза с зачистным зубом
Наличие одного и двух зачистных зубьев с переходным лезвием шириной l — 2…10 мм и φ0 = 0 у торцевых фрез обеспечивает получение поверхностей с малой шероховатостью. При этом зачистные зубья 2 (рис. 3.22, г) смещены на величину t1 = 0,05 мм в осевом положении по отношению к обычным зубьям 1 торцевой фреаы.
Повысить производительность (в два и более раз) процесса фрезерования торцов валов, установленных в двухместном приспособлении, можно за счет применения двухлезвийных торцевых фрез (рис. 3.23), у которых деталь А обрабатывается наружным 1, а деталь Б внутренним 2 лезвиями.
Применение торцевых твердосплавных фрез с механическим креплением неперетачиваемых многогранных (рис. 3.24, а) и круглых пластинок (рис. 3.24, в) обеспечивает значительное повышение стойкости по сравнению с использованием фрез с напайными ножами и резцами (рис. 3.24, 6).
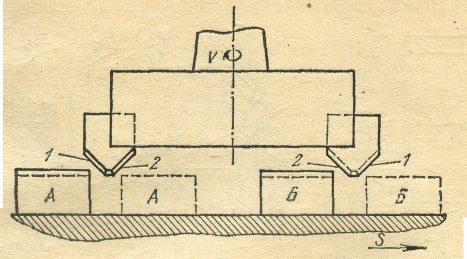
Рис. 3.23. Обработка деталей двухлезвийной фрезой
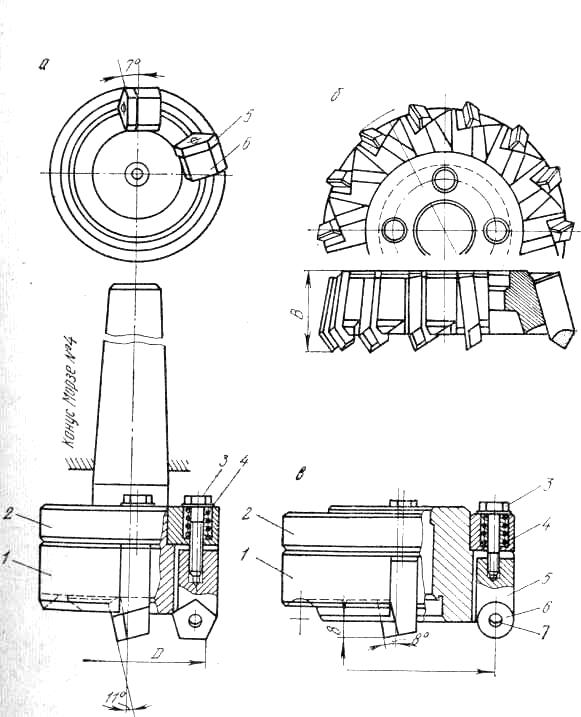
3.24. Торцевые фрезы с механическим креплением
неперетачиваемых пластинок и зубьев резцов
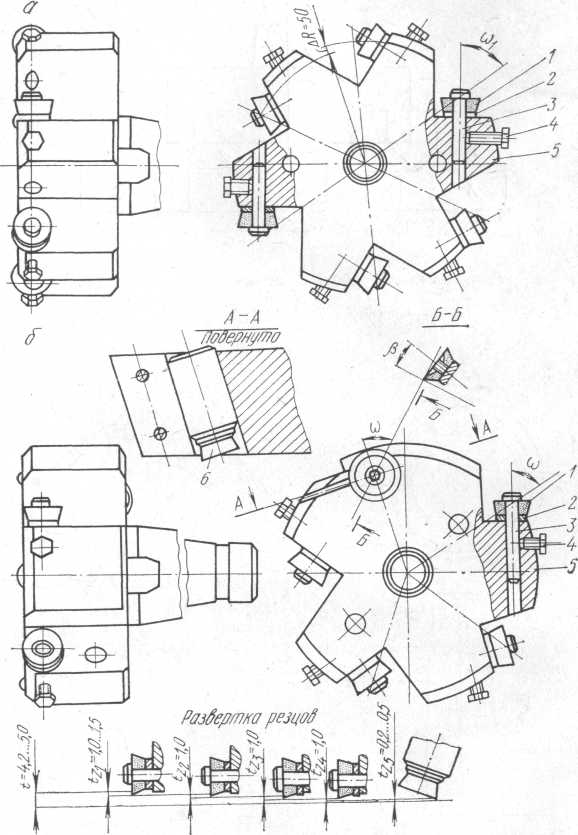
Рис. 3.25. Ротационные торцевые фрезы различных схем
резания (со сходом стружки по торцевой и конической
поверхностям режущей чашки)
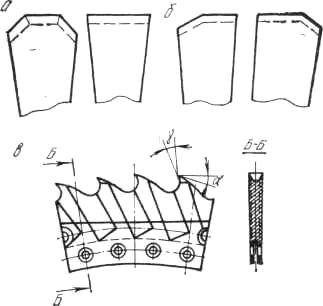
Рис. 3.26. Виды заточек фрез и пил
У торцевых фрез с механическим креплением многогранных и круглых пластинок корпус является универсальным. Пластинка 6 надевается на штифт 7 державки 5 и закрепляется с помощью болта 3, при завертывании которого она прижимается к кольцевому желобу корпуса 1. Пружина 4 упирается в кольцо 2 и тем самым прижимает пластинки к желобу корпуса. Выбор четырех-, пяти- и шестигранных пластинок связан соответственно с глубиной фрезерования: t=8...13; 5...8 и 3... мм. С увеличением количества граней повышается срок службы фрез. Значительно больший срок службы имеют фрезы с круглыми пластинками, лезвия которых по мере их затупления обновляются поворотом пластинок на определенный угол (рис. 3.24, в). Следует отметить, что конструкция фрезы допускает применение бесподналадочных зубьев-резцов.
Заслуживает внимания применение ротационных фрез, допускающих более высокие скорости резания по сравнению с обычными фрезами, оснащенными круглыми или чашечными пластинками [18].
На рис. 3.25 показана ротационная фреза в двух исполнениях. На рис. 3.25, а в качестве передних поверхностей используются торцы чашек. У комбинированной ротационной фрезы, представленной на рис. 3.25, б, четыре черновых зуба имеют в качестве передней поверхности торец чашки. Они снимают основной припуск под фрезерование, а пятый зуб с передней конической поверхностью является зачистным. Крепление режущей чашки 1 с прокладкой 2 в обоих случаях производится на оси 3 с помощью болта 4 в корпусе 5. Для обеспечения самовращения чашек оси их развернуты относительно осевой плоскости фрезы. С целью более интенсивного снятия припуска режущие чашки смещены как в радиальном, так и в осевом направлениях.
3. Для повышения производительности отрезных фрез и пил их зубья в шахматном порядке или через один затачиваются по прогрессивной схеме резания. Первые прорезные зубья имеют две заточенные затылованные фаски (рис. 3.26, а), а вторые зачистные остаются в обычном исполнении или фаски затачиваются то с одной стороны зуба, то с другой (рис. 3.26,б). Для улучшения подвода СОЖ в зону резания на сегментах пил затачиваются холодильники (рис. 3.26, в). Более высокая производительность в результате обработки на форсированном режиме резания и плавность работы Дисковых фрез обеспечиваются за счет увеличения их диаметра. Это дает возможность выполнять зуб массивным с увеличенной стружечной канавкой. При этом зубья должны иметь различное направление. На рис. 3.27, а, б, в представлены обычная и сдвоенная дисковые, а также цилиндрическая сдвоенная фрезы. Косые и винтовые зубья дисковых цилиндрических фрез в настоящее время широко изготавливаются из пластифицированного твердого сплава (рис. 3.27, г), который допускает фрезерование на высоких скоростях резания. При работе сдвоенными фрезами с разнонаправленными зубьями компенсируется воздействие осевых сил РХ,возникающих при резании наклонным зубом.
Для повышения скорости резания затылованные дисковые фрезы заменяются острозаточенными, которые имеют большие задние углы на боковых наклонных режущих лезвиях. Кроме того, заточка таких фрез может производиться по передней и задней поверхностям, в результате чего повышается их долговечность. Однако точность деталей, обработанных этими фрезами, значительно ниже.
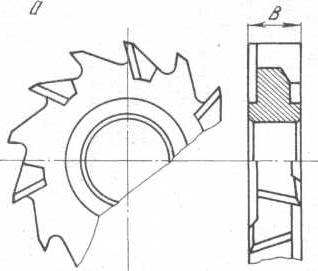
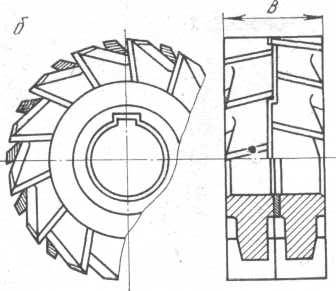
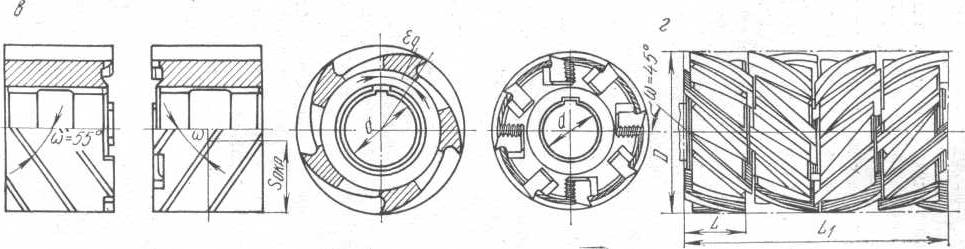
Рис. 3.27. Фрезы с разнонапрвленными зубьями
Глава 4. Осевые универсальные инструменты для обработки отверстий
4.1. Способы получения отверстий
Отверстия, имеющиеся в деталях машин, чаще всего должны изготовляться по 7...11-му квалитетам точности, реже по 6-му. При этом шероховатость поверхности отверстий составляет Ra = 2,5...0,1 мкм. В свою очередь лезвийными осевыми инструментами обеспечивается получение отверстий 7...11-го квалитетов точности и шероховатостью до Ra = 2,5...0,32 мкм. Кроме того, к цилиндрическому отверстию предъявляются следующие требования: а) прямолинейность оси; б) отсутствие овальности и огранки; в) правильное положение оси отверстия по отношению к торцевым плоскостям и другим осям детали и т. д.
Получение точных отверстий связано с большими трудностями, так как не всегда удается избежать биения осевого инструмента, особенно при обработке глубоких отверстий небольшого диаметра.
Обычным сверлением предварительно отлитых или прошитых отверстий обеспечивается получение отверстий 11...12-го квалитетов точности при шероховатости поверхности Rz = 40...10 мкк. При зенкеровании или расточке обработанное отверстие имеет 8...11-й квалитет точности и относительно прямолинейную ось, а после развертывания— 7...9-й квалитет и шероховатость поверхности Ra = 1,25...0,32 мкм. Вместо зенкера и развертки отверстие можно обрабатывать протяжкой. Иногда вместо зенкера в условиях индивидуального и мелкосерийного производств применяется расточной резец или расточная пластина, а в условиях массового производства — круглая протяжка. Вместо зенкера и развертки может также использоваться чистовая протяжка или зенкер и развертка с кольцевой заточкой. Припуск под зенкерование обычно не превышает 1...4 мм на сторону, под развертывание — 0,5 мм.
Точность обработанных отверстий во многом определяется методом закрепления сверла, зенкера и развертки на станке. Методы крепления различных осевых инструментов зависят от типа производства, способа обработки, конструкции вспомогательных или соединительных частей инструмента.
Крепление инструмента может производиться жестко непосредственно в шпинделе станка или через переходную втулку или на чистовых операциях в специальных патронах, обеспечивающих свободное направление развертки по заранее обработанному отверстию. Особенно хорошо себя зарекомендовало свободное крепление разверток в плавающих и качающихся патронах при работе на сравнительно изношенном станочном оборудовании.
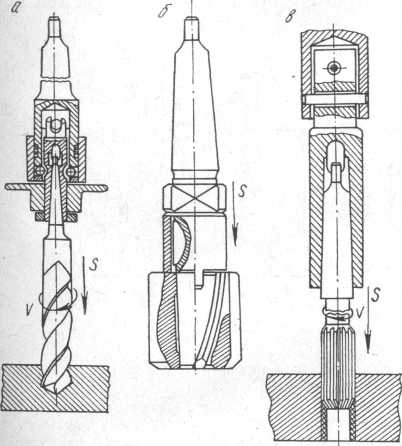
При последовательной обработке отверстий различными осевыми инструментами за одну установку детали с целью уменьшения вспомогательного времени их крепление может производиться в быстросменных патронах (рис. 4.1, а). В этом случае инструменты (например, сверло) или их оправки с закрепленным инструментом (зенкером) (рис. 4.1,б) должны иметь хвостовик с определенным номером конуса Морзе. На указанном рисунке насадной зенкер имеет коническое отверстие с конусностью 1 : 30, которым закрепляется на специальной оправке с конической цапфой. Зенкер в работе от проворачивания на оправке удерживает торцевая шпонка.
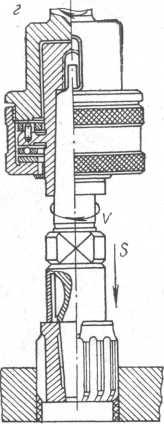
Для получения отверстий малой шероховатости и высокого квалитета точности после обработки их сверлом и зенкером важно обеспечить совпадение осей обрабатываемого отверстия (кондукторной втулки) и развертки. Для этой цели крепление развертки осуществляется в качающихся (рис. 4.1, в) или плавающих (рис. 4.1, г) патронах.
Благодаря шарнирному соединению инструмента с конусным отверстием шпинделя станка качающийся патрон позволяет компенсировать несовпадение осей вращения развертки и обрабатываемого отверстия детали. Это предохраняет от перенесения на размеры отверстия биения шпинделя, несовпадения осей отверстия шпинделя и развертки и других погрешностей. Более высокую точность при обработке отверстий обеспечивает крепление разверток в плавающем патроне, где отсутствуют недостатки, связанные с перекосом оси в качающемся патроне, так как развертка в плавающем патроне может перемещаться перпендикулярно к своей оси во всех направлениях.