Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
3. В зависимости от рационального использования инструментального материала фрезы бывают цельные из быстрорежущей стали и монолитные из пластифицированного твердого сплава, сборные со вставными ножами из быстрорежущей стали и напайными твердосплавными пластинками, а также с механическим креплением перетачиваемых пластинок твердого сплава, резцов-зубьев и т. д. Цельные быстрорежущие фрезы изготавливают 0 до 90 мм, а монолитные твердосплавные еще меньших размеров.
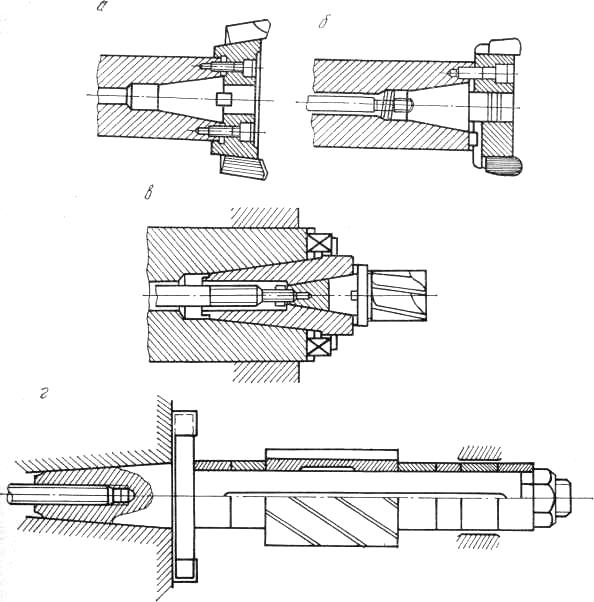
Рис. 3.8. Методы крепления фрез
Крепление ножей, резцов-зубьев и неперетачиваемых пластинок твердого сплава к корпусу фрез может осуществляться различными методами: с помощью продольного клина и рифлений (рис. 3.9,а), цилиндрического штифта со срезанной под углом 5° лыской (рис. 3.9,б), радиального клина (рис. 3.9, в), посредством упругих сил от нажима коническим штифтом (рис. 3.9, г), за счет конических радиального и осевого рифлений ножей (рис. 3.9, д, е), осевого и радиального клиньев (рис. 3.9, ж, з). Крепление многогранных и круглых пластинок производится установкой их на опорную плоскость державки и цилиндрический штифт с последующей фиксацией призмой и штифтом (рис. 3.9, и, к).
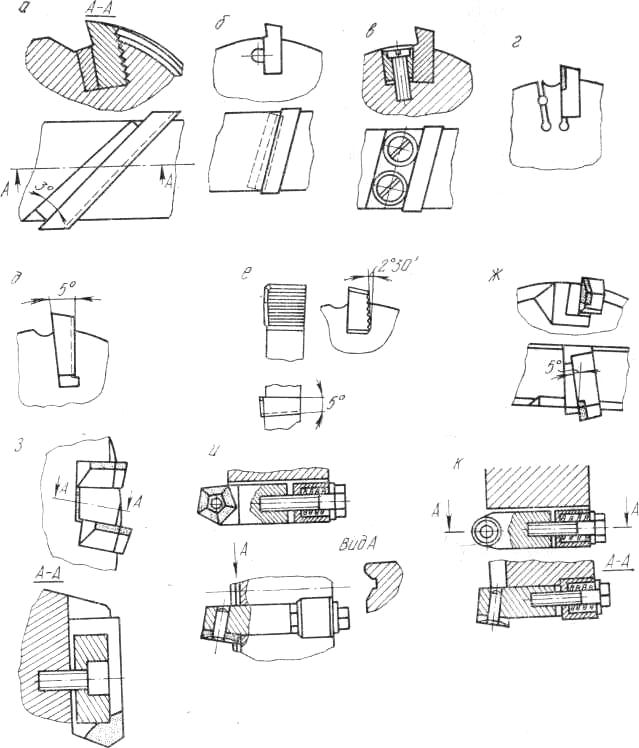
Рис. 3.9. Варианты крепления ножей, зубьев-резцов
и пластинок в корпусе фрезы
4. По виду поверхностей, на которых имеются зубья, фрезы, бывают цилиндрические и торцевые, концевые, дисковые двух- и трехсторонние и т. д. Цилиндрическими фрезами могут обрабатываться плоскости шириной меньше, чем длина цилиндрической фрезы. Это связано с тем, что на торцевых поверхностях они не имеют зубьев. Наоборот, при работе торцевыми фрезами может производиться обработка плоскостей, пазов, четвертей и других поверхностей любой ширины, что обеспечивается наличием зубьев с главными режущими лезвиями на образующей и вспомогательных лезвий на торцевых поверхностях фрезы.
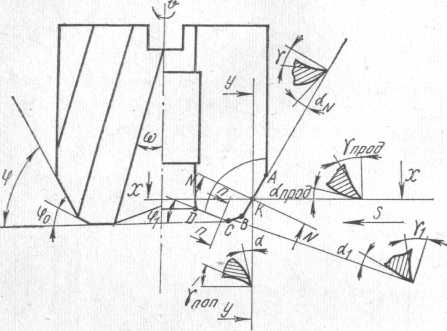
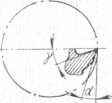
Рис. 3.10. Геометрические параметры торцевой фрезы
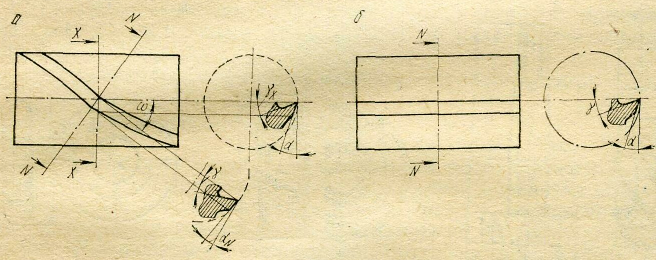
Рис. 3.11. Геометрические параметры цилиндрической фрезы
Рассмотрим геометрические параметры торцевых (рис. 3.10) и цилиндрических (рис. 3.11) фрез, хотя их по аналогии можно определять на примере обычного проходного резца (см. § 1.6).
Геометрические параметры для любой точки К главного режущего лезвия АВ торцевых фрез рассматриваются в четырех плоскостях:
1) в главной секущей плоскости со следом N—N, перпендикулярной к главному режущему лезвию, измеряются главный передний γ и задний нормальный αN углы;
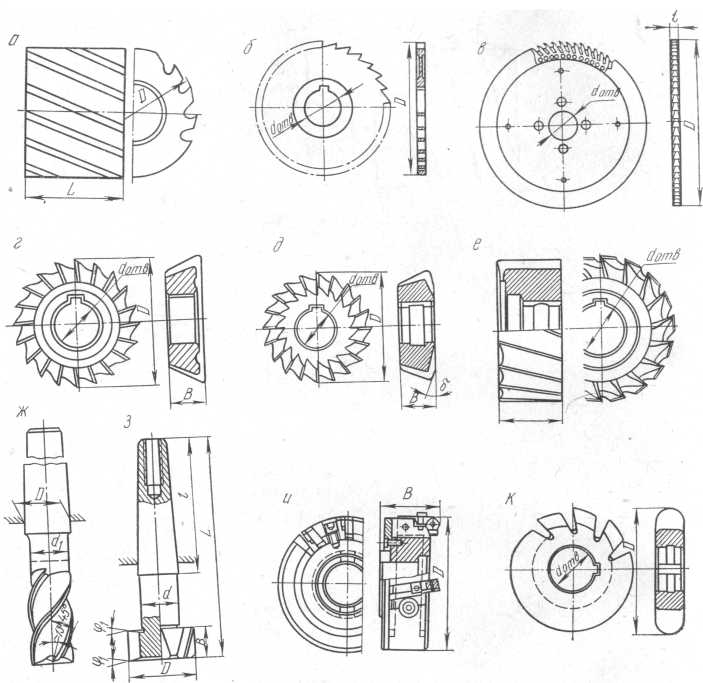
Рис. 3.12. Типы фрез
в поперечной секущей плоскости со следом X—X, совпадающей с направлением подачи 5 детали, определяются главный задний угол а и поперечный передний угол γпоп;
в продольной или параллельной оси фрезы плоскости со следом У—У измеряются продольные передний γпрод и задний αпрод углы. Для периферийных точек главного режущего лезвия АВ продольный передний угол γпрод равен углу наклона зубьев ω фрезы;
в диаметральной плоскости фрезы рассматриваются главные углы в плане φ главного и переходного φо лезвий, а также вспомогательный угол в плане φ1 зубьев фрезы;
во вспомогательной секущей плоскости со следом п—п определяются вспомогательные передний γ1 и задний α1 углы.
По аналогии с определением углов в разных секущих плоскостях обычного проходного резца длин главных передних γ = γN и задних α = αпоп углов зубьев торцевой фрезы имеем:
tg γ = tg ω cos φ + tg γпоп sin φ
и
tg αN = tg α sin φ.
Определение геометрических параметров цилиндрических фрез с косым и прямым зубьями производится соответственно в двух (главной секущей и перпендикулярной к оси фрезы) (рис. 3.11, а) и одной главной секущей, перпендикулярной к оси (рис. 3.11,б), плоскостях.
Углы зубьев цилиндрической фрезы, измеряемые в двух указанных выше плоскостях, определяются исходя из зависимостей:
tg γ = tg γпоп cos ω и tg αпоп = tg αN cos ω.
По форме рабочей части и назначению различают фрезы цилиндрические
(рис. 3.12, а), дисковые и пилы (рис. 3.12, б, в), одно- и двухугловые дисковые
(рис. 3.12, г, д), торцевые цельные и сборные (рис. 3.12, е, и), концевые (рис. 3,12, ж, з), фасонные (полукруглые) затылованные (рис. 3.12, к) и т. д.
По расположению зуба относительно оси — с прямыми (рис. 3.12,6), винтовыми (рис. 3.12, а) и разнонаправленными (рис. 3.12, в) зубьями;
По направлению винтовых канавок — правые и левые.
3.2. Методы совершенствования резцов
Повышение долговечности и надежности работы резцов и увеличение при этом производительности токарной обработки во многом зависит от материала рабочей части резцов, их конструктивных элементов и геометрических параметров, а также режима резания. Высокопроизводительная обработка на повышенных режимах резания во многом обеспечивается за счет повышенной жесткости и виброустойчивости резцов, а также наличия стружко-ломающих устройств.
Ниже приводятся основные направления совершенствования конструкций резцов общего назначения [13, 31, 36, 40].
1. Упрочнение режущих лезвий за счет уменьшения углов в плане φ до 10...20° и φ1 до 10° (рис. 3.13, а) и создание фасок f = 0,05...0,2 мм по передней и задней поверхностям с уменьшенными передним углом γФ до —15° и задним αф до 0°. Уменьшение углов в плане φ и φ1 делает головку резца более массивной и улучшает теплоотвод из зоны резания, что обеспечивает более равномерный износ вдоль всей длины режущего лезвия, включая вершину, имеющую радиус округления ρ. В свою очередь фаска по задней поверхности способствует гашению вибраций при точении. Наличие на резце стружкоразделительных канавок дает возможность работать этим резцом на повышенном режиме резания. Упрочняющие фаски и заточка с уменьшаемыми углами делаются у менее прочных твердосплавных резцов и резцов, оснащенных сверхтвердыми синтетическими сплавами.
2. Повышение надежности работы твердосплавных отрезных резцов за счет упрочнения напайки пластинок с υ-образной опорной поверхностью на державке и такой же формы основания пластинки (резец В. Н. Годяева (рис. 3.13,б).
3. Уменьшение выкрашиваний и повышение стойкости расточных твердосплавных резцов за счет увеличения жесткости державки. У резцов В. К. Семинского (рис. 3.13, в) повышение жесткости в 5...6 раз обеспечивается поворотом квадратного сечения выступающей из резцедержателя части державки на 35...40°. При этом диагональ квадрата становится высотой державки, в результате чего резко увеличивается момент сопротивления державки и повышается жесткость резца.
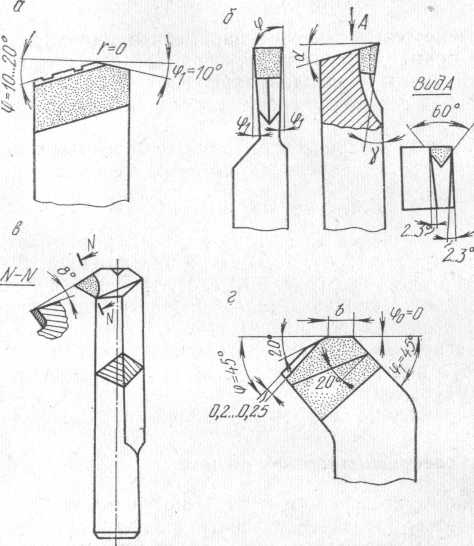
Рис. 3.13. Прогрессивные конструкции резцов
Повысить жесткость отрезных резцов можно также за счет усиления их головки и придания ей призматической, закругленной и призматической со скосом форм (рис. 3.14, а, б, в).
Повысить виброустойчивость расточных круглых резцов при работе на повышенных скоростях резания можно, расположив главное режущее лезвие на нейтральной оси державки (резец В. К. Лакура) (рис. 3.15).
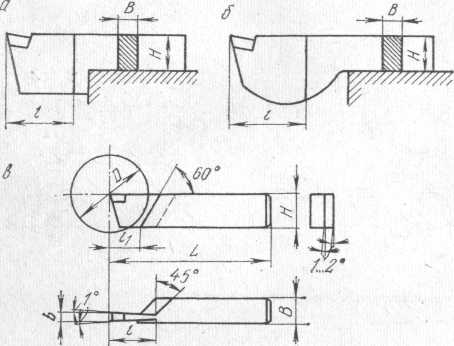
Рис. 3.14. Конструкции отрезных резцов
с усиленной головкой
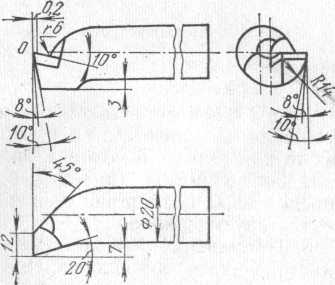
Рис. 3.15. Расточной резец с вершиной на уровне
оси державки
4. Значительное повышение производительности при чистовой обточке деталей большей длины обеспечивается применением резцов с зачищающим режущим лезвием b= (1,2...1,5) s с φ0 = 0. Использование резцов В. А. Колесова (см. рис. 3.13, г) позволяет производить обточку с большими подачами: s = 1,5...12 мм/об. Геометрические параметры резца:
γ = 5°, α = 8°, γФ = -5°, φ = 45°, φ1 = 20°.
5. Применение резцов с механическим креплением неперетачиваемых трех-, четырех-, пятигранных (рис. 3.16, а) и шестигранных пластинок из твердого сплава. Использование пластинок с определенным количеством граней связано с обеспечением различных углов в плане: φ = 90, 45 и 60°.
Крепление многогранных пластинок твердого сплава в державке производится следующим образом. Пластинка 1 устанавливается на штифт 2 в гнездо державки 5 и клин 3 прижимается винтом 4 к штифту и гнезду державки. При этом повышается стойкость резцов за счет исключения процесса напайки. В результате уменьшается количество трещин, образующихся в твердом сплаве от резкого нагрева и охлаждения напайных инструментов. Кроме того, многогранная пластинка может переустанавливаться с учетом п-го количества раз при односторонних и 2п раз — при двусторонних пластинках. Резцы с неперетачиваемыми многогранными пластинками твердого сплава хорошо себя зарекомендовали для станков с ЧПУ, а также для автоматических линий. При этом используются бесподналадочные резцы (рис. 3.16, б, в), которые настраиваются на определенный размер вне станка, а затем устанавливаются в быстрозажимную державку.
6. Применение резцов с механическим креплением чашечных пластинок твердого сплава. При этом возможно периодическое и непрерывное обновление лезвий пластинки.
Крепление поворотных пластинок к державке может осуществляться различными методами. В одном случае пластинка 4 устанавливается на оси 3 державки 2 и затягивается плоской пружиной 1 (рис. 3.16,б), в другом крепление пластинки 1(рис. 3.16, в) к державке 6 производится с помощью штока 2 и цилиндрической пружины 4, а центрирование посредством специальной втулки 3, закрепленной в державке винтом 5.
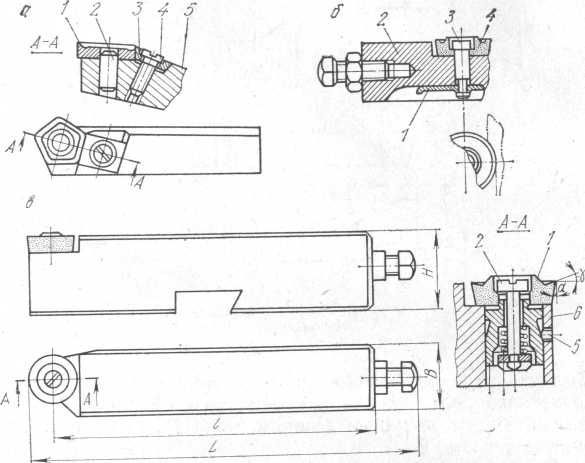
Рис. 3.16. Механическое крепление неперетачиваемых
пластинок твердого сплава: многогранной и круглой
При непрерывном обновлении лезвий пластинок осуществляется ротационное резание.
Вращение режущей чашки осуществляется за счет взаимодействия ее с материалом заготовки. Чашка устанавливается под определенным углом к оси обтачиваемого изделия, что приводит ее во вращение. В результате замены в зоне контакта деталь — задняя поверхность инструмента трения скольжения трением качения, уменьшения силы трения сходящей стружки о переднюю, поверхность режущей чашки, стойкость ротационных инструментов может быть повышена в десятки, а производительность до 5...10 раз. К тому же режущие чашки из быстрорежущей стали при ротационной обработке допускают скорость резания до 100...130 м/мин.
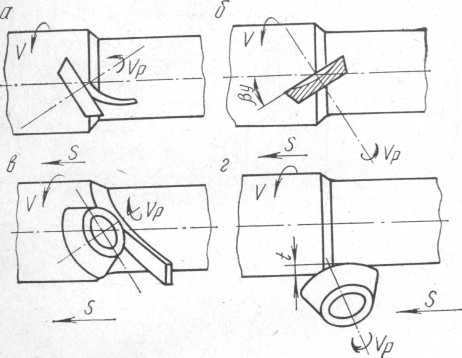
Рис. 3.17. Схемы работы ротационных резцов
В настоящее время применяются четыре схемы работы самовращающихся ротационных инструментов. В первой и второй схемах (рис. 3.17, а, б) торец чашки выполняет функцию передней поверхности, а в третьей и четвертой (рис. 3.17, в, г) — задней. Кроме того, в первой и третьей схемах ось чашки наклонена в направлении вектора подачи инструмента, что соответствует прямой схеме установки (рис. 3.17,а, в). Противоположное направление наклона говорит об обратной схеме (рис. 3.17, б, г). Применение той или иной схемы связано с особенностями обработки.
На рис. 3.18 в качестве примера представлена конструкция ротационного резцового узла ФТИ АН БССР и БелАЗа, предназначенного для установки в специальный резцедержатель токарного, карусельного и расточного станков. Узел состоит из корпуса 1, в котором на двух радиальных подшипниках 2 установлен шпиндель 3. Осевые нагрузки передаются через кольцо 5 и воспринимаются упорными подшипниками 4. На передней консоли шпинделя 3 резцового узла напрессован фланец-втулка 13, на конической поверхности, которой базируется и закрепляется винтом 12 режущая чашка 11. Уплотнение переднего радиального подшипника обеспечивается с помощью кольца 10. Выбор осевых зазоров и регулировка натяга упорных подшипников производится гайкой 8, а смазка пресс-масленкой 14 через осевые и радиальные каналы. Охлаждение корпуса подшипника при его работе производится жидкостью или воздухом, подаваемыми через трубку 9 под давлением.
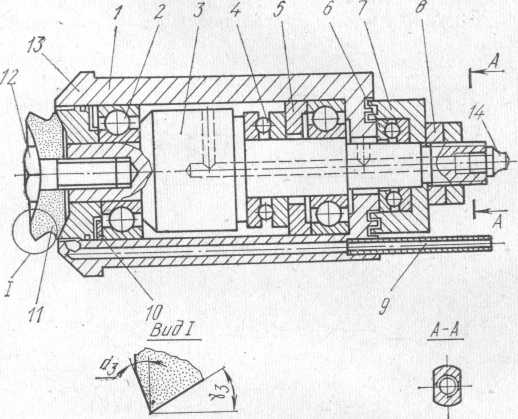
Рис. 3.18. Ротационный резцовый узел
С целью уменьшения биения (не более 0,01 мм) резцовая чашка затачивается на универсально-заточном станке.
7. Повышение производительности финишной или «алмазной» токарной обработки обеспечивается применением резцов, оснащенных синтетическими монокристаллами сверхтвердых сплавов (алмазом, эльбором, рубином, лейкосапфиром и т. д.). Крепление кристаллов этих минералов производится напайкой в гнездо вставки державки расточного резца, механическим креплением с использованием метода порошковой металлургии (см. рис. 3.4), когда алмаз запрессовывается в смеси порошка (80%Cu, 15%Sn и 5%РЬ) при температуре 650° С. После этого полученный брикет вместе с алмазом обрабатывается и устанавливается в паз стержня или державки резца. Заточка и доводка алмазов производится с помощью чугунных дисков, шаржированных алмазным порошком, а также алмазными шлифовальными кругами.
Аналогично закрепляются поликристаллы эльбора и других сверхтвердых материалов (рис. 3.19, а). На рис. 3.19,б показан сборный проходной прямой эльборовый резец с механическим креплением в резцовой державке вставки, изображенной на рис. 3.19,в, в котором закреплен поликристалл эльбора. Вставка 2 прижимается в закрытом гнезде державки 4 посредством прихвата 1 винтом 3. Закрепление же поликристалла в самой вставке производится зачеканкой или заливкой расплавленным металлом (медью, латунью, специальными припоями).
8. Применение различных устройств для завивания и ломания стружки обеспечивает безопасную токарную обработку на высоких скоростях резания. В качестве стружколомающих устройств применяются:
а) специальные геометрические параметры резца, которые определяются исходя из физико-механических свойств обрабатываемого материала, режима резания и других условий обработки;
б) специальные лунки на передней поверхности твердосплавного резца (рис. 3.20, а). Размеры лунок: b = 2,5...9,5 мм, R = 2,5...10 мм,
h = 0,3...1,2 и f = 0,2...0,8 мм зависят от режима резания: s = 0,3...1,4 мм/об, t до 6 мм и υ до 300...500 м/мин;
в) уступы (рис. 3.20, б), которые обеспечивают нормальное стружколомание при больших подачах (s>0,25 мм/об). Ширина уступа f=l,6…6 мм, угол наклона к главному режущему лезвию Θ = 5...15°, угол уступа ε=105...115° для режимов обработки υ>80 м/мин, t = 0,2...1,0 мм и s<0,6 мм/об;
г) накладные стружколоматели нерегулируемые (рис. 3.20, в) и регулируемые (рис. 3.20, г);
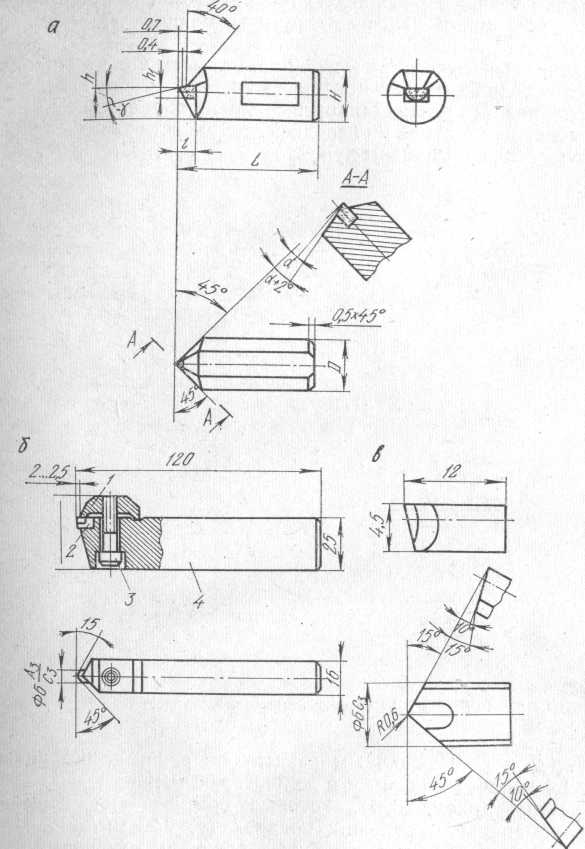
Рис. 3.19. Методы крепления кристаллов сверхтвердых
синтетических материалов к державке резца
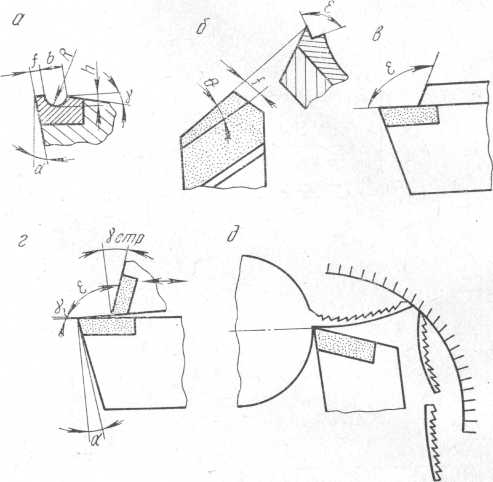
Рис. 3.20. Стружколомающие устройства
д) экранные стружколоматели (рис. 3.20,д), устанавливаемые на суппорте токарного станка вместе с резцом, обеспечивают нормальное стружколомание при режимах обработки: υ = 50...180 м/мин, s = 0,35...0,85 мм/об и t = 3...12 мм;
е) методы кинематического дробления стружки — осциллирующее точение и применение прерывистой подачи. В первом случае при непрерывной подаче суппорта режущему инструменту сообщается возвратно-поступательное или осциллирующее движение в направлении подачи, благодаря чему достигается переменная толщина срезаемой стружки и ее ломание в ослабленных местах. На рис. 3.21 представлено приспособление для кинематического дробления стружки с дополнительной осциллирующей подачей. Осциллирующее движение передается суппорту и резцу 1 через рычаг 3 благодаря вращению кулачка 2, связанного с ходовым валиком токарного станка.
При прерывистой подаче резец после одного почти полного оборота детали имеет ускоренную подачу. В результате происходит отрезка полного витка стружки. При работе на токарных автоматах прерывистое движение резца достигается за счет лунок, или канавок, на кулачках подачи инструмента.