Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
2. Конические зенкеры (зенковки) (рис. 4.7, в) и фасонные используются для обработки конусных и фасонных отверстий, а также для снятия фасок в отверстиях. Зенковки бывают с углами 2φ = 30, 60, 90 и 120°.
3. Зенкеры для цилиндрических выемок (головочные) (рис. 4.7,2) и торцевые (цековки) (рис. 4.7, д). Первые применяются для обработки углублений под головки винтов, а вторые — для зенкерования торцевых поверхностей бобышек и различных приливов. Для получения центричных гнезд под головки винтов зенкеры имеют переднюю направляющую цапфу.
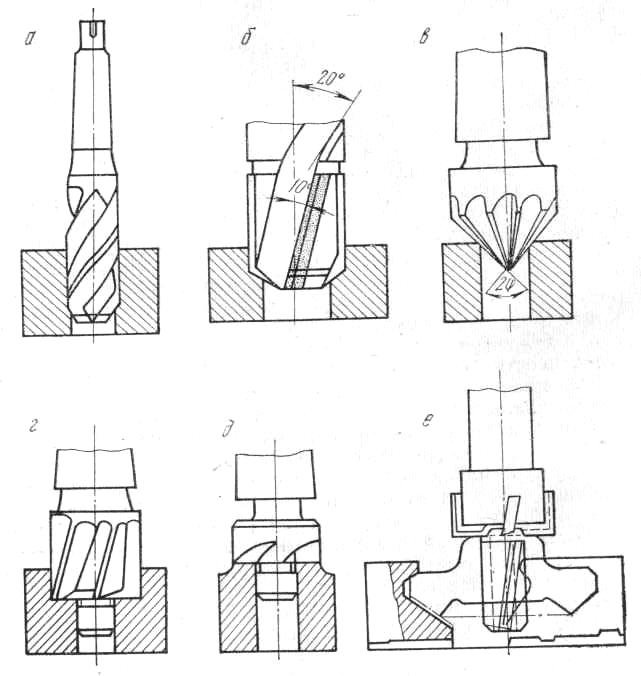
Рис. 4.7. Зенкеры различного назначения
4. Комбинированные (рис. 4.7, е) и специальные зенкеры для одновременной обработки нескольких поверхностей или отверстий сложного профиля. Они изготовляются чаще всего сборными. Среди специальных зенкеров следует отметить зенкер с кольцевой заточкой.
Зенкеры подразделяются также по типу крепления на хвостовые и насадные. Кроме того, зенкеры в зависимости от размеров изготовляются цельными, сварными, с припаянными пластинками и сборными.
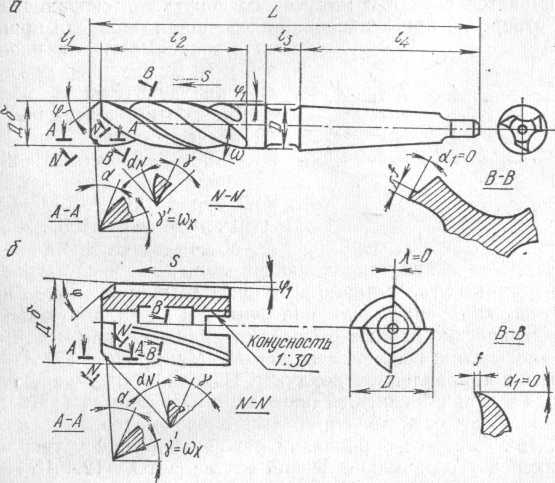
Рис. 4.8. Конструктивные элементы и геометрические
параметры зенкеров:
а — хвостового; б — насадного
Зенкеры отличаются от сверла оформлением режущих лезвий и их количеством. У них нет поперечного лезвия, зато они имеют большее количество режущих перьев или зубьев. Для снятия больших припусков применяются двузубые зенкеры. Большое количество зубьев у зенкера пю сравнению со сверлом обеспечивает лучшее направление его и получение более точных и с меньшей шероховатостью поверхности отверстий.
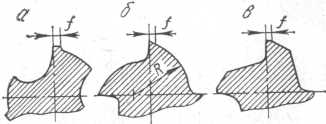
Рис. 4.9. Профиль канавок зенкеров
Конструктивные элементы и геометрические параметры хвостового и насадного зенкеров приведены на рис. 4.8.
К конструктивным элементам относятся: D — диаметр, который рассчитывается с учетом минусового допуска δ, связанного с разбивкой отверстия при зенкеровании. Величина допуска принимается в зависимости от назначения зенкера. Если зенкер применяется для предварительной обработки под развертку, допуск при Ø18...50 мм составляет от 150...200 до - 290... - 365 мкм. Если зенкер предназначен для окончательной обработки, то допуск — от + 60... + 20 до +105... + 30 мкм; L—общая длина; l1—длина режущей части; l2 — длина направляющей части; z — число зубьев-перьев; φ — главный угол в плане режущего лезвия; ω — угол наклона стружечных канавок; f — ширина ленточки на калибрующей части. Геометрические параметры рассматриваются, как и для сверла, в двух, плоскостях: главной секущей N—N и продольной А—А, совпадающей с направлением подачи s. Передний угол γ зенкеров, измеряемый в главной секущей плоскости, назначается (γ = 0...30°) в зависимости от свойств обрабатываемого материала, а задний αN = 8...10°. С целью упрочнения режущих лезвий у твердосплавных зенкеров угол наклона лезвий составляет λ = 12...15°.
Число канавок зенкеров обычно — три-четыре. При их выборе должно быть обеспечено достаточное пространство для размещения срезаемой стружки.
Профиль канавок (рис. 4.9) принимается в зависимости от размера и конструктивных особенностей зенкеров. Профиль канавки, изображенный на рис. 4.9, а, делается у хвостовых спиральных трех-и четырехзубых зенкеров. Криволинейный профиль (рис. 4.9, б) применяется для четырехзубых насадных зенкеров сравнительно больших диаметров. Профиль канавки, очерченный по задней поверхности плоскостями (рис. 4.9, в), широко применяется для насадных твердосплавных зенкеров.
4.3. Развертки
К разверткам, как финишному инструменту, предъявляются повышенные требования в обеспечении высокой точности их изготовления и качественной доводки рабочей части. Точность изготовления номинального диаметра развертки иногда превышает допуски шестого квалитета точности, а поверхности зубьев должны быть доведены с учетом получения весьма малой шероховатости (Ra до 0,08...0,04 мкм).
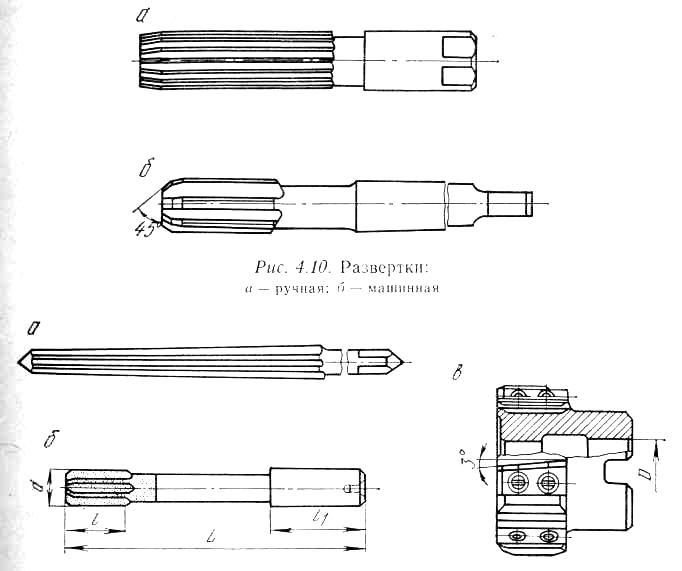
Рис. 4.11. Развертка с различной конструкцией зубьев
По способу применения различают ручные (рис. 4.10, а), имеющие небольшой угол φ=1,0...1,5° и большую длину заборного конуса, а также цилиндрический хвостовик, заканчивающийся квадратом под слесарный вороток, и машинные с коническим (рис. 4.10,б) или цилиндрическим хвостовиками развертки.
По конструкции зубьев развертки бывают цельные быстрорежущие (рис. 4.11,а), из пластифицированного твердого сплава (рис. 4.11,6), сварные (см. рис. 4.10), с напайными ножами и с механическим креплением пластинок твердого сплава или ножей (Рис. 4.11, в).
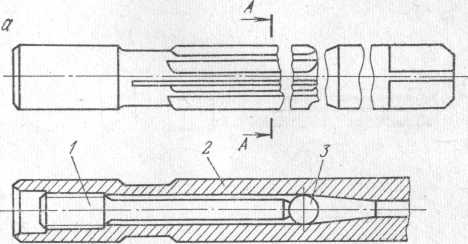
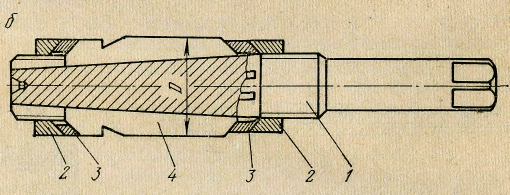
Рис. 4.12. Регулируемые развертки
 По
принципу регулирования наружного
диаметра D
—
нерегулируемые, или постоянные (см. рис.
4.10), регулируемые разжимные (рис. 4.12, а)
и раздвижные (рис. 4.12,б). В корпусе 2
разжимной
развертки имеется резьбовое отверстие
с конусом. При заворачивании винта 1
шарик
3
разжимает
пустотелый корпус развертки, и диаметр
увеличивается на 0,15...0,5 мм. Регулирование
диаметра раздвижной развертки на 0,5...4
мм производится при передвижении ножей
4
вдоль
оси за счет ввинчивания гаек 3
и
контр-гаек 2
на
корпус развертки 1.
Для
удерживания пластинок или ножей гайки
3
имеют
коническую форму.
По методу закрепления на станке различают развертки хвостовые с цилиндрическим (рис. 4.12) или коническим (см. рис. 4.10,б) хвостовиками и насадные (см. рис. 4.11, в) с коническим отверстием конусностью 1 : 30. Развертки с цилиндрическим хвостовиком малых диаметров закрепляются в кулачковом сверлильном или цанговом патроне, а с коническим — через переходную втулку в шпинделе станка. Насадные развертки закрепляются на специальных оправках (см. рис. 4.1, г). Для обеспечения направления развертки по заранее просверленному отверстию они закрепляются в качающихся или плавающих патронах (см. рис. 4.1, в, г).
По форме обработанных отверстий развертки бывают цилиндрические (см. рис. 4.12), конические (рис. 4.13) и фасонные. Коническая развертка работает в более тяжелых условиях, чем цилиндрическая. Зубья ее режут по всей длине контакта с деталью. В связи с этим развертывание отверстий с конусами Морзе № 0...6 и метрическими конусами осуществляется комплектом из трех разверток. Черновая (рис. 4.13, а) и промежуточная (рис. 4.13, б) развертки имеют стружкоразделительные канавки, которые размельчают стружку и облегчают процесс развертывания. Зубья чистовой развертки (рис. 4.13, в) не имеют таких канавок и тщательно доводятся мелкозернистыми электрокорундовыми или эльборовыми кругами.
Существуют специальные развертки (см. рис. 4.16) котельная, граненая, с кольцевой заточкой, силовая, однозубая, дисковая и т. д.).
Процесс развертывания (рис. 4.14) во многом напоминает зенкерование. Разница заключается в том, что разверткой срезаются довольно тонкие стружки и снимается небольшой припуск (0,3...0,5 мм). Кроме того, развертка обычно имеет большее число зубьев. Толщина среза а при развертывании незначительна (0,02...0,05 мм), а глубина резания t до 0,05...0,25 мм. Однако подача s на один оборот может быть значительной, но меньше длины цилиндрической части лезвий развертки.
Ширина ленточек f для обычных зенкеров принимается в пределах 0,8...2 мм. Обратная конусность по ленточкам составляет 0,05...0,15 мм на 100 мм длины.
Зенкеры малых размеров имеют конические хвостовики Морзе с лапкой, а больших — посадочное отверстие с конусностью 1 : 30 и торцевой шпонкой. Иногда применяются специальные типы крепления зенкеров в виде укороченного конического хвостовика, заканчивающегося квадратом, шестигранником или лапкой.
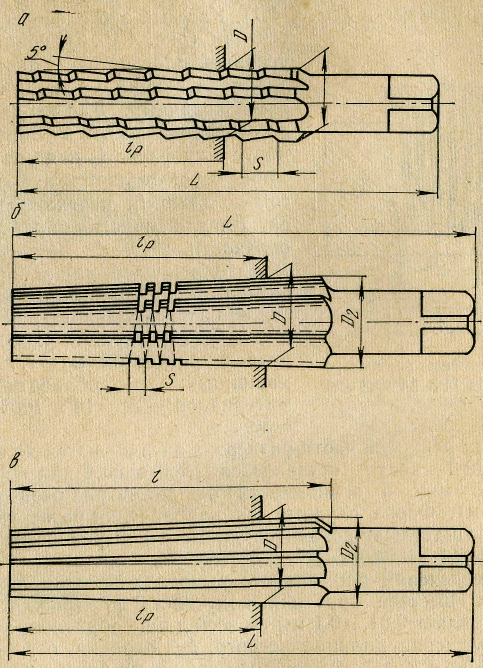
Рис. 4.13. Конические развертки
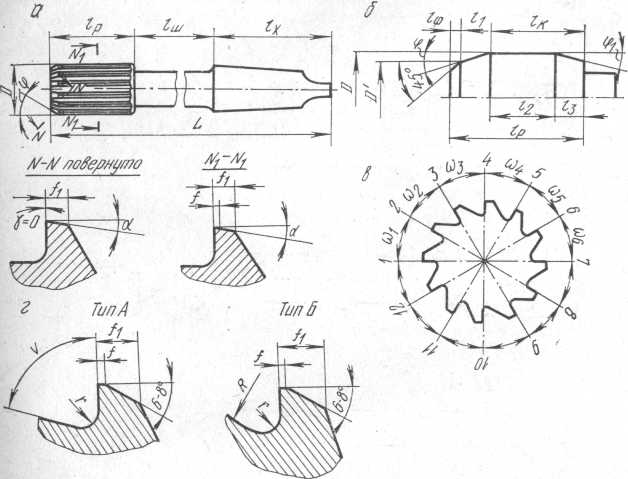
Одним из основных конструктивных элементов развертки является наружный диаметр D (рис. 4.15,а), который рассчитывается с учетом максимальной разбивки, запаса на износ и допуска на изготовление развертки (см. § 1.7). Каждый зуб развертки в осевом сечении (рис. 4.15,б), совпадающем с основной плоскостью, напоминает резец, работающий с большими продольными подачами. Для ввода развертки в отверстие имеется направляющий конус или фаска lф под углом 45°. Резание осуществляется заборным конусом по длине l1 переходное лезвие l2 служит для зачистки обработанной поверхности.
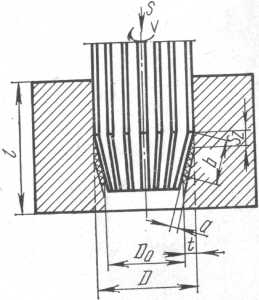
Рис. 4.14. Элементы режима резания и среза
при развертывании
Угол режущей, или заборной, части развертки 2φ принимается в зависимости от свойств обрабатываемого материала и конструкции развертки. Для ручных разверток 2φ=1…3°, а для машинных: при обработке хрупких материалов — 2φ = 10°, мягких — 2φ = 30...90°.
Зубья на режущей части развертки затачиваются до остра, а на калибрующей части оставляется ленточка или фаска f = 0,08...0,5 мкм в зависимости от диаметра развертки (D = 3...80 мм). Фаска служит для направления развертки в отверстии. Она тщательно доводится до малой шероховатости поверхности (Rа = 0,1...0,04 мкм).
Для обеспечения нормального вывода развертки из отверстия (без рисок) имеется обратная конусность φ1 (рис. 4.15,б), которая составляет 0,01...0,1 мм по всей длине обратного конуса.
Для получения цилиндрического, без огранки, отверстия центральный угол ω, соответствующий окружному шагу зубьев развертки, делается неравномерным (рис. 4.15, в), т. е. ω1 ≠ ω2 и т. д.
Геометрические параметры зубьев разверток рассматриваются на заборной части в главной секущей плоскости N—N, а на калибрующей — в плоскости N1—N1 перпендикулярной к оси развертки. Для черновых разверток при обработке вязких материалов следует принимать γN = 5...10°, а для котельных при обработке мягкой стали γN =10°. Для обеспечения скоблящего действия зубья разверток, оснащенных твердым сплавом, имеют отрицательный передний угол γN = -3...-5°. Задний угол α = 6...15° зависит от диаметра развертки и условий обработки. Для чистовых ручных разверток задний угол должен быть наименьшим (3...5°).
Для получения меньшей шероховатости поверхности число зубьев развертки принимается по возможности большим и с небольшим окружным шагом. Для цилиндрических разверток Ø 3…50 мм число зубьев должно быть 6...14. Чтобы обеспечить неодинаковый окружной шаг зубьев, стружечные канавки должны быть разной глубины. При изготовлении разверток применяются канавки двух типов (рис. 4.15, г).
Рассмотрим конструктивные особенности некоторых специальных разверток (рис. 4.16). Котельная развертка (рис. 4.16, а) применяется для чистовой обработки отверстий под заклепки в пакете листовых металлов. Она имеет удлиненный заборный конус с углом 2φ до 6°. Угол наклона зубьев ω = 15...25°. Заборная часть развертки по длине составляет 1/3...1/2 всей длины рабочей части.
Граненая, или беззубая, развертка (рис. 4.16, б) применяется для обработки цилиндрических и конических отверстий малого диаметра. Режущие лезвия образуются в результате вышлифовки абразивным кругом. Геометрические параметры зубьев следующие: γ до -54°, б 144 и α = 36°, т. е. являются неоптимальными по своей величине.
Развертка с кольцевой заточкой (рис. 4.16, в) заменяет в работе зенкер и чистовую развертку. Диаметры ступеней, выполненных на длине 2 мм, составляют: D2 = D - 0,4 мм; D1 =D - 0,2 мм.
Глава 5. Резьбообразующие инструменты
5.1. Методы получения резьб
Резьба на деталях получается нарезанием, шлифованием и накатыванием. Резьбообразующие инструменты подразделяются на три группы [5, 11]: 1) лезвийные (резьбовые резцы, гребенки и фрезы, метчики, плашки и головки), изготовленные из инструментальных сталей или оснащенные твердым сплавом; 2) абразивные (одно- и многониточные шлифовальные круги); 3) накатные (плашки, ролики, головки,раскатники).
При образовании резьбы заготовка и инструмент совершают два относительных движения: вращение вокруг продольной оси резьбы и продольную подачу, равную шагу резьбы Р.
При работе лезвийных и абразивных инструментов резьба образуется за счет срезания стружки, а при работе накатных — за счет пластического деформирования поверхностных слоев детали. При этом резьба на деталях, полученная выдавливанием, более прочная, так как в этом случае волокна металла не перерезаны, а деформированы и упрочнены инструментом.
Некоторые из лезвийных резьбообразующих инструментов (резьбовые резцы, гребенки и фрезы), а также одно- и многониточные шлифовальные круги являются обычными фасонными инструментами, а поэтому их конструктивные особенности подробно не будут рассматриваться.
На рис. 5.1 даны только схемы получения резьб указанными инструментами. Нарезание резьбы однониточным резцом производится на токарно-винторезных станках за несколько проходов. При этом возможны радиальная sp (рис. 5.1, а) и подача резца под углом St (рис. 5.1, б) после каждого его прохода с продольной snp или осевой подачами резца.
Более производительным методом является нарезание резьбы за один-два прохода гребенкой или многониточным резцом (рис. 5.1, в).
Заслуживает внимания получение резьбы фрезерованием, которое может производиться дисковыми (однониточными) (рис. 5.1. г) и гребенчатыми фрезами, а также вращающимися резцовыми головками (вихревое нарезание) (рис. 5.1, д).
Дисковые резьбовые фрезы имеют профиль зубьев, соответствующий профилю нарезаемой резьбы. По отношению к заготовке они устанавливаются под углом τ подъема нарезаемой резьбы. Нарезание резьбы происходит за один проход. При этом осуществляются следующие движения: главное движение, или вращение фрезы νф, круговая подача заготовки sz и продольное перемещение фрезы или заготовки на шаг Р или ход резьбы tпр. При нарезании резьбы гребенчатой фрезой движения аналогичны.
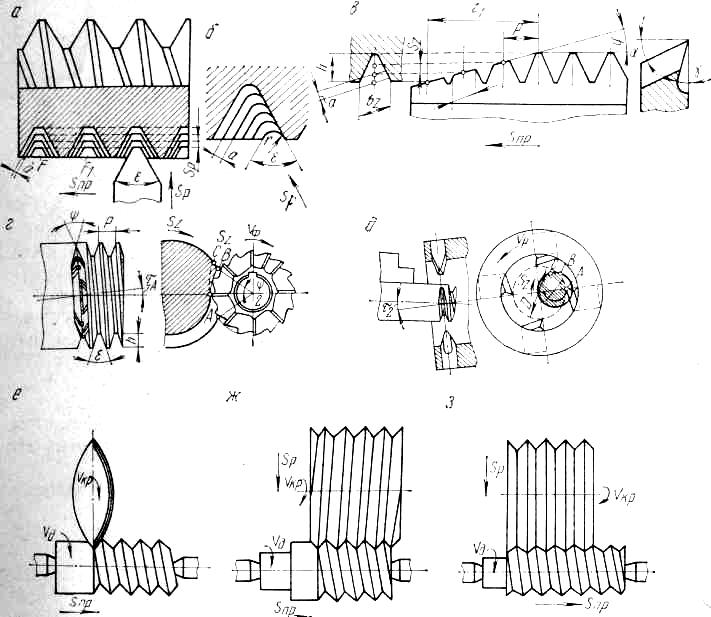
Рис. 5.1. Методы образования резьбы обычными лезвийными
и абразивными инструментами
При вихревом нарезании резьбы четырехрезцовая головка (рис. 5.1, д) устанавливается симметрично по отношению к оси заготовки, которая закрепляется в центрах. Скорость вращения головки намного превышает скорость вращения заготовки или круговую ее подачу sz и составляет 200...300 м/мин. При соприкосновении с заготовкой резцы снимают серпообразную стружку. Хотя этот процесс является производительным, однако точность получаемой резьбы невысокая.
Резьбошлифование используется либо для получения мелких резьб, либо для повышения точности резьб, предварительно нарезанных лезвийным инструментом или образованных методом накатки. Применяемые шлифовальные одно-(рис. 5.1, е) и многониточные с винтовой (рис. 5.1,ж) и кольцевой (рис. 5.1, з) нарезками круги имеют в сечении профиль резьбы. При нарезании резьбы однониточным кругом он устанавливается под углом подъема резьбы τ. Основное движение резания νкр имеет шлифовальный круг, а движение подачи или скорость вращения ид — деталь. Кроме того, деталь snp перемещается по отношению к кругу. Обработка однониточными кругами по сравнению с многониточными обеспечивает более высокую точность резьбы. Однако производительность процесса выше при шлифовании многониточными кругами. О некоторых особенностях получения резьбы специальными резьбообразующими инструментами (метчики, плашки, резьбонарезные головки, накатные ролики и плашки) указано ниже.