Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
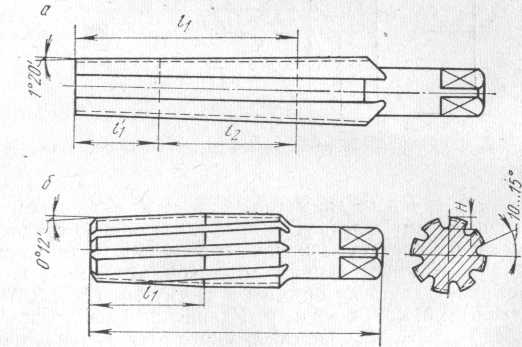
Рис. 5.6. Плашечный и маточный метчики
У них на режущей части и первых двух-трех нитках калибрующей части зубья имеют обычное одностороннее затылование, а остальные затылованы в обе стороны от середины пера с помощью специального кулачка (величина затылования К1 = 0,02... 0,06 мм). При нарезании такими метчиками поверхность резьбы дополнительно выглаживается их ведущей частью и не происходит разбивки диаметра резьбы.
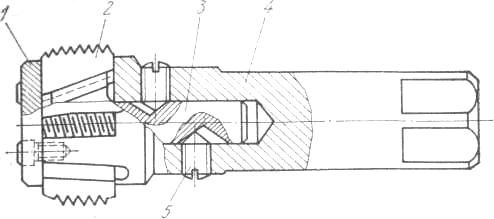
Рис. 5.7. Сборный регулируемый метчик
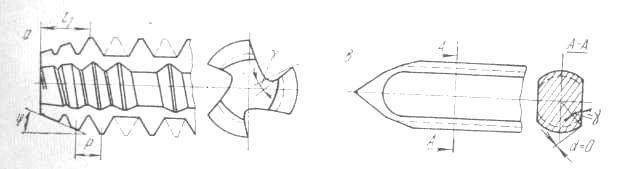
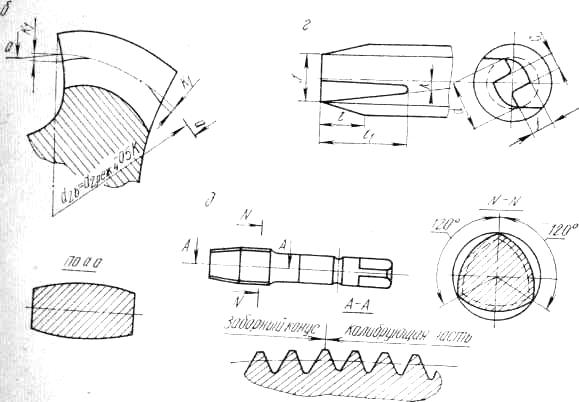
Рис. 5.8. Специальные метчики
У бесканавочных метчиков малого диаметра (М 1,2 ...М2,6 мм) (рис. 5.8, в) вместо стружечных канавок делаются лыски. Зубья имеют нерациональную геометрию: α = 0 и отрицательный γ.
Для нарезания сквозной резьбы в мягких и вязких материалах стружечные канавки у метчиков делаются не на всей длине перьев или зубьев (l1 = l,5 l) (рис. 5.8, г). Чтобы избежать повышенного трения, калибрующая часть метчика должна иметь большой обратный конус (до 0,2 мм на 100 мм длины). Метчики такой конструкции более прочные.
Значительное повышение качества внутренней резьбы может быть обеспечено за счет применения специальных раскатников (рис. 5.8, д), работающих методом пластической деформации. Раскатник, как и метчик, имеет заборную и калибрующую части. Резьба на заборном конусе — коническая и с полным профилем, а на калибрующей — обычная цилиндрическая. Поперечное сечение раскатника имеет трехгранную форму. Резьба на раскатнике, изготовленном из сталей Х12М или Р18, образуется с помощью специальных кулачков на резьбошлифовальных станках.
5.3. Инструменты для нарезания наружных резьбовых поверхностей
В качестве специальных лезвийных режущих инструментов для получения резьб на наружных поверхностях используются плашки и резьбонарезные головки.
Плашка по внешней форме напоминает гайку, при ее навертывании на деталь за один проход нарезается наружная резьба. Имеется несколько видов плашек (рис. 5.9).
На рис. 5.10 представлена круглая плашка, которая широко применяется для нарезания и калибрования (зачистки) наружной резьбы. Плашка является двусторонним режущим инструментом, а поэтому имеет заборный конус (2φ=30... 40°) с двух сторон. Длина заборного конуса определяется по формуле
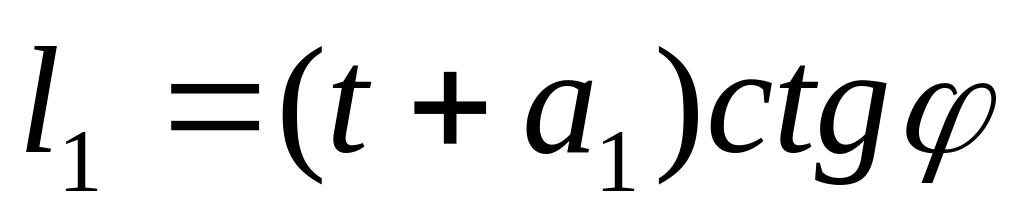 ,
где t — высота профиля резьбы, мм; а1 — дополнительная величина:
a1 = 0,15...0,4 мм.
При работе плашка закрепляется в плашкодержателе с помощью винтов. Для этого на ее наружной цилиндрической поверхности имеются два гнезда с углом зенковки 60°. Кроме того, имеются две зенковки под углом 90°, с помощью которых производится регулировка диаметра резьбы плашки, если плашка изношена и удалена перемычка l1.
Число зубьев (перьев), а также стружечных отверстий (z = 3...8) принимается в зависимости от диаметра резьбы плашек (d = 1...64 мм). При этом толщина стружки
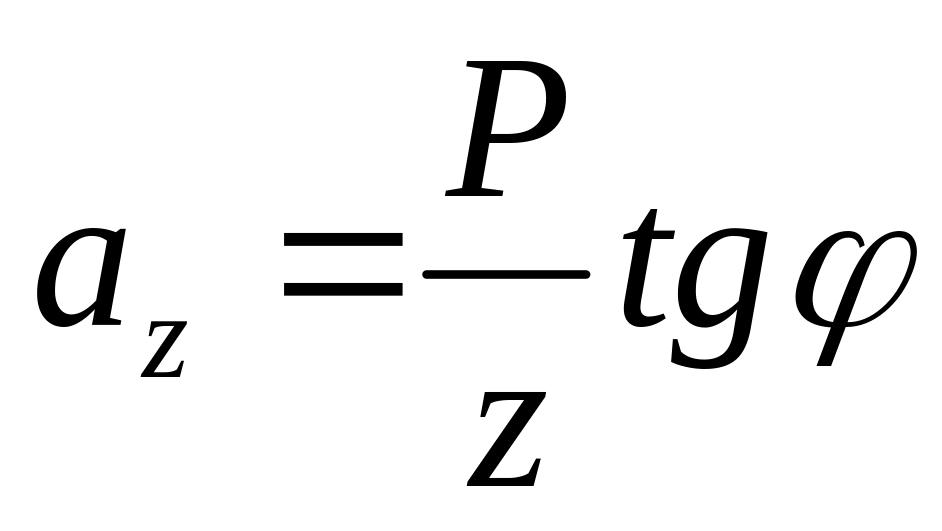 ,
где Р — шаг нарезаемой резьбы, мм.
Ширина пера В и ширина просвета Н1 определяются из соотношения
В =(0,8— 1,0) H1.
Высота плaшки определяется из выражения
Н = 2l1 + l2,
где l1 — длина заборного конуса, l2 — длина калибрующей части, которая обычно равна трем-шести шагам зубьев.
Наружный диаметр D плашки принимается в зависимости от диаметра d нарезаемой резьбы: при d= 1...135 мм D = 12...200 мм.
Важным геометрическим параметром плашки является передний Угол γ, который измеряется в плоскости, перпендикулярной к оси. Он назначается в зависимости от свойств обрабатываемого материала (γ = 10...25°), для стандартных плашек (γ = 15...20°). Нормальный угол γN рассчитывается по формуле
tg γN = tg γ cos φ.
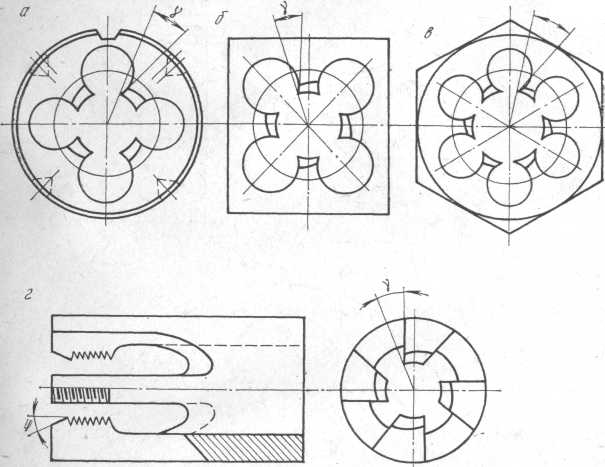
Рис. 5.9. Типы резьбонарезных плашек:
а — круглая (лерка); б — квадратная; в — шестигранная;
г — трубчатая (прогонка)
Форма передней поверхности зубьев может быть криволинейной и прямолинейной. Последняя получается в результате дополнительной подточки. Она сохраняет сравнительно одинаковый по величине угол γ на всей высоте профиля резьбы. Задний угол (α = 6°) на заборной части получается затылованием. Величина затылования составляет
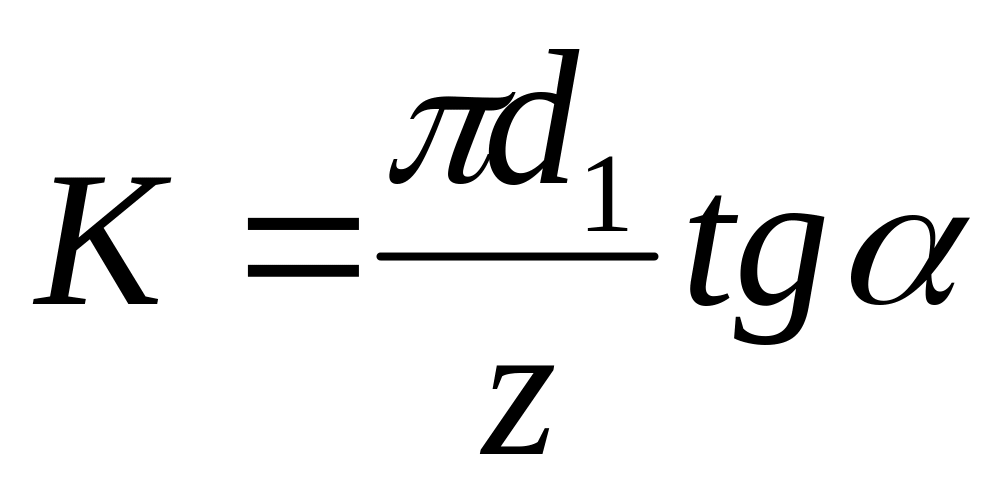 мм.
На направление схода стружки оказывает влияние угол λ. При λ>0 стружка направляется вперед, при λ = 0 остается в стружечных канавках метчика. Плашки другой формы, например шестигранные и квадратные, более удобны при монтажных работах, так как позволяют нарезать резьбу с применением гаечного ключа. На автоматах широко применяются трубчатые плашки (см. рис. 5.9), которые по сравнению с обычными меньше засоряются стружкой.
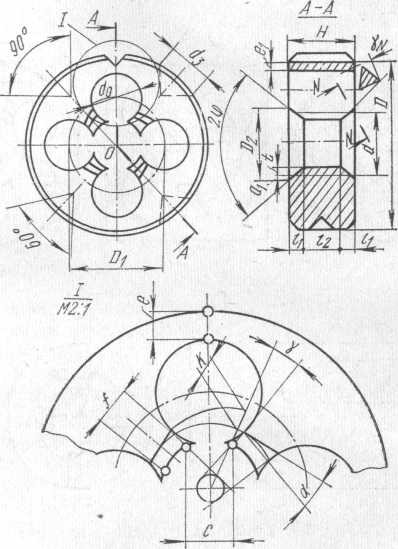
Рис. 5.10. Конструктивные элементы и геометрические
параметры круглой плашки
Резьбонарезные, или винторезные, головки подразделяются на самооткрывающиеся и регулируемые. В самооткрывающихся головках плашки после нарезания резьбы автоматически разводятся, и тем самым исключается процесс обратного свинчивания головки.
В зависимости от типа плашек головки подразделяются на три вида:
а) головки с плоскими радиальными плашками (рис. 5.11, а), которые несколько проще в изготовлении из-за небольшого количества переточек, но менее долговечны;
б) головки с тангенциальными плашками (рис. 5.11, б), которые также имеют не очень большое количество переточек;
в) головки с круглыми радиальными плашками (рис. 5.11, в), допускающие наибольшее количество переточек, широко применяются в металлообработке. Кроме этого, такие головки несложны в наладке и экономичны в работе. Резьбовой профиль на гребенке обеспечивается шлифованием. Различают три типа головок:
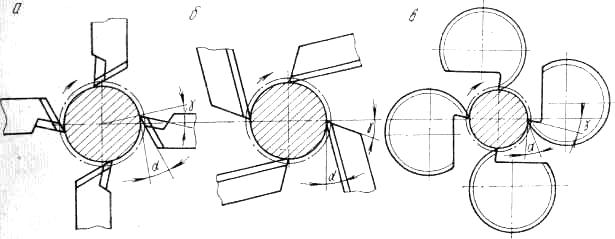
Рис. 5.11. Типы резьбонарезных головок
невращающиеся (модели 1К—5К) с перемещением вдоль оси вращающейся детали. Раскрывание и закрывание головки производится с помощью рукоятки;
вращающиеся (1КА—5КА), используемые на токарных автоматах и сверлильных станках. Рабочее вращение и движение подачи имеет сама головка, деталь может также вращаться в том же направлении, обеспечивая требуемое уменьшение скорости. Раскрывание и закрывание головки происходит за счет упоров автоматически;
специальные невращающиеся (модель 1КН), применяемые для нарезания резьб небольших профилей на одношпиндельных токарных автоматах.
Конструктивные особенности резьбонарезных самооткрывающихся головок с круглыми гребенками рассмотрим на примере головки с четырьмя круглыми гребенками, имеющими кольцевую нарезку (рис. 5.12). Для нарезания винтовой резьбы на деталях каждая из гребенок и соответственно витки их резьбы смещены вдоль оси относительно соседней на 1/4 шага. Кроме того, гребенка поворачивается относительно оси корпуса на угол подъема резьбы τ.
Головка на станке закрепляется с помощью цилиндрического хвостовика. В корпусе головки 1 имеются четыре Т-образных торцевых паза, в которые вставляются и могут перемещаться в радиальном - направлении четыре кулачка 4. К ним прикрепляются с помощью винтов-осей и звездочек 5 гребенки 2. Сближение гребе нок к центру или установка их на больший размер, а также точная их установка осуществляются с помощью специального, надетого снаружи на корпус, нажимного кольца в виде стакана 3, которое при этом перемещается вдоль или поворачивается на некоторый угол по стрелке относительно оси головки. В первом случае для этой цели на кулачках имеется специальный уступ, а во втором нажимное кольцо снабжено специальными площадками, скошенными под углом ψ.
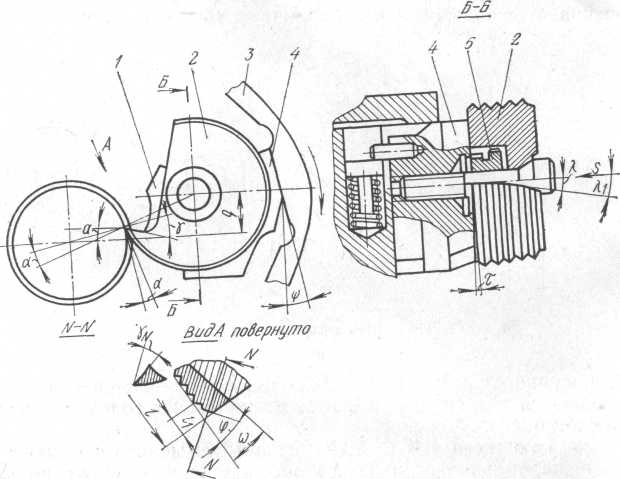
Рис. 5.12. Резьбонарезная самооткрывающаяся головка
с круглыми гребенками
При нарезании резьбы во избежание проворачивания гребенки под воздействием сил резания и, особенно для точной ее установки после переточки между кулачком 4 и гребенкой 2 устанавливается двухвенцовая звездочка 5, имеющая различное число зубьев на каждом венце. Венец, вставляемый в кулачок, имеет число зубьев на один меньше, чем венец, закладываемый в гребенку. Это сделано для перемещения режущего лезвия на величину стачивания за одну переточку (0,2...0,3 мм). Если величина перемещения режущего лезвия при повороте гребенки относительно кулачка на один зуб звездочки оказывается недостаточной для снятия затупления при заточке гребенки, ее поворачивают относительно звездочки, а звездочку относительно кулачка на два, три и более зуба в обратном направлении, обеспечивая необходимую величину стачивания зубьев. После этого производится заточка каждой гребенки в сборе с кулачком, установленной в специальном приспособлении. Расчет диаметра гребенки, который зависит от размеров резьбы и типа головки, производится по формуле
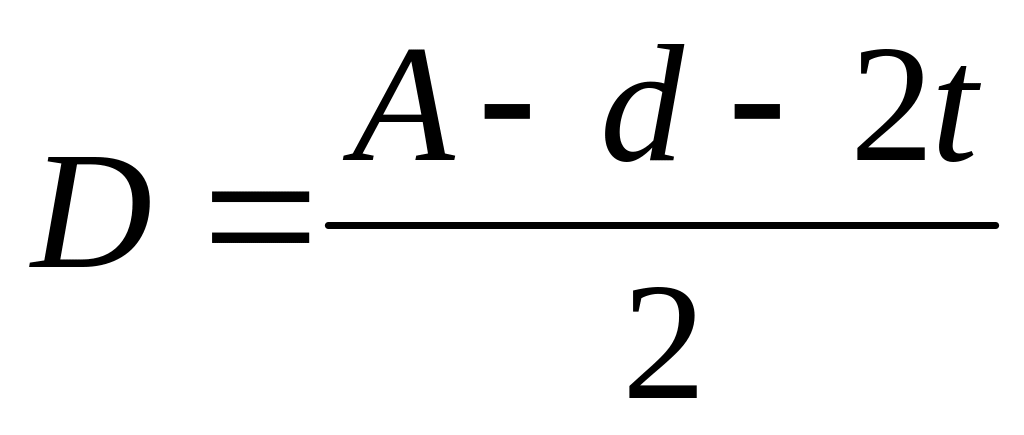 мм,
где A — расстояние от оси головки до скоса на нажимном кольце, мм; d — наружный диаметр нарезаемой резьбы детали, мм.
Длина или высота гребенки l1 = (t + f)ctg φ мм,
где t — высота профиля резьбы, мм;
f — дополнительная величина для обеспечения захвата нарезаемой заготовки:
l = 0,02...0,5 мм; φ — угол заборного конуса при нарезании напроход равен 15 ... 20°, для глухих отверстий φ = 30 ... 45°.
Для размещения и отвода стружки производится заточка стружечной канавки гребенки под углом ω = 12°. Кроме того, для обеспечения процесса самозатягивания при нарезании резьбы угол наклона режущего лезвия гребенки λ = 1,5...2°, а, учитывая установку на скошенный под углом τ кулачок, угол наклона лезвия относительно оси заготовки в процессе работы составит λ1 = λ + τ.
Величина заднего угла гребенки α образуется, как и у фасонного резца, за счет смещения гребенки по отношению к оси нарезаемой детали:
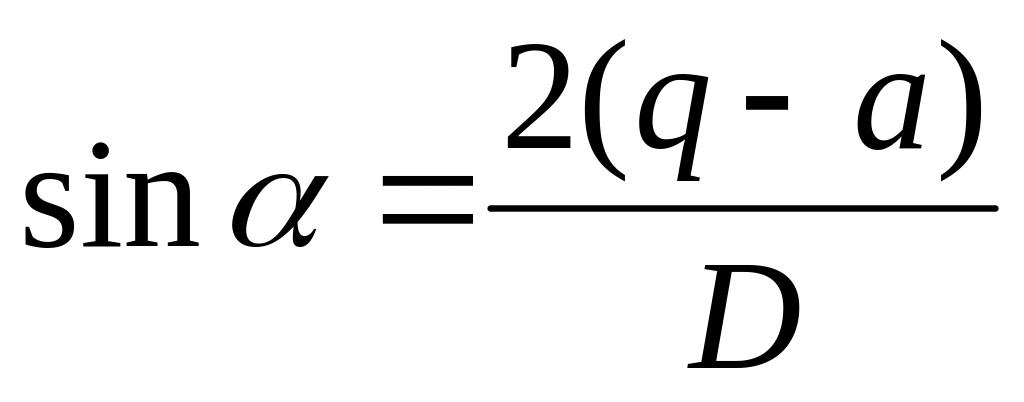 ,
где q — смещение осей гребенки и детали, мм; а — превышение данной точки лезвия гребенки относительно оси детали (а≈0,05...0,25 мм), которое способствует процессу самозатягивания при нарезании резьбы.
Величина переднего угла зависит от свойств обрабатываемого материала (γN=10...25°). Пересчет передних углов производится, как и для обычного проходного резца
tg γN = tg γ cos φ—tg λ1 sin φ.
5.4. Резьбонакатный инструмент
Накатывание является одним из самых прогрессивных и производительных методов получения резьбы на различных деталях конструкции, инструментах и т. д. При накатывании в результате воздействия больших радиальных сил витки резьбы инструмента деформируют металл заготовки и образуют на ней резьбу повышенной твердости и прочности, так как при деформировании волокна не перерезаются.
Широко применяются два типа накатных инструментов: плашки (рис. 5.13, а) и ролики (рис. 5.13,б). В настоящее время методы накатывания резьбы совершенствуются. Широкое применение находят резьбонакатные головки, а также дуговые (рис. 5.13, в) и кольцевые (Рис. 5.13, г) плашки [4, 11, 13, 31, 36].
Производительность накатывания резьбы обычными плоскими плашками составляет 100 ... 120, а роликами — 60 ... 80 шт/мин. Однако при накатывании резьбы роликами имеется большая возможность регулировки режима накатки. Кроме того, возможен процесс накатывания резьб на тонкостенных трубах. Так как резьба на термообработанных роликах нарезается абразивными кругами более качественно и с повышенной точностью, можно получить резьбы повышенной точности роликами
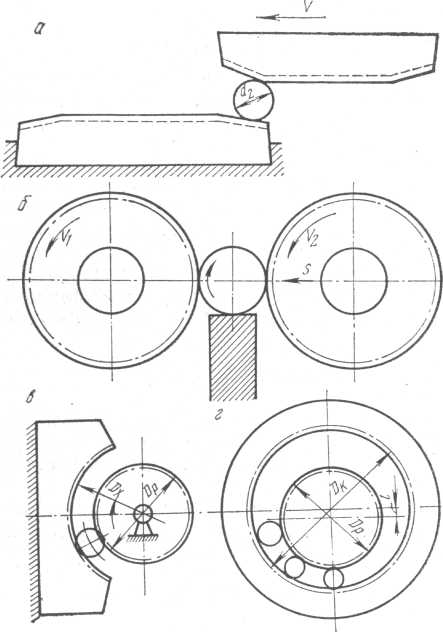
Рис. 5.13. Схема работы резьбонакатных инструментов
Резьбонакатные плашки работают в паре (рис. 5.13, а). Одна из них закрепляется неподвижно, а другая совершает возвратно-поступательное движение. Между собой плашки смещены в осевом направлении заготовки на половину шага резьбы, которая выполнена на каждой плашке с высокой точностью, под одинаковым углом подъема τ, но по направлению различна. Процесс накатывания плашками заключается в постепенном обжатии заготовки и калибровании резьбы, поэтому плашка имеет заборную l1 и калибрующую l2 части (рис. 5.14). Выходная, или сбрасывающая, часть l3 сопровождает накатанную заготовку, освобождает ее от зацепления с инструментом и предупреждает от затягивания ее между плашками при обратном ходе. С этой целью подвижная плашка делается на 15...25 мм длиннее неподвижной.
Для обеспечения постепенного деформирования заготовки и образования на ней резьбы плашки имеют скошенную под углом φ или закругленную радиусом заборную часть. Во избежание проворачивания накатываемых заготовок на заборном конусе делаются поперечные канавки. Длина заборной и выходной частей плашек обычно одинаковая и составляет l1 = l3 = 1,1 πd2, т. e. 1,1 длины окружности диаметра заготовки, который равен приблизительно среднему диаметру накатываемой резьбы. Длина неподвижной плашки составляет Lн.п= (16...20)d2, а подвижной Lп.п= (18...22)d2. Накатные плашки, как и ролики, изготавливаются из износостойких высокохромистых и быстрорежущих сталей марок Х12М, Х12, ШХ15, Х6ВФ, Р12 с HRC 58...61.
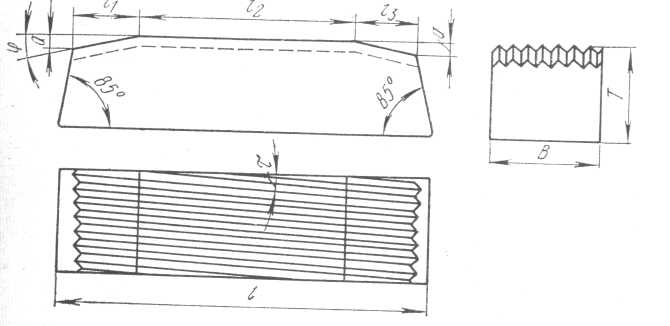
Рис. 5.14. Резьбонакатная плоская плашка
Накатывание резьбы может осуществляться одним роликом и плашкой, двумя и большим количеством роликов, установленных в специальные резьбонакатные головки или круговые плашки.
При накатывании резьбы двумя роликами возможны следующие основные три схемы их работы:
а) до упора с радиальной подачей sp винтовых роликов к заготовке (рис. 5.15, а). В этом случае накатывание резьбы осуществляйся за счет вращения неподвижного 1 и подвижного 2 роликов. Последний имеет радиальную подачу sp. Заготовка 3 устанавливайся на 0,1...0,6 мм выше линии центров роликов и опирается на специальный упор или линейку 4. По окончании процесса накатки радиальная подача роликов прекращается, происходит калибрование резьбы, затем заготовка выталкивается вверх;