Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
Глава 5. Резьбообразующие инструменты
5.1. Методы получения резьб
Резьба на деталях получается нарезанием, шлифованием и накатыванием. Резьбообразующие инструменты подразделяются на три группы [5, 11]: 1) лезвийные (резьбовые резцы, гребенки и фрезы, метчики, плашки и головки), изготовленные из инструментальных сталей или оснащенные твердым сплавом; 2) абразивные (одно- и многониточные шлифовальные круги); 3) накатные (плашки, ролики, головки,раскатники).
При образовании резьбы заготовка и инструмент совершают два относительных движения: вращение вокруг продольной оси резьбы и продольную подачу, равную шагу резьбы Р.
При работе лезвийных и абразивных инструментов резьба образуется за счет срезания стружки, а при работе накатных — за счет пластического деформирования поверхностных слоев детали. При этом резьба на деталях, полученная выдавливанием, более прочная, так как в этом случае волокна металла не перерезаны, а деформированы и упрочнены инструментом.
Некоторые из лезвийных резьбообразующих инструментов (резьбовые резцы, гребенки и фрезы), а также одно- и многониточные шлифовальные круги являются обычными фасонными инструментами, а поэтому их конструктивные особенности подробно не будут рассматриваться.
На рис. 5.1 даны только схемы получения резьб указанными инструментами. Нарезание резьбы однониточным резцом производится на токарно-винторезных станках за несколько проходов. При этом возможны радиальная sp (рис. 5.1, а) и подача резца под углом St (рис. 5.1, б) после каждого его прохода с продольной snp или осевой подачами резца.
Более производительным методом является нарезание резьбы за один-два прохода гребенкой или многониточным резцом (рис. 5.1, в).
Заслуживает внимания получение резьбы фрезерованием, которое может производиться дисковыми (однониточными) (рис. 5.1. г) и гребенчатыми фрезами, а также вращающимися резцовыми головками (вихревое нарезание) (рис. 5.1, д).
Дисковые резьбовые фрезы имеют профиль зубьев, соответствующий профилю нарезаемой резьбы. По отношению к заготовке они устанавливаются под углом τ подъема нарезаемой резьбы. Нарезание резьбы происходит за один проход. При этом осуществляются следующие движения: главное движение, или вращение фрезы νф, круговая подача заготовки sz и продольное перемещение фрезы или заготовки на шаг Р или ход резьбы tпр. При нарезании резьбы гребенчатой фрезой движения аналогичны.
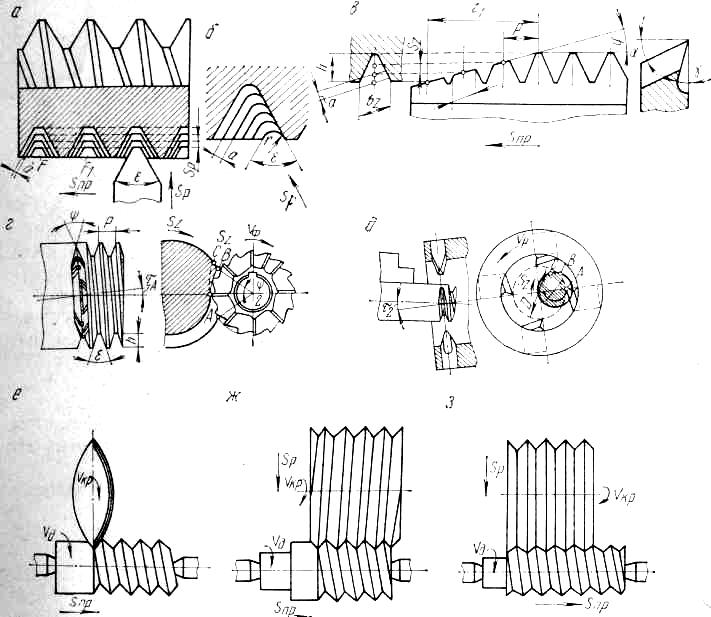
Рис. 5.1. Методы образования резьбы обычными лезвийными
и абразивными инструментами
При вихревом нарезании резьбы четырехрезцовая головка (рис. 5.1, д) устанавливается симметрично по отношению к оси заготовки, которая закрепляется в центрах. Скорость вращения головки намного превышает скорость вращения заготовки или круговую ее подачу sz и составляет 200...300 м/мин. При соприкосновении с заготовкой резцы снимают серпообразную стружку. Хотя этот процесс является производительным, однако точность получаемой резьбы невысокая.
Резьбошлифование используется либо для получения мелких резьб, либо для повышения точности резьб, предварительно нарезанных лезвийным инструментом или образованных методом накатки. Применяемые шлифовальные одно-(рис. 5.1, е) и многониточные с винтовой (рис. 5.1,ж) и кольцевой (рис. 5.1, з) нарезками круги имеют в сечении профиль резьбы. При нарезании резьбы однониточным кругом он устанавливается под углом подъема резьбы τ. Основное движение резания νкр имеет шлифовальный круг, а движение подачи или скорость вращения ид — деталь. Кроме того, деталь snp перемещается по отношению к кругу. Обработка однониточными кругами по сравнению с многониточными обеспечивает более высокую точность резьбы. Однако производительность процесса выше при шлифовании многониточными кругами. О некоторых особенностях получения резьбы специальными резьбообразующими инструментами (метчики, плашки, резьбонарезные головки, накатные ролики и плашки) указано ниже.
5.2. Современные конструкции метчиков
Метчики применяются для нарезания резьбы в отверстиях и представляют собой винты, изготовленные из инструментального материала и снабженные продольными канавками, образующими режущие лезвия.
Метчики можно подразделить на следующие виды:
ручные, или слесарные, метчики Ø1...48 мм в комплекте из 2—6 штук в зависимости от размера и профиля нарезаемой резьбы. Метчиками из 4—6 штук нарезаются резьбы специальных крупных профилей, а комплектом метчиков из 2—3 штук — крепежные метрические и дюймовые резьбы;
машинные метчики, применяемые для нарезания резьб на станках. Они имеют укороченный заборный конус с увеличенным до 45...90° углом в плане 2φ;
гаечные короткие и длинные с прямым и изогнутым хвостовиками;
плашечные и маточные, предназначенные для нарезания и калибрования резьбы в плашках;
конические для нарезания обычных конических и конических трубных резьб;
специальные (калибровочные, сборные регулируемые и самоотрывающиеся, с шахматной и коррегированной резьбами, бесканавочные, бочкообразные и т. д.).
Рассмотрим конструктивные элементы и геометрические параметры метчиков (рис. 5.2).
Метчик состоит из рабочей части lраб, которая включает режущую l1 и калибрующую l2 части, служащие для вырезания и зачистки резьбы и направления метчика в отверстии. Хвостовая, или крепежная, часть необходима для закрепления метчика в патроне или воротке и для передачи крутящего момента. Из других конструктивных элементов метчика следует отметить режущие перья или зубья, снабженные резьбой, стружечные канавки и сердцевину метчика. Из элементов, характеризующих процесс резания, необходимо указать режущие лезвия, передние γ, ук и задние α, αк углы на режущей (заборной) и калибрующей частях метчика, профиль и угол наклона стружечных канавок.
Работоспособность метчика и конструкция его рабочей части во многом зависят от принятой схемы резания [4, 13]. При генераторной (цилиндрической) схеме резания (рис. 5.3, а) каждым зубом срезается плоская стружка толщиной а, а при профильной (конической) резание производится уголковым профилем (рис. 5.3,б). Это усложняет процесс резания, однако резьба получается чище. Первая схема используется у комплектных и обычных метчиков, вторая — при конструировании специальных машинных и конических метчиков, у которых резьба нарезана по конусу на заборной части.
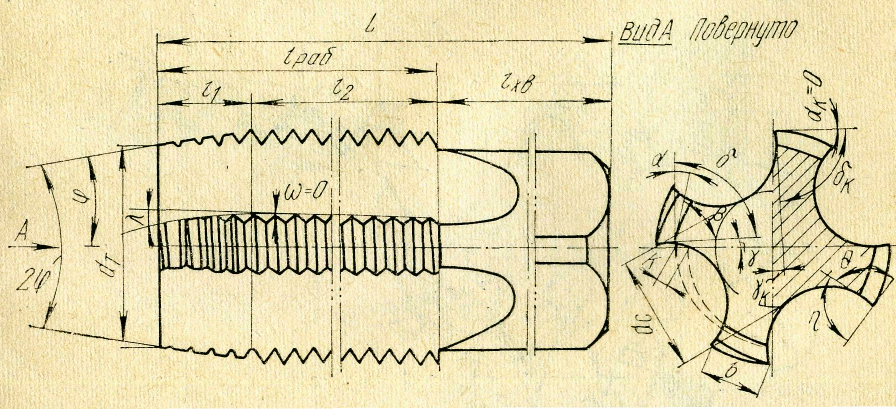
Рис. 5.2. Конструктивные элементы и геометрические
параметры метчика
При нарезании треугольных резьб в деталях из жаропрочных и других труднообрабатываемых сталей и сплавов, а также резьб сложного крупного профиля хорошо себя зарекомендовали метчики с корригированной схемой резания (рис. 5.3, в) (см. гл. 8).
Большое влияние на нормальную работу метчика оказывают также размеры и форма стружечных канавок, объем которых должен быть достаточным для размещения стружки. К тому же зубья должны допускать наибольшее количество переточек (см. рис. 5.2). Количество зубьев должно быть оптимальным с точки зрения точности, уровня величин сил резания и наименьшего крутящего момента. Для метчиков 0 до 8 мм принимается три канавки, 8...16 мм — три или четыре, 18...36 мм - четыре и 0 свыше 36 мм — шесть и больше канавок. Форма стружечной канавки должна обеспечивать плоскую переднюю поверхность зуба и радиусную спинку зуба. При этом диаметр сердцевины dc должен быть равен 0,5d резьбы, а ширина пера b— (0,25...0,35)d. Наличие угла внешнего лезвия (η = 70...80°) предотвращает срезание стружки задним лезвием при вывинчивании метчика.
Геометрические параметры (γ = 0...30° и α = 3...12°) принимается исходя из свойств обрабатываемого материала и конструктивных особенностей метчика.
Задний угол на режущей части у нешлифованных метчиков создается за счет затылования только по наружному диаметру, а для шлифованных — затылованием пo профилю и наружному диаметру. Затылование по профилю калибрующей части метчика осуществляется при нарезании резьбы метчика на резьбошлифовальном станке.
Для увеличения количества переточек затылование обычно делается на расстоянии 1/3 ширины пера от передней поверхности, а для уменьшения трения по калибрующей части метчика имеется обратный конус с φ1 = 2'...5' исходя из расчета 0,05...0,12 мм на 100 мм длины метчика
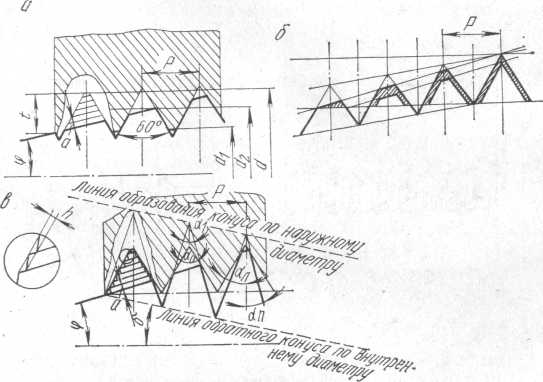
5.3. Рис. Схемы резания при работе метчика
Для отвода стружки метчики имеют винтовые стружечные канавки соответствующего направления. Производится также заточка зуба прямого пера под углом λ. В последнем случае стружка отводится в направлении движения метчика, который применяется для нарезания резьбы в сквозных отверстиях.
К элементам, характеризующим резьбу метчика, относятся: шаг резьбы Р и число заходов резьбы п; половина угла профиля резьбы α/2; наружный d, средний d2 и внутренний d1 диаметры; высота профиля t и угол подъема резьбы τ, определяемый по среднему диаметру.
Для обеспечения необходимой точности резьбы детали поле допуска на основные размеры резьбы метчика значительно сужается, что связано с разбивкой нарезаемой резьбы и износом метчика (рис. 5.4). Стандартом на допуски на резьбу метчиков (ГОСТ 16925—71) предусмотрено изготовление метчиков четырех степеней точности (H1, Н2, НЗ и Н4) для метрической резьбы с посадками скольжения и двух степеней точности (G1 и G2) для резьбы с зазорными посадками. При степенях точности метчика H1, Н2, НЗ, Н4 нарезаются резьбы степеней точности 4Н5Н, 5Н6Н, 6Н, 6Н7Н, G6 и G7, а при степени точности метчика G1 и G2 — резьба степеней точности 6G и 6G7G.
По ГОСТ 7250—60 установлены также предельные отклонения на следующие элементы резьбы: половину угла профиля αо/2, три диаметра d, d1 и d2 и шаг резьбы Р метчика.
Допуск на половину угла профиля составляет ±15'...±100' и увеличивается с уменьшением шага и понижением точности резьбы метчика от степени H1 до степени Н4. Допуск на шаг резьбы также увеличивается от ±0,010 до ±0,070. Причем он имеет наибольшую величину у нешлифованных метчиков.
Погрешность среднего диаметра метчика d2 в основном определяется погрешностями шага, угла профиля и самого среднего диаметра. О методике расчета всех диаметров резьбы метчика см. § 1.7.
К специальным конструкциям метчиков относятся, например, гаечные метчики с длинным прямым и изогнутым (рис. 5.5) хвостовиками, плашечный, маточный и др. Удлиненный хвостовик гаечного метчика дает возможность нарезать много гаек, останавливая станок для снятия только партии нарезанных гаек, нанизанных на хвостовике метчика. Метчик с изогнутым хвостовиком дает возможность производить непрерывное нарезание гаек на специальном гайконарезном станке.
Шашечные и маточные метчики применяются для нарезания и калибрования точной резьбы с малой шероховатостью поверхности в плашках. Для этой цели черновой плашечный метчик (рис. 5.6, а) имеет длинную заборную часть, а чистовой маточный (рис. 5.6, б) большее число зубьев, некратное числу перьев плашки.
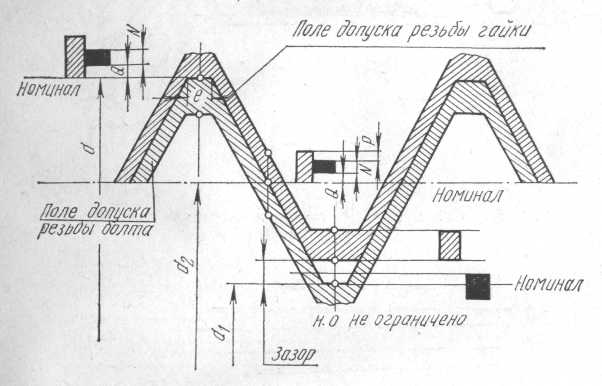
Рис. 5.4. Схема расположения полей допусков гайки
и метчика
Для нарезания резьб больших диаметров применяются сборные регулируемые (рис. 5.7), а также самооткрывающиеся метчики. У регулируемых метчиков за счет перемещения стержня 3 в корпусе
4 к хвостовику метчика плашки 2 расходятся. Они удерживаются в пазах корпуса метчика крышкой 1. Стержень 3 перемещается с помощью винтов 5.
При нарезании резьб в мягких цветных и вязких жаропрочных сплавах (алюминий, титановые сплавы) используются метчики с так называемой шахматной резьбой (рис. 5.8, а), у которых отсутствующие витки показаны штриховыми линиями.
Для нарезания плотных и тугих резьб повышенной точности широкое применение получили метчики В. В. Матвеева с бочкообразными зубьями на ведущей части (рис. 5.8, б).
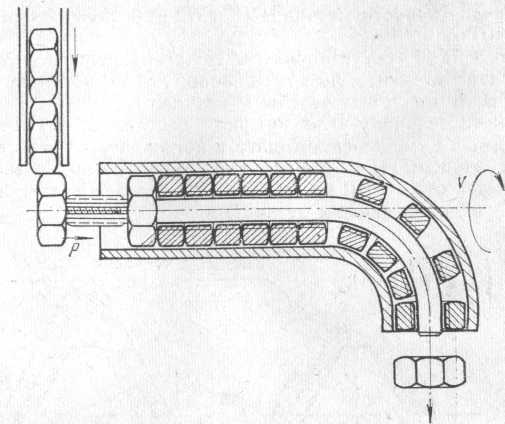
Рис. 5.5. Схема работы гаечного метчика
с изогнутым хвостовиком