Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
б) накатывание резьбы винтовыми роликами 1 и 2 по второй схеме (рис. 5.15,б) осуществляется при разных скоростях вращения (v1 и v2) роликов, что достигается за счет изменения числа их оборотов (п1 и п2) при неизменных диаметрах или неодинаковых диаметрах (Dср1 и Dср2) при одинаковых числах оборотов. Заготовки 3 в обоих случаях подаются сверху вниз в пространство между роликами, которые имеют винтовую резьбу и смещены друг относительно друга в осевом отношении на 0,5 шага.
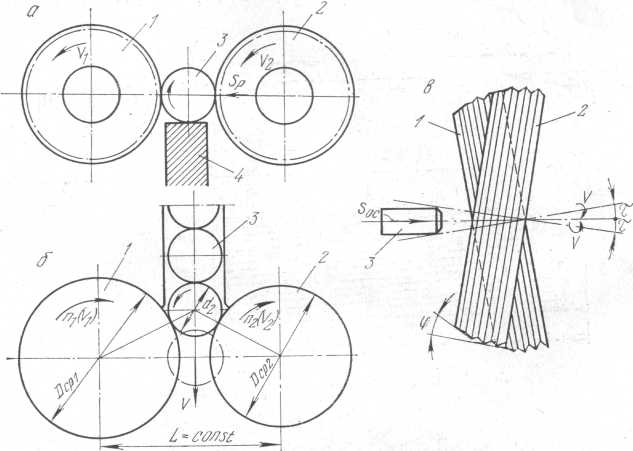
Рис. 5.15. Схемы накатывания резьбы роликами
При
таком положении роликов происходит
затягивание заготовок, формирование
резьбы и подача заготовок вниз со
скоростью
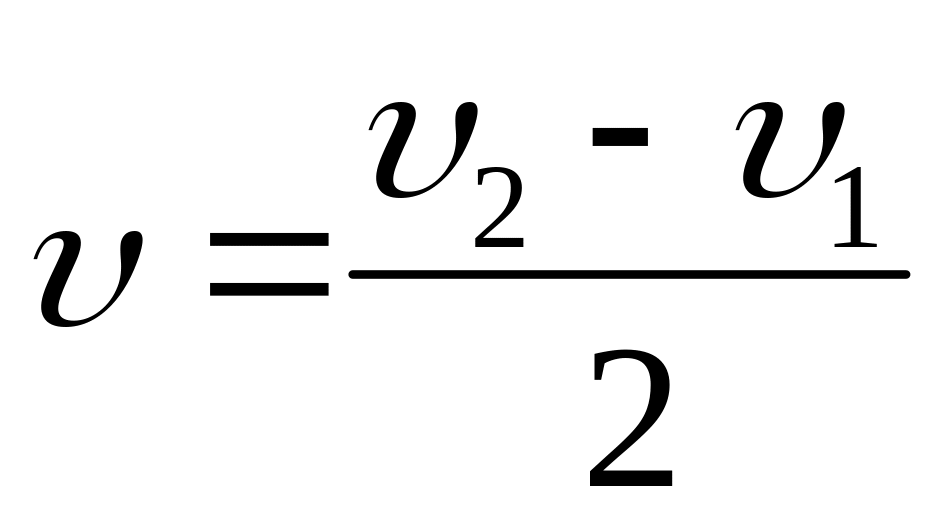 ;
в) двумя роликами 1 и 2 с кольцевой резьбой (рис. 5.15, в) при осевой подаче s0 заготовки 3 вдоль ее оси. Для осуществления процесса затягивания заготовки они с одной стороны должны иметь фаску. Оси роликов перекрещиваются под углом, равным 2τ, т. е. двойному углу подъема нарезаемой резьбы. Для осуществления процесса постепенного деформирования и получения резьбы на детали ролики имеют заборный конус с углом φ = 10...30°, который назначается в зависимости от свойств материала накатываемой заготовки и шага резьбы.
При расчете конструктивных параметров роликов с винтовой резьбой необходимо учитывать возможное равенство углов подъема резьбы роликов и заготовки. При этом средний диаметр ролика рассчитывается из соотношения
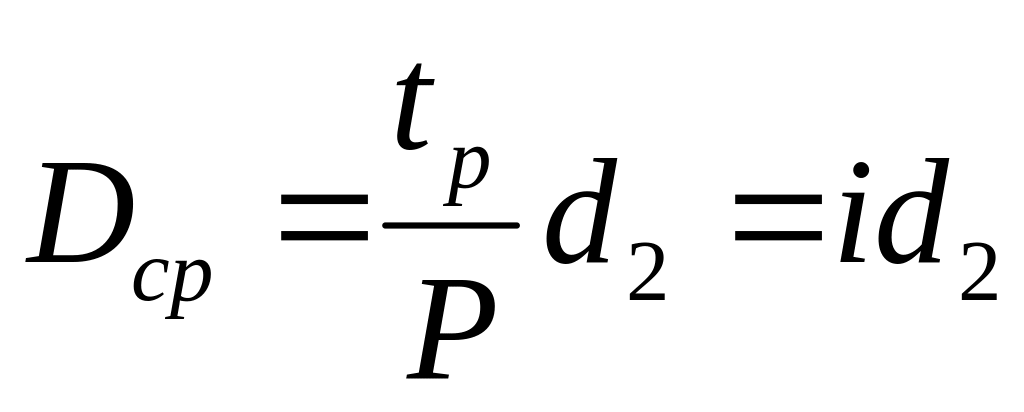 мм,
где tp — ход резьбы ролика, мм;
Р и d2 — шаг и средний диаметр резьбы заготовки, мм;
i—число заходов, равное целому числу.
Однако, учитывая износ и перешлифовку ролика в процессе его эксплуатации, на чертеже обычно проставляют два размера среднего диаметра нового и изношенного роликов:
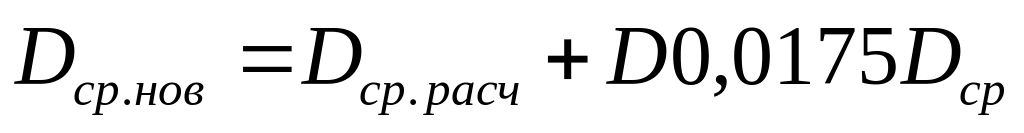 мм;
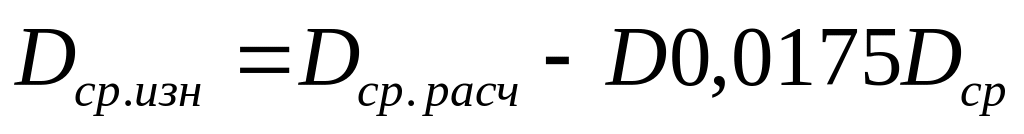 мм.
При этом наружный диаметр нового ролика определяется по формуле
D= 1,0175 Dср.расч +2h1.
Диаметр отверстия ролика и размер шпоночной канавки принимаются исходя из конструктивных соображений, а ширина или высота ролика обычно на два-три шага резьбы больше длины накатываемой заготовки.
В промышленности для накатывания резьбы широко распространены резьбонакатные головки различных типов: универсальные самооткрывающиеся консольные и неконсольные, а также резьбонакатные плашки — головки НП, НТП и др.
Заслуживают внимания универсальные самооткрывающиеся головки консольного типа НГ-2, НГ-3 и т. д., применяемые при накатывании резьб различных диаметров. По конструкции эти головки (рис. 5.16) напоминают резьбонарезные. В корпусе 5 с одной стороны вставляется цилиндрический хвостовик 6, а с другой, торцевой, имеются три Т-образных паза, в которые входят и могут там перемещаться в радиальном направлении кулачки 4. На корпусе установлено нажимное кольцо 3, имеющее скошенные под углом площадки, на которые опираются кулачки 4, прижимаемые пружинами 2. Опорные плоскости кулачков скошены с учетом угла подъема τ накатываемой резьбы. Для обеспечения накатывания резьбы на определенную длину в отверстии корпуса расположен сердечник 7 с упором 1, включение и выключение головки производится рукояткой 8.
Глава 6. Фасонные резцы
6.1. Классификация и конструкция фасонных резцов
Фасонные резцы в отличие от обычных токарных представляют специальный инструмент. Форма режущего лезвия фасонного резца определяется формой профиля обрабатываемой поверхности. Этот инструмент обеспечивает высокую производительность, точность обработки, большое количество переточек. Все это делает его незаменимым при обработке деталей на токарных и токарно-револьверных полуавтоматах и автоматах. Однако из-за сравнительно большой стоимости область применения ограничивается чаще всего серийным и массовым производством.
Фасонные резцы классифицируются по следующим признакам:
по форме — стержневые (рис. 6.1, а), круглые (рис. 6.1,б), призматические (рис. 6.1,в, ж). Стержневые резцы, как правило, более просты по конфигурации режущей части и применяются науниверсальных токарных станках. Круглые, или дисковые, резцыпредставляют тела вращения, допускают большее количество переточек, просты в изготовлении. Круглые и стрежневые резцы применяются для наружной и внутренней обработки. Призматические резцы используются только для наружной обработки. Большая надежность их крепления по сравнению с круглыми резцами позволяет обеспечить более высокую точность обработки;
по направлению подачи относительно обрабатываемой поверхности — радиальные (рис. 6.1, а, б, ж) и тангенциальные (рис. 6.1, в). Тангенциальными выполняются только призматические резцы.
При работе радиальных фасонных резцов режущее лезвие вступает в контакт с обрабатываемой поверхностью по длине постепенно. В некоторый— последний — момент радиальный резец обрабатывает фасонную поверхность целиком. В результате создаются тяжелые условия работы и возникает опасность прогиба детали от сил резания, появляются вибрации.
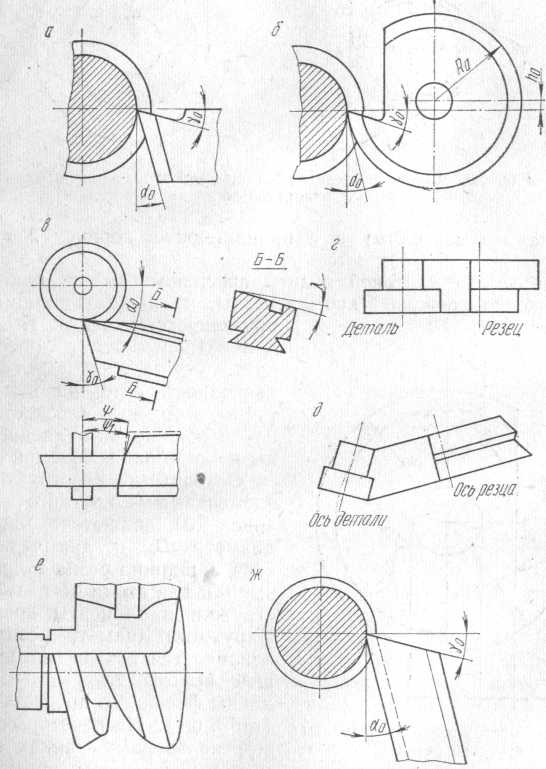
Рис. 6.1. Конструкции фасонных резцов
Тангенциальные
резцы имеют подачу, касательную к
обрабатываемой поверхности. Передняя
поверхность снабжена скосом под углом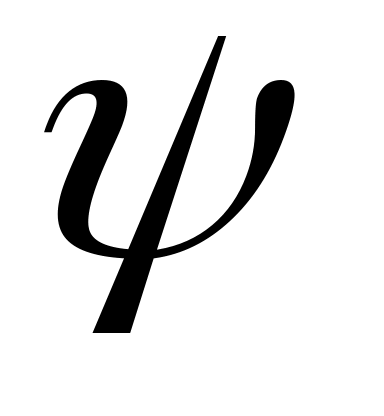 ).
Благодаря этому резец обрабатывает
фасонный профиль не сразу целиком, а
постепенно, что позволяет обтачивать
фасонные детали большей длины по
сравнению с радиальными резцами;
3) по расположению оси отверстия дискового или базы крепления призматического резцов относительно оси детали — с параллельным расположением оси отверстия (рис. 6.1, г) или базы крепления и наклонным (рис. 6.1, д). Последнее обычно используется для увеличения углов резания по профилю резца, если на детали имеются прямолинейные, радиально расположенные участки;
4) по характеру производящей поверхности — круглые резцы с кольцевыми (рис. 6.1,6) и винтовыми образующими (рис. 6.1, е). С помощью винтового характера задней поверхности удается иногда обеспечить необходимые углы резания в особо сложных случаях;
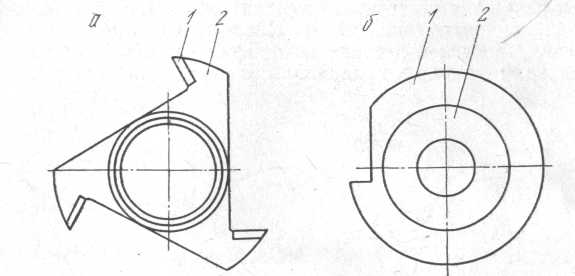
Рис. 6.2. Фасонные резцы, оснащенные твердосплавными
Пластинами
5) по
способу изготовления — цельные и сварные
быстрорежущие, 3-4-лезвийные с напайными
к корпусу 2
пластинками
1
твердого
сплава (рис. 6.2, а) и с припаянной к корпусу
2
рабочей
частью 1
(рис.
6.2,6). Радиальные с винтовой задней
поверхностью или наклонным расположением
режущей кромки резцы, а также
тангенциальные применяются нечасто.
Поэтому в дальнейшем будут рассматриваться
резцы, у которых передняя поверхность
заточена под углом
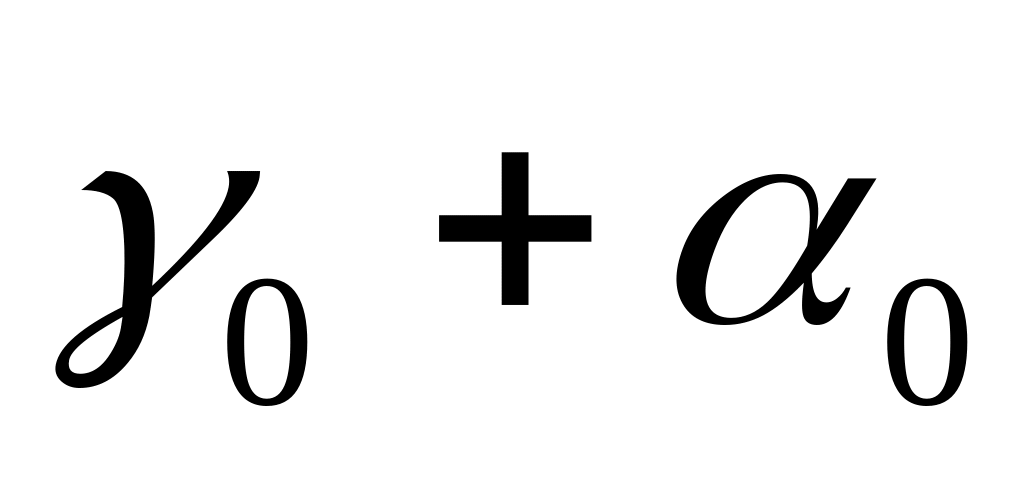 ,
а боковые плоскости в рабочем положении
перпендикулярны к оси обрабатываемой
детали. Основными конструктивными
элементами круглого резца (рис. 6.3)
являются: наружный диаметр Dа
и
диаметр отверстия d,
ширина
резца sp,
размеры выемки для схода и размещения
стружки и элементы крепления. Наружный
диаметр резца устанавливается исходя
из наибольшей высоты /макс и суммарной
длины фасонного профиля детали (табл.
6.1). На некоторых токарно-револьверных
станках и автоматах в основном
применяются резцы со строго определенными
диаметрами, например 52 и 68 мм. Основные
конструктивные элементы резца можно
выбирать по табл. 6.1 и 6.2.
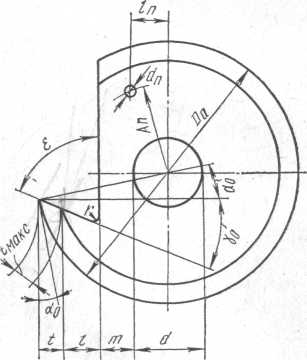
Рис. 6.3. Конструктивные эдементы круглого резца
Соотношение между приведенными элементами резца должны обязательно отвечать условию
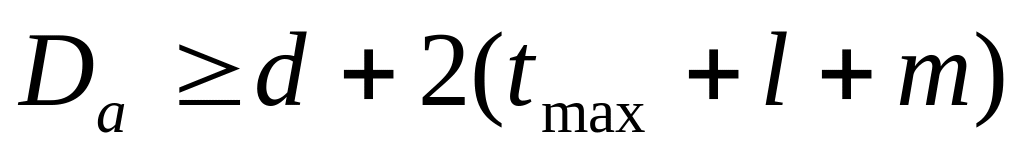
где l — размеры выемки для схода стружки, мм;
т — толщина стенки резца, обеспечивающая прочность резца: m≥10 мм.
Желательно также, чтобы диаметр резца превосходил по величине длину фасонного профиля.
При внутренней обработке фасонных поверхностей
Dа=(0,6 ... 0,8)dотв.
где dотв — наименьший диаметр обрабатываемого отверстия. При малых d0TB такой резец выполняется как стержневой.
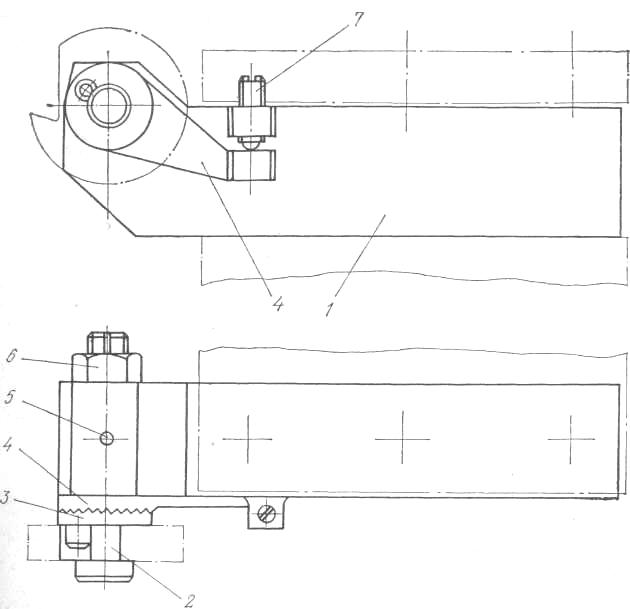
Рис. 6.4. Державка для круглого резца к токарным станкам
Таблица 6.1
Соотношение между высотой профиля детали и наружным диаметром резца
tmax |
Damin |
tmax |
Damin |
6 8 11 |
50 60 75 |
14 18 25 |
90 100 120 |
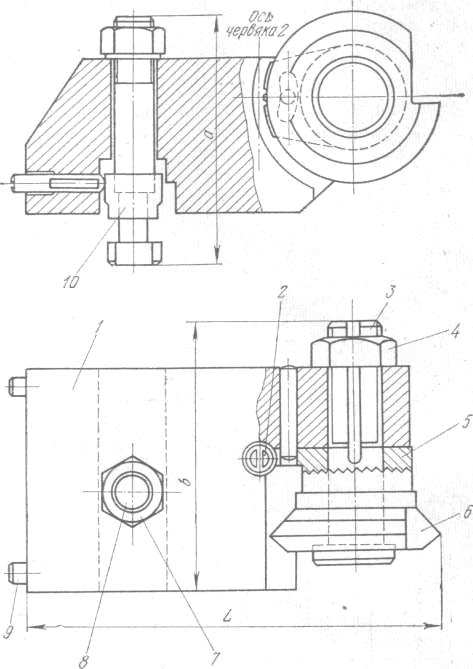
Рис. 6.5. Державка для круглого резца к токарно-револьверным автоматам
Таблица 6.2
Основные конструктивные элементы круглого резца
Da |
d |
t |
r |
dn |
50 |
12 |
3 |
1 |
6 |
60 |
16 |
3 |
2 |
8 |
75 |
22 |
4 |
2 |
8 |
90 |
22 |
4 |
2 |
8 |
100 |
27 |
5 |
2 |
10 |
120 |
27 |
5 |
3 |
10 |
Крепление круглых резцов на токарных станках показано на рис. 6.4. На корпусе державки t имеется опорный болт 2, на который устанавливается резец. С помощью гайки 6 и зубчатой шайбы 3 резец зажимается на опорном болте или оси. Регулировка его по высоте центра детали осуществляется винтом 7, при вращении которого поворачивается регулировочный сектор 4, связанный с резцом через шайбу 3. На рис. 6.5 приведена конструкция державки для токарно-револьверных автоматов 1Д112, 1Б118, 1Б124, 1Б140.
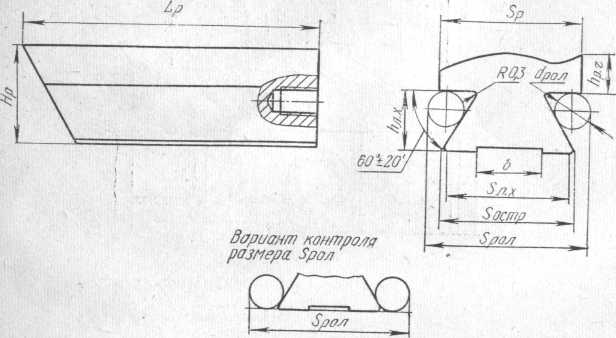
Рис. 6.6. Конструктивные элементы призматического резца
Крепление круглого резца 6 в корпусе 1 специальной державки производится на оси 3 с помощью затяжной гайки 4. Сама державка устанавливается на суппорте станка посредством шпонки 10, винта 8 и гайки 7. Установка базового участка или точки лезвия резца по линии центров обрабатываемой детали осуществляется за счет поворота винта (червяка) 2, находящегося в зацеплении с зубчатым сектором муфты 5, имеющей рифления на торцевой поверхности. При этом поворачивается муфта и вместе с ней дисковый резец. После этого резец жестко зажимается на оси 3 с помощью гайки 4.
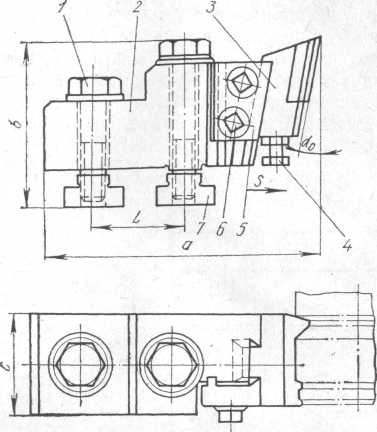
Рис. 6.7. Державка для призматического резца
При небольших глубине и длине фасонного профиля, когда возникают сравнительно небольшие по величине силы резания, резец от проворачивания на оправке может удерживаться с помощью штифта или за счет сил трения, возникающих на торцевой поверхности резца при его зажатии на оправке.
Конструкция призматических резцов (рис. 6.6) несколько проще.
Здесь Hр, Sp, Lp — соответственно высота, ширина и длина резца; hр.ч — высота рабочей части; hл.х, Sл.х — высота и ширина «ласточкиного хвоста»; Sостр — теоретическая ширина хвостовика, так называемый размер «до остра»; dрол —диаметр мерительного ролика; Sрол — размер по роликам; b — ширина выемки. Длина Lp выбирается обычно в пределах 75.. .100 мм. Остальные размеры унифицированы (табл. 6.3).
Крепление призматических резцов (рис. 6.7) в державке производят с помощью «ласточкиного хвоста». Резец 3 устанавливается в корпусе 2 специальной державки и зажимается посредством накладки 5 и винтов 6. Установка резца по высоте осуществляется с помощью регулировочного винта 4 или шпильки, заворачиваемых с противоположной торцевой стороны. Сама резцовая державка закрепляется с помощью винтов 1, заворачиваемых в шпонки 7, установленные в пазу суппорта станка.
Таблица 6.3
Основные конструктивные элементы призматических резцов
Размеры рабочей части, мм |
Размеры «ласточкиного хвоста», мм |
||||
Sp |
hр.ч
не менее |
Sостр |
Sл.х |
Hл.x |
b |
До 30 До 45 До 60 До 80 До 100 |
10 15 20 25 35 |
24,1 40,6 47,6 57,6 64,4 |
23 39 46 56 72 |
7,5 14 14 14 17 |
10 15 20 25 30 |