Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
6.2. Углы фасонных резцов
Фасонные резцы. Задний угол фасонного резца а0 (рис 6 8) обеспечивается установкой в державке, как правило, нормализованной. У державок для призматических резцов под углом α0 изготовляются направляющие под «ласточкин хвост», а у круглого резца центр крепления смещается на величину ho = RбалSinαo. Задний угол для периферийных точек лезвия призматического резца обычно равен 12...15°, для круглых 10...12°. Угол α0 изменяется по высоте профиля инструмента следующим образом:
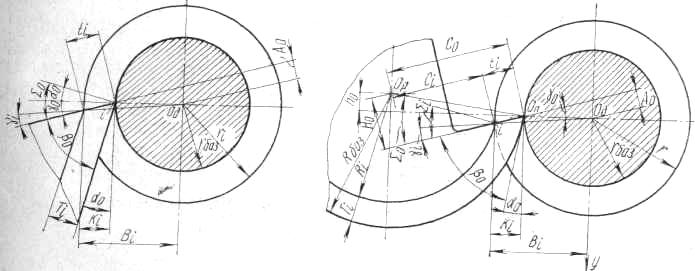
Рис. 6.8. Схема к коррекционному расчету резцов
у призматических резцов по мере удаления рассматриваемых точек профиля от оси обрабатываемой детали задние углы при наружной обработке возрастают;
у круглых резцов как при наружной, так и внутренней обработке задние углы по мере удаления от оси детали возрастают, причем при наружной они возрастают более интенсивно, чем при внутренней. Поэтому значения задних углов для периферийных точек лезвия должны быть выбраны такими, чтобы на наклонных участках профиля, где задние нормальные углы меньше, чем на участках, параллельных изделию, величина заднего угла была бы не меньше 3...4
Соотношение между задними углами может быть выражено следующей формулой:
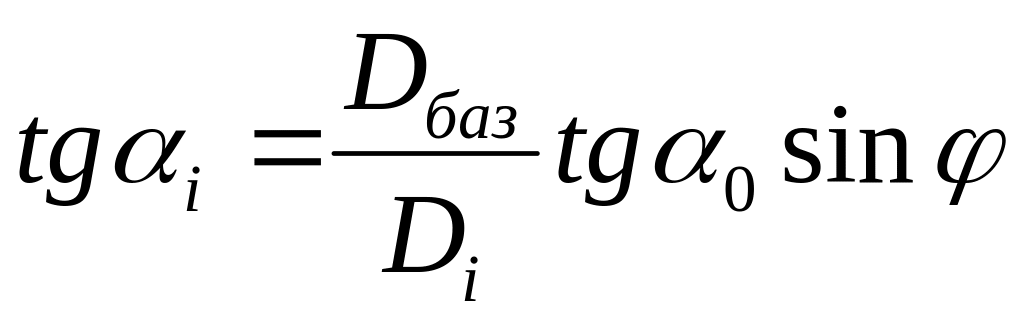
где Dбаз и Di - диаметры базовой и рассчитываемой точек лезвиядискового резца или диаметры детали для призматического резцамм;
α0, αi – задние нормальные углы для базовой и рассчитываемойточек лезвия резца, град;
φ - угол в плане между касательной кпрофилю резца в рассматриваемой точке и направлением радиальной подачи резца, град.
Передний угол γ0 выбирается в соответствии с механическими - свойствами обрабатываемого материала по табл. 6.4.
Таблица 6.4
Рекомендуемые значения передних углов
Обрабатываемый материал |
Механические свойства |
Передний угол, град |
|
|
σВ даН/мм2 |
НВ |
Передний угол, град
|
Медь алюминий Малоуглеродистая сталь Сталь (А12 и др.) Сталь Бронза БРАЖ Латунь Чугун |
- До 50 50...80 80...100 100...120 - - - - |
- До 150 150...235 235...290 290...350 - До 150 150...200 200...250 |
20...25 20...25 20...15 10...15 5...10 0...5 15 12 8 |
У призматических и круглых резцов значение переднего угла в текущей точке рассчитывается по формуле
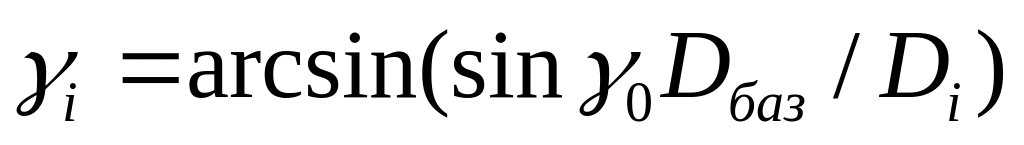
По мере удаления рассматриваемых точек от центра детали передние углы при наружной обработке уменьшаются, а при внутренней — увеличиваются.
Поскольку передние и задние углы обоих видов резцов являются фактически кинематическими (физически на инструменте не существуют и не контролируются), на практике при расчете и изготовлении резцов используют угол заострения β0. Передний, задний углы и угол заострения связаны соотношением
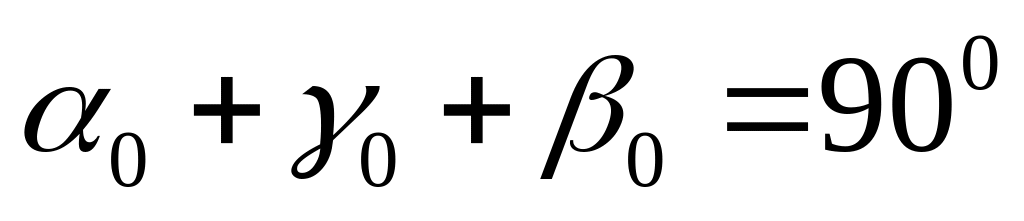
От угла βо в определенной степени зависит прочность вершины резца, а потому его величина не должна быть больше допустимого значения βдоп(табл. 6.5). Кодирование материала см. в табл. 6.8.
Таблица 6.5
Рекомендуемые значения угла заострения
Код материала |
Величина угла |
1 2,3 4,6 5 |
40° 50 55° 60° |
6.3. Коррекционный расчет резцов
Наличие передних и задних углов резца приводит к тому, что при обработке размеры глубины профиля Т, измеряемые у призматических резцов в сечении, нормальном к их задней грани, а у круглых — в радиальном сечении, не совпадают с глубиной профиля обрабатываемой детали. Размеры по ширине профиля фасонных резцов основного типа (без углов поворота и т. п.) совпадают с соответствующими осевыми размерами обрабатываемой детали. Таким образом, в задачу коррекционного расчета входит расчет глубины Т для круглого резца в радиальной плоскости, а для призматического — в нормальной к задней грани сечения.
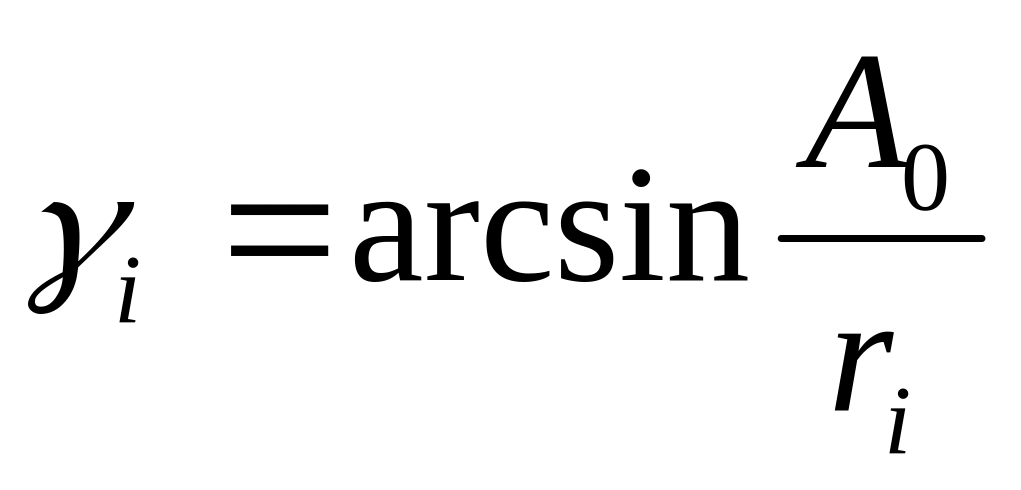
Так как при расчете на ЭВМ целесообразно использование единых формул как для круглого, так и для призматического резцов, используем расчетную схему, приведенную в табл. 6.6. Вывод ее легко уяснить из построений на рис. 6.8. В приведенных зависимостях индекс «i» относится к рассматриваемой (текущей) точке.
Таблица 6.6
Коррекционный расчет профиля фасонных резцов
Рассчитываемая величина |
Формула |
Суммарный угол в базовой точке |
|
Расстояние от центра детали до плоскости передней грани Передний угол в текущей точке |
|
Расстояние от текущей точки до оси Промежуточная величина |
Bi = ri cos (γo — γi)
Ki |
Глубина профиля резца по передней грани |
|
Только для призматических резцов Глубина профиля резца в радиальном сечении Задний угол в текущей точке |
|
Для круглых резцов Постоянная величина Расстояние от центра резца до плоскости передней грани Вспомогательная величина |
|
Суммарный угол в текущей точке |
|
Радиус резца в текущей точке Глубина профиля резца в радиальном сечении Задний угол в текущей точке |
|
|
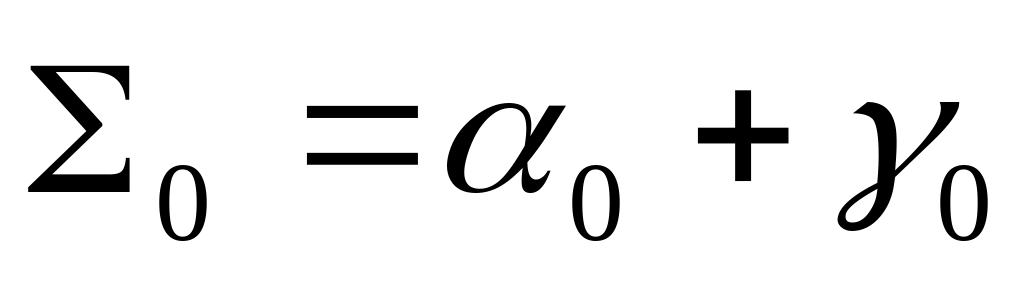
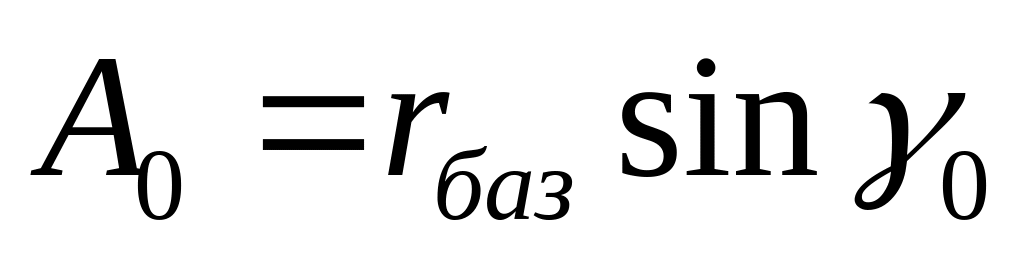
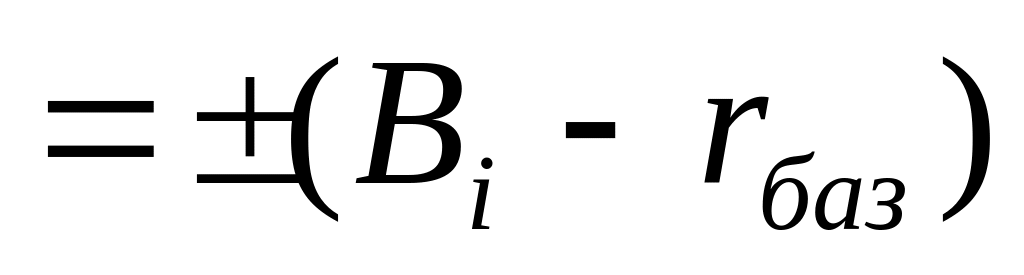
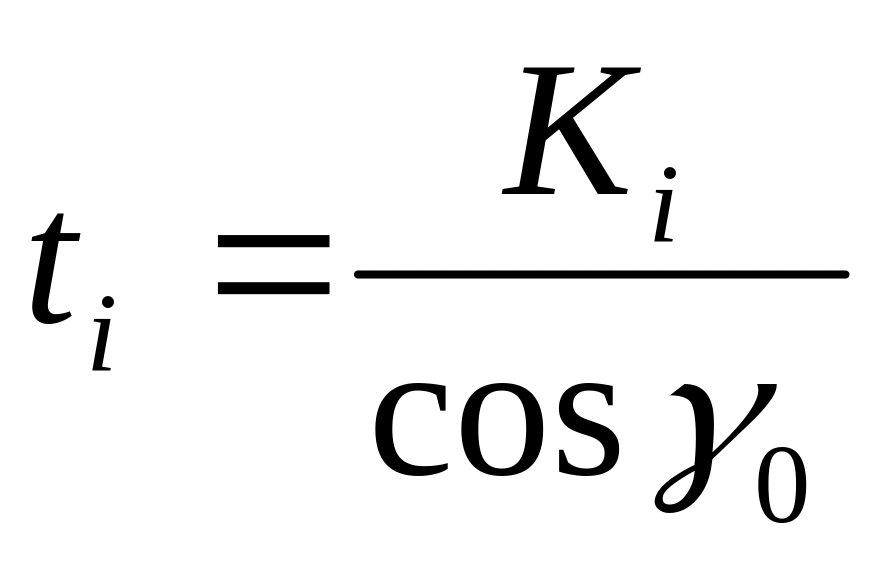
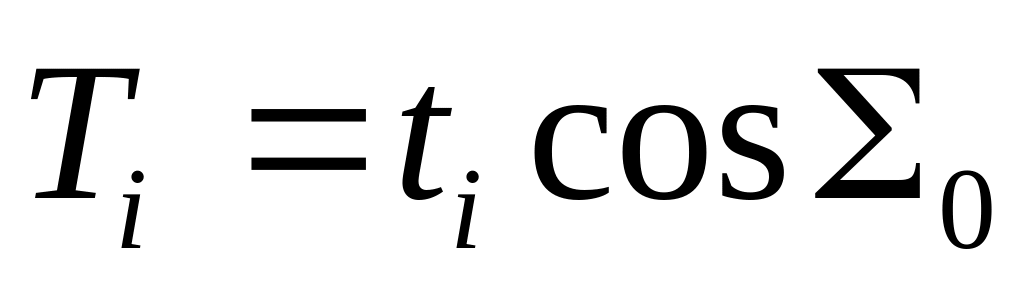
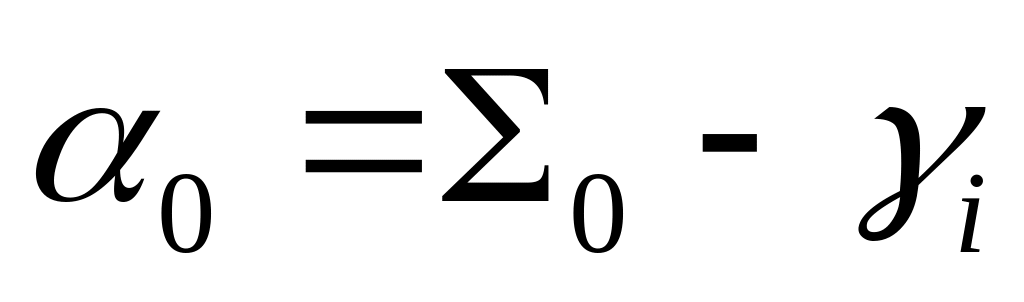
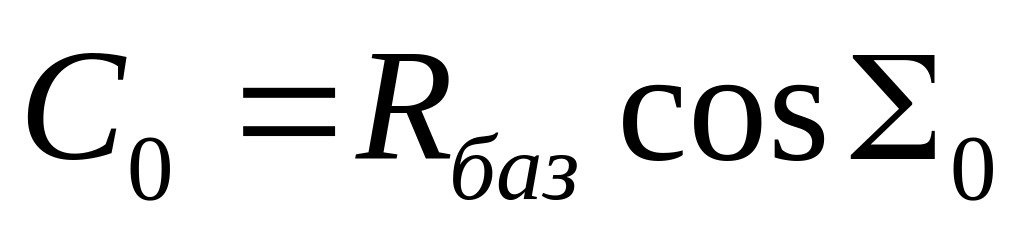
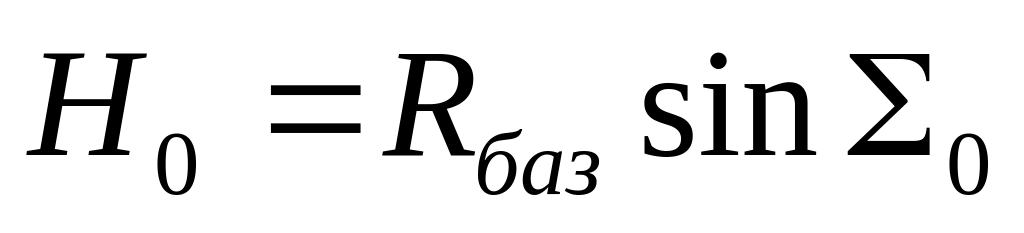
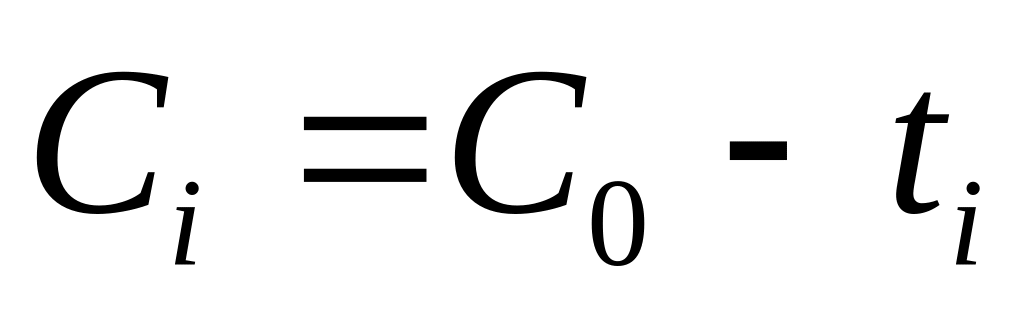
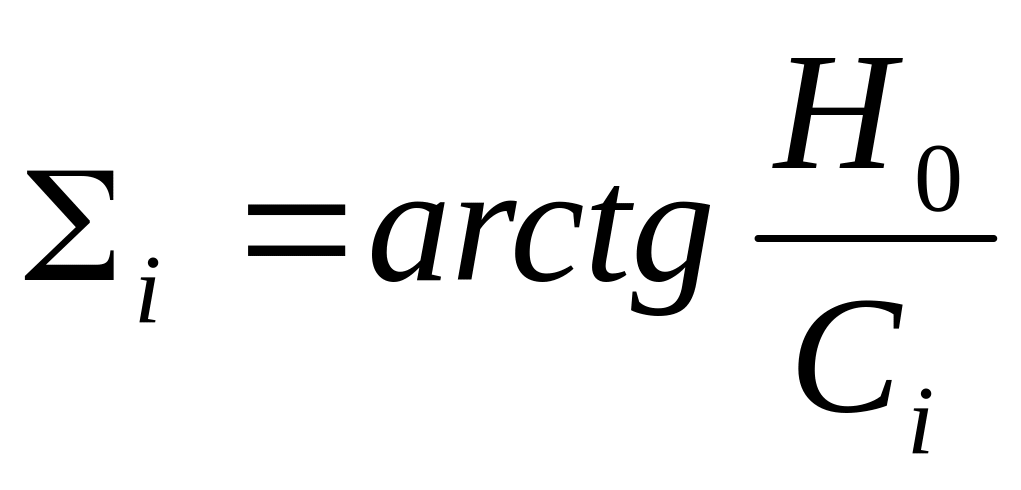
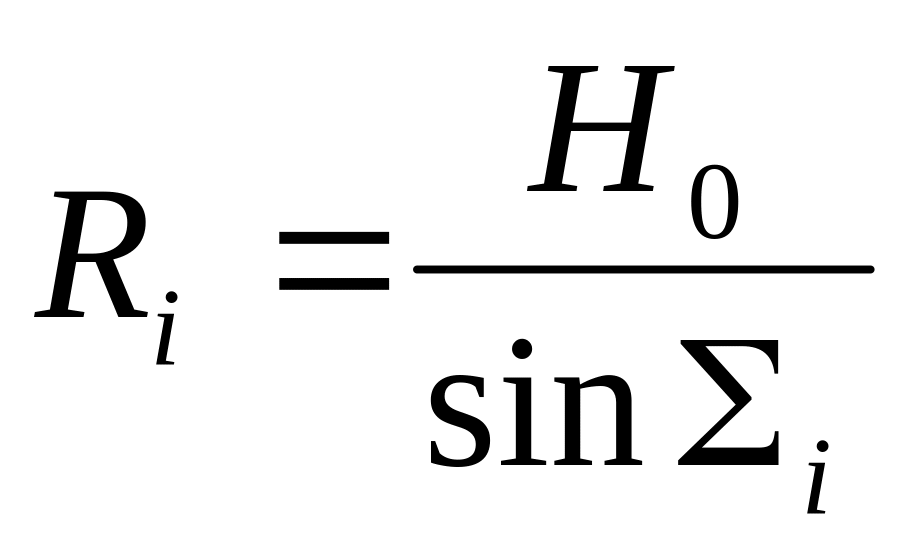
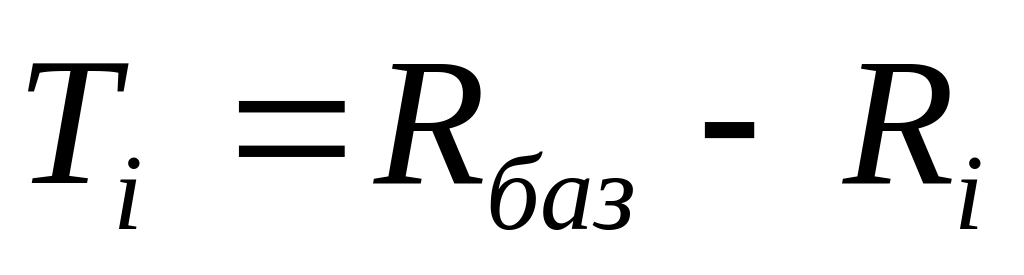
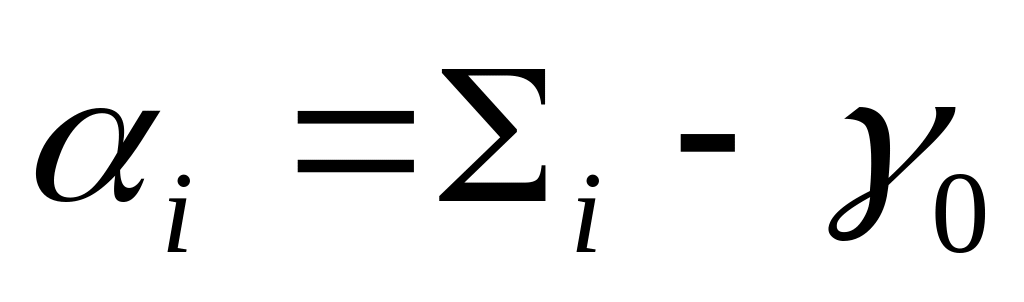
6.4. Алгоритм проектирования фасонных резцов
Рассматриваемый алгоритм предназначен для расчета профиля и конструктивных элементов круглых и призматических фасонных резцов наружной и внутренней обработки поверхностей деталей, профиль которых состоит из участков прямых и окружностей. Наибольшая сложность при составлении исходной информации заключается в описании профиля детали, который может иметь различную конфигурацию. В связи с этим целесообразно описывать его в системе координат X—У таким образом, чтобы ось X совпадала с осью детали, а начало координат располагалось в правой торцевой плоскости (рис. 6.9). Рабочий чертеж детали содержит различную простановку размеров, поэтому приходится производить их пересчет в принятую систему. Эту процедуру можно несколько сократить, если еще на стадии конструирования детали учитывать возможность расчета инструмента на ЭВМ.
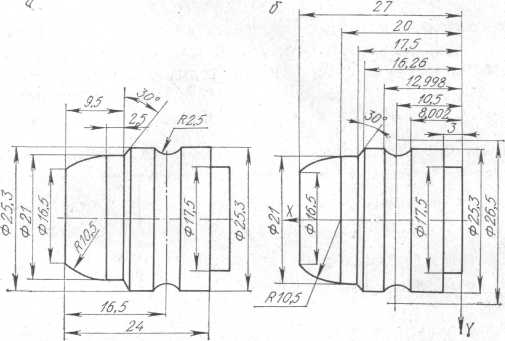
Рис. 6.9. Пример пересчета размеров детали
в систему координат X и Y:
а — простановка размеров на чертеже детали;
б — размеры детали в системе координат X—Y
Принятое описание образующей профиля детали облегчает построение бланка исходных данных и построение алгоритма.
Профиль детали расчленяется на элементарные участки, описываемые одним уравнением вида x=f(y).Каждый элементарный участок характеризуется совокупностью параметровQэл:
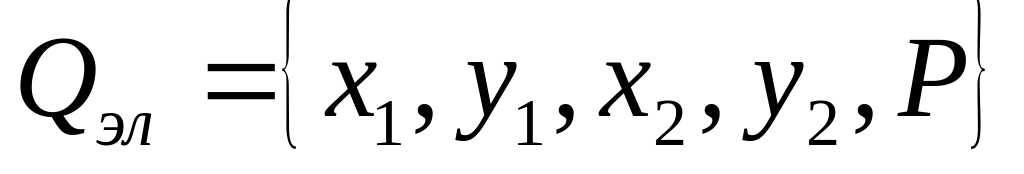
где x1, x2, y1, y2— координаты начала и конца элементарного участка;
Р — совокупность параметров, характеризующих уравнение участка. Например, для окружности P=<R0, Х0,Y0>
Весь фасонный профиль целиком описывается как
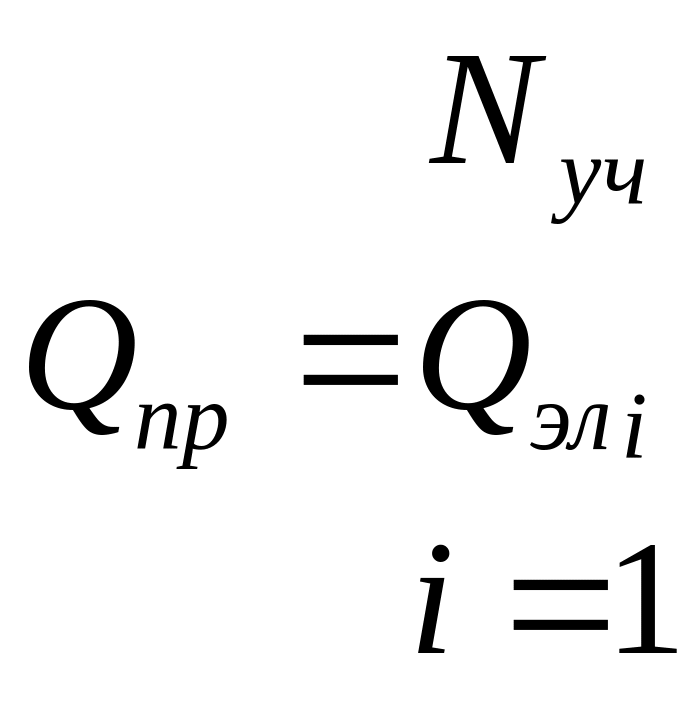
где Nуч — число элементарных участков.
В соответствии с изложенным и подготовляется исходная информация на проектирование резцов. Бланк для заполнения исходных данных (табл. 6.7) содержит два информационных массива. Первый:
Таблица 6.7
Бланк исходных данных на проектирование фасонных резцов
|
Номер пп. |
Обозначение |
Наименование параметра |
Величина |
|
1 |
Nдет |
Номер детали |
52 495 |
|
2 |
Dмакс |
Диаметр детали максимальный |
25,3 |
|
3 |
dмин |
Диаметр детали минимальный |
15,65 |
|
4 |
МД |
Материал детали (код) |
3 |
|
5 |
НВ |
Твердость материала |
290 |
|
6 |
Nуч |
Число участков детали |
7 |
|
7 |
ВИО |
Вид обработки (код) |
1 |
|
8 |
ТР |
Тип резца (код) |
— 1 |
|
9 |
Dа |
Наружный диаметр резца |
0 |
|
10 |
α0(h0) |
Задний угол |
12 |
|
11 |
γ0 |
Передний угол |
15 |
Продолжение табл. 6.7 |
||||
|
12 |
PAS |
Шаг профиля |
0 |
|
13 |
x1 |
Абсцисса точки начала участка |
0 |
|
14 |
y2 |
Ордината точки конца участка |
8,75 |
|
15 |
x2 |
Абсцисса точки начала участка |
3 |
|
16 |
y 2 |
Ордината точки конца участка |
8,75 |
|
17 |
x0 |
Абсцисса центра окружности |
0 |
|
18 |
y0 |
Ордината центра окружности |
0 |
|
19 |
rуч |
Радиус окружности |
0 |
|
20 |
x1 |
Абсцисса точки начала участка |
8,002 |
|
21 |
y1 |
Ордината точки начала участка |
12,65 |
|
22 |
x2 |
Абсцисса точки конца участка |
12,998 |
|
23 |
y2 |
Ордината точки конца участка |
12,65 |
|
24 |
x 0 |
Абсцисса центра окружности |
10,5 |
|
25 |
y0 |
Ордината центра окружности |
12,75 |
|
26 |
rуч |
Радиус окружности |
2,5 |
На втором этапе (блоки 24...54) производится расчет профиля инструмента. На третьем этапе (блоки 55...61) определяются конструктивные элементы резцов.
В блоке 1 определяется максимально допустимое значение угла γ0—γдоп, ограничивающее возможность вибрации. В качестве базового диаметра принимается минимальный обрабатываемый диаметр детали при наружной обработке и максимальный диаметр при внутренней (блок 3).
Наружный диаметр круглого резца Da должен быть таким, чтобы обеспечивался задний угол α0 не менее 8°. Если это условие не выполняется, величина Da определяется как функция (блок 12) от заднего угла, равного 8°. Если же величина Da задана в блоке исходных данных, являясь тем самым строго определенной, проверка значения α0 не производится. Аналогично выбирают передний угол γ0 и угол заострения β0.
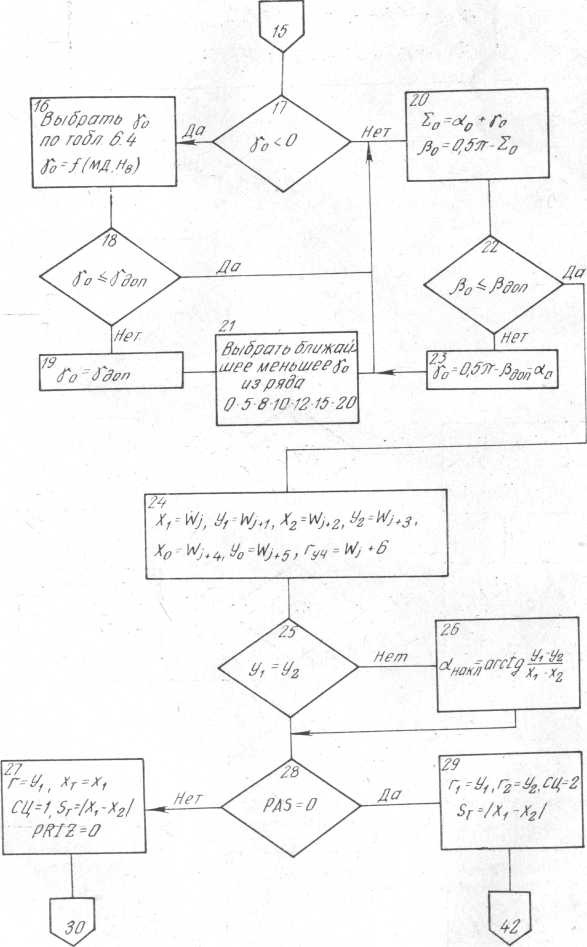
Рис. 6.10. Блок-схема
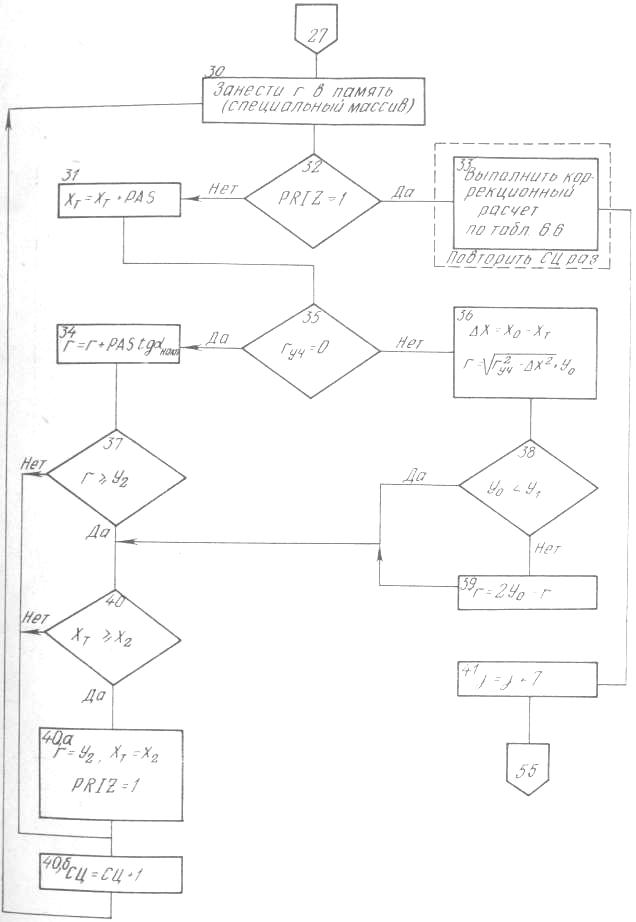
Рис. 6.10. Продолжение
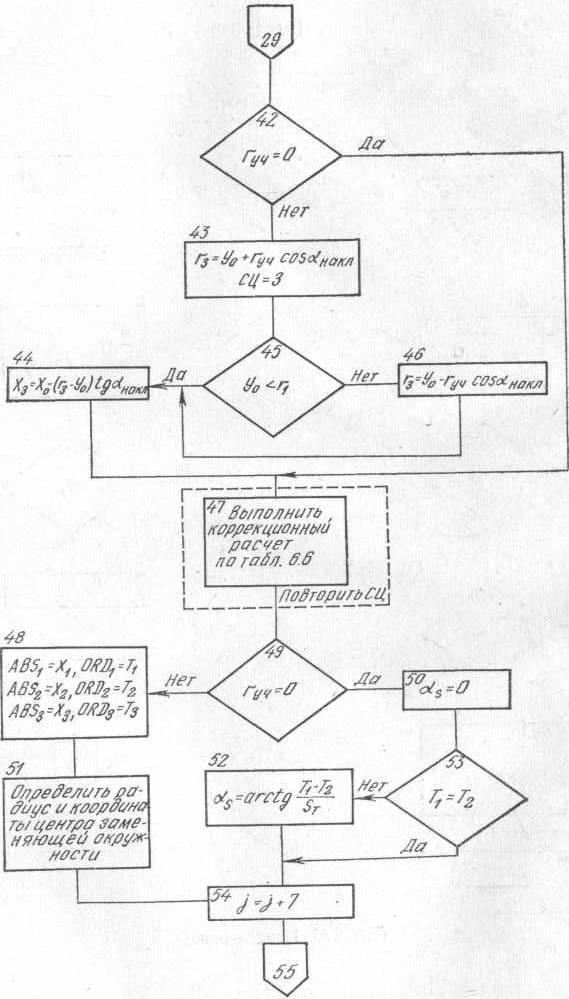
Рис. 6.10. Продолжение
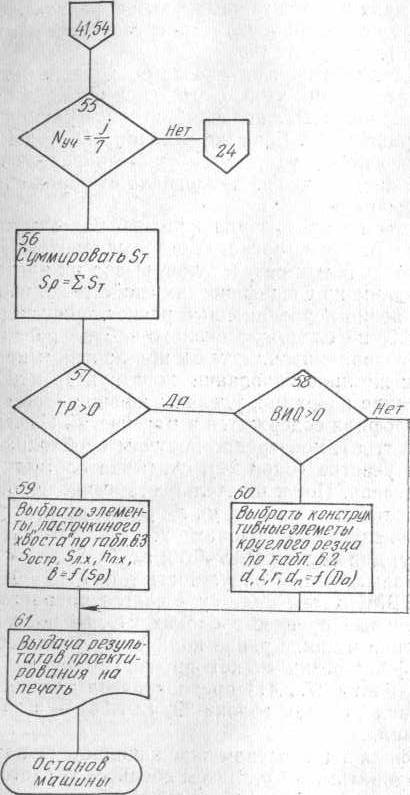
Рис. 6.10. Окончание
Основной объем второго этапа занимает подготовка величин для коррекционного расчета, организация вычислительного процесса, запоминание получаемых результатов, вывод их на печать, т. е. то, что является одним из специфических свойств машинного проектирования. Собственно коррекционный расчет, производимый по формулам табл. 6.6, не содержит сколько-нибудь развитой логики и прост как при алгоритмизации, так и при программировании.
При ручном же проектировании конструктор мгновенно осуществляет логические операции, уделяя основное время расчетным.
Описание профиля содержится в массиве W. Изменяя i с шагом 7 (i=1, 8, 15 и т. д.), поочередно получим необходимую информацию о каждом участке (блок 24), считывая соответствующие значения W из массива. Последовательность вычислений при этом такая. Определяются значения x1, x2, y1, y2, x0, y0, rуч при j = 1 и производятся вычисления в блоках 25...54. Полученные данные (ST, ri, Тi ,αi ,γi для случая PAS = 0 и ri ,Тi ,Sτ ,αS а также радиус и координаты заменяющей окружности для PAS = 0) запоминаются в памяти ЭВМ. Затем индексу j дается приращение с шагом 7 и вычислительный процесс в блоках 24...54 повторяется. Количество повторений в цикле равно количеству участков профиля.
Расчет профиля резца может производиться по двум веткам. Первая ветка (блоки 27...41) предназначена для расчета профиля в дискретном виде, вторая (блоки 29, 42...54) — в координатах заменяющих линий.
Расчет профиля в дискретном виде начинается с начальной точки участка с координатами x1, y1. Затем абсциссе х1 дается приращение с шагом дискретности PAS и для текущей абсциссы хт определяется соответствующее значение r радиуса детали, которое запоминается в памяти ЭВМ (блок 30). Процесс приращения заканчивается при выполнении условия хт≥х2 (блок 40), а признаку перехода к коррекционному расчету PRIZ присваивается значение PRIZ=1. Вычисления в блоке 33 выполняются столько раз, сколько определено расчетных точек. Для этого в алгоритм вводится счетчик цикла СЦ. При определении текущего значения r начальное значение СЦ=1 (блок 27) наращивается каждый раз на единицу (блок 40, б).