Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
7.2. Схемы резания при протягивании
Конструкция рабочей части протяжки и ее работоспособность во многом зависят от размеров срезаемых слоев металла и последовательности их срезания, т. е. от принятой схемы резания.
В настоящее время при протягивании используются три схемы резания: профильная, или одинарная (обычная) (рис. 7.5); прогрессивная, или групповая (рис. 7.6), и генераторная, или смешанная (рис. 7.7) [8, 14, 22, 38].
Протяжки, сконструированные по профильной схеме, имеют форму лезвий, подобную профилю протянутой поверхности. На рис. 7.5, а—г даны примеры использования этой схемы при обработке профильными протяжками круглого и квадратного отверстий, а также плоскости и радиусной наружной поверхности. При обработке сталей и чугуна подъем протяжек соответственно на каждый зуб составляет до 0,15 и 0,3 мм. Стружечные канавки имеют однорадиусную форму, а узкие стружкоразделительные канавки не затылованы с a1 = 0 и ε 90°, что приводит к быстрому износу уголков и затуплению протяжек. Поэтому протяжки профильной схемы имеют ограниченное применение. Протяжки групповой схемы резания срезают слой металла по всему профилю не каждым зубом, а группой или секущей из двух-пяти зубьев.
На рис. 7.6, а—д представлены основные варианты протяжек групповой схемы резания: круглая переменного резания ЧТЗ с двумя и тремя зубьями в секции [22]; круглая с затылованными лысками и четырьмя зубьями в секции или многогранная НИИТАвтопрома [8]; шлицевая переменного резания ЧТЗ с затылованными вы-кружками; с затылованными лысками шпоночная П. П. Юнкина; прогрессивная наружная протяжка трапецеидальной схемы резания ШИТАвтопрома [8].
Применение указанных вариантов протяжек групповой схемы резания резко повышает эффективность процесса протягивания за счет увеличения подъема на секцию (s до 0,3...1,2 мм). Стойкость протяжек повышена за счет затылованных выкружек, лысок и фасок, обеспечивающих упрочнение уголков прорезных зубьев 1 благодаря наличию углов заточки (ξ>120° и α1=4°).
Зачистные круглые зубья 2 (см. рис. 7.6, а) или зубья 4 (см. рис. 7.6, б) не имеют стружкоразделительных канавок. Кроме того, чтобы избежать резания этими зубьями по всему периметру, диаметр их должен быть на 0,03...0,04 мм меньше, чем прорезных.
Указанные выше варианты прогрессивных схем целесообразно применять в определенных условиях. Так, многогранная схема хорошо зарекомендовала себя при протягивании круглых отверстий малого диаметра, а также отверстий большой длины.
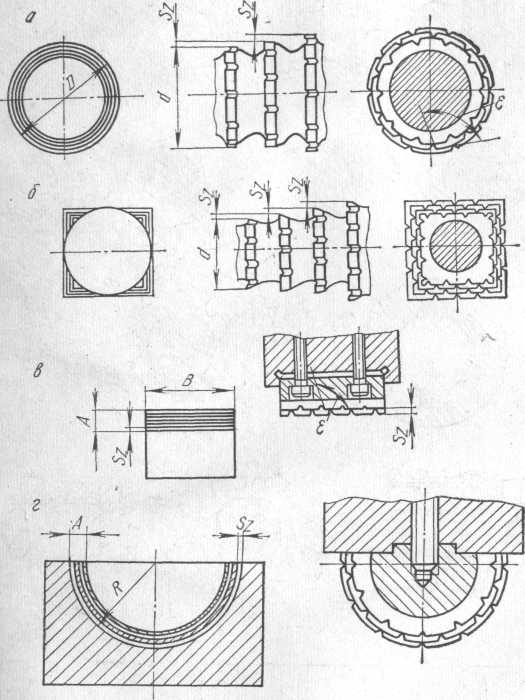
Рис. 7.5. Схема работы и типы протяжек профильной схемы резания
При обработке шлицевых отверстий с числом шлицев более шести используют схему переменного резания с выкружками, при четырех—шести шлицах многогранную, при обработке плоскостей—трапецеидальную схему.
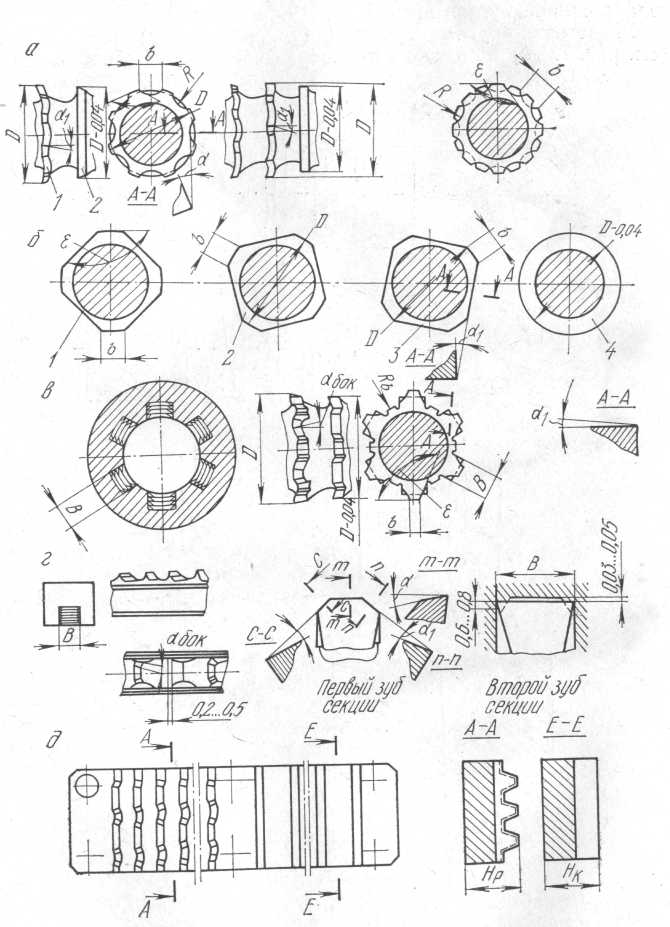
Pис.
7.6. Принцип работы и варианты протяжек
групповой схемы резания
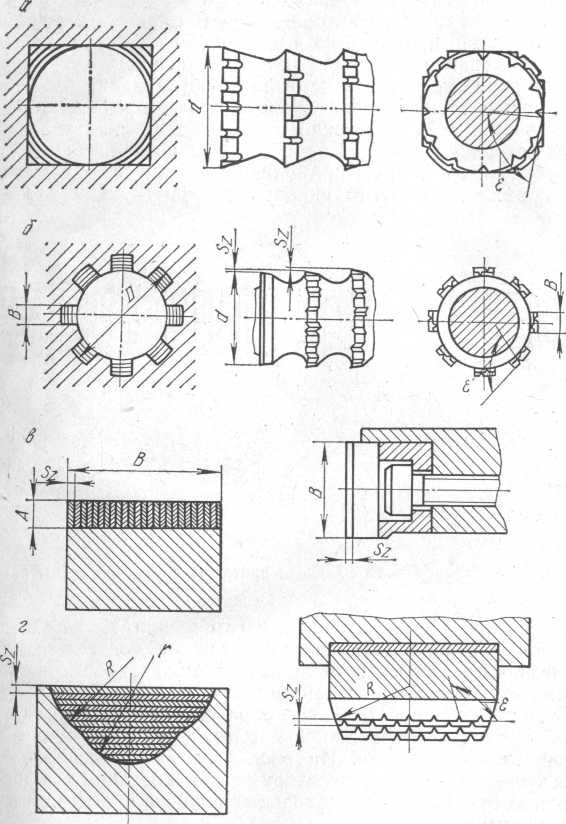
Рис. 7.7. Схема работы и типы протяжек генераторной схемы резания
Групповая протяжка трапецеидальной схемы резания (рис. 7.6, д) обычно состоит из двух секций, устанавливаемых на общей инструментальной плите. В каждой секции подъем (sz=0,l...l мм) осуществляется на каждый зуб. При этом прямолинейные зубья второй секции занижаются на 0,02...0,04 мм по сравнению с соответствующими трапецеидальными зубьями первой секции протяжки. Таким образом, первой секцией, которая является как бы короткой шлицевой протяжкой, прорезаются в удаляемом припуске узкие трапецеидальные канавки, а второй — с прямолинейными зубьями — срезаются оставшиеся выступы металла до образования плоскости.
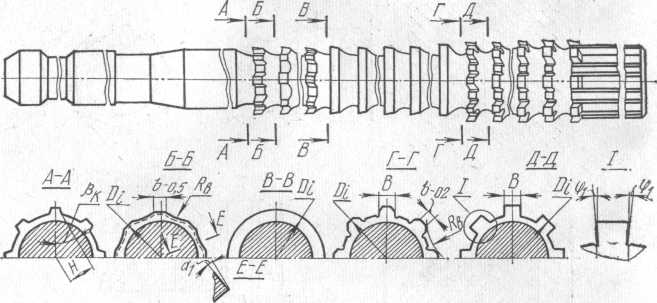
Рис. 7.8. Комбинированная шлицевая протяжка групповой схемы резания
При протягивании поверхностей сложного профиля хорошо зарекомендовали себя протяжки генераторной схемы резания, у которых срезание основного припуска обычно производится черновыми зубьями, имеющими прямолинейный или в виде дуг окружностей профиль. При этом упрощается конструкция протяжки и облегчается процесс ее заточки и изготовления. Необходимый фасонный профиль на изделии формируется вспомогательными режущими лезвиями, а окончательная зачистка поверхности производится чистовыми зубьями, имеющими профиль, подобный профилю обработанной поверхности. Таким образом, черновые зубья протяжки выполняются по групповой, а чистовые и калибрующие — по профильной схемам резания. На рис. 7.7, а—г представлена схема работы зубьев протяжки генераторной схемы резания для обработки квадратных отверстий, прямоугольных шлицев, плоскостей и фасонных наружных поверхностей.
При обработке поверхностей сложного профиля широко применяются в промышленности комбинированные протяжки, секции зубьев которых могут работать по различным вариантам одной, например групповой, схемы резания или по разным. Примером может служить комбинированная протяжка (рис. 7.8) для обработки прямобочных шлицевых отверстий (рис. 7.9, а) [38].
Конструктивные особенности, суммарная длина и технологичность комбинированных шлицевых протяжек во многом зависят от принятой схемы резания, т. е. от комбинации зубьев, обрабатывающих те или иные элементы шлицевого отверстия (рис. 7.9,б).
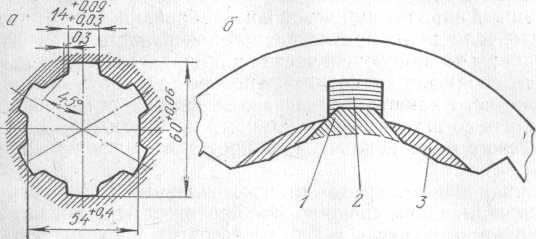
Рис. 7.9. Шлицевое прямобочное отверстие и припуск, снимаемый фасонными, круглыми и шлицевыми зубьями
При этом в зависимости от очередности срезания указанных элементов припуска возможно следующее расположение зубьев или частей на этих протяжках: 1) цилиндрическая, шлицевая, фасочная; 2) фасочная, шлицевая, цилиндрическая; 3) фасочная, цилиндрическая, шлицевая. Представленная на рис. 7.8 шлицевая комбинированная протяжка соответствует третьей комбинации или взаимному расположению частей протяжки. В этом случае первой секцией, включающей фасочные зубья, производится снятие припуска с одновременным оформлением фасок l (рис. 7.10, а) фасочными зубьями (рис. 7.10 б), которые при узких шлицах (b<10 мм) имеют подъем на каждый зуб (рис.7.10,в). При широких шлицах фасочные зубья делаются секционными (рис. 7.10,г) и работают по прогрессивной схеме резания. Второй секцией, состоящей из круглых зубьев, осуществляется снятие припуска 3 (см. рис. 7. 9, б) в предварительно отлитом, прошитом или просверленном отверстии, что зависит от степени подготовленности отверстия в детали под протягивание. Шлицевыми зубьями шлицевой части протяжки производится обработка прямоугольных шлицев в отверстии.
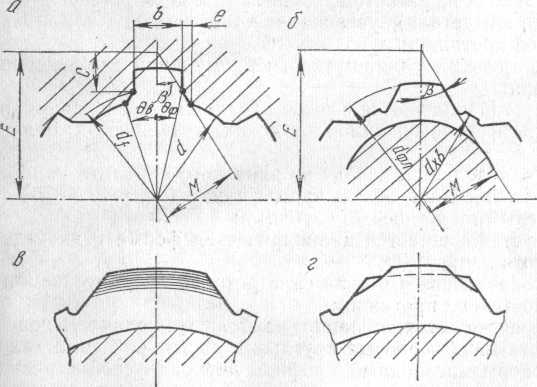
Рис. 7.10. Фаски в шлицевом отверстии и фасочные зубья
Указанный вариант шлицевой комбинированной протяжки лучше применять, если длина протягиваемой поверхности (lи>45...50 мм) больше длины калибрующей части цилиндрических зубьев. Если это условие не соблюдается, возможен поворот обрабатываемой детали, вследствие чего канавки, прорезанные фасочными зубьями, могут не совпадать со шлицевыми выступами на протяжке. В результате деталь может быть испорчена, а протяжка повреждена или сломана.
Комбинированные протяжки, изготовленные по второму и третьему вариантам, значительно короче протяжек первого, так как имеют несекционные круглые зубья, которые протягивают пазовое отверстие, полученное фасочными зубьями.
Расчет указанной шлицевой комбинированной протяжки производится в такой последовательности:
исходя из расчетных данных (размеры шлицевого отверстия и материал детали) устанавливается вариант комбинированной шлицевой протяжки;
определяется припуск по черному или после сверления и зенкерования;
устанавливаются с учетом усадки или разбивания отверстия диаметры фасочных, цилиндрических и шлицевых калибрующих зубьев;
определяется исходя из принятого варианта комбинированной протяжки припуск под протягивание (см. рис. 7.9, б) фасочными, круглыми и шлицевыми зубьями;
устанавливается цилиндрическая форма и диаметр хвостовика протяжки;
определяется осевая сила резания Pz, допускаемая прочностью хвостовика протяжки;
рассчитывается шаг t и наибольшее количество одновременно работающих черновых круглых и других зубьев, а также выбирается нормализованный профиль двухрадиусной стружечной канавки;
назначается для черновых круглых зубьев коэффициент заполнения (К = 2,7.. .3,0) и определяется подъем на зуб или секцию черновых зубьев. Можно также назначить подъем на секцию зубьев, а затем определить шаг стружечной канавки;
устанавливается необходимость принимать фасочные, шлицевые и круглые зубья секционными или несекционными. При ширине шлица b>10 мм все зубья должны быть секционными;
определяется сила Pz резания на черновых зубьях всех частей протяжки;
распределяется припуск между частями (фасочной, круглой, шлицевой) и видами зубьев (черновые, переходные, чистовые, деформирующие);
устанавливаются величины подъемов на зуб или секцию всех видов зубьев;
уточняются шаги всех видов зубьев и размеры стружечных канавок;
определяются диаметры первых и последних зубьев всех частей протяжки;
устанавливается количество секций и число зубьев во всех частях протяжки;
принимается в зависимости от точности отверстия количество калибрующих зубьев на цилиндрической и шлицевой частях протяжки;
определяется длина режущих и калибрующих секций различных частей протяжки;
рассчитывается длина рабочей части протяжки;
назначаются геометрические параметры всех видов зубьев;
определяются необходимость и размеры стружкоразделительных устройств на всех видах зубьев;
определяются размеры всех вспомогательных частей протяжки;
рассчитывается общая длина L протяжки;
сконструированная протяжка проверяется на растяжение и смятие в опасных местах на допустимую величину коэффициента заполнения стружечной канавки и максимальную суммарную длину L протяжки:
L≤40D,
где D — диаметр протяжки, мм.
Наружные протяжки по конструкции имеют много общего с внутренними. Такие конструктивные элементы рабочей части, как величина шага и количество различных видов зубьев, форма и размеры стружечных канавок, величины геометрических параметров зубьев, наличие стружкоразделительных устройств, определяются теми же методами, что и для протяжек, используемых при обработке отверстий.
В зависимости от размеров наружные протяжки, так же как и внутренние, могут быть цельными, сварными, с напайными пластинками и сборными. На рис. 7.11 показаны различные методы присоединения и закрепления быстрорежущих ножей и пластинок твердого сплава к корпусу протяжки: напайкой (рис. 7.11, а), с помощью радиального (рис. 7.11,б) и осевого (рис. 7.11, в) клиньев; цилиндрических штифтов с конусной лыской (рис. 7.11,г); креплением двух зубьев осевым клином (рис. 7.11,д); конических рифлений (рис. 7.11, е); закреплением клином 5 зубьев резцов 4 с возможным регулированием по высоте за счет установочного винта 2, прокладки и контргайки 3 (рис. 7.11, ж).
Широкое применение при обработке отверстий получили сборные протяжки СКБ ПС с твердосплавными зубьями-кольцами (рис. 7.12, а). У протяжек твердосплавные кольца-зубья 4 и 6 насаживаются на оправку 5 и зажимаются с помощью хвостовика 1. Между режущими зубьями 4 устанавливаются промежуточные втулки 3, которые образуют стружечные канавки, а между деформирующими кольцами — стальные шайбы 7. Кроме того, на оправке в соответствующих местах имеются передняя 2 и задняя 8 направляющие части. Применение составной протяжки обеспечивает экономию дорогостоящего твердого сплава. Заслуживает внимания применение твердосплавных протяжек при обработке наружных полурадиусных поверхностей. На рис. 7.12,б представлена одна из секций такой протяжки с напайными твердосплавными зубьями-кольцами 2. Последние закрепляются на оправке 1 гайкой 4 и устанавливаются в определенном положении по окружности с помощью шпонки 3. Достоинством этой протяжки является то, что при затуплении одной стороны она может быть повернута на 180° и в работу вступают незатупленные зубья.
При обработке наружных поверхностей больших размеров применяются протяжные наладки или инструментальные плиты, у которых крепление секций наружных протяжек производится различными методами: винтами снизу непосредственно к плите с одной или двух сторон (рис. 7.13, а, б); посредством клиньев (рис. 7.13, в, г); креплением секций протяжек в кассетах или обоймах (рис. 7.13, д, е).
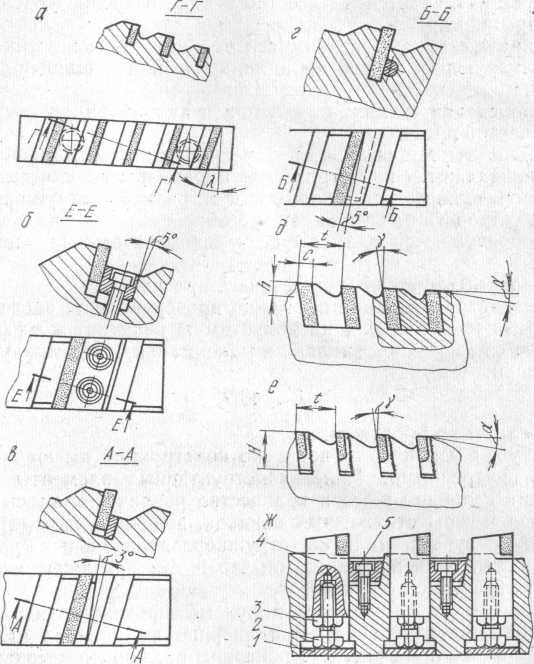
Рис. 7.11. Способы крепления твердосплавных ножей
и пластин к корпусу протяжки
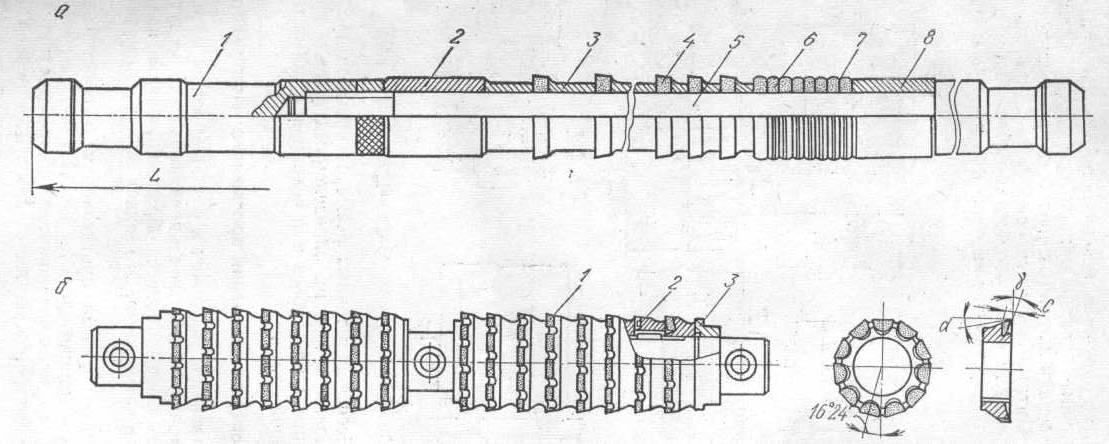
Pис. 7.12. Сборные твердосплавные протяжки с набором
твердосплавных напайных и цельных колец
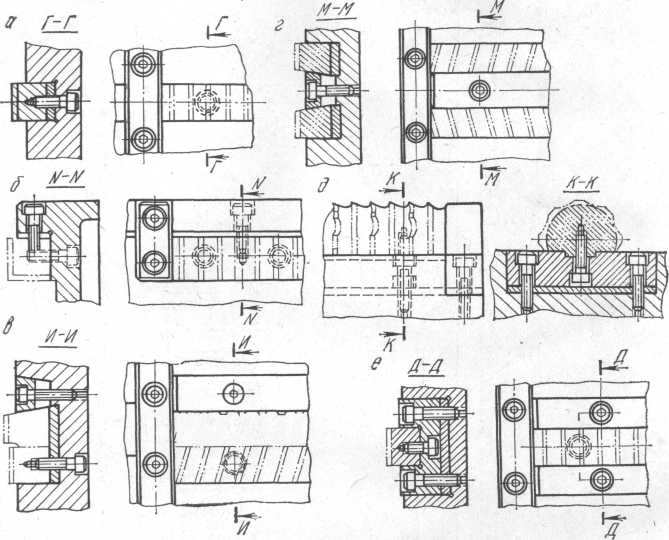
Рис. 7.13. Крепление секций наружных протяжек
С целью обеспечения точных размеров профиля протягиваемой детали и установки зубьев на определенный размер применяется регулируемое крепление зубьев или секций наружных протяжек к инструментальной плите.
7.3. Методы совершенствования протяжного инструмента
Совершенствование протяжек и создание новых методов протягивания должно осуществляться в первую очередь по пути увеличения производительности процесса обработки, а также повышения их долговечности и надежности. Это может быть достигнуто различными способами.
1. Повышением режима протягивания (скоростей резания до 50...100 м/мин и толщин среза до 0,3...1,5 мм) за счет оснащения рабочей части протяжек более износостойкими инструментальными материалами: быстрорежущими сталями повышенной производительности марок Р10К5Ф5, Р18К502 и другими, сравнительно прочными твердыми мелко- и крупнозернистыми сплавами марок Т5К12В, ВКЮМ, ВКЮОМ, ВК15М, титанотанталовыми сплавами, такими, как ТТ7К12, ТТ10К8Б, а также специальной заточкой зубьев с упрочняющими фасками по передней и задней поверхностям.
Повышение скоростей протягивания до 50...100 м/мин, по данным БПИ [14, 15, 40], обеспечивает значительное повышение стойкости быстрорежущих и особенно твердосплавных протяжек при обработке обычных конструкционных сталей и чугунов, а также нержавеющих, жаростойких и жаропрочных сталей и сплавов. Кроме того, при повышенных скоростях протягивания обработанная поверхность имеет малую шероховатость (Rа = 0,8.. .0,2 мкм). В результате снижения коэффициента трения по задней поверхности зубьев уменьшаются силы резания. При расчете размеров стружечных канавок протяжек для высоких скоростей резания коэффициент заполнения при обработке сталей составляет K=3,5...5, а при обработке чугуна практически такой же (К=2,5), как и при обычных скоростях протягивания.
Увеличение толщины среза (а≈sz) при обработке сталей до 0,3 мм и чугуна до 1,5 мм также обеспечивает значительное увеличение производительности процесса протягивания. Протягивание с большими подъемами на зуб широко внедряется при обработке по черному или корке стальных и чугунных деталей.
2. Совершенствованием конструктивных элементов и геометрических параметров протяжки. Например, упрочнением режущей части протяжки за счет усиления первых двух зубьев (буферные) с увеличенным шагом t1 до (1,5.. .1,8)t. Такой зуб при ударном врезании, каким является протягивание, не выкрашивается и не ломается. Кроме того, для смягчения ударной нагрузки необходимо зубья наружных протяжек выполнять наклонными с λ=10. ..20°, а внутренних — винтовыми.
Внутренние протяжки с винтовым зубом особенно хорошо себя зарекомендовали при обработке изделий малой длины, а также глубоких отверстий сравнительно малого диаметра (до 20...25 мм) (рис. 7.14, а). В последнем случае протягивание осуществляется комплектом коротких протяжек из четырех—шести штук. Припуск под протягивание одной протяжкой составляет 0,07...0,15 мм. Винтовые лезвия в режущей части протяжки расположены по конической поверхности, а калибрующая часть имеет цилиндрическую форму. На режущей части есть стружкоразделительные канавки, а на калибрующей их нет. Протяжка имеет чаще всего два винтовых зуба. Стружечная канавка—двухрадиусной удлиненной формы (см. рис. 7.4, е). Стружка из канавки удаляется под воздействием струи СОЖ, подаваемой навстречу движению протяжки под давлением (8,08...10,1) 105 Н/м2. Диаметр сердцевины протяжки составляет около 0,65Dном и уменьшается на 0,4...0,5 мм к ее концу, что облегчает выход стружки.
У шлицевинтовой протяжки (рис. 7.14, б) число винтовых зубьев равно числу шлицев отверстия детали. Протягивание осуществляется либо с принудительным, либо без принудительного вращения протяжки или изделия. При больших углах наклона шлицев (более 15…20º) стружечные канавки выполняются винтовыми, направление которых обратно направлению шлицевых выступов, а при маленьких – кольцевыми. Кольцевые канавки двухрадиусной удлиненной формы имеют также протяжки, применяемые при обработке глубоких отверстий средних (свыше 20 мм) и больших диаметров.
3. Применением протяжек со свободным отводом стружки при обработке глубоких отверстий и наружных поверхностей большой длины. При работе протяжек со свободным боковым отводом стружки конструкции СКБ ПС (рис. 7.15, а) [15] свободное удаление сливной стружки в виде конического или цилиндрического валика обеспечивается за счет переменной глубины стружечной канавки, наклоненной под углом φ, а также наклона зубьев под углом λ. Шаг зубьев (t=8…16 мм) и наименьшая глубина канавки (h=2…7 мм) у односторонней протяжки назначаются в зависимости от ширины протягиваемой поверхности (b=10…90 мм), толщины среза (а=0,03…0,3 мм), углов наклона дна стружечной канавки (ψ=10…35º) и угла наклона лезвий (λ=10…30º). У протяжек двухстороннего бокового отвода стружки при λ=0 режущие лезвия перпендикулярны к вектору скорости протягивания и боковой отвод стружки осуществляется за счет переменной глубины стружечной канавки.