Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
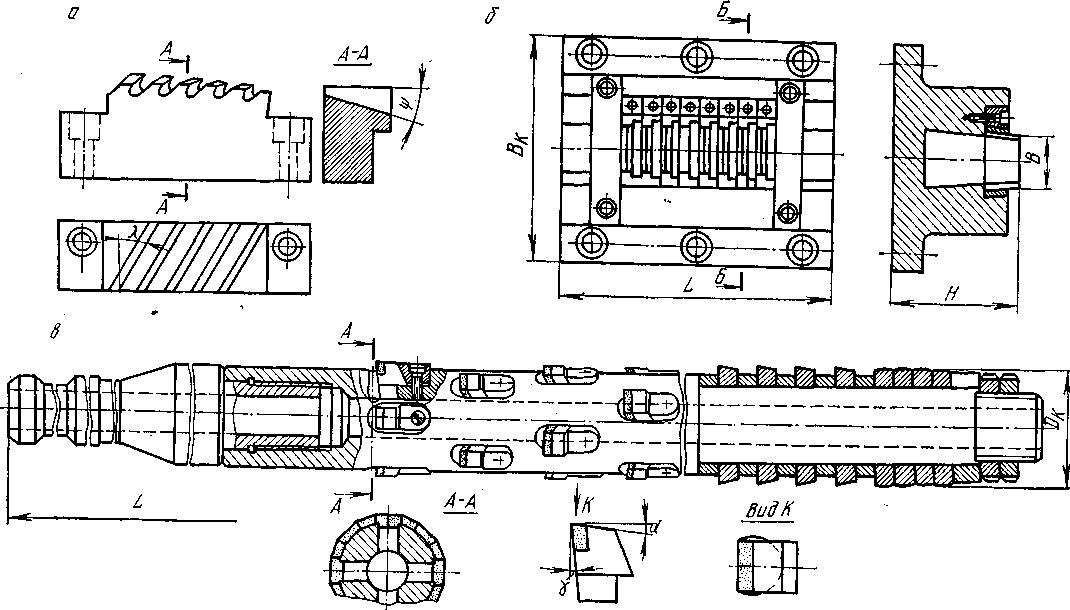
Рис. 7.15. Протяжки со свободным выходом стружки
У протяжек генераторной схемы резания со свободным выходом стружки конструкции СКБ ПС (см. рис. 7.4, з) главными режущими лезвиями, расположенными перпендикулярно к обработанной поверхности, срезается стружка шириной, равной глубине резания или припуску под протягивание, и толщиной, равной подъему на зуб протяжки. Снимается стружка за счет упора в стенки канавки и имеет форму длинной ленты, которая свободно отводится по канавке шириной (3…5)sz. Подъемы на зуб увеличены до 0,8…1,2 мм. Малая шероховатость поверхности обеспечивается за счет малых подъемов чистовых зубьев и наличия калибрующих.
Наружная протяжка со свободным выходом стружки конструкции ФТИ АН БССР (рис. 7.15, б) имеет вставные зубья в виде пластин, которые закреплены жестко в корпусе протяжки. Стружка, срезаемая при протягивании, свободно проходит в сквозные проемы между зубьями и вымывается СОЖ в паз корпуса протяжки, а оттуда в бункер.
Внутренняя твердосплавная протяжка со свободным выходом стружки конструкции СКВ ПС (рис. 7.15, в) [15] применяется для обработки глубоких отверстий сравнительно большого диаметра (свыше 40 мм) в чугуне. Перед каждым зубом в трубчатом корпусе протяжки имеется пазовое отверстие, соединенное с общим внутренним каналом, куда отводится срезаемая стружка. Подъем на зуб протяжки увеличен до 1...1,5 мм. Зубья расположены в шахматном порядке. В связи с большими подъемами на зуб протяжка имеет небольшую длину.
Применение коротких протяжек со свободным выходом стружки дает возможность сократить длину рабочего хода протяжки и внести изменения в конструкцию протяжных станков, т. е. уменьшить их габаритные размеры.
4. Увеличение срока службы, или повышение долговечности, протяжного инструмента может производиться за счет оснащения его запасными калибрующими зубьями и наличия регулируемой калибрующей части.
Диаметр протянутого отверстия определяется размером чистовых, калибрующих и деформирующих зубьев протяжки, поэтому с целью повышения срока службы ее в 2...5 раз применяются протяжки со специальными пятью-шестью запасными калибрующими зубьями, которые располагаются после обычных калибрующих. Диаметр их на 0,005 мм больше диаметра обычных калибрующих зубьев, поэтому они в начале работы протяжки являются как бы выглаживающими. Запасные калибрующие зубья имеют по передней поверхности фаску шириной 0,5.. .0,7 мм с отрицательным передним углом (γф= -5°) и цилиндрическую ленточку шириной 0,3 мм. По мере износа или потери размера обычными калибрующими зубьями производится стачивание отрицательной фаски на первом запасном зубе, и он тогда работает как обычный калибрующий зуб. Затем перетачивается следующий зуб и т. д.
У протяжки с регулируемой калибрующей частью (разрезной втулкой с коническим отверстием) имеется возможность (по мере потери ею размера) продвижения втулки вдоль оси, в результате чего может увеличиваться диаметр калибрующих зубьев.
Увеличение срока службы протяжек и получение поверхностей с малой шероховатостью могут быть обеспечены за счет дополнительных выглаживающих или деформирующих зубьев.
В случае потери размера калибрующие зубья могут быть восстановлены за счет электролитического хромирования при t=60...70°С с последующими шлифованием и доводкой.
5. Автоматизацией расчета, ведущей к сокращению объема инженерного труда за счет применения ЭВМ при проектировании протяжек сложных профилей, например для обработки эвольвентных шлицевых отверстий [32], елочного профиля хвостовиков лопаток турбин и т. д.
Корригирование протяжек с применением ЭВМ обеспечивает повышение точности обработанных сложных профилей деталей, способствует повышению стойкости протяжек за счет создания оптимальных по величине задних углов на боковых лезвиях зубьев протяжек.
6. Дальнейшим расширением области применения процесса протягивания при обработке фасонных поверхностей и тел вращений, нарезании резьб крупного специального профиля зубчатых колес, сложных профилей лопаток турбин и т. д. [9, 16].
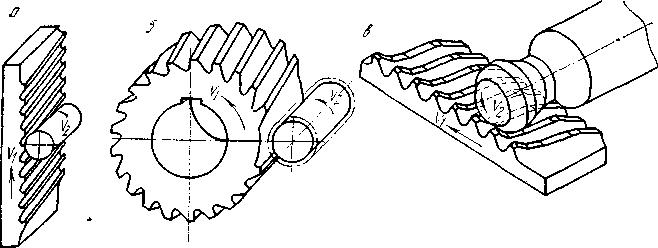
Рис. 7.16. Схемы протягивания тел вращения
Обработка цилиндрических и фасонных поверхностей тел вращений может осуществляться реечной (рис. 7.16, а), дисковой или цилиндрической (рис. 7.16, б) и фасонной плоской (рис. 7. 16, в) протяжками. В первом случае реечная протяжка имеет главное поступательное движение с υ2 в вертикальной плоскости, а обрабатываемая заготовка принудительное вращение с υ2 вокруг своей оси. Во втором случае круговое движение имеют и заготовка и протяжка. В третьем случае протяжка перемещается в горизонтальной плоскости.
Процесс протягивания применяется также при нарезании резьб специальных крупных профилей в гайках. Нарезание производится корригированными метчиками-протяжками (рис. 7.17) на токарном станке. Заготовка закрепляется в токарном патроне и вращается, а метчик-протяжка имеет движение подачи. Метчиком-протяжкой заменяется комплект метчиков из четырех—шести штук, производительность процесса нарезания резьбы в гайках повышается в 5...10 раз.
Обработка зубьев цилиндрических колес может производиться одновременно со всех сторон трубчатой (рис. 7.18, а) и плоской реечной (рис. 7.18, б) протяжками. В первом случае заготовка при нарезании неподвижна, а главное поступательное движение υ имеет трубчатая протяжка. Во втором случае при нарезании косозубых цилиндрических колес плоская реечная протяжка наклонена под необходимым углом и имеет главное поступательное движение υ, а заготовка — движение подачи — вращение υ1.
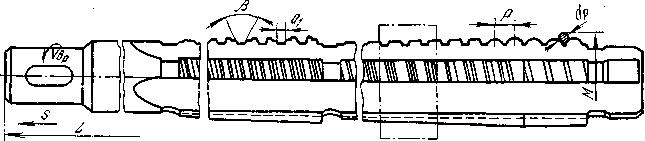
Рис.7.17. Метчик-протяжка
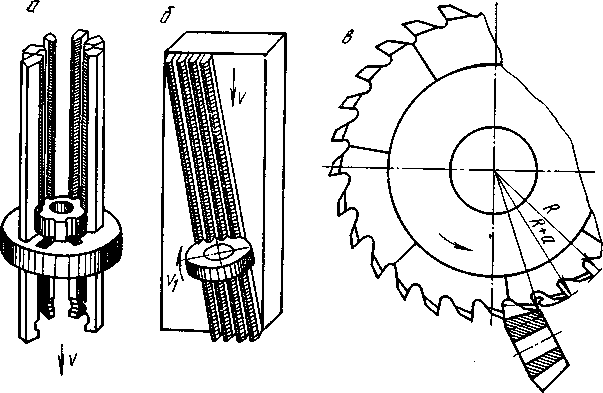
Рис. 7.18. Схемы протягивания зубьев цилиндрического
и конического зубчатых колес
В условиях крупносерийного и массового производств широко применяется нарезание конических прямозубых колес дисковой протяжкой (рис. 7.18, в) на зубопротяжном станке типа 5245. Колеса, нарезанные этим методом, по своей точности и качеству поверхности превосходят колеса, обработанные на зубострогальном станке двумя резцами. Нарезание каждой межзубой впадины колеса производится за один оборот дисковой протяжки, которая обычно имеет 75 зубьев (48 черновых, остальные чистовые). Одна часть черновых зубьев обрабатывает впадину, другая — боковые стороны зубьев колес. Переточка зубьев протяжек производится по передней поверхности с γ=15, задний угол (α=10°) образуется затылованием. После каждого оборота протяжки заготовка поворачивается на один зуб. На протяжке (для вывода ее из зацепления с заготовкой) имеется участок, не заполненный зубьями.
Перспективным является метод кругового протягивания круговых пазов (рис. 7.19, а) сложных профилей лопаток турбин вместо фрезерования и шлифования. Для обработки, например, Т-образного кругового профиля замка хвостовика турбины (рис. 7.19, б) требуется большое количество обычных простых протяжек прямоугольного резания. Припуски под обработку 1...4, срезаемые отдельными протяжками, показаны на рис. 7.19, б. Однако в этом случае сопряжение диска и хвостовика лопатки будет только в двух точках, а не по дуге окружности (рис. 7.19, а), что снижает прочность соединения лопатки и диска турбины. Поэтому единственно прогрессивным методом обработки профилей хвостовиков лопаток турбин является круговое протягивание, которое производится только двумя круговыми протяжками. Одна из указанных протяжек представлена на рис. 7.19, в. Она состоит из обоймы 1 и нескольких отдельных кассет или блоков 2 с закрепленными на них многозубыми секциями 3 отдельных протяжек, имеющих подъемы на каждый зуб или на секцию зубьев. Сама круговая протяжка устанавливается на роторе 4 протяжного станка и имеет вращательное главное движение. Для полной обработки Т-образного профиля замка хвостовика лопатки требуются, как указано выше, две круговые протяжки. Первой обрабатываются участки профиля 2 и 3, а второй — пазы 1 и 4, а также снимается фаска. Секции круговой протяжки выполняются по различным схемам резания; используются также протяжки с одно- и двусторонним боковым свободным отводом стружки (см. рис. 7.4, и), а также генераторные (см. рис. 7.4, з). Подъем на зуб протяжек при обработке хвостовиков из жаропрочной стали ЭИ-572 (ЗХ19Н9МВТ) составляет 0,03...0,07 мм. Секции протяжек с прямоугольными лезвиями для повышения стойкости обычно оснащаются твердым сплавом.
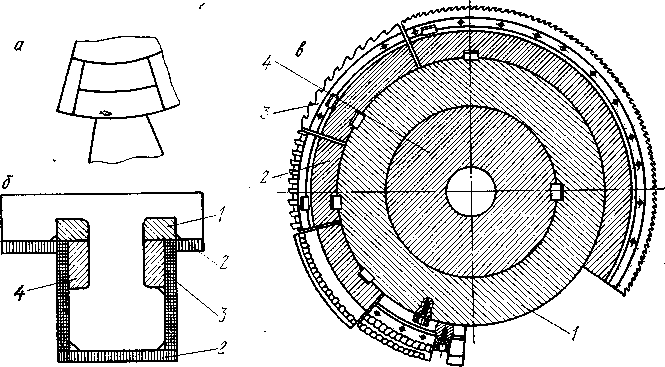
Рис. 7.19. Схемы резания и круговая протяжка для обработки Т-образного профиля хвостовика лопаток турбин
7.4. Автоматизированное проектирование протяжек и методы корригирования
Общая схема алгоритма проектирования стержневых протяжек, приведенная на рис. 7.20, отражает основные этапы расчета протяжек и логическую взаимосвязь этих этапов в процессе автоматизированного проектирования. Успешное внедрение методов машинного проектирования в большой степени зависит от того, насколько спроектированный ЭВМ объект удовлетворяет предъявляемым требованиям. Возможности ЭВМ позволяют существенно усовершенствовать методологию проектирования с точки зрения повышения качества. Для конструкции протяжки характерно сочетание большого количества различных элементов и их параметров: материала режущей и хвостовых частей, шага и глубины впадин зубьев, числа зубьев в секции, распределения подъема зубьев вдоль режущей части и т.д.
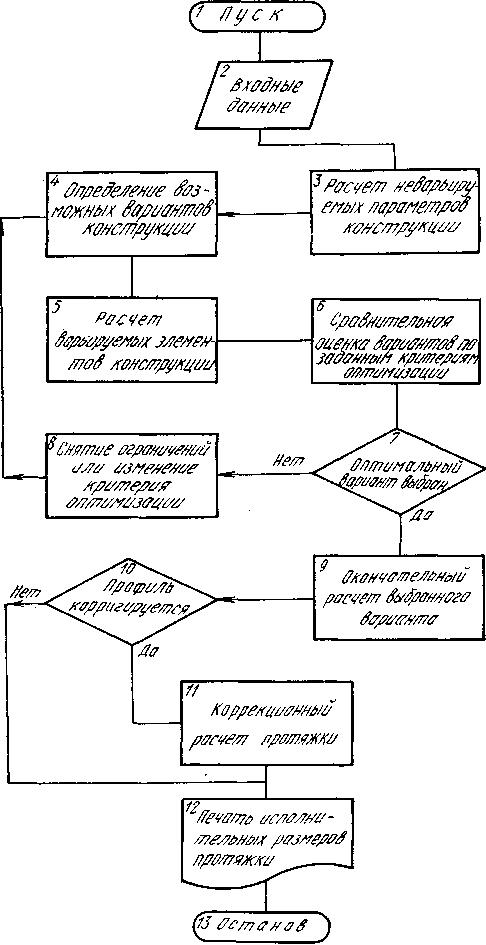
Рис. 7.20. Укрупненная схема проектирования протяжек
В результате при проектировании возможно получение нескольких десятков вариантов конструкции. Объективная сравнительная оценка вариантов может вестись по задаваемым критериям: минимальной длине, максимальному подъему на черновых зубьях, равномерности загрузки протяжки исходя из усилия резания на разных группах зубьев, наилучшей помещаемости стружки и т.д.
Анализ вариантов позволяет получить путем математического моделирования процесса резания полную картину изменения сил резания и условий размещения стружки вдоль всей режущей части, что обеспечивает объективную оценку работоспособности проектируемой протяжки. В случае отсутствия решения по заданным критериям оптимизации последние могут заменяться одним наиболее важным, например наименьшей длиной протяжки, или сниматься ограничения, например изменение материала или изменение предельной длины протяжки.
Рассмотренные функции по корректировке процесса проектирования протяжки могут быть запрограммированы или выполняться человеком на основе анализа выдаваемых машиной вариантов конструкции. После принятия решения производится окончательный расчет выбранного варианта.
Как уже указывалось, одной из задач совершенствования конструкции протяжных инструментов является проведение коррекционных расчетов для протяжек фасонного профиля, работающих по генераторной схеме резания. Корригирование фасонного профиля — наиболее трудоемкий этап в общем процессе расчета протяжек — содержит элементы поиска оптимального решения. Рассмотрим весь комплекс вопросов, связанных с постановкой этой задачи, разработкой методик расчета и составлением соответствующих алгоритмов.
Среди типовых фасонных поверхностей, обрабатываемых в промышленном производстве протягиванием, наиболее распространенными являются многошлицевые отверстия. Протяжки, предназначенные для обработки этих отверстий, в зависимости от профиля шлицев бывают следующие: для прямобочных шлицев; острошлицевые (елочные); эвольвентные.
В процессе работы этих протяжек формирование боковых поверхностей обрабатываемого профиля осуществляется вспомогательными режущими лезвиями инструмента, т. е. обработка боковых поверхностей шлица совершается по генераторной схеме резания. По принципу же разделения стружки широкое применение в настоящее время получили схемы переменного резания, когда в секции имеются прорезные и зачистные зубья. При наружном протягивании зубчатых реек и других подобных фасонных поверхностей процесс формирования обрабатываемого профиля зубьями протяжки аналогичен.
Во всех случаях, когда применяется генераторная схема резания, основным недостатком инструмента является отсутствие на вспомогательных лезвиях зубьев вспомогательных задних углов или углов поднутрения. Контакт между обрабатываемой поверхностью и зубьями протяжки осуществляется по всей высоте бокового профиля. Наличие больших площадей контакта вызывает в результате трения значительное повышение температуры в зоне резания. Влияние сил трения при протягивании на теплоту в зоне резания является решающим фактором, определяющим износ режущих лезвий, а следовательно, и стойкость инструмента.
Для уменьшения площади контакта применяют различные, в зависимости от профиля шлицев, методы дополнительного шлифования боковых поверхностей шлицевых зубьев протяжек. Так, например, у протяжек для прямобочных шлицев предусматриваются углы поднутрения (1...3°) и оставляются у вершины зубьев боковые ленточки или фаски шириной 0,5...1,0 мм, которые служат для контроля ширины шлицев. Создание аналогичных углов поднутрения у эвольвентных протяжек является, по сравнению с прямобочными, еще более трудоемким процессом и поэтому на практике почти не получило распространения. В производстве протяжек эвольвентного или треугольного профиля широко распространен метод шлифования профиля зубьев с поднятием заднего хвостовика протяжки на некоторую величину, зависящую от допуска на толщину зуба детали, профильного угла и длины режущей части. Так как допуск на толщину зубьев (шлицев) детали обычно назначается довольно жестким, величина подъема заднего хвостовика, а следовательно, и поднутрение получаются незначительными. Обычно разворот протяжки принимается в пределах 0,03...0,05 мм. Такая величина разворота не обеспечивает желаемого поднутрения, а следовательно, и хороших условий резания, что приводит к значительному снижению стойкости шлицевых протяжек.
Дальнейшее увеличение подъема заднего хвостовика при шлифовании профиля зубьев эвольвентных или треугольных шлицевых протяжек приводит к недопустимому искажению (развалу у основания шлицев) протягиваемого профиля детали. Чтобы исключить искажение и обеспечить достаточные углы бокового поднутрения, в инструментальном производстве разработан ряд методик корректировки профиля шлицев при шлифовании протяжек с поднятием заднего хвостовика [17, 19, 22].
Существующие корректировочные расчеты профиля шлицевых протяжек в основном исходят из предварительного задания величины подъема заднего хвостовика, отнесенной к шагу зубьев протяжки. Тем самым вспомогательный задний угол боковых лезвий шлицевых зубьев устанавливается как функция от величины разворота (подъема хвостовика) протяжки. Это исключает возможность установления рациональной геометрии рабочего профиля зубьев корригированных протяжек. При предварительном задании величины подъема хвостовика фактические значения образующихся углов бокового поднутрения являются следствием коррекционных расчетов, а в случае эвольвентных профилей остаются вовсе неизвестными. Так, например, в методике расчета корригированного профиля прямобочных шлицев при шлифовании протяжки с подъемом заднего хвостовика, предложенной Д. К. Маргулисом [22], величина разворота и соответствующая ей корректировка профильного угла шлифовального круга определяются в зависимости от предварительно установленного вспомогательного угла в плане шлицевых зубьев протяжки. Однако при расчете корригированного профиля эвольвентных протяжек размер разворота протяжки принимается за исходную величину.
При расчете корригированных профилей протяжек, работающих по генераторной схеме резания, предварительно необходимо установить рациональное значение вспомогательных углов, или углов поднутрения, рабочего профиля зубьев протяжки. Затем корригируются параметры протяжки, шлифуемой по профилю с поднятием заднего хвостовика на расчетную величину.
Разработка точных методов корригирования дает возможность дальнейшего улучшения качества выпускаемой продукции. Возникающее при этом усложнение расчетов не имеет практического значения при автоматическом проектировании инструментов с помощью ЭВМ. Использование ЭВМ при проектировании сложнорежущих инструментов позволяет повсеместно внедрять в производство корригированные шлицевые протяжки, обладающие значительно более высокой стойкостью. Это обеспечивает экономическую эффективность, как в сфере производства инструмента, так и в сфере его эксплуатации.
Для разработки общего алгоритма расчета корригированных параметров шлицевых протяжек рассмотрим вывод аналитических зависимостей по некоторым задачам.
1. Зависимость углов бокового поднутрения от величины подъема заднего хвостовика при шлифовании корригированного профиля эвольвентных протяжек. В практике производства эвольвентных протяжек существуют различные методы заправки шлифовального круга для шлифования и заточки профиля зубьев протяжки [17, 19, 22]. Наиболее широко распространен метод заправки шлифовального круга по дуге окружности, заменяющей эвольвенту.