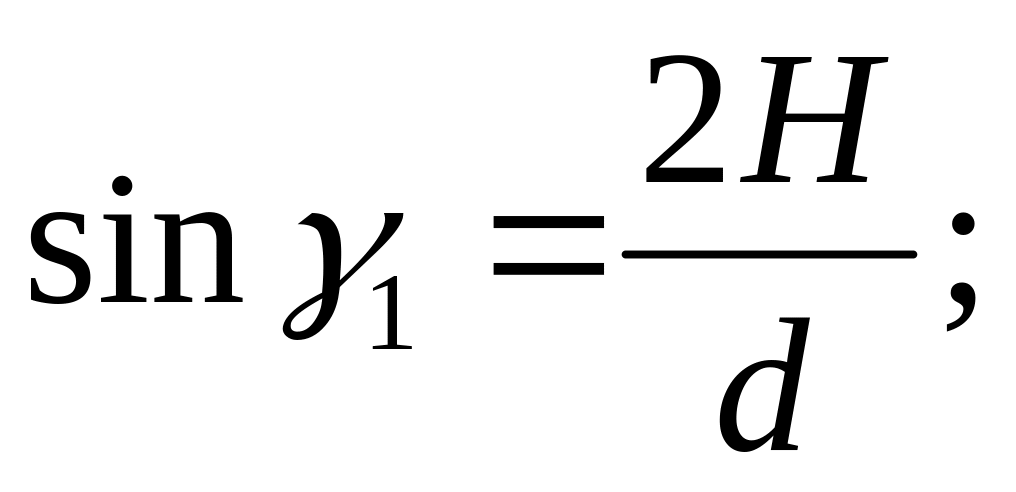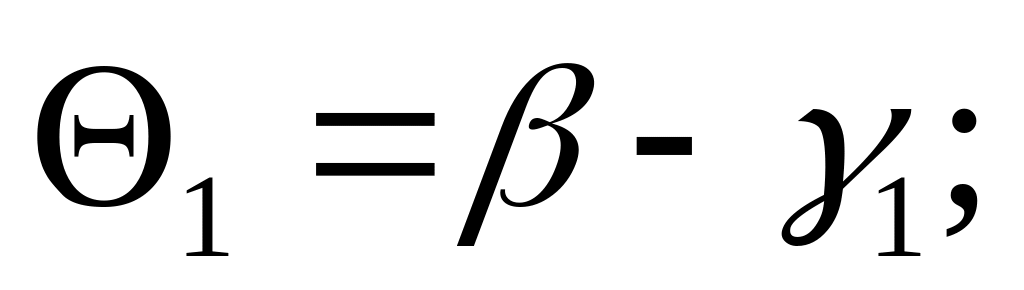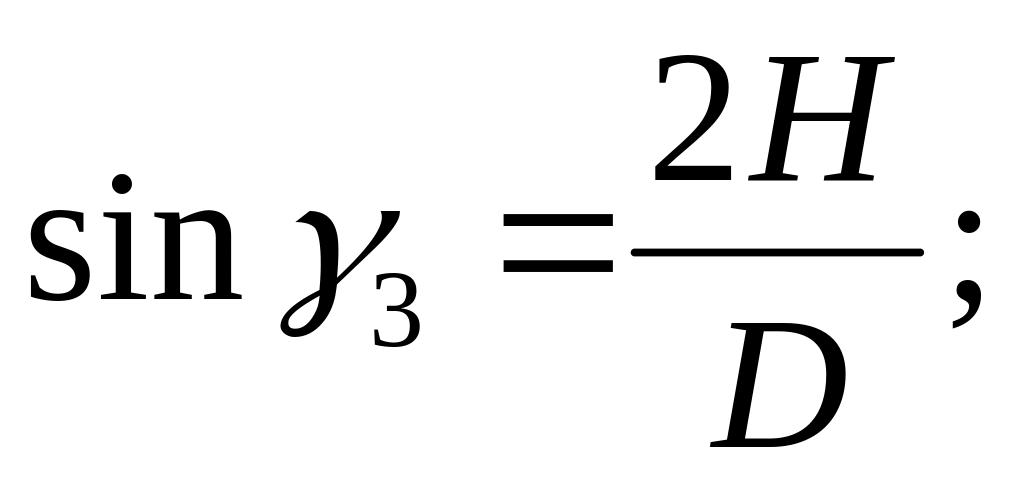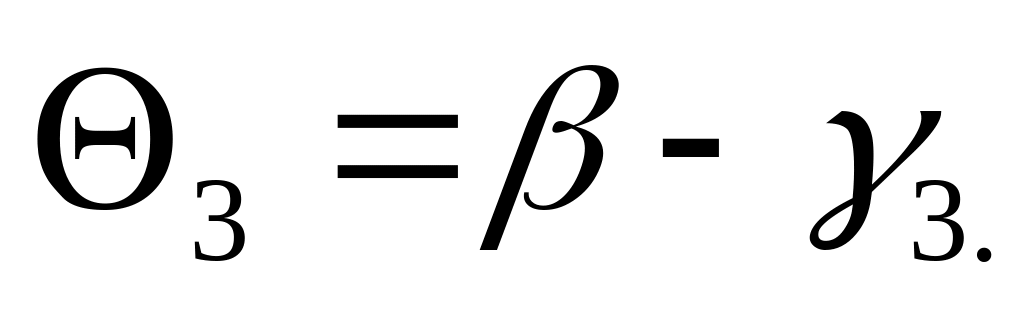Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
При изготовлении корригированных протяжек дугой окружности заменяется теоретическая кривая профиля протяжки.
При расчете корригированного профиля зубьев протяжки и соответственно профиля шлифовального круга необходимо, чтобы все точки (рис. 7.21, кривая ΙΙ), лежащие на вершинах соответствующих зубьев, при возвращении протяжки в рабочее положение совпали с эвольвентным профилем (кривая Ι) протягиваемой детали. При этом принимается, что подъем на каждый шлицевый зуб протяжки, начиная с первого (диаметром d) и кончая последним (диаметром D), одинаков в радиальном направлении. Следовательно, если разворот зуба D относительно зуба d при поднятии заднего хвостовика протяжки равен h, то разворот любого зуба протяжки di относительно зуба d может быть выражен следующей зависимостью:
hi=k(di-d) (7.1)
где k- коэффициент коррекции протяжки;
k=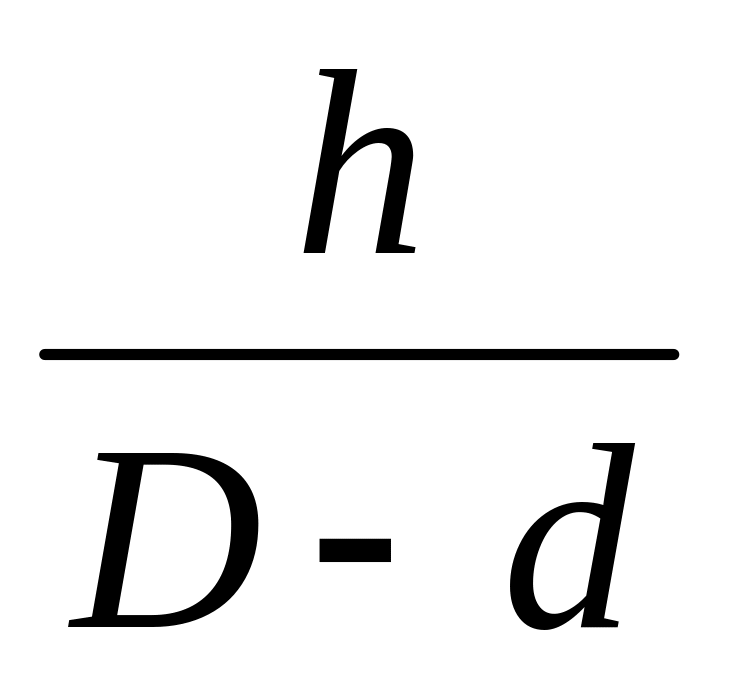 .
(7.2)
Как видно из рис. 7.21, при возвращении протяжки в рабочее положение боковой профиль каждого шлицевого зуба, прошлифованного по кривой ΙΙ, образует с эвольвентным профилем детали (кривая Ι) соответствующий угол поднутрения δ.
Чтобы
установить зависимость между образующимися
углами поднутрения δ и разворотом
протяжки h,
рассмотрим криволинейный треугольник
АВВ',
сторона
которого АВ
является
теоретической эвольвентой, а точка 2
на
ней — местом текущего радиус-вектора
ri
=
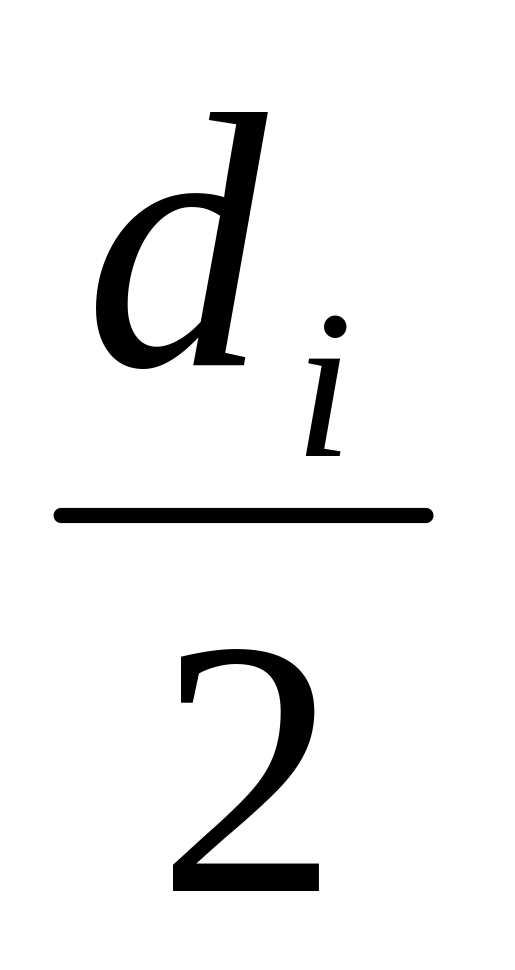 .
При движении текущего радиус-вектора ri от точки 1 к точке 3 углы наклона относительно оси У, касательной к эвольвенте и корригированной кривой, будут соответственно изменяться и обозначаться в точке 2 как угол β и в точке 2' как угол βk. Следовательно, угол поднутрения между эвольвентным профилем детали и корригированным профилем протяжки на любом шлицевом зубе с диаметрами от d до D будет соответственно равен
δi=β-βk. (7.3)
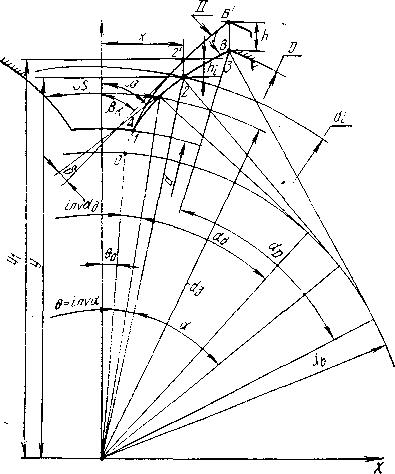
Рис. 7.21. Зависимость углов поднутрения от подъема заднего хвостовика при шлифовании корригированного профиля эвольвентных протяжек
Для определения углов наклона, касательных к указанным кривым относительно оси У, необходимо вывести уравнения эвольвенты и корригированной кривой в декартовой системе X—У, начало координат которой лежит на оси детали, а ордината У проходит через середину впадины профиля зубьев.
Исходными данными для вывода уравнений кривых являются следующие параметры детали и протяжки: т — модуль; N— число шлицев (зубьев) детали; αд— угол зацепления эвольвентного профиля; S— ширина зуба детали по окружности делительного диаметра; k — коэффициент коррекции протяжки; d и D— диаметры первого и последнего черновых шлицевых зубьев протяжки; z— число зубьев протяжки.
Размер толщины зуба детали S принимается с учетом допуска, согласно чертежу детали, по следующей зависимости:
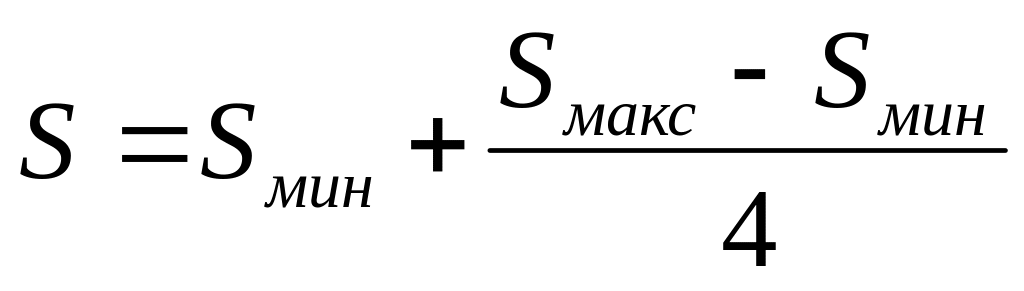 .
При расчете корригированного профиля протяжки с помощью ЭВМ с целью исключения дополнительных перерасчетов при подготовке исходных данных вместо размера S может быть задан соответствующий размер детали по роликам М с указание диаметра ролика dp. В соответствии с блок-схемой алгоритма при заполнении бланка исходных данных должна быть внесена одна из двух указанных величин, определяющих размер зуба детали, значение второй величины в этом случае должно быть задано нулем.
Вывод уравнений и их решение производятся в следующем порядке. Выразим исходные зависимости:
центральный угол начала эвольвенты
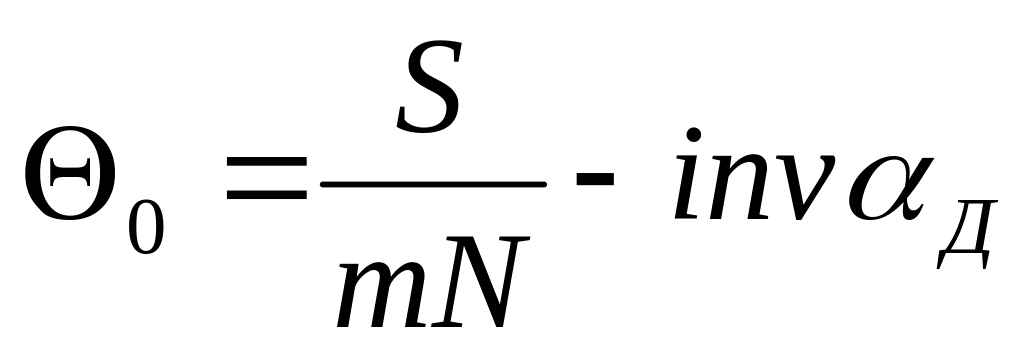 ;
диаметр
основной окружности db=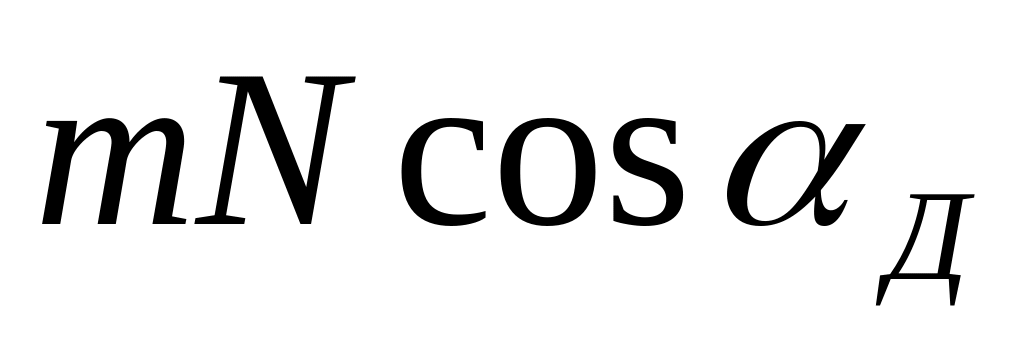 ;
угол давления в любой точке эвольвенты
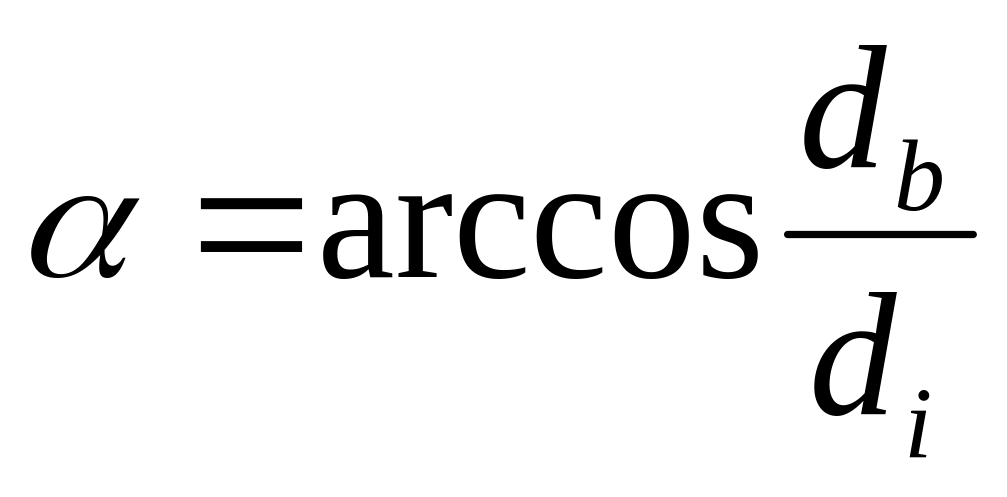 ;
(7.4)
эвольвентный угол в данной точке
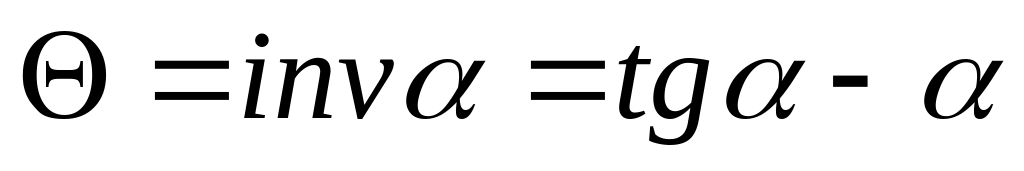 .
(7.5)
Согласно рис. 7.21, уравнение эвольвентной кривой может быть записано в следующем виде:
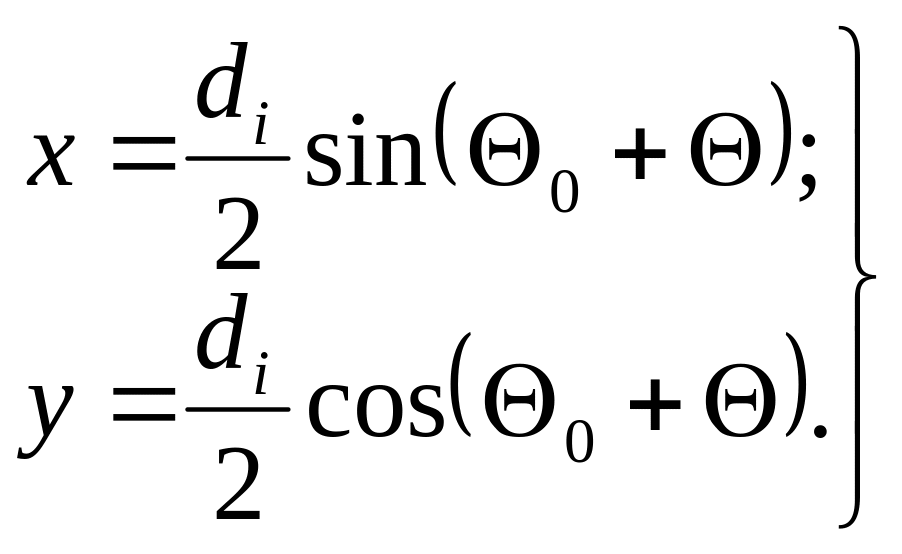
Подставляя в это уравнение значения di и Θ из выражений (7.4) и (7.5), получим окончательное выражение уравнения эвольвенты в параметрической форме:
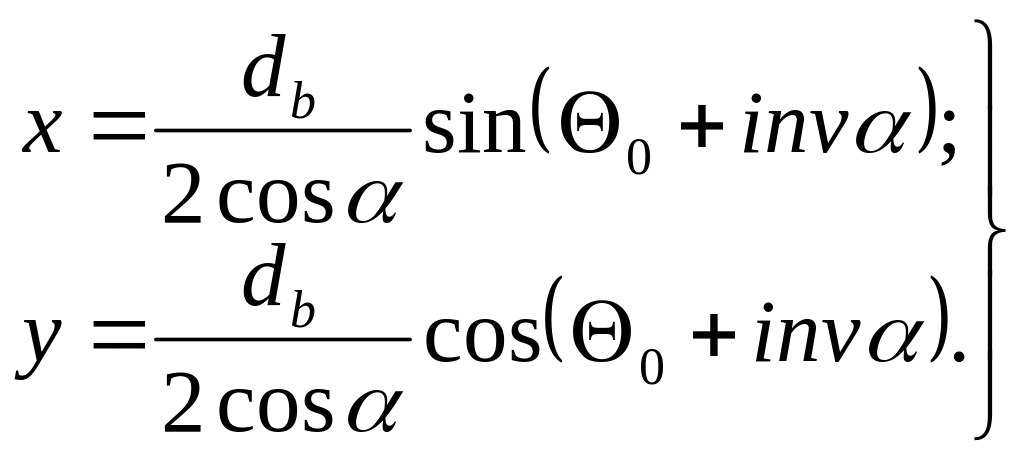 (7.6)
Уравнение кривой корригированного профиля протяжки можно записать следующим образом:
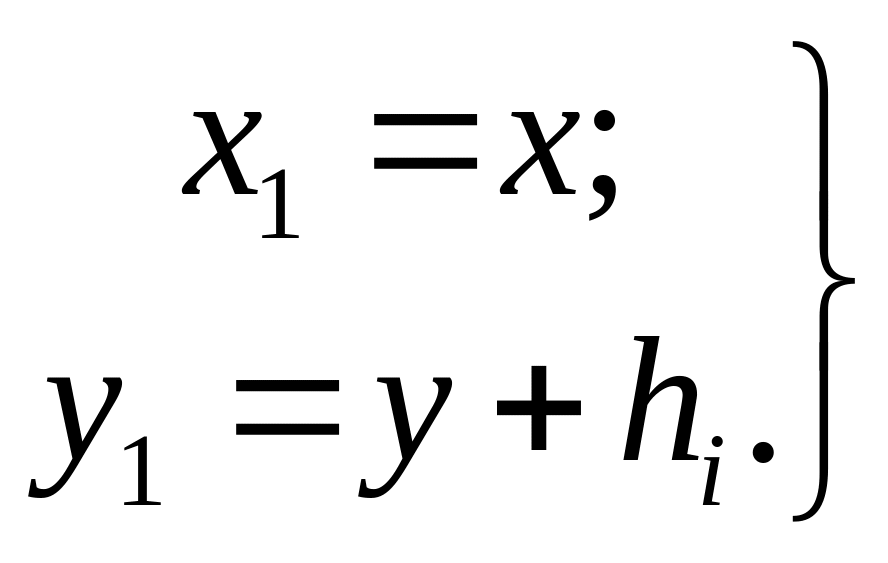
Подставив в это уравнение значение hi из выражения (7.1) и заменив в (7.1) di его значением из выражения (7.4), получим окончательный вид уравнения корригированной кривой протяжки в параметрической форме:
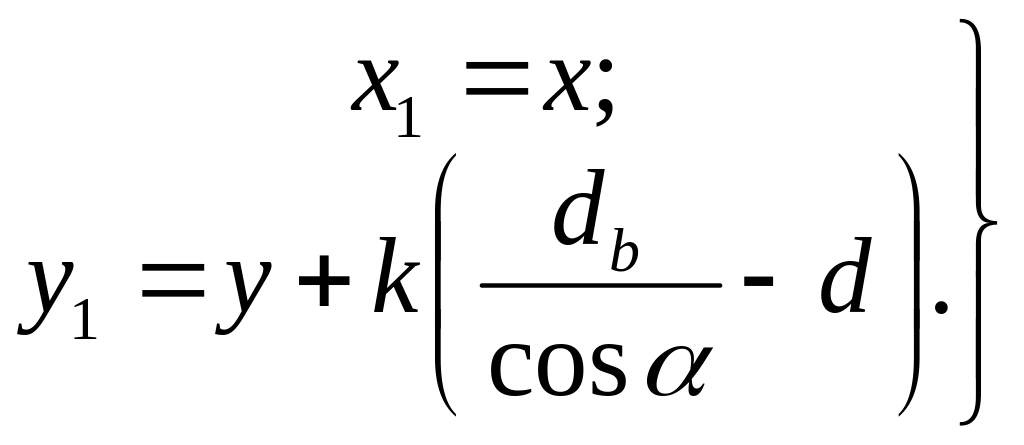 (7.7)
Дифференцируя уравнение эвольвенты (7.6) по α, получим:
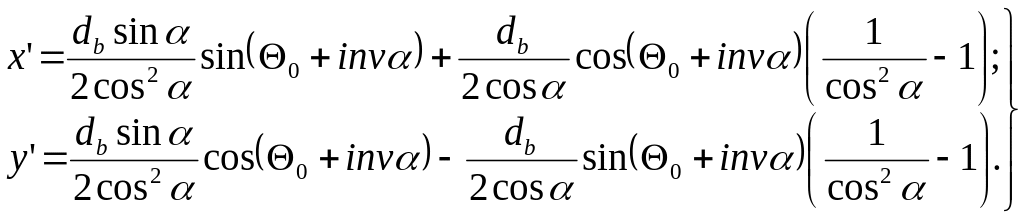 (7.8)
Дифференцируя уравнение корригированной кривой (7.7) по α, получим:
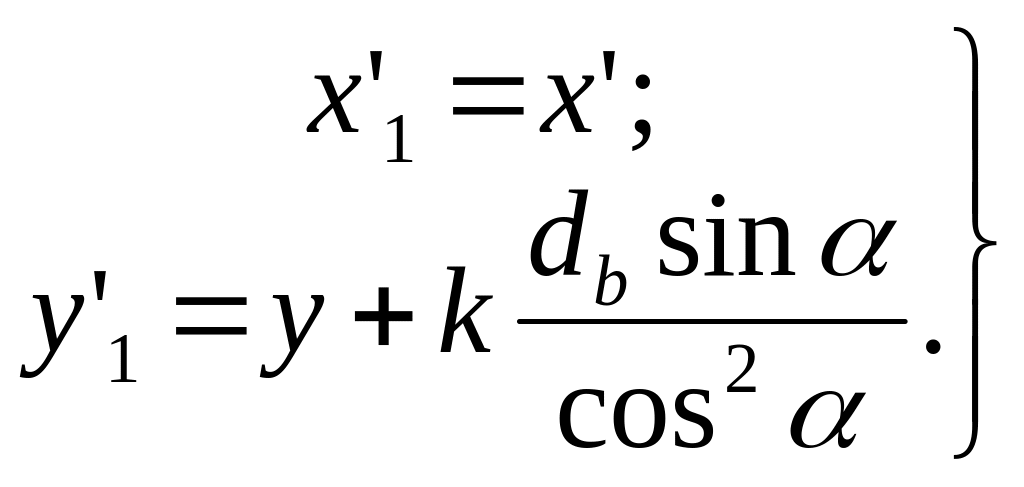 (7.9)
Так как функции заданы в параметрической форме, углы наклона касательных к кривым относительно оси У соответственно будут равны:
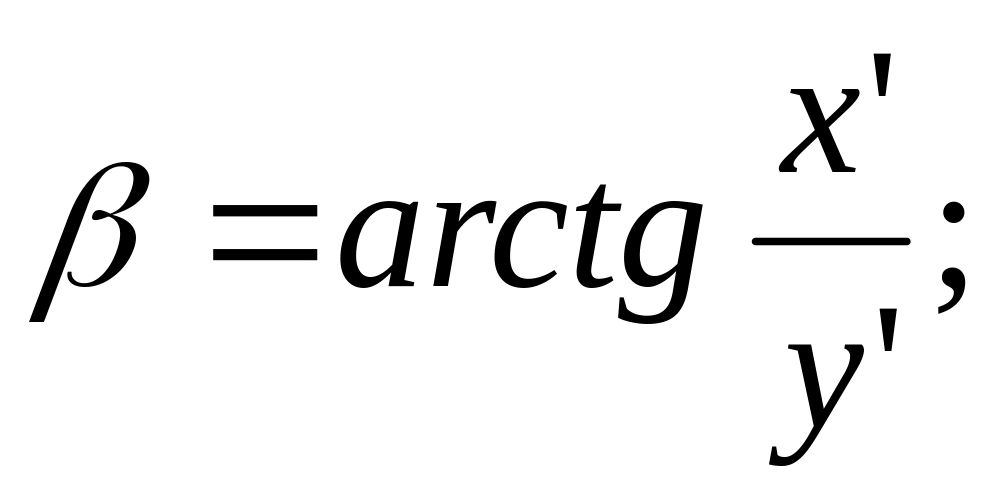
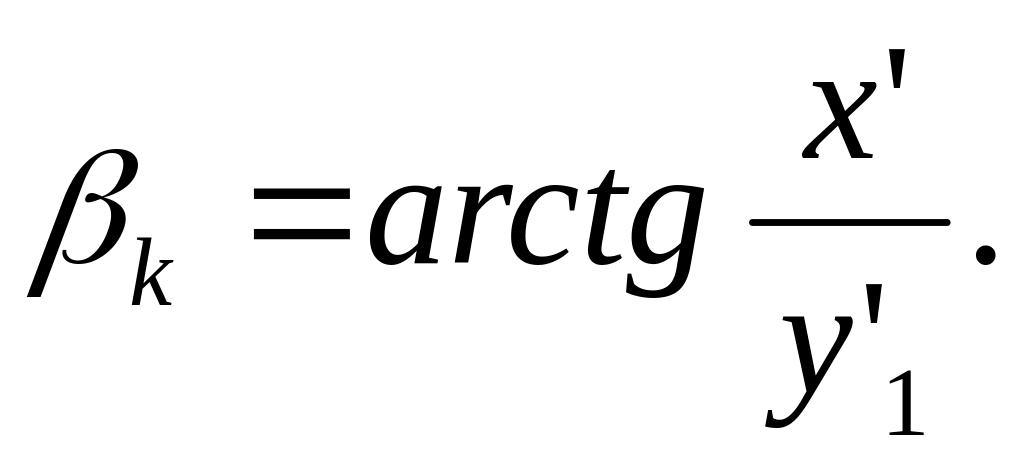
Подставляя значения углов наклона касательных в формулу (7.3), получаем угол поднутрения δ в соответствующей точке эвольвенты.
Путем расчетов можно установить, что образующиеся при шлифовании корригированного профиля эвольвентных протяжек с поднятием заднего хвостовика углы поднутрения δ возрастают от нуля на основном диаметре до максимального значения на диаметре D. Интенсивность возрастания углов поднутрения вдоль эвольвентного профиля в обычном, практически используемом диапазоне углов давления (α= 0...45°) несколько уменьшается, т. е. увеличение углов поднутрения и возрастание углов давления находятся в нелинейной зависимости. Однако для практических целей вполне достаточным является установление рационального значения угла поднутрения на последнем черновом шлицевом зубе протяжки D с учетом, что на всех других черновых зубьях значение углов поднутрения будет соответственно меньшим.
Значение угла поднутрения на любом зубе протяжки приближенно может быть определено следующей зависимостью:
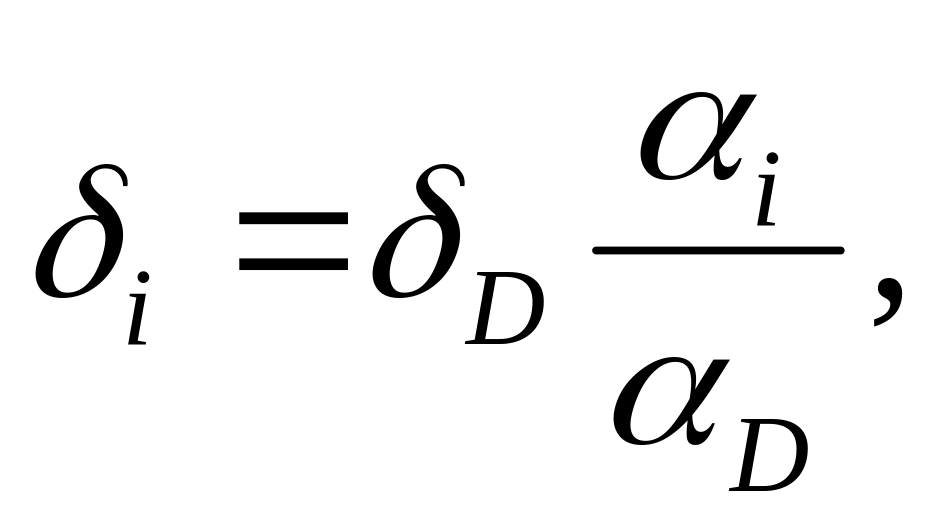
где δD — угол поднутрения на зубе протяжки D;
αi и αD — углы давления на соответствующих диаметрах.
2. Расчет корригированных параметров профиля эвольвентных протяжек. Эвольвентные шлицевые соединения по сравнению с прямобочными при тех же габаритных размерах передают значительно большие крутящие моменты и более надежны в эксплуатации.
Обработка эвольвентных шлицевых отверстий, а тем более зубчатых колес внутреннего зацепления, протяжками без коррекции параметров профиля приводит из-за малой их стойкости к большому расходу дорогостоящего инструмента, а также к ухудшению шероховатости поверхностей. Корригирование профиля эвольвентных протяжек устраняет трение боковых поверхностей зубьев протяжки об обрабатываемую поверхность вне зоны резания, что повышает стойкость инструмента, а также уменьшает шероховатость обработанной поверхности.
Увеличение подъема заднего хвостовика при шлифовании профиля с 0,05 до 0,3 мм на 1000 мм длины дает увеличение стойкости протяжек в 2...3 раза [22]. Влияние коррекции протяжек на шероховатость протянутых поверхностей будет рассмотрено несколько позже. Схема подъема заднего центра при шлифовании корригированного профиля протяжек представлена на рис. 7.22.
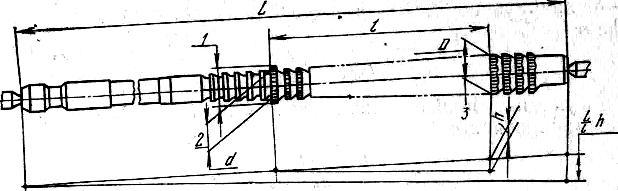
Рис. 7. 22. Схема установки протяжки при шлифовании
корригированного профиля:
1- контрольный зуб; 2- диаметр первого шлицевого зуба;
3 - диаметр последнего чернового (базового) шлицевого зуба
Исходные данные, необходимые для расчета корригированного профиля зубьев и контрольных размеров протяжки по роликам, берутся с чертежа обрабатываемой детали и чертежа предварительно спроектированной протяжки.
Коррекционный расчет эвольвентных протяжек выполняется по следующей схеме.
Сначала определяется угол бокового поднутрения δ на базовом зубе протяжки D в зависимости от угла давления и соответствующей шероховатости обрабатываемой поверхности. Затем определяется величина подъема зуба D относительно зуба протяжки d в зависимости от установленного угла бокового поднутрения δ на зубе D. Угол давления на зубе определяется из выражения
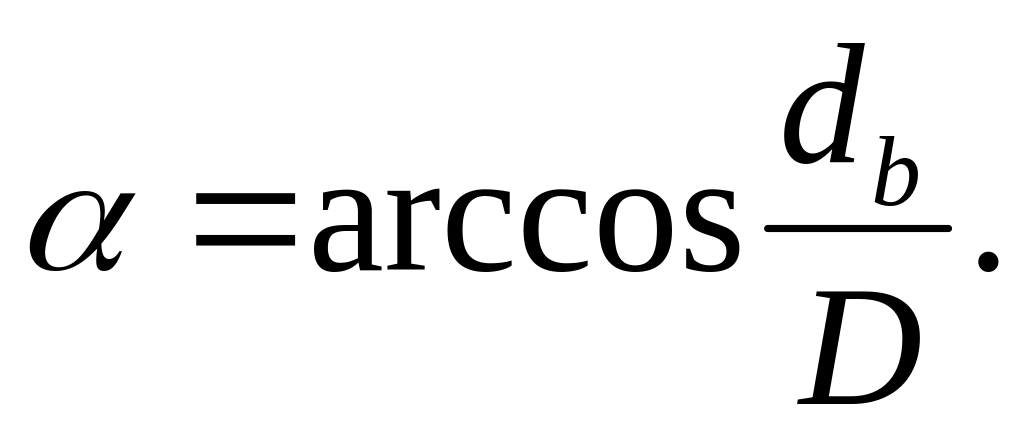
Из выражения (7.8) находим угол наклона касательной относительно оси У в точке эвольвенты с углом давления α:
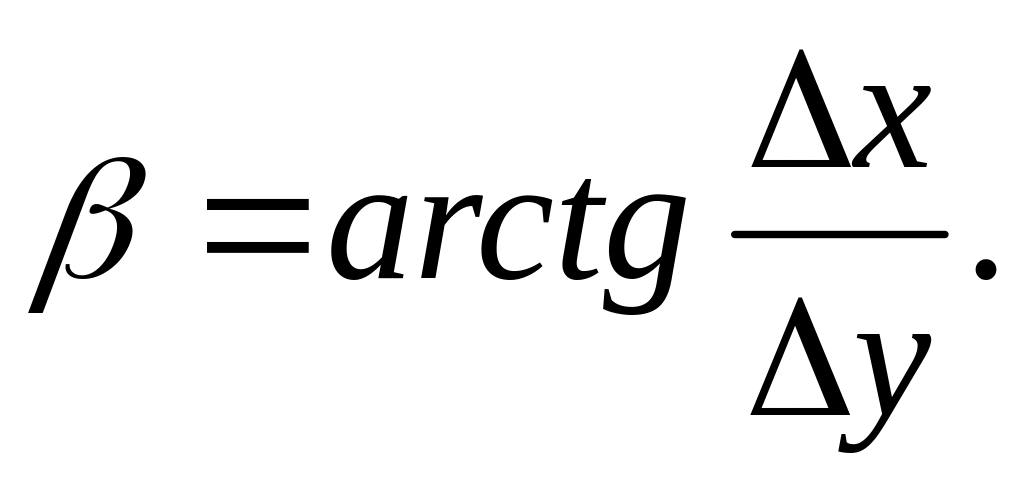
Так как угол между осью У и касательной к корригированной кривой профиля протяжки в точке с углом давления α равен βk = β-δ, приращение Δy1 корригированной кривой в данной точке составит
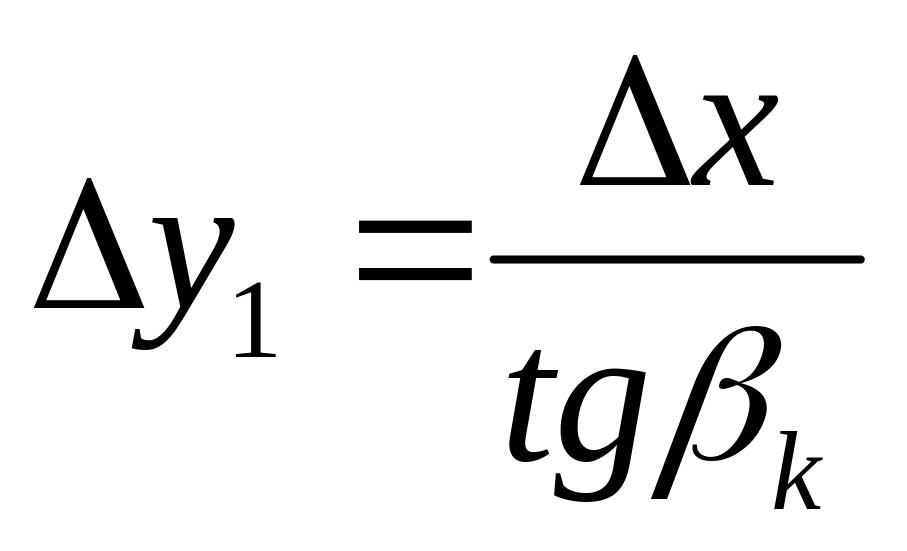 .
По функции уравнения эвольвенты (7.9) находим коэффициент коррекции протяжки
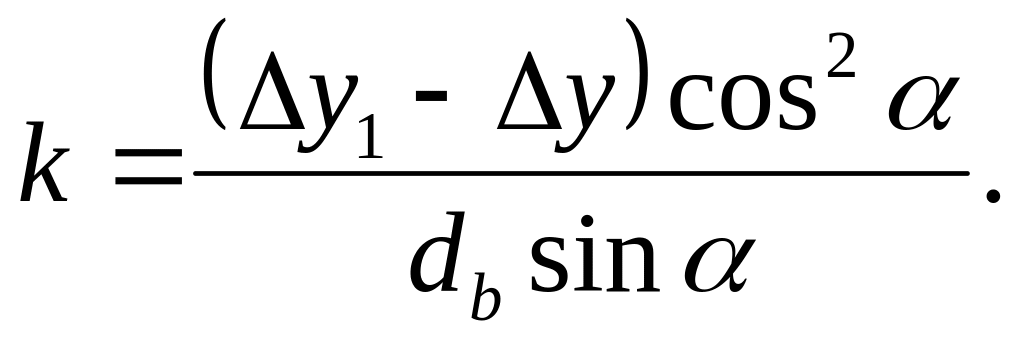
Зная величину коррекции протяжки, на основании формулы (7.2) определяем расчетную величину подъема зуба D относительно зуба d:
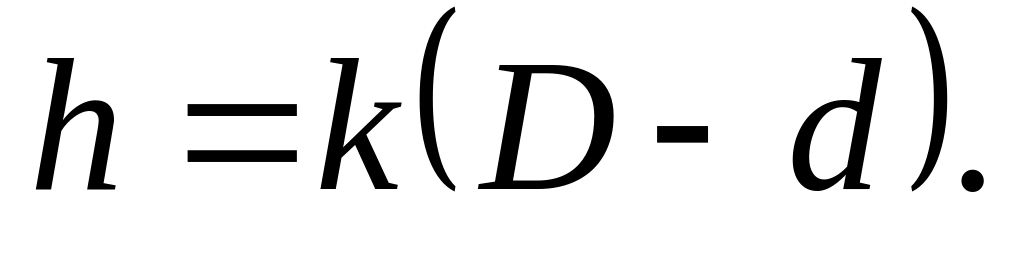
Дальнейший расчет параметров корригированного профиля эвольвентных протяжек, связанный с заменой корригированного профиля дугой окружности и размеров протяжки по роликам, проводится по методике, изложенной Д. К. Маргулисом и может, быть прослежен по алгоритму расчет корригированных шлицевых протяжек (см. рис. 7.29) и иллюстрируется рис. 7.23 и 7.24.
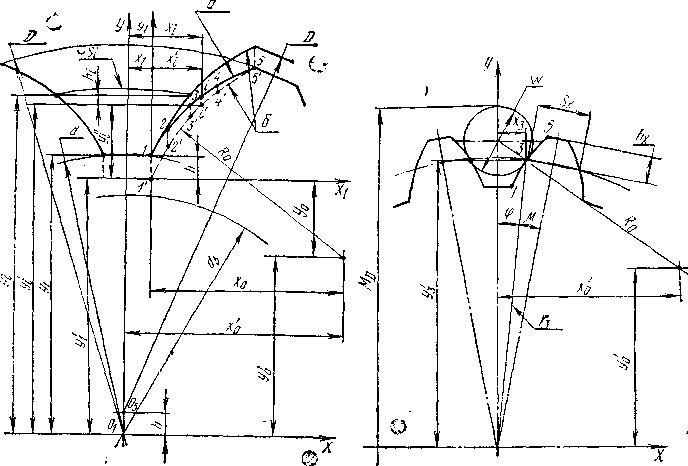
Рис. 7. 23. Схема расчета координат точек корригированной теоретической кривой и радиуса заменяющей окружности зуба эвольвентной протяжки:
А - эвольвентный профиль шлицев;
Б - профиль впадин протяжки и шлифованного круга
Рис. 7.24. Схема расчета контрольных параметров профиля шлицевых зубьев эвольвентных протяжек
3. Метод корригирования шлицевых протяжек прямолинейного профиля. В существующих схемах расчета коррекции острошлицевых (елочных) протяжек [17, 38] подъем заднего хвостовика устанавливается в зависимости от подъема в пределах 0,0015...0,002 мм на один шаг шлицевой черновой части протяжки.
Для
получения прямолинейного профиля детали
точный корригированный профиль протяжки
при равномерных в радиальном направлении
подачах должен выполняться криволинейным.
Однако с целью упрощения заправки
шлифовального круга его корригированный
профиль принимается прямолинейным, а
угол профиля βk
определяется как среднее значение
корригированных углов на различных
зубьях протяжки. Хотя изменения
корригированных углов профиля,
рассчитанных для различных зубьев
мелкошлицевых протяжек обычных размеров,
не превышают 2...3', данный метод расчета
нельзя считать точным. В случае же
протягивания крупных треугольных
профилей, в особенности при малом числе
шлицев с углами профиля на сторону
β≥45°, погрешности указанных схем расчета
достигают величин, выходящих за пределы
допуска. Возникающие при этом погрешности
корригирования могут быть объяснены
следующим образом. Как следует из рис.
7.25, для получения правильного профиля
детали с углом β все вершины зубьев
протяжки с корригированным углом профиля
βk
при возвращении ее в рабочее положение
должны совместиться с линией АС.
Возьмем на линии АС
точку
В,
соответствующую
диаметру dср=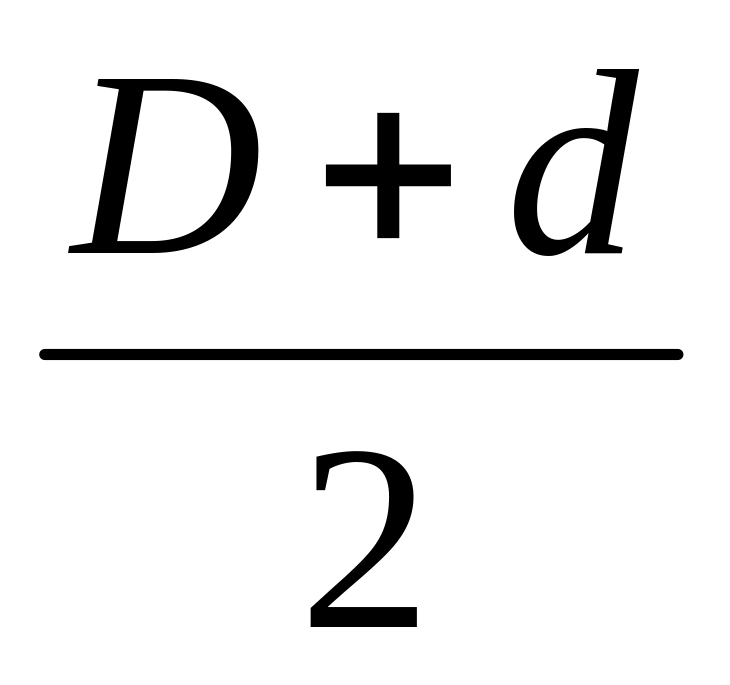 .
Согласно поставленному условию,
соответствующая ей точка корригированного
профиля протяжки В'
при
протягивании должна совпадать с точкой
В.
Так
как шлицевый зуб протяжки dср
расположен (по условию равномерных в
радиальном направлении подач на каждый
зуб шлицевой части) посередине между
зубьями d
и
D,
точка В'
при
возвращении протяжки в рабочее положение
опустится на величину hср=
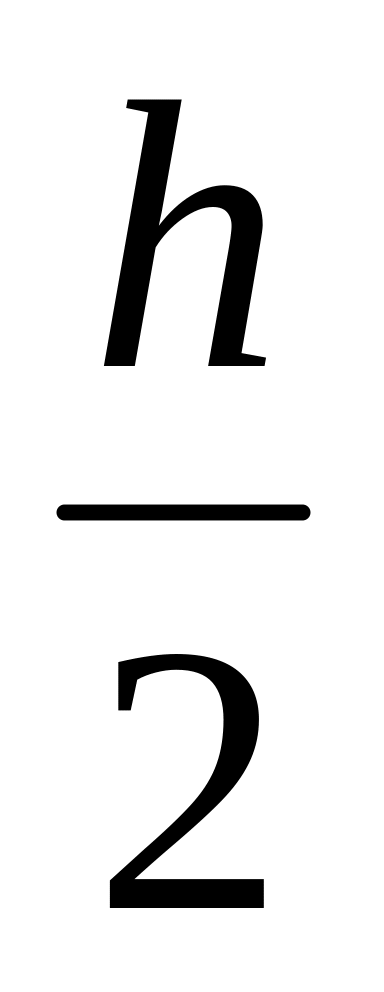 .
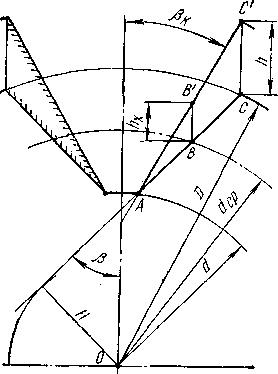
Рис. 7.25. Искажение профиля в зависимости от распределения подъемов между зубьями корригированной протяжки
при протягивании треугольных шлицев
Следовательно, правильный прямолинейный профиль детали может быть получен в том случае, если ВВ' = . Но, как видно из ΔACD, равенство ВВ'= может быть справедливым лишь в том случае, если АВ=ВС. Равенство же АВ=ВС имеет место только тогда, когда прямая АС расположена радиально, т. е. когда продолжение отрезка АС проходит через ось детали.
На основании вышеизложенного можно сделать следующие выводы:
а) при протягивании шлицев с прямолинейным боковым профилем, не проходящим через ось детали, протяжкой с корригированным прямолинейным профилем, прошлифованным с поднятием зад него хвостовика (при равномерных подъемах на зубья протяжки в радиальном направлении) возникает искажение в отношении прямолинейности бокового профиля детали;
б) искажения возрастают с удалением прямой обрабатываемого Профиля от оси детали (см. размер H на рис. 7.25);
в) для исключения вносимых коррекцией искажений прямолинейности обрабатываемого профиля необходимо, чтобы подъемы на зубья шлицевой части протяжки от зуба d до зуба D были равномерными не в радиальном направлении, а по линии обрабатываемого профиля (линия АС на рис. 7.25);
г) расположение равномерных подъемов на зубья протяжки не в радиальном направлении, а вдоль обрабатываемого бокового профиля детали является одновременно рациональным и в отношении выравнивания усилий резания при протягивании. В данном случае с уменьшением ширины снимаемой стружки возрастает ее толщина, т. е. подъем на каждый зуб протяжки в радиальном направлении возрастает от зуба d к зубу D.
Рассмотрим схему точного расчета корригированных параметров протяжек для обработки любых треугольных шлицев в отверстии как составную часть общего алгоритма расчета коррекции шлицевых протяжек.
Добавочными (помимо приведенных для эвольвентных протяжек) исходными данными, необходимыми для расчета треугольных профилей, являются угол профиля шлицев β и диаметр, на окружности которого задана ширина шлица по дуге dcp.
Расчет корригированных параметров протяжки проводится следующим образом.
Из схемы коррекции протяжки при шлифовании профиля с поднятием заднего хвостовика (рис. 7.26) устанавливается зависимость между углом бокового поднутрения δ и величиной подъема h зуба протяжки D относительно зуба d. Половина центрального угла профиля межзубой впадины протяжки в точке 2, соответствующей диаметру dср, на окружности которого задана ширина зуба (шлица) детали, будет равна
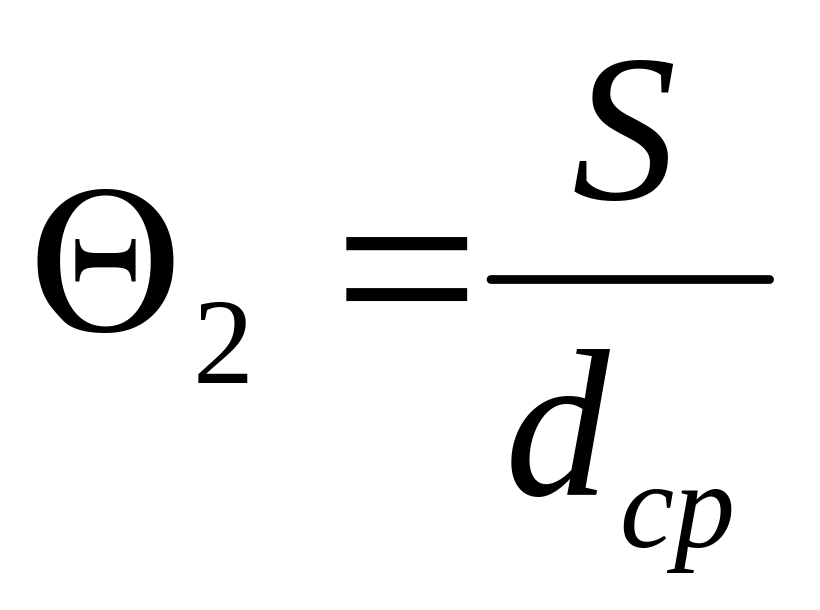 .
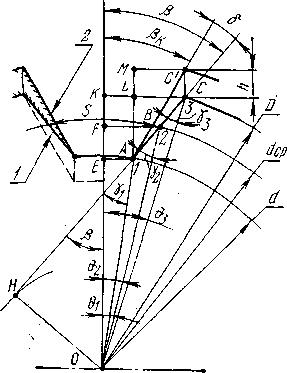
Рис. 7.26. Схема расчета коррекции протяжки
с треугольным профилем:
1- профиль детали; 2- профиль протяжки
Расстояние обрабатываемого профиля АС от оси детали (обозначим его H) определяется из ΔOHB:
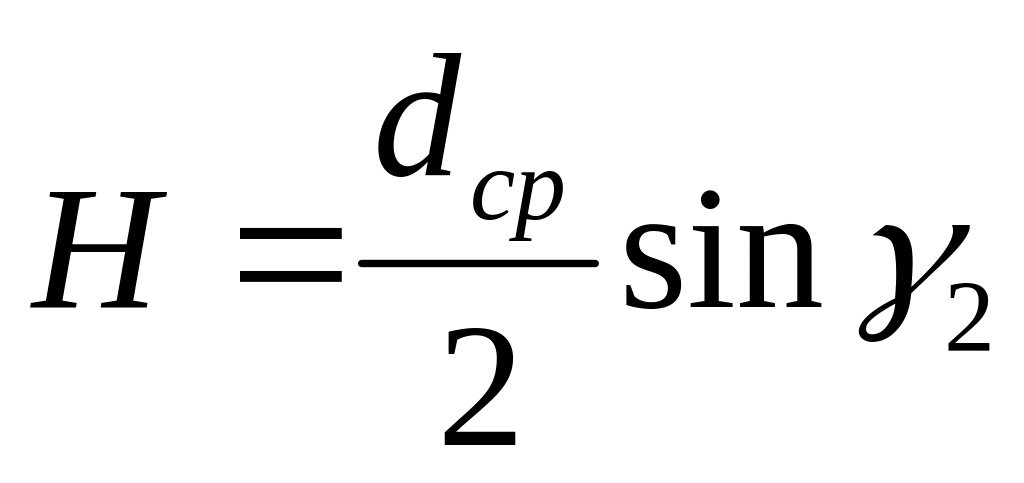 ,
где угол γ2 (рис. 7.26), выражается зависимостью
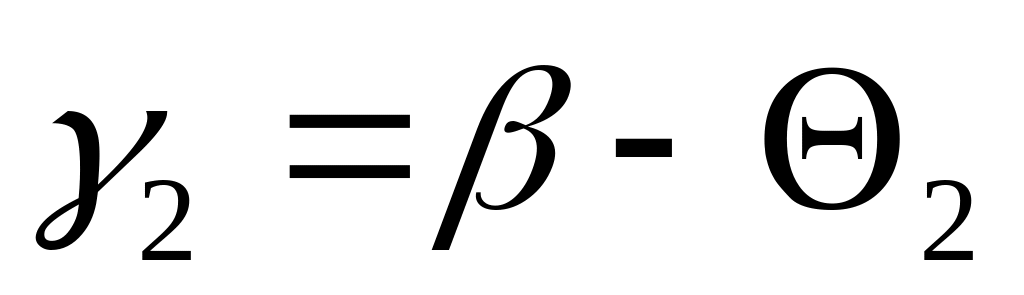 .
Аналогичные углы γ1 и γ3 в точках 1 и 3 и соответствующие им центральные углы Θ1 и Θ3 определяются из выражений: