Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
Необходимая для дальнейших расчетов длина отрезка l=LC может быть определена из ΔОЕА и ΔОKС как разность отрезков КС и KL, где KL=EA.
Так как
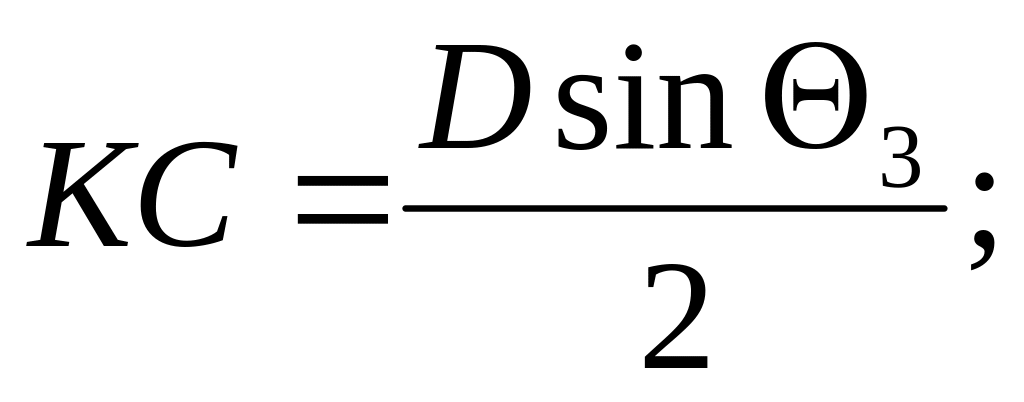
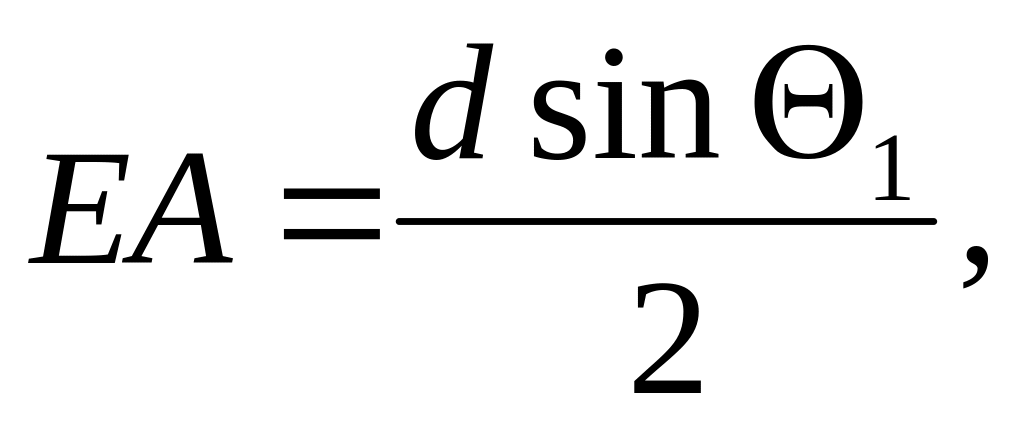
следовательно,
l=KC-EA=
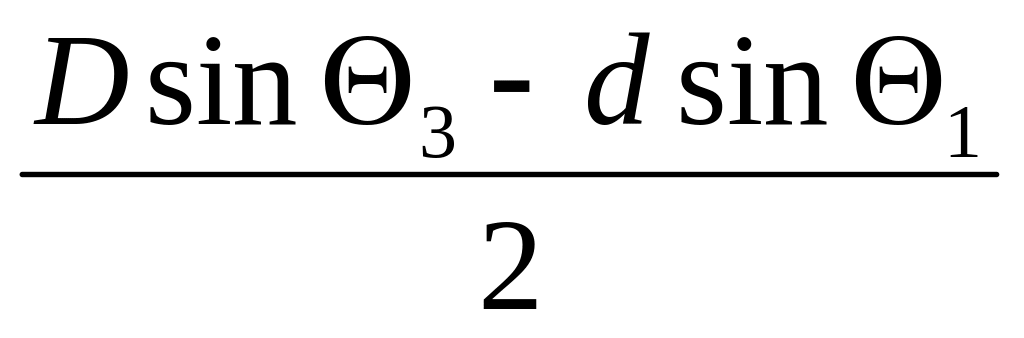 .
Из ΔAMC1 и ΔАLС определяются соответственно стороны АМ и АL:
AM=l ctgβk; AL=l ctgβ.
Но, как видно из рис. 7.26, разность отрезков АМ и AL определяет величину подъема h зуба протяжки D относительно зуба d.
Следовательно, подъем зуба D относительно зуба d может быть выражен следующей зависимостью:
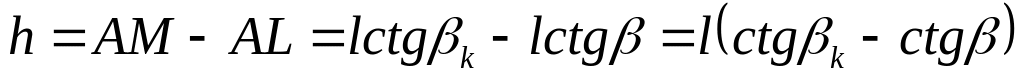 .
(7.10)
Подставляя в выражение (7.10) значение корригированного угла профиля протяжки, определяемое как разность угла профиля шлицев и угла поднутрения βk=β-δ, получаем h=l[ctg(β-δ)-ctgβ], или после соответствующих преобразований
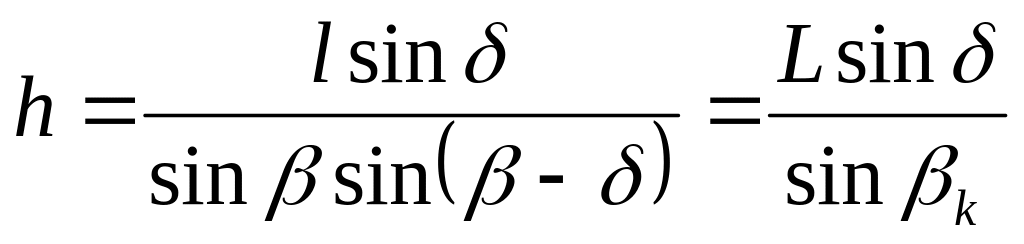 ,
где L определяется в следующем пункте расчета.
Для выполнения условия совмещения всех вершин шлицевых зубьев протяжки с протягиваемым профилем детали, т. е. с отрезком АС=L (см. рис. 7.26), производится корректировка диаметров всех зубьев протяжки, расположенных между крайними зубьями d и D.
Длина бокового профиля шлица (отрезок AС=L) определяется из ΔАLС:
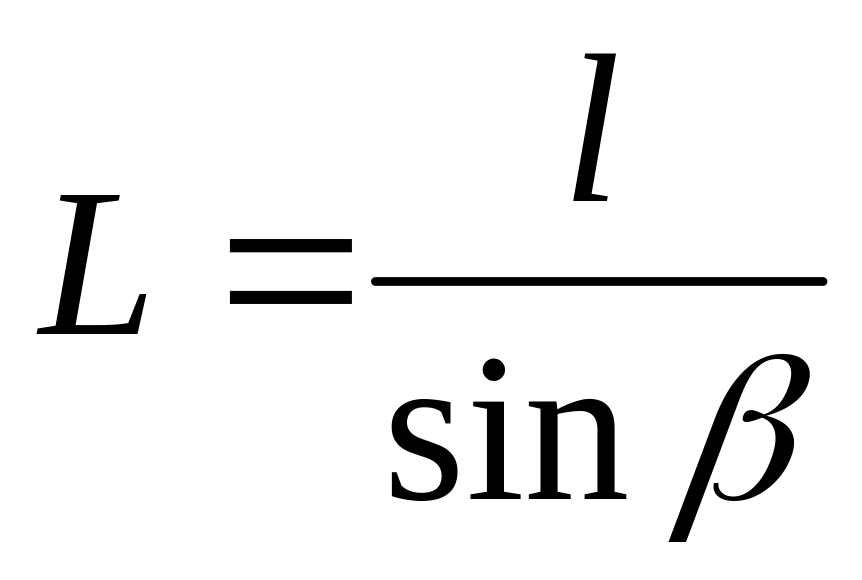 .
Следовательно, величина подъема вдоль линии АС на каждый шлицевый зуб протяжки от зуба d+1 до зуба D определится из следующего выражения:
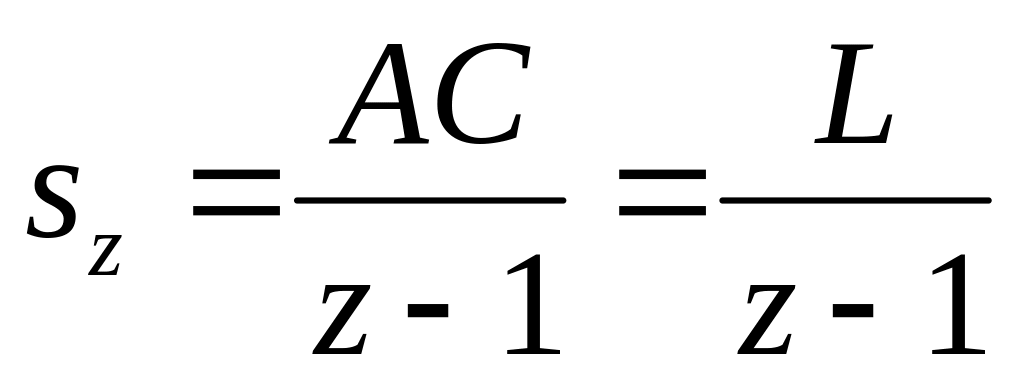 ,
где z-1 — количество шагов от зуба d до зуба D.
Рассматривая ΔОНА с радиус-вектором О А, перемещающимся из точки 1 в точку 3 вдоль отрезка АС с шагом sz, видим, что диаметр каждого зуба шлицевой части протяжки, начиная с зуба d до зуба D включительно, выразится следующей зависимостью:
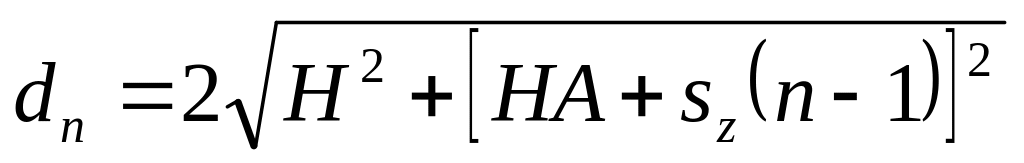 ,
(7.11)
где п— порядковый номер зубьев протяжки от первого, соответствующего зубу d, до z-го, соответствующего зубу D;
НА— отрезок, определяемый из ΔОНА:
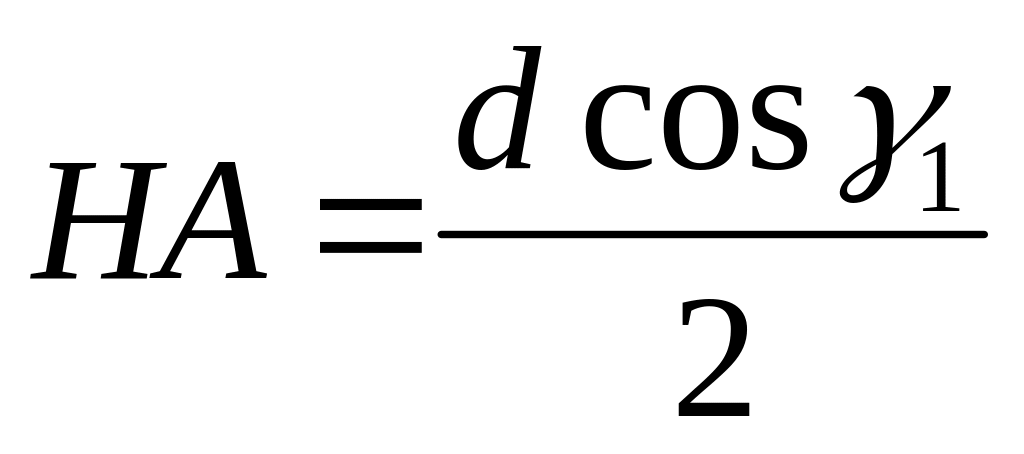 .
Подставляя значение НА в выражение (7.11), получаем окончательную формулу определения диаметров шлицевых зубьев протяжки
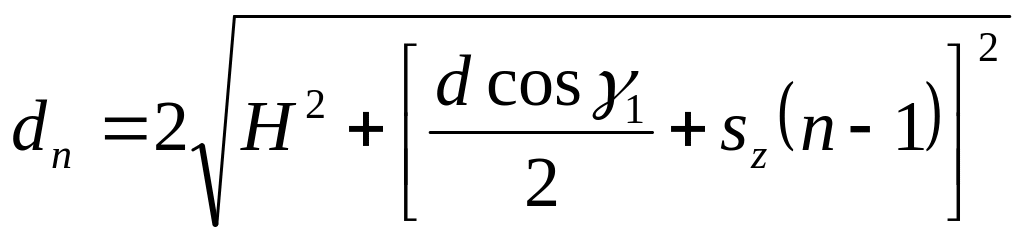 .
Контрольные размеры профиля протяжки по роликам рассчитываются на зубе протяжки D (базовый зуб), а также для контроля величины подъема заднего хвостовика протяжки на зубе d. В последнем случае для возможности промера зуб протяжки d должен предварительно выполняться с наружным диаметром, примерно равным D. После окончательного контроля параметров профиля он сошлифовывается до d. Контрольные размеры по роликам определяются следующим образом (см. рис. 7.27).
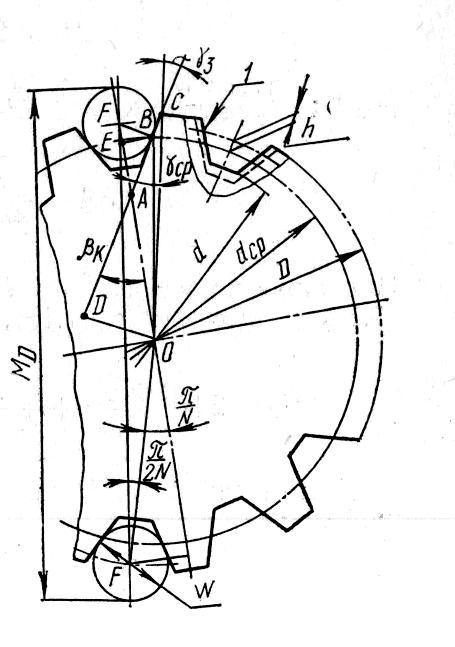
Рис. 7.27. Схема расчета размера по роликам корригированных протяжек треугольного профиля:
1-профиль впадины контрольного зуба
Из ΔDОС определяется расстояние бокового профиля на зубе D от центра протяжки:
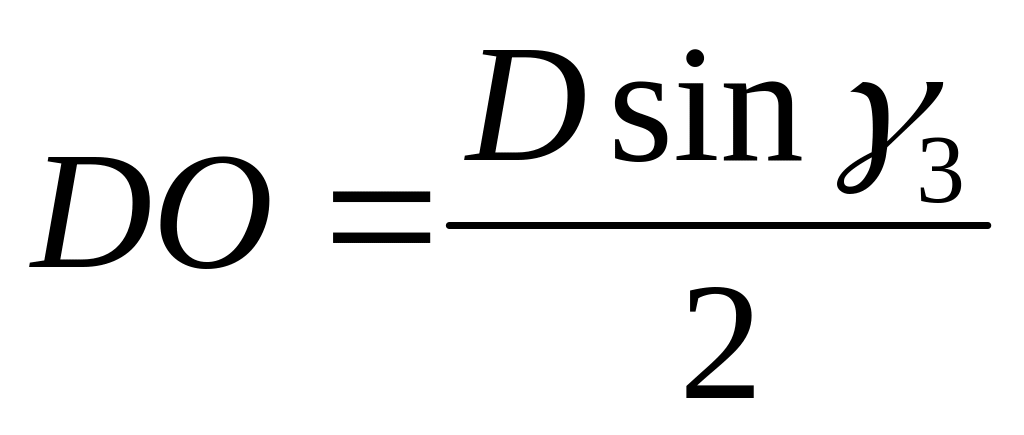 .
(7.12)
Из ΔAOD определяется расстояние от центра протяжки до точки А, т.е. положение теоретической впадины профиля на зубе D:
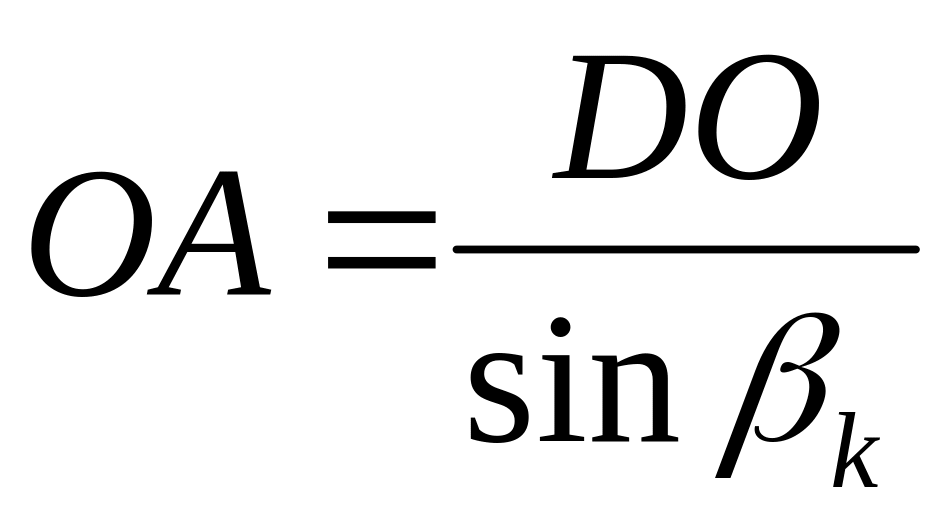 .
Подставляя в последнее выражение значение DO из формулы (7.12), получим
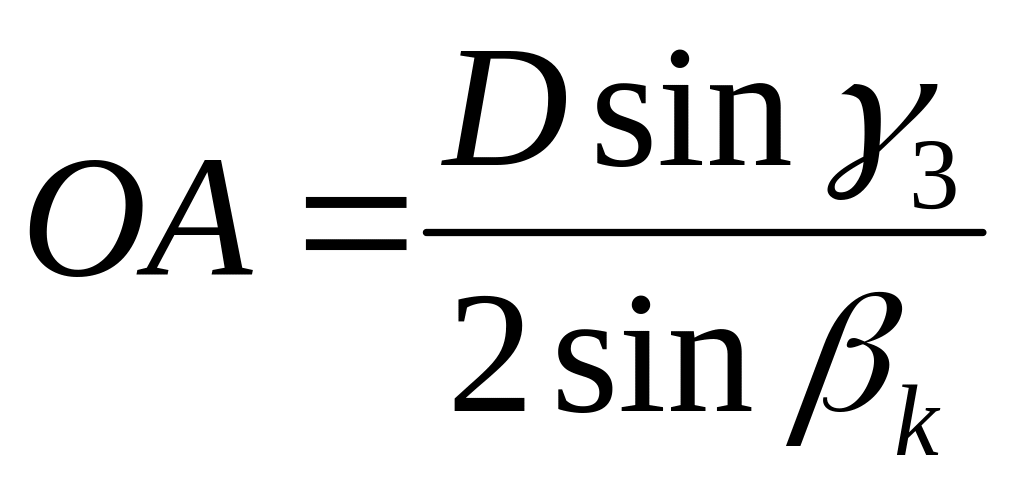 .
(7.13)
Диаметр измерительных роликов с целью контроля максимальных угловых погрешностей выбирается из допущения, что точки касания роликов с профилем зуба лежат на окружности среднего диаметра между зубьями d и D.
Тогда из ΔBOD и ΔВОЕ получаем:
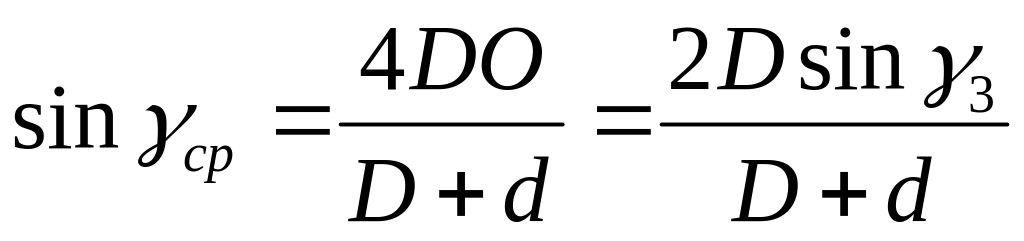 ;
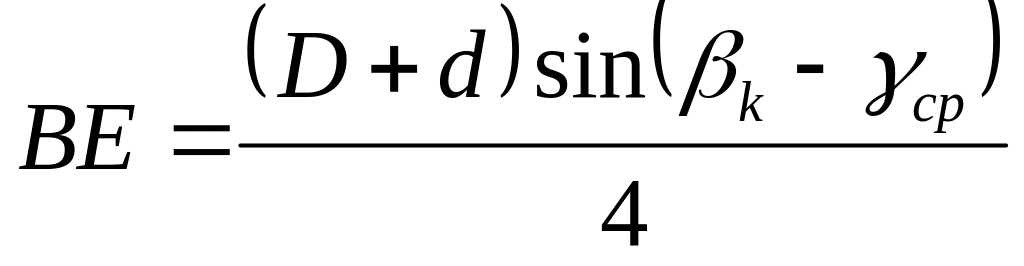 .
Расчетный диаметр ролика ω выразится из ΔВЕР следующей зависимостью:
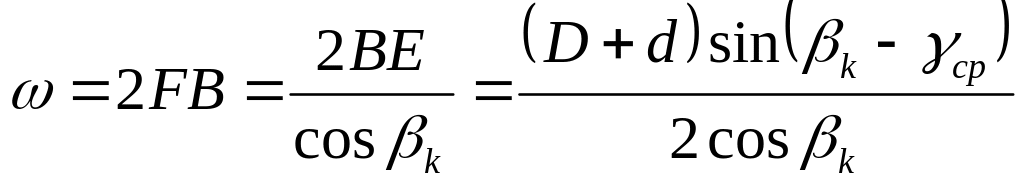 .
По полученному значению ω в соответствии с ГОСТом принимается ближайший меньший или равный ему диаметр ролика.
Расстояние между наружными образующими роликов МD на зубе протяжки с наружным диаметром D при четном числе шлицев определяется следующей зависимостью:
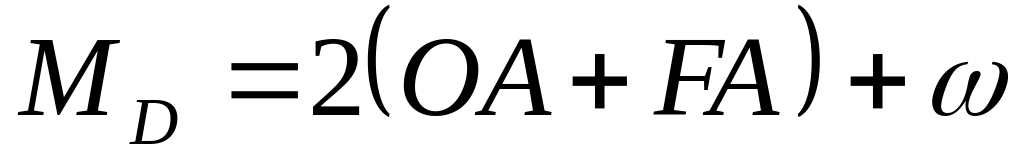 ,
(7.14)
где FА определяется из ΔFАB:
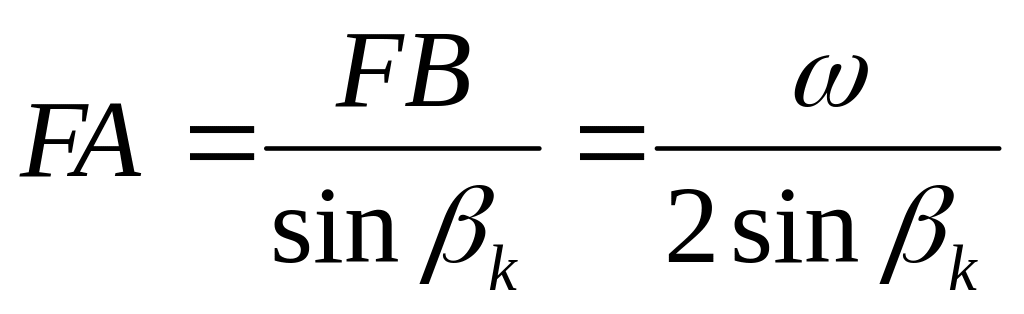 .
Подставив полученное значение FА и значение ОА из выражения (7.13) в выражение (7.14), получаем
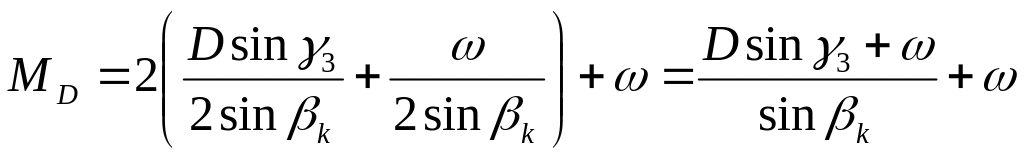 .(7.15)
Для нечетного числа шлицев выражение (7.15) примет следующий вид:
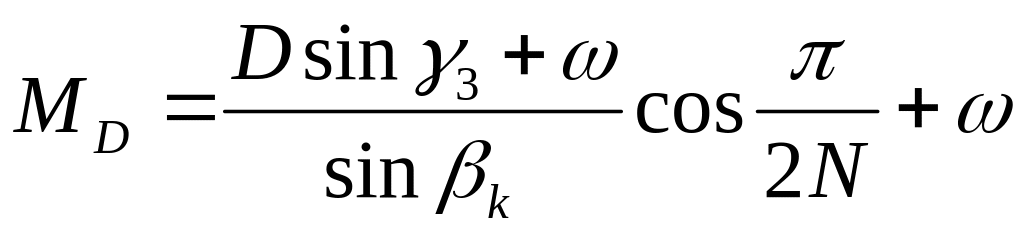 .
На контрольном зубе протяжки, соответствующем зубу d, расстояние между наружными образующими роликов Мd будет отличаться от МD на удвоенную величину разворота при шлифовании профиля зуба D относительно зуба d:
для четного числа шлицев
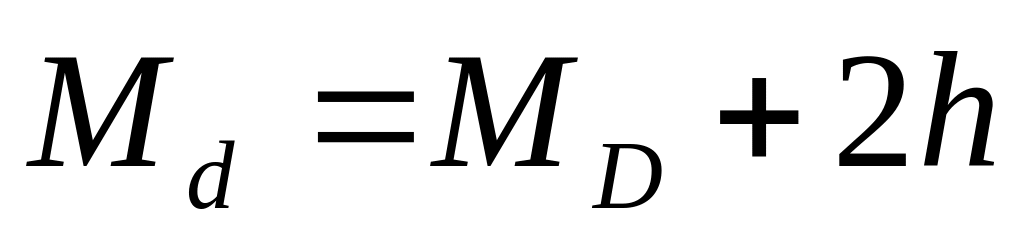 ;
для нечетного числа шлицев
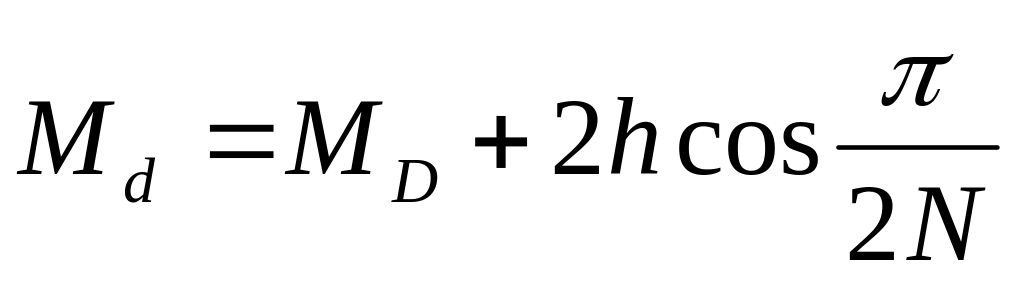 .
При расчете корригированного профиля треугольных шлицевых протяжек с помощью ЭВМ в целях упрощения заполнения бланка исходных данных толщина шлицев может быть задана размером по роликам. Пересчет с размера по роликам проводится автоматически в таком порядке.
Расстояние между центрами мерительных роликов определяется по выражениям:
для четного числа шлицев
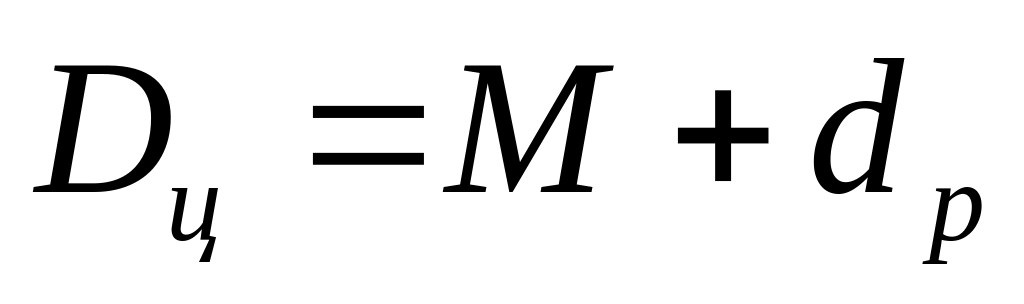 ;
для нечетного числа шлицев
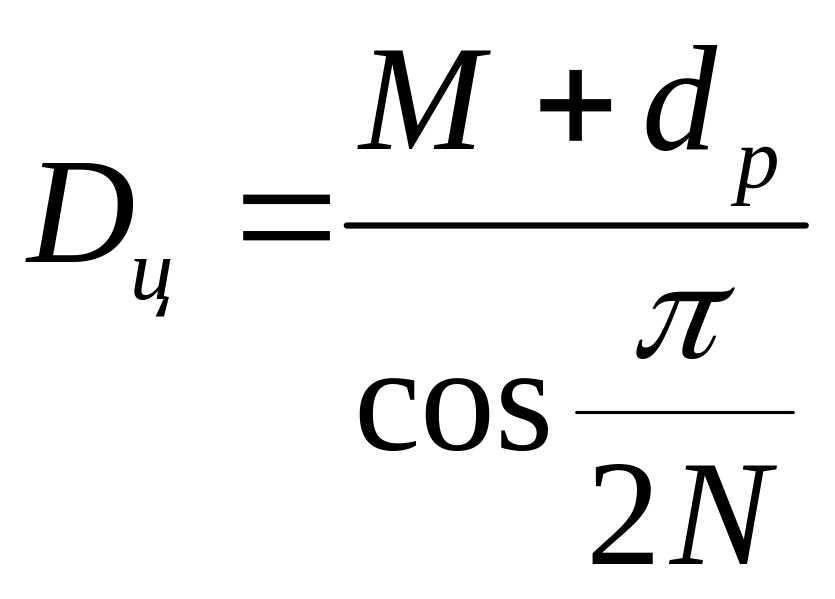 .
где М—размер детали по роликам;
dр — диаметр измерительных роликов.
Наружный теоретический диаметр шлицев
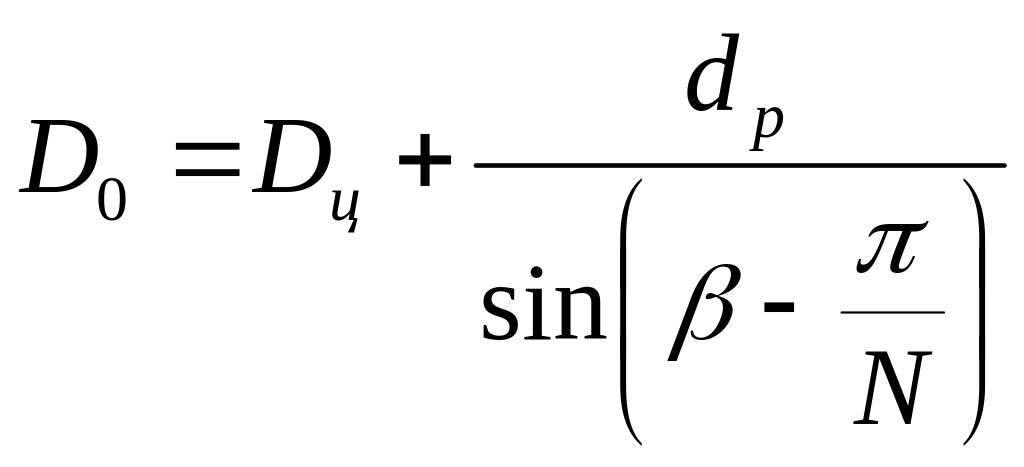 .
Исходя из D0, определяется расстояние обрабатываемого бокового профиля шлицев от оси детали:
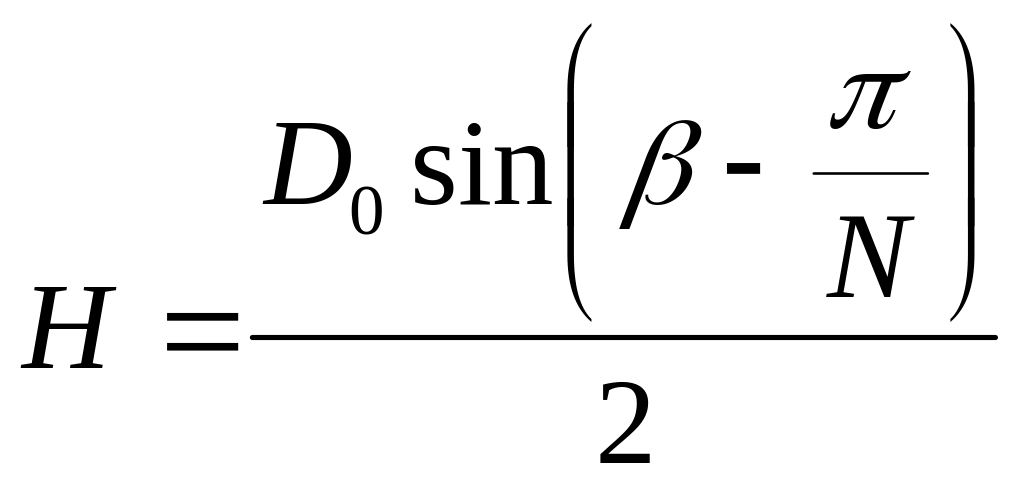 . (7.16)
Дальнейший расчет корригированных параметров протяжки проводится согласно соответствующим пунктам основного расчета исходя из полученного значения H.
Аналогично рассчитываются шлицевые протяжки прямобочного профиля.
Исходя из расстояния бокового профиля протягиваемых шлицевых впадин H от оси детали, которое определяется как половина ширины протягиваемых шлицев (H = S/2), рассчитывается точная величина подъема h зуба протяжки D относительно зуба d в зависимости от установленного угла бокового поднутрения δ. Расчет проводится по формулам проектирования треугольных протяжек. При этом половина центрального угла профиля β прямобочных шлицев определяется зависимостью
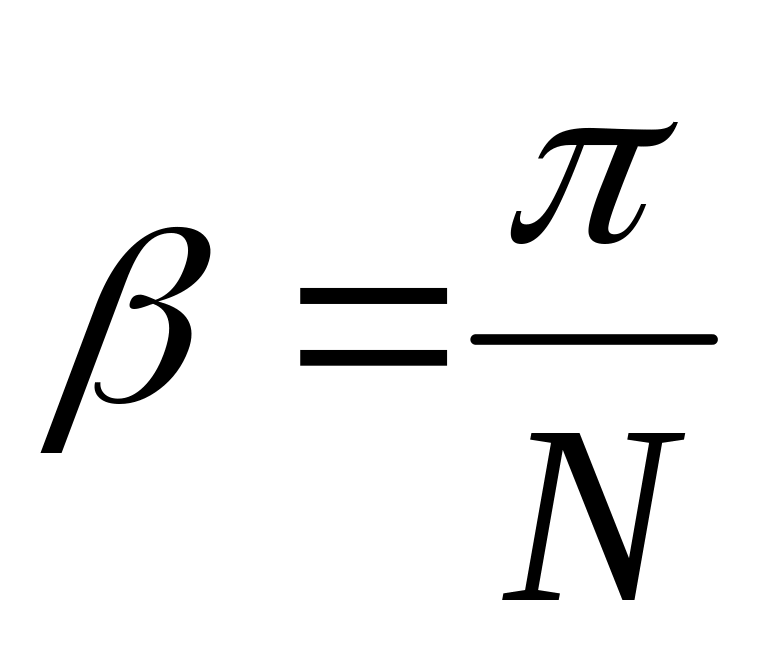 .
Для выполнения условия точного совмещения всех вершин шлицевых зубьев протяжки с протягиваемым прямобочным профилем шлицев детали производится корректировка диаметров всех шлицевых зубьев. При протягивании обычных нешироких прямобочных шлицевых пазов разница в подъемах получается незначительной и может быть принята постоянной для всех зубьев. В случае же значительной разницы (свыше 0,005 мм) в таблицу исполнительных размеров должны заноситься откорректированные диаметры шлицевых зубьев протяжки.
4. Влияние углов поднутрения на шероховатость обрабатываемой поверхности. Для обеспечения требуемой шероховатости при протягивании боковых сторон шлицевых поверхностей корригированными протяжками необходимо, чтобы высота «ступеней лесенки», образующейся вследствие коррекции, по нормали к протягиваемому профилю не выходила за пределы шероховатости соответствующего класса.
Так как требования по шероховатости, предъявляемые к шлицевым поверхностям эвольвентного, прямобочного и треугольного профилей, достаточно жесткие, выбор допустимых углов поднутрения, а следовательно, и величины подъема заднего хвостовика при шлифовании профиля протяжки, должен устанавливаться в зависимости от допустимой шероховатости обработки. Рассмотрим схемы обработки различных шлицевых поверхностей корригированными протяжками. Как видно из рис. 7.28, а, при обработке эвольвентного профиля теоретическая высота неровностей по нормали к обрабатываемому профилю выразится с достаточной степенью точности следующей зависимостью:
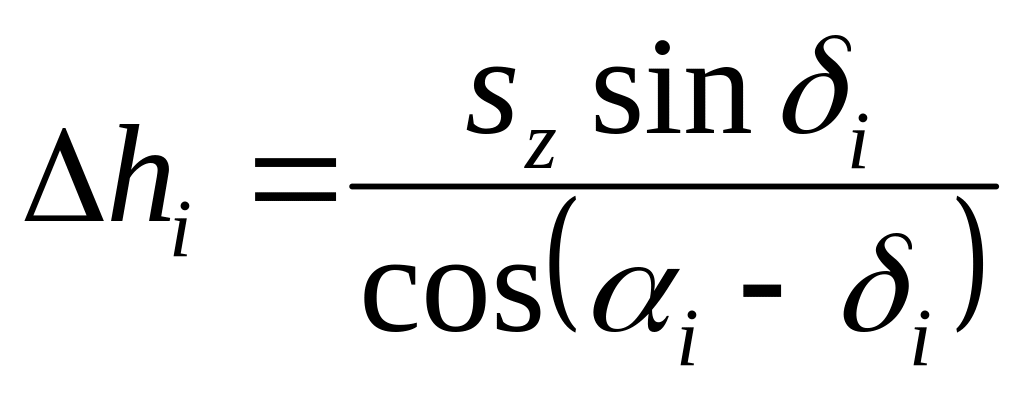 ,
где sz— подъем на каждый шлицевый зуб протяжки в радиальном направлении.
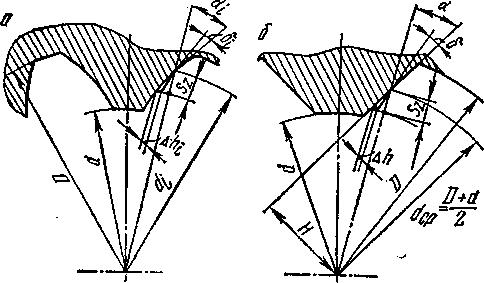
Рис. 7.28. Шероховатость поверхности в зависимости
от углов поднутрения зубьев протяжки
Так как при протягивании эвольвентного профиля угол бокового поднутрения δ возрастает с увеличением угла давления α, максимальное значение неровностей будет соответствовать зубу D и определится по формуле
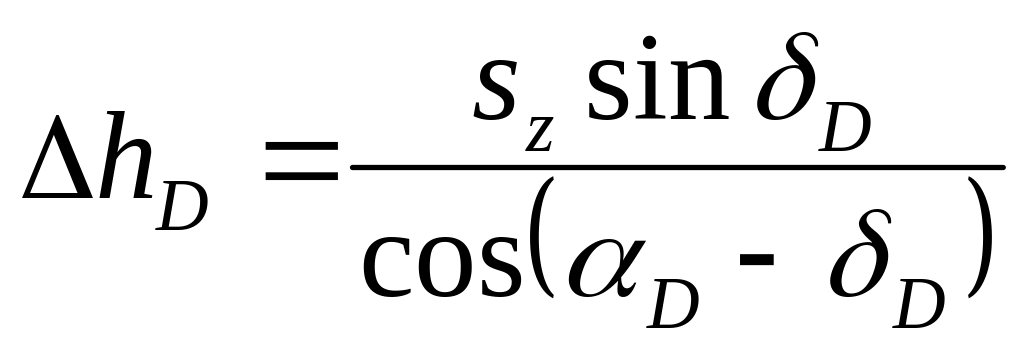 . (7.17)
При протягивании треугольного профиля (рис. 7.28, б) высота неровностей Δh постоянна, так как подъем на каждый зуб протяжки устанавливается равномерным вдоль бокового обрабатываемого профиля детали.
Для
вывода зависимости между углом бокового
поднутрения δ и величиной образующихся
неровностей Δh
рассмотрим «ступеньку»,
оставляемую
на профиле детали зубом протяжки
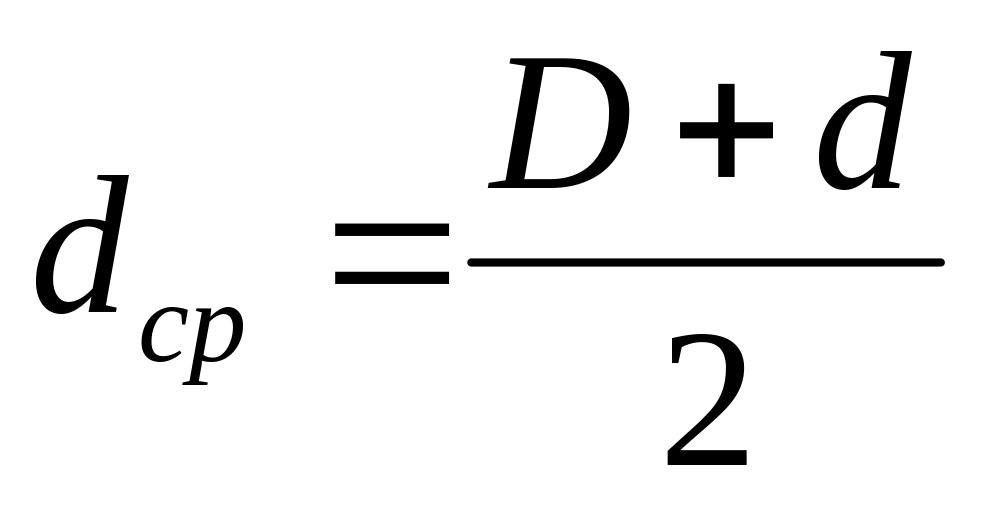 .
Для данного зуба подъем в радиальном
направлении sz
выражается
как среднее значение подъемов в радиальном
направлении для зубьев от d
по
D
и
определяется, как и для эвольвентных
протяжек:
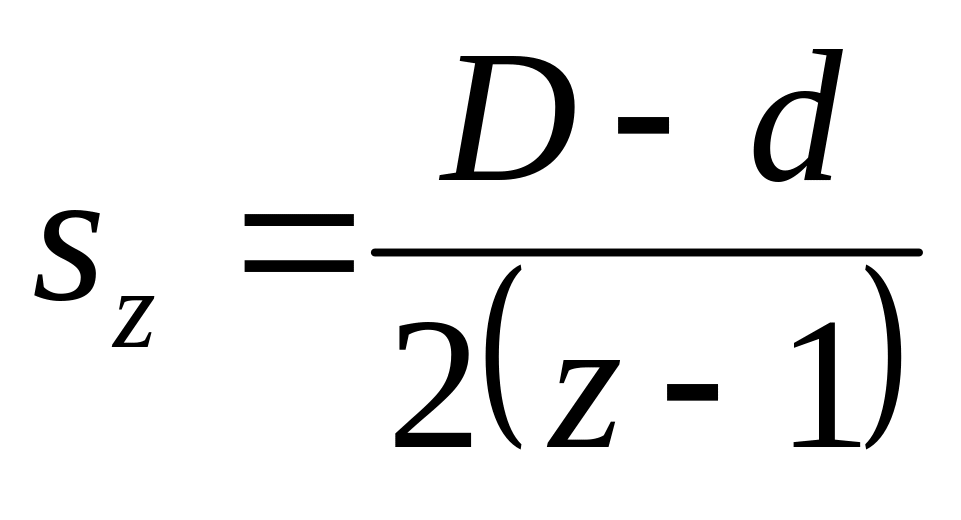 .
Следовательно, связь между углом бокового поднутрения и высотой неровностей при протягивании треугольного профиля выразится с достаточной степенью точности следующей зависимостью:
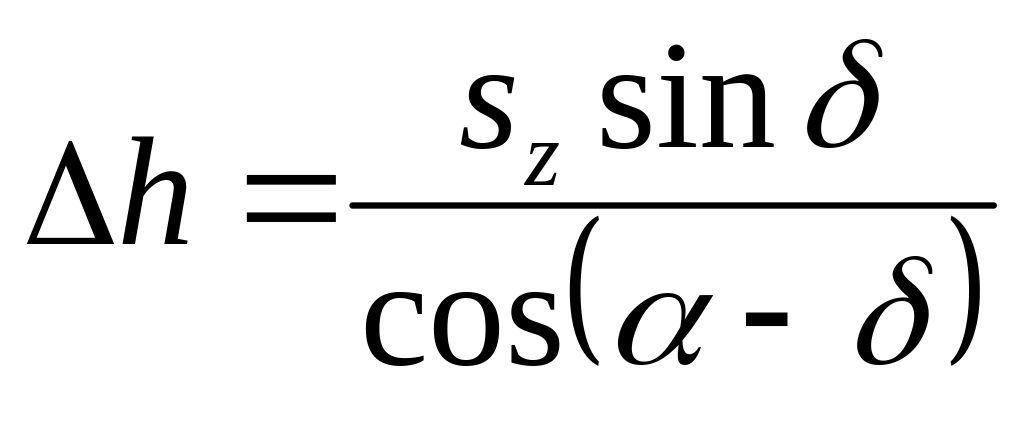 ,
где α — угол между протягиваемым профилем и радиальной плоскостью, проходящей через вершину зуба dср:
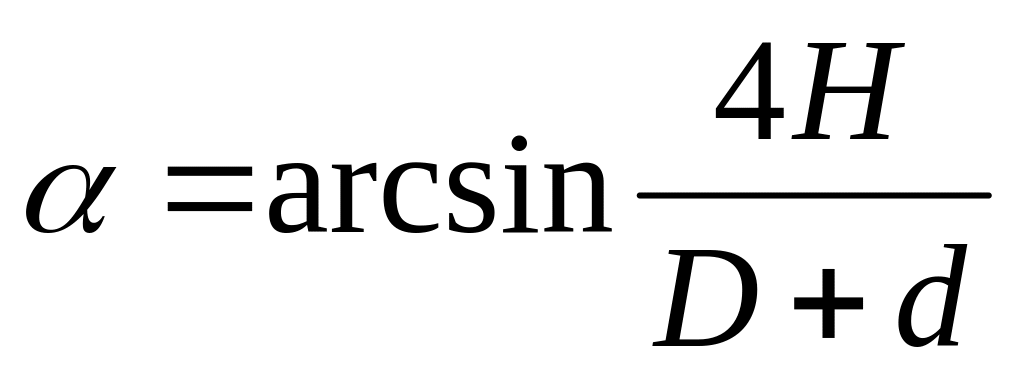 .
(7.18)
Зависимости, установленные для протяжек треугольного профиля, справедливы и для протяжек прямобочного профиля, так как схемы их корригирования одинаковы. Для определения оптимального по условию чистоты обработки угла бокового поднутрения корригированных эвольвентных, треугольных и прямобочных протяжек произведем в зависимостях (7.16) и (7.17) следующие преобразования:
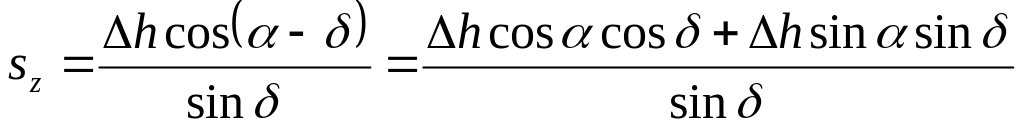 ;
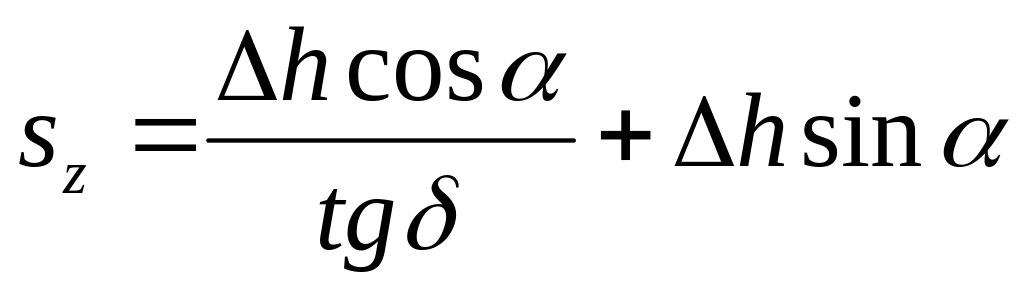 ;
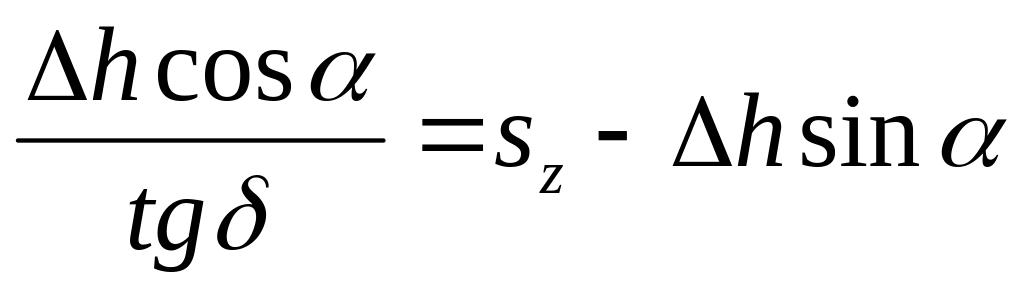 .
Окончательно получим
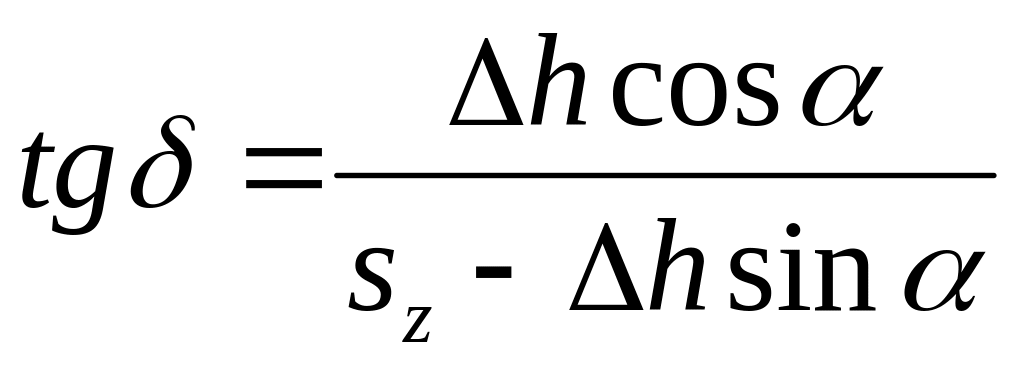 ,
где α
— угол, определяемый для эвольвентных
протяжек из выражения
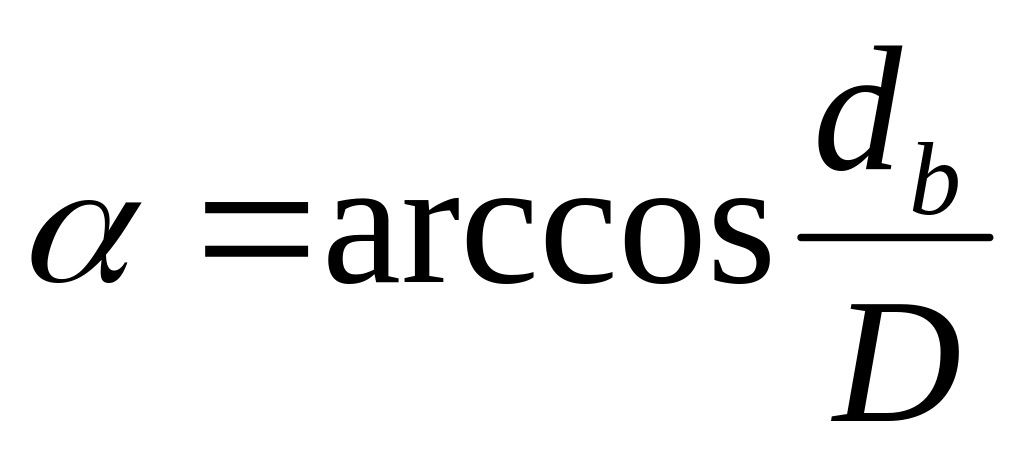 ,
а для треугольных и прямобочных — из
формулы (7.18).
7.5. Алгоритм расчета корригированных параметров протяжек
Метод корригирования шлицевых протяжек любого профиля, разработанный применительно к машинному проектированию, позволяет оптимизировать конструкции как нормализованных, так и специальных действующих и вновь проектируемых инструментов. Эффективное использование программ автоматического проектирования на различных промышленных предприятиях требует учета местных условий, а также возможности проведения экспериментальных расчетов, связанных с изменением тех или иных базовых параметров. Поэтому в состав исходных данных дополнительно включены угол бокового поднутрения δ и диаметр мерительных роликов ω. Если значения этих данных принять равными нулю (рис. 7.29), они будут рассчитываться автоматически.
Ниже приведены блок-схема алгоритма расчета, протяжек и полный перечень исходных данных. На рис. 7.30 приведен пример расчета квадратной протяжки. При корригировании подобных гранных протяжек расчет ведется аналогично расчету прямобочных шлицевых протяжек, поэтому признак вида шлицев указывается как прямобочный (П=1).
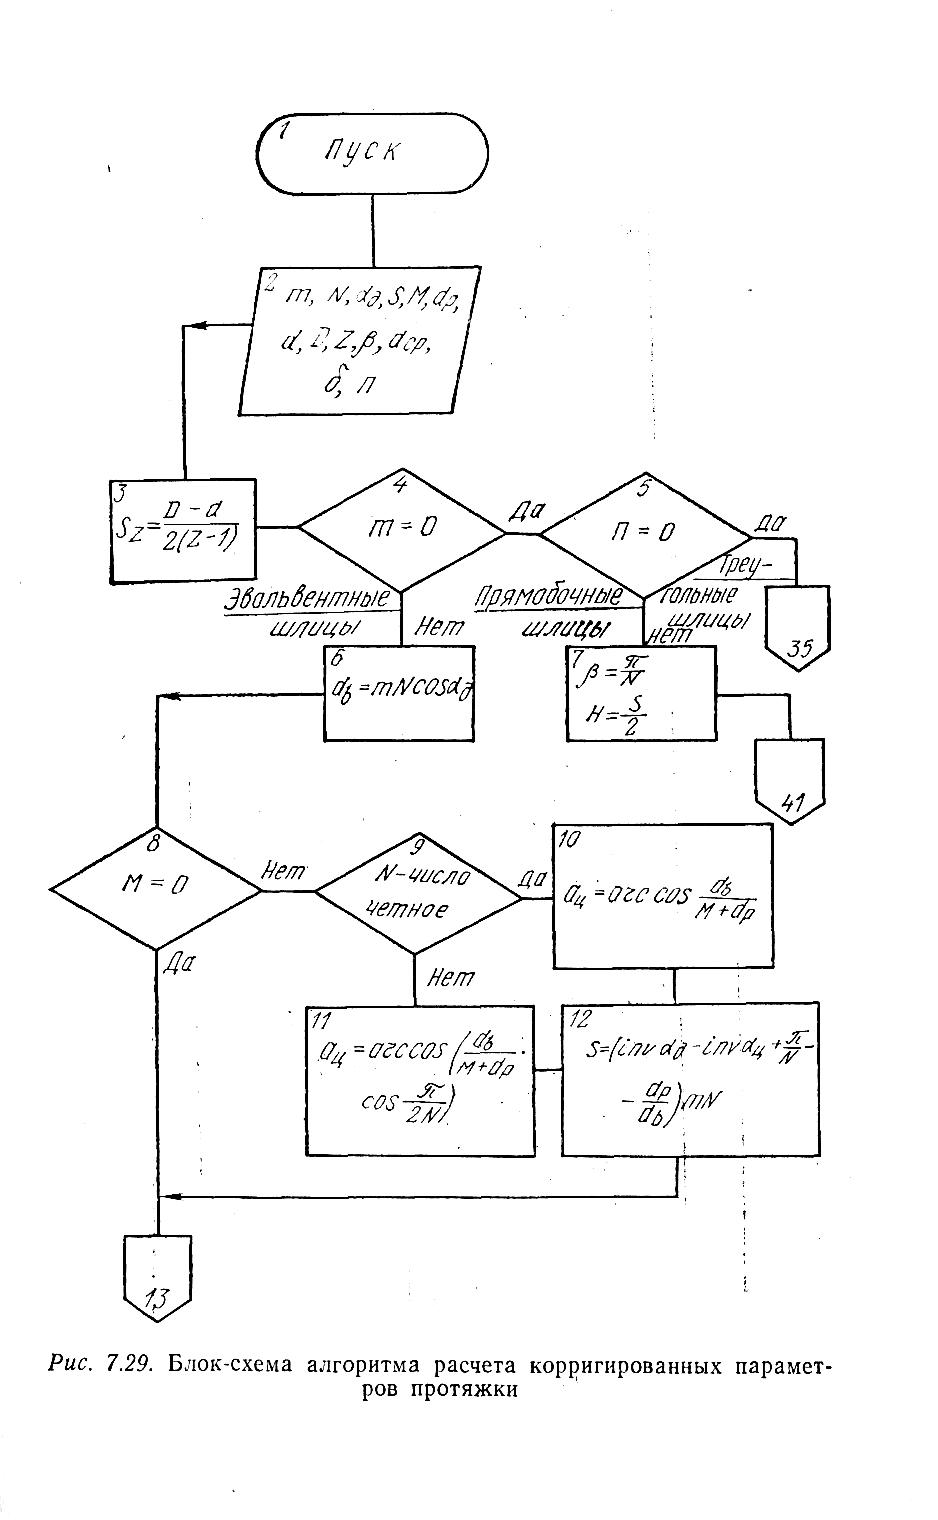
Рис. 7. 29. Блок-схема алгоритма расчета корригированных
параметров протяжки
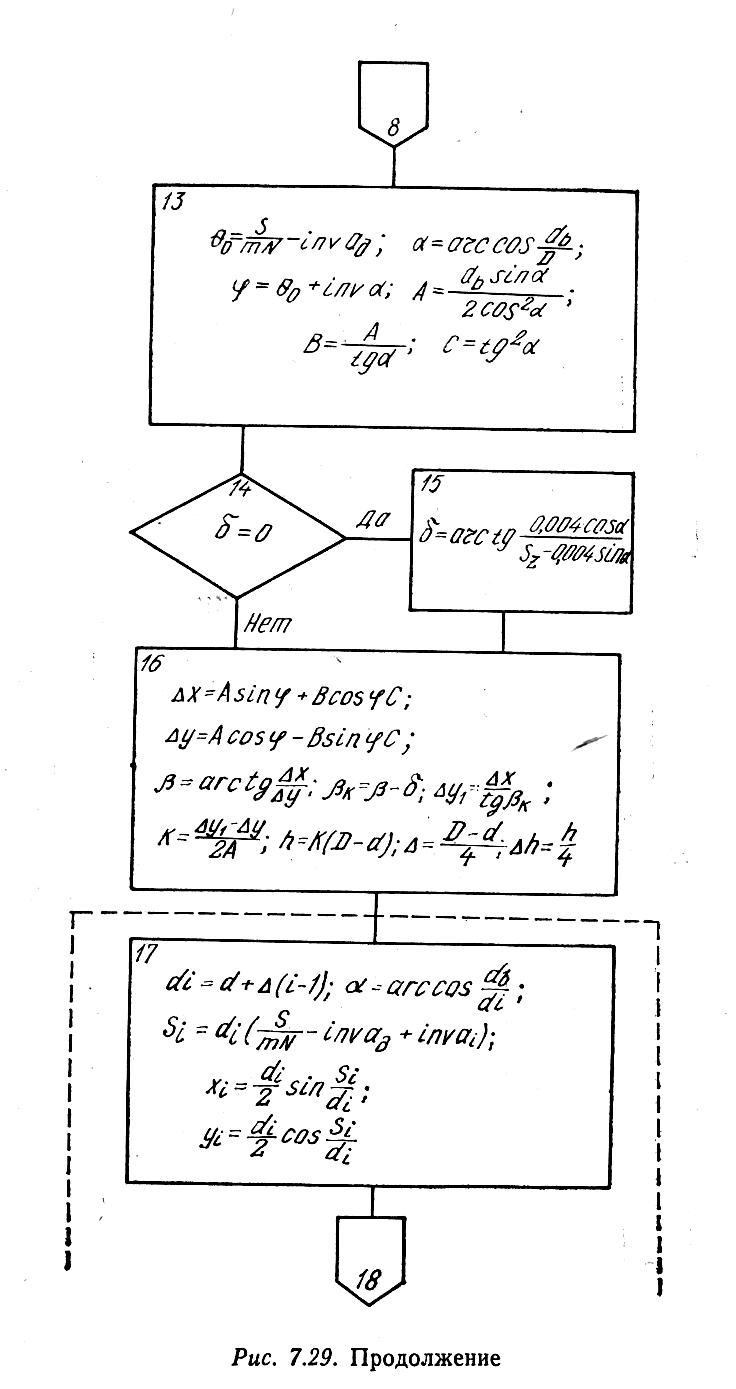
Рис. 7. 29. Продолжение
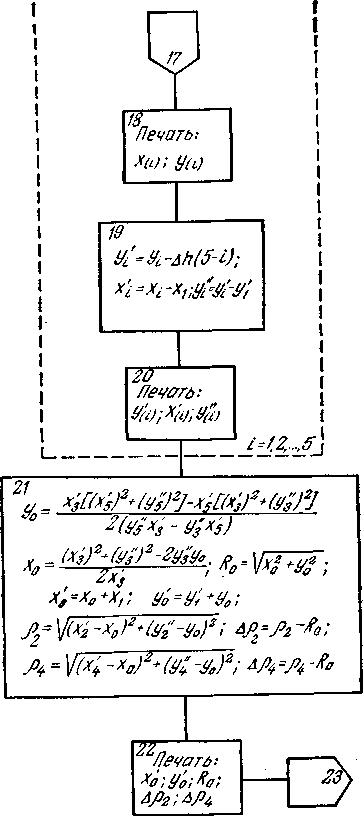
Рис. 7. 29. Продолжение
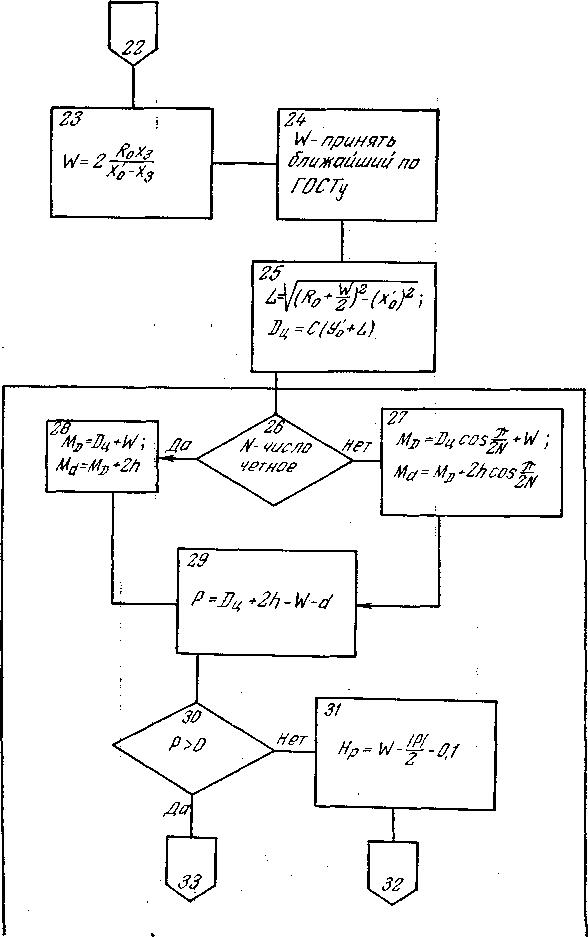
Рис. 7. 29. Продолжение
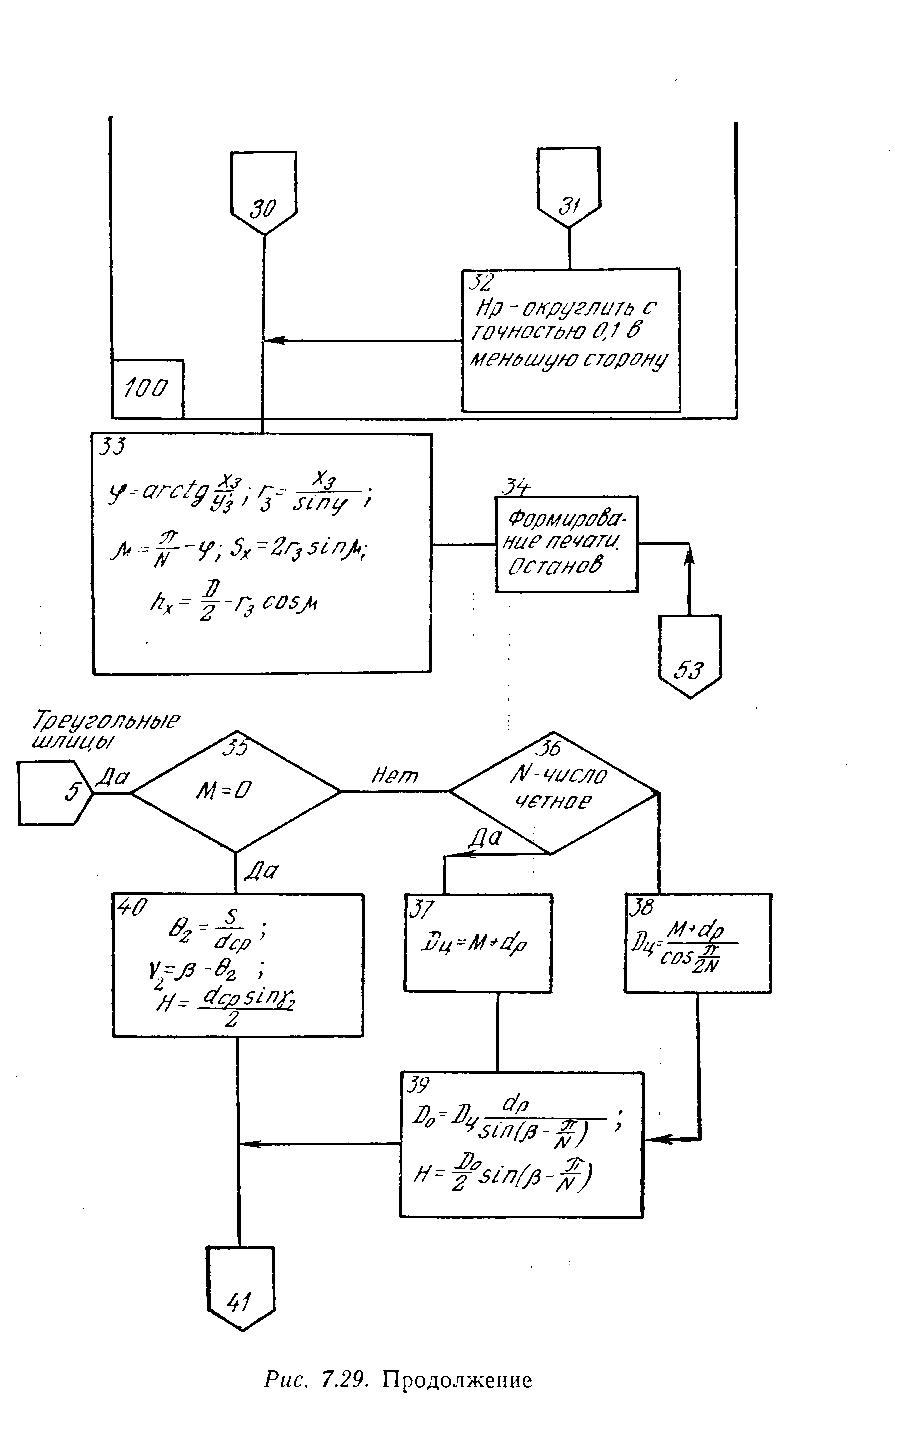
Рис. 7.29. Продолжение
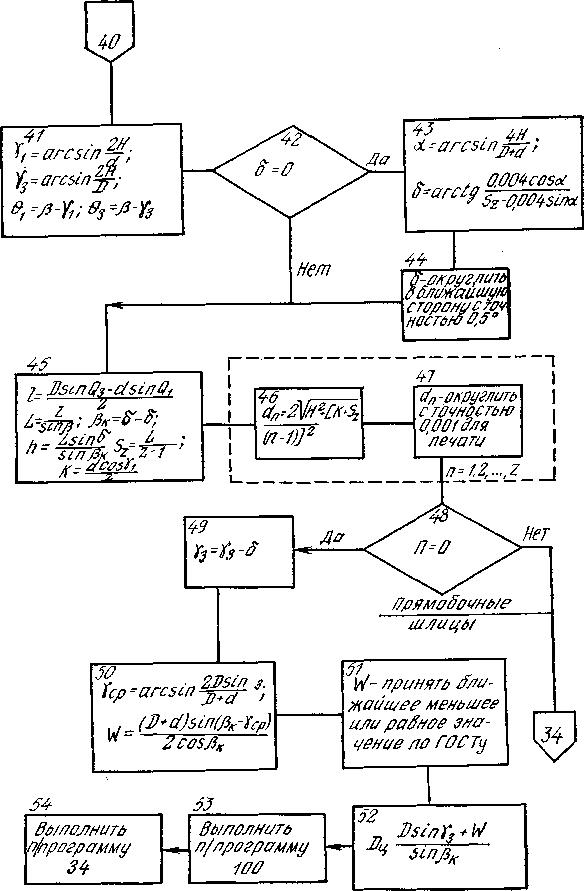
Рис. 7. 29. Окончание
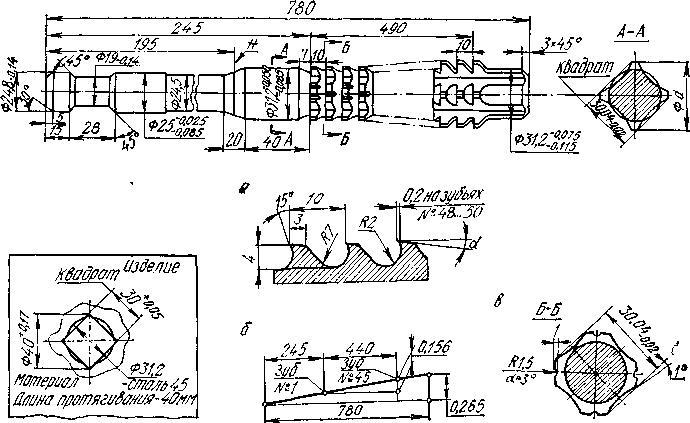
Рис. 7. 30. Пример проектирования корригированной
протяжки:
а - продольный профиль зубьев № 1 по № 50;
б - схема подъема заднего центра протяжки при шлифовании граней;
в - поперечный профиль протяжки (стружкоделительные канавки нанести на зубцах с № 1 по № 20 в шахматном порядке); материал режущей части – сталь Р18;
материал хвостовика – сталь 40Х;
твердость зуба НRC 62…65;
твердость хвостовика HRC 35…45
Входные данные, необходимые для расчета корригированных протяжек
m- модуль
N- число шлицев (зубьев)
αд- профильный угол эвольвентных шлицев, град
S- толщина шлицев (зубьев) эвольвентного профиля по дуге окружности делительного диаметра, или толщина выступа шлицев треугольного профиля по дуге окружности диаметра (dcp), или ширина паза шлицев прямобочного профиля, мм