Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
При разработке алгоритма расчета корригированных шлицевых протяжек с целью уменьшения количества исходных данных величина допустимых микронеровностей была внесена как константа.
Практически шероховатость обрабатываемых протягиванием шлицевых боковых поверхностей задается в пределах Rz10. Для гарантирования качества выпускаемой продукции с целью компенсации возможных погрешностей, связанных в первую очередь с погрешностями заточки, величина шероховатости была принята в пределах 7-го класса. Необходимо заметить, что фактическая шероховатость протягиваемых боковых поверхностей больше. Объясняется это тем, что уголки зубьев протяжек у вершин имеют естественное округление. При расчете коррекции треугольных и прямобочных шлицевых протяжек для удобства заправки шлифовального круга расчетное значение угла бокового поднутрения округляется с точностью 0,5 градуса в ближайшую сторону. Вносимые указанным округлением изменения теоретического размера неровностей не превышают 0,0008 мм.
Так,
например, изменение угла бокового
поднутрения на 15' при обычных максимальных
подъемах на зуб протяжки sz=0,15
мм и α = 30° вызывает изменение неровностей,
определяемое по формуле (7.17), на величину
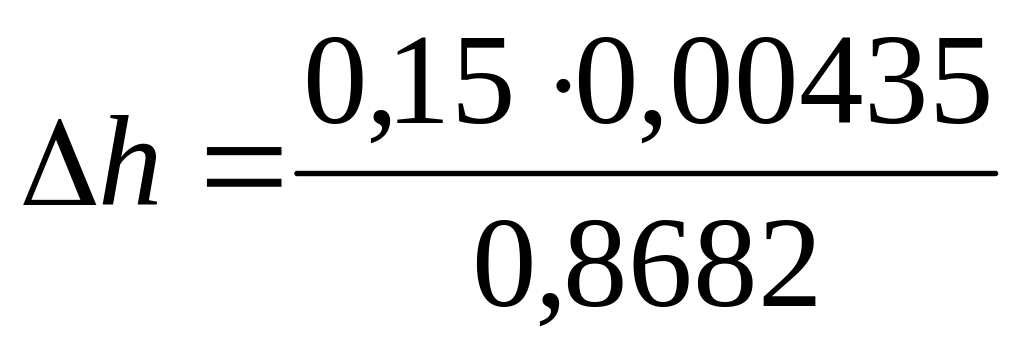 =0,00075
мм.
Угол бокового поднутрения, рассчитанный по формуле (7.19), при исходных данных sz=0,15; Δh= 0,004 и α=30° будет равен:
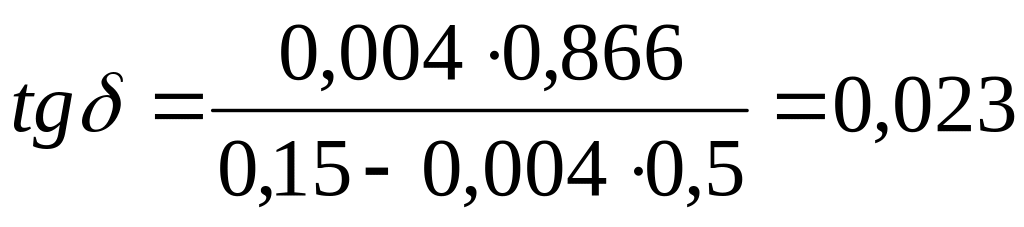 ;
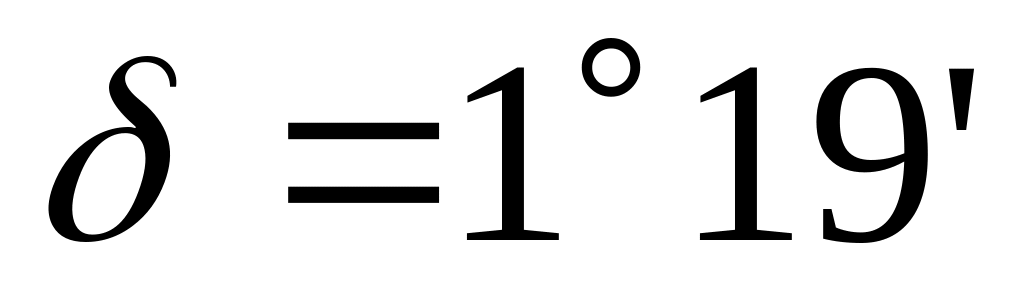 .
После округления получаем δ =1°30'.
М- размер шлицевого отверстия по роликам, мм
dp- диаметр мерительных роликов, по которым получен М, мм
d- диаметр первого шлицевого зуба протяжки, мм
D- диаметр последнего чернового шлицевого зуба протяжки, мм
z- число зубьев протяжки от d по D включительно или число секций для протяжек переменного резания
β- профильный угол выступа шлицев треугольного профиля (половина угла профиля), град
dcp- диаметр шлицевого отверстия треугольного профиля, по дуге
окружности которого задана толщина выступа S, мм
δ- угол бокового поднутрения, град
П — признак вида шлицев (П = 1 — прямобочные, П = 0 — непрямобочные) ω- диаметр измерительных роликов, мм.
Глава 8. Корригированные метчики
8.1. Формообразование резьбы корригированными метчиками
Большое разнообразие резьбовых соединений, включающих как крепежные соединения, так и винтовые передачи, а также все более широкое применение труднообрабатываемых материалов в машиностроении вызывают необходимость совершенствования обычных и создание новых конструкций резьбонарезных инструментов. Обработка внутренних резьбовых поверхностей по сравнению с обработкой наружных резьб является значительно более трудоемким процессом, поэтому вопрос совершенствования применяемого при этом режущего инструмента — метчиков — весьма актуален.
Для обоснования положений, используемых при разработке метода расчета корригированных метчиков, рассмотрим некоторые конструктивные особенности инструмента и основные характеристики корригированной схемы резания.
Как было указано (см. гл. 5), основной формообразующей частью метчика является его заборная коническая часть. Цилиндрическая же часть выполняет функцию калибрования, обеспечивая окончательное формирование геометрических параметров резьбы.
Конструктивное выполнение заборного конуса метчика определяет в первую очередь работоспособность инструмента. Все зубья заборной части, каждый из которых в отдельности работает как резец, выполняют основную работу резания. При этом следует учесть, что в дополнение к усилию резания на метчик оказывают значительное действие силы трения, возникающие между поверхностью детали и задними поверхностями зубьев метчика. Влияние сил трения при нарезании резьбы метчиком в результате интенсивного возрастания температуры в зоне резания является решающим фактором, определяющим износ режущих лезвий, а следовательно, и стойкость инструмента.
Усилия резания и силы трения создают крутящий момент, которому должен противостоять метчик. Поскольку крутящий момент зависит от площади срезаемой стружки и преодолеваемых сил трения, исходным моментом для улучшения условий резания метчиком является выбор рациональной схемы резания с целью уменьшения сил трения и установления допустимой площади поперечного сечения одновременно снимаемой стружки исходя из механической прочности метчика.
По принципу распределения работы между зубьями заборной части метчика существуют следующие основные схемы резания (см. рис. 5.3): цилиндрическая, коническая, корригированная.
О конструкции метчиков, работающих по цилиндрической и конической схемам резания, говорилось в гл. 5, поэтому в дальнейшем остановимся более подробно на особенностях корригированной схемы резания и конструкции корригированных метчиков.
Особенностью метчиков, работающих по корригированной схеме резания (см. рис. 5.3, в), является отличие профиля метчика от профиля нарезаемой им резьбы. Формообразование резьбы в данном случае производится не методом копирования, а методом согласования последовательных положений вершин режущих лезвий зубьев заборной части метчика с профилем резьбы в процессе резания, т. е. боковые стороны нарезаемой винтовой поверхности детали формируются вспомогательными лезвиями зубьев метчика аналогично генераторной схеме резания, используемой при протягивании.
Цилиндрическая часть метчика, работающего по корригированной схеме резания, не участвует в формировании бокового профиля резьбы, а выполняет лишь функцию калибрования наружного диаметра, следовательно, профиль боковых поверхностей резьбы образуется только зубьями заборного конуса метчика. Вследствие угловой коррекции профиля метчика боковые поверхности резьбы представляют собой (см. рис. 5.3, в) «лесенку» с высотой ступенек Δh, которая зависит от величины подъема на зуб метчика sz и величины углового корригирования, определяемой углом бокового поднутрения из выражения δ=α-αk.
Наличие угла рокового поднутрения δ резко уменьшает крутящий момент в процессе резьбонарезания, так как в данном случае исключается трение вне зоны резания между боковыми сторонами зубьев метчика и обрабатываемой поверхностью резьбы. Для вывода зависимостей коррекционного расчета метчика и пояснения принципа работы инструмента рассмотрим схему корригирования, изображенную на рис. 8.1.
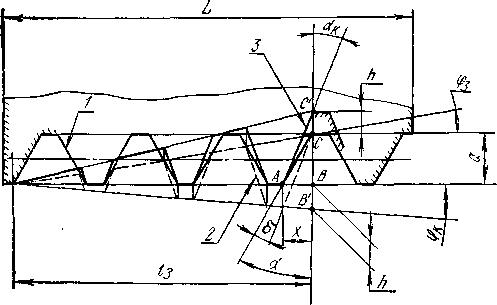
Рис. 8.1. Схема корригирования метчика для нарезания резьб треугольного профиля:
1- обрабатываемый профиль резьб;
2- профиль зубьев метчика в рабочем положении;
3- положение зубьев метчика при шлифовании его профиля
с подъемом заборной части на величину h
Совмещение (при резьбонарезании) вершин зубьев заборного конуса метчика, выполненного с корригированным углом αk, с боковым профилем резьбы α осуществляется за счет обратной конусности по профилю метчика.
Для создания обратной конусности метчик разворачивается при шлифовании профиля зубьев на некоторый угол φk. Значение требуемой величины разворота определяется из условия, что при возвращении метчика в рабочее положение все вершины зубьев заборного конуса совпадут с обрабатываемым профилем резьбы.
Как следует из рис. 8.1, значение угла разворота определяется величиной подъема метчика h на длине заборного конуса l3:
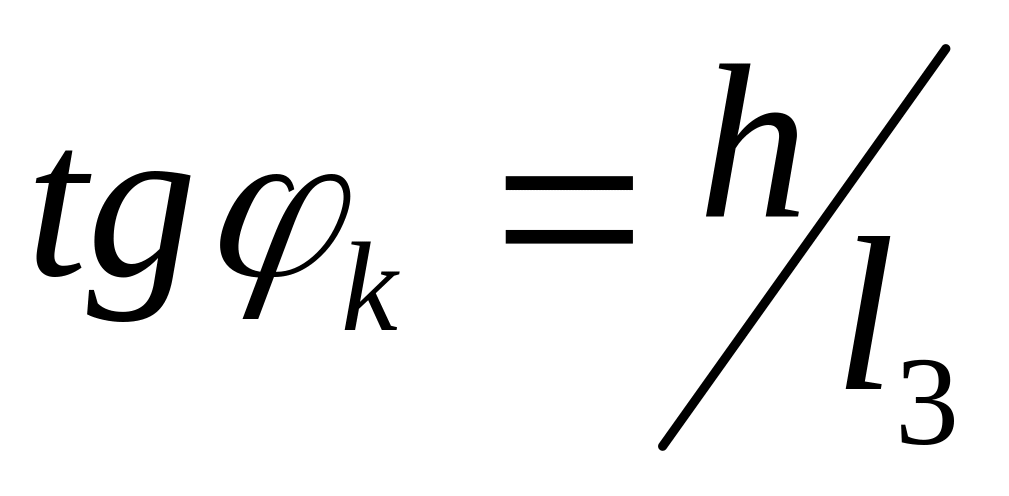 .
(8.1)
Чтобы установить зависимость угла разворота φk от корригированного угла бокового профиля зубьев метчика ΔAВС и ΔAВС'.
Выразим соответственно значения отрезка AВ:
из
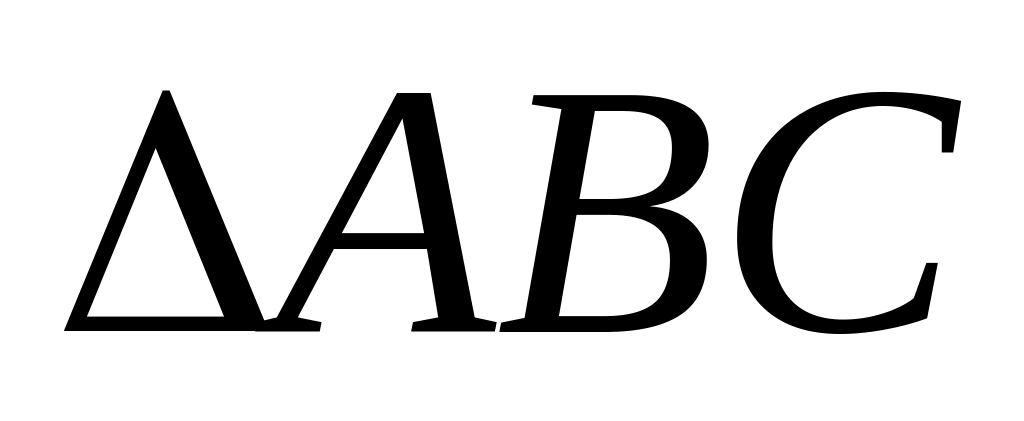
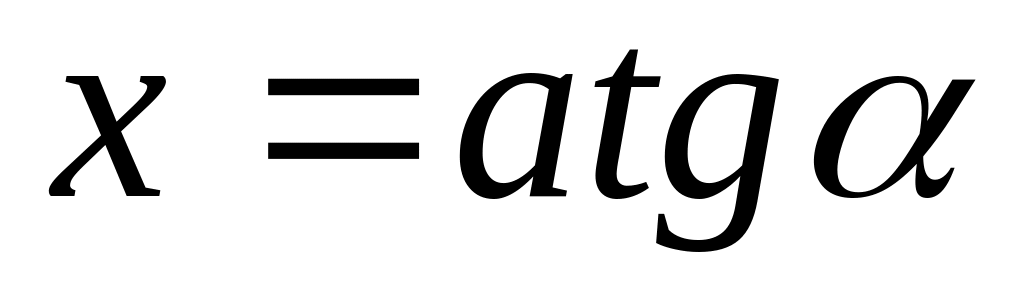 ж
из
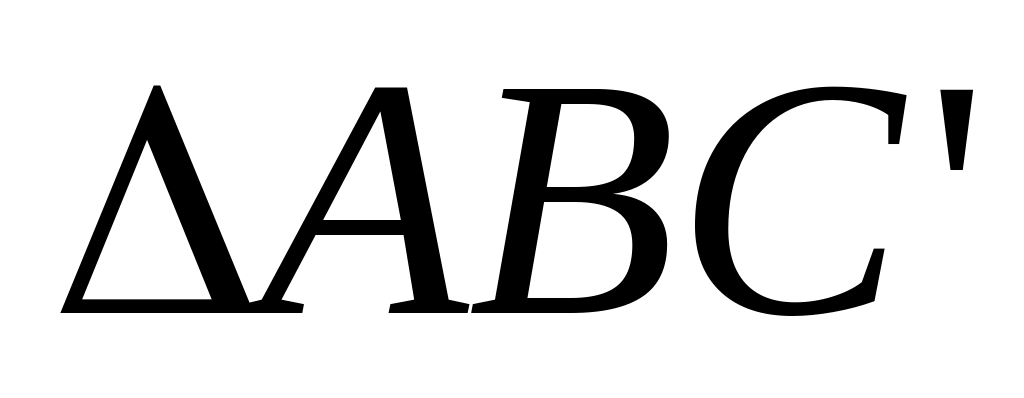
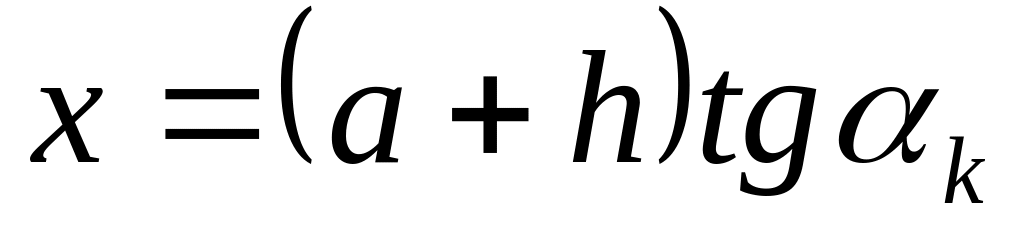 ,
где а — полная высота профиля резьбы, снимаемая заборным конусом метчика. Приравнивая правые части приведенных выражений и производя соответствующие преобразования, получим
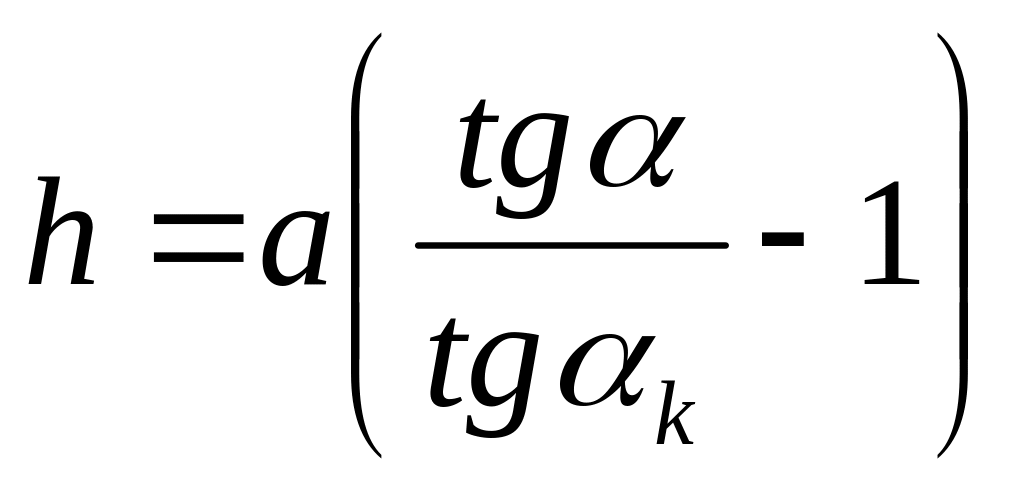 .
(8.2)
Подставляя значение h в формулу (8.1), получим окончательное выражение угла обратной конусности в зависимости от профиля резьбы и параметров заборной части метчика
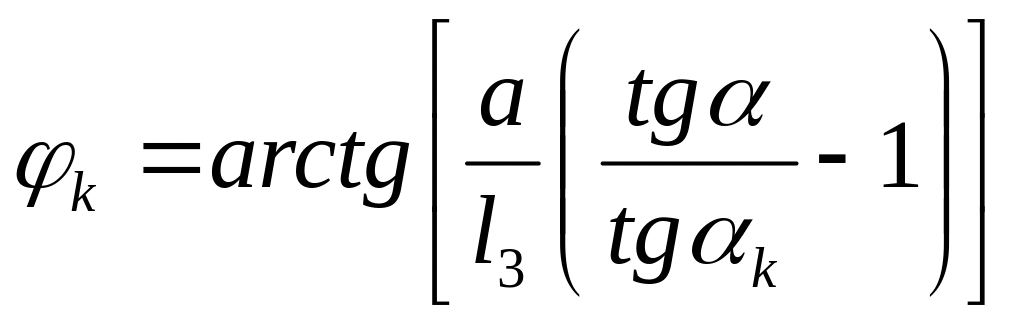 .
(8.3)
Следовательно, расчет коррекции сводится к определению оптимальных величин корригированного профиля метчика αk и подъема на зуб sz.
Основными условиями, которые ставятся при расчете корригированного метчика, являются следующие:
а) использование по возможности больших подъемов на зуб с целью уменьшения длины метчика;
б) обеспечение требуемой шероховатости по профилю обработанной резьбы детали.
8.2. Метод расчета корригированных метчиков для нарезания треугольных резьб
Корригированные метчики широко применяются в металлообрабатывающей промышленности. Это экономически целесообразно в первую очередь при нарезании крупнопрофильных резьб типа трапецеидальных, имеющих по сравнению с метрическими более широкие поля допусков на исполнительные размеры. Корригированные метчики также могут быть рекомендованы во всех случаях предварительной обработки крупнопрофильных фасонных винтовых отверстий.
В случаях нарезания резьб большой длины при относительно малых диаметрах в сквозных отверстиях целесообразно применять метчики-протяжки с корригированной схемой резания. Расчет заборной части этого инструмента аналогичен расчету метчиков.
Расчет общих конструктивных элементов корригированного метчика (рис. 8.2) не отличается от расчета аналогичных параметров обычных метчиков. Однако для лучшего восприятия приводимого ниже алгоритма проектирования корригированных метчиков проследим весь расчет.
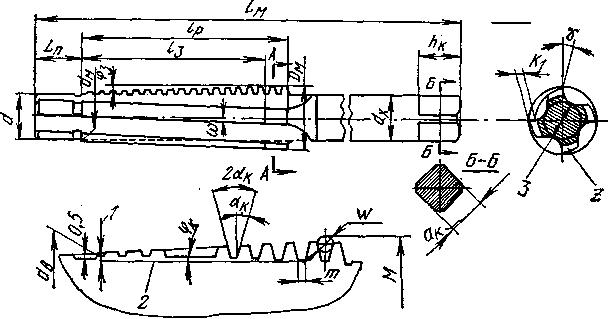
Рис. 8.2. Элементы корригированного метчика для нарезания трапецеидальных резьб:
1- величина разворота на длине заборной части;
2- линия, параллельная оси;
3- утолщение сердцевины (2 мм на 100мм длины)
Диаметр переднего направления dп принимается равным диаметру отверстия под резьбу с обеспечением ходовой посадки. Длина переднего направления при нарезании трапецеидальных резьб принимается равной
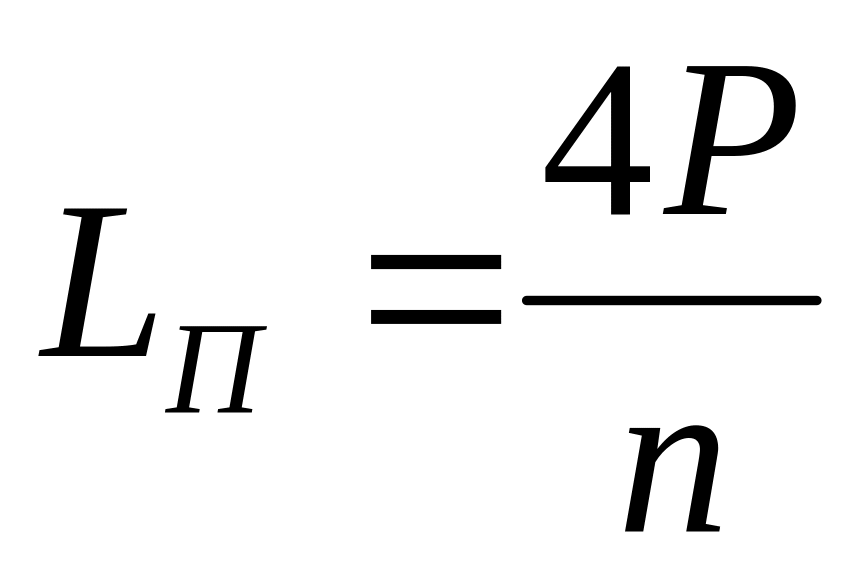 ,
где Р — шаг резьбы;
n — число заходов резьбы.
Когда нарезание резьбы в сквозных отверстиях не может быть выполнено за один проход, переднее направление последующих метчиков снабжается резьбой. Резьба на переднем направлении формируется в соответствии с профилем резьбы детали, выполненным предыдущим метчиком и служит для гарантирования точного сопряжения витков резьбы детали и метчика по шагу. При обработке глухих отверстий переднее направление отсутствует, роль направляющей части в этом случае выполняет заборный конус метчика. Наименьший диаметр заборной части у метчиков для глухих
отверстий dМ выполняется на 0,2...0,3 мм меньше внутреннего диаметра нарезаемой резьбы.
Число стружечных канавок z выбирается в зависимости от диаметра нарезаемой резьбы. Для нарезания трапецеидальных резьб диаметром до 52 мм число канавок принимается равным 4, для более крупных диаметров-6.
Профиль канавок оказывает большое влияние на работу метчиков. Он должен обеспечивать: хорошее размещение и отвод стружки, образующейся при нарезании резьбы; устранение резания и спрессовывания стружки у затылка канавки при вывертывании; отсутствие резких переходов для предотвращения трещин при закалке. Профили стружечных канавок нормализованы и выбираются в зависимости от диаметра нарезаемой резьбы.
Передний угол γ выбирается в зависимости от свойств обрабатываемого материала. Рекомендуются следующие его значения: для мягких сталей—12...15°; для сталей средней твердости — 8...10; для твердой стали — 5; для бронзы и чугуна — 0...5; латуни— 10; алюминия — 30°.
Задний угол по наружной затылочной поверхности заборного конуса метчика принимается равным αв =8°. Исходя из величины заднего угла определяется размер затыловочного кулачка, который округляется с точностью 0,5 мм.
Для затылования по наружному диаметру калибрующей части метчика назначается кулачок к2, имеющий в два раза меньшую величину падения затылка, чем кулачок к1 для заборного конуса. Уменьшение величины кулачка обеспечивает замедленное падение наружного диаметра метчика при переточках, гарантируя тем самым получение наружного диаметра резьбы в пределах допуска до полного износа метчика.
Длина калибрующей части, которая выполняет только функцию калибрования наружного диаметра резьбы, принимается равной двум шагам резьбы.
Диаметр хвостовика dх выбирается возможно большим с целью выдерживания максимальных нагрузок скручивания и принимается в соответствии с нормальным рядом на диаметры хвостовиков. Согласно принятому диаметру хвостовика, устанавливаются размер квадрата и его высота. Длина хвостовой части метчика Lх определяется из условия обеспечения нарезания резьбы на необходимую длину. В процессе резьбонарезания хвостовик должен перекрывать с запасом 5...10 мм максимальную длину вхождения последнего калибрующего витка метчика относительно ограничивающей его ход поверхности и длину, занимаемую креплением метчика в патроне.
Общая длина метчика определяется из сумм длин переднего направления, заборной части, калибрующей части и хвостовика. Полученная сумма округляется за счет длины хвостовика с точностью 5 мм в большую сторону.
Основной расчет заборной части метчика сводится к нахождению оптимальных величин корригированного угла бокового профиля αk и подъема на зуб (обозначим его аналогично подъему на зуб при протягивании sz) и проводится по следующей схеме.
1. Длина заборной части метчика предварительно принимается равной:
а) для глухих отверстий
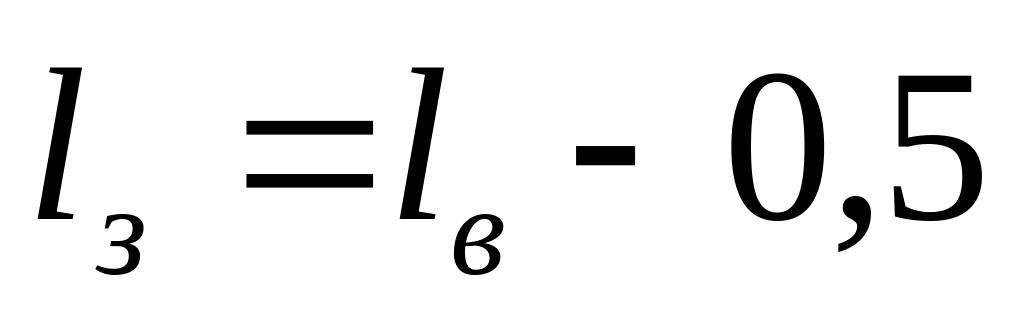 ,
где lв — длина выхода резьбы у торца;
б) для сквозных отверстий
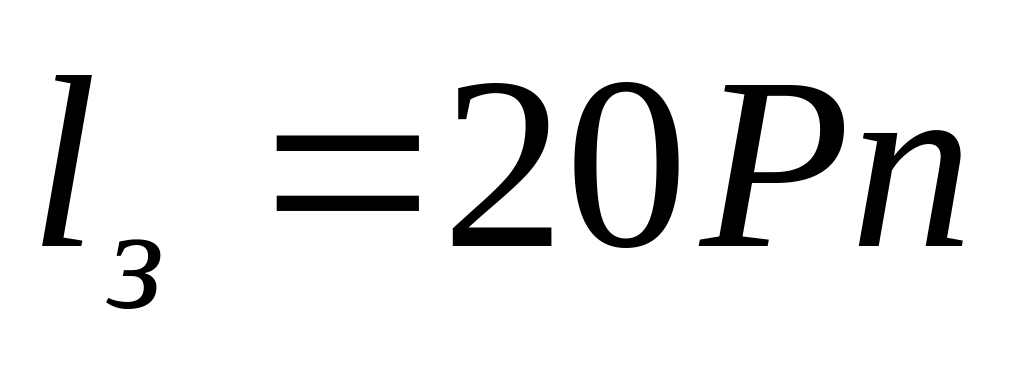 ,
где п- число заходов резьбы.
2. Исходя из предварительно принятой длины заборной части метчика, числа перьев z и высоты нарезаемого профиля резьбы определяется предварительное значение подъема на зуб метчика:
а) при нарезании резьбы в глухих отверстиях
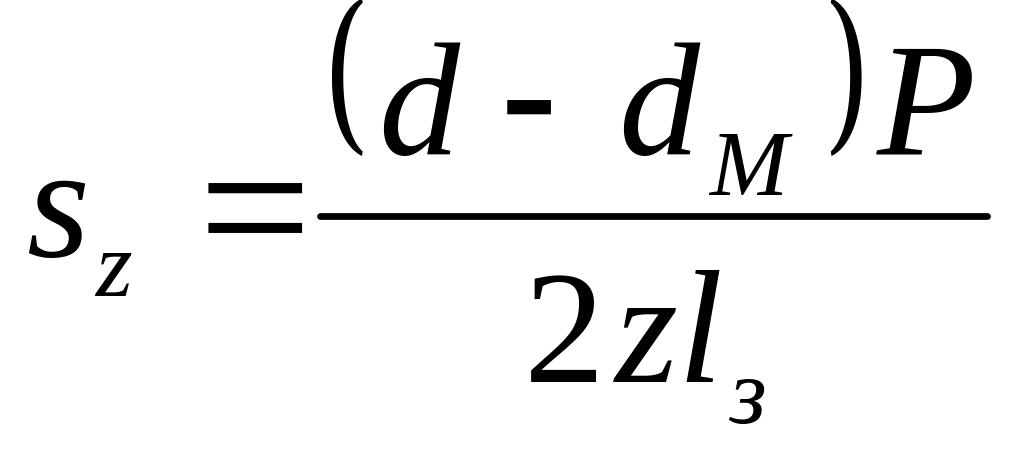 ;
б) при нарезании резьбы в сквозных отверстиях
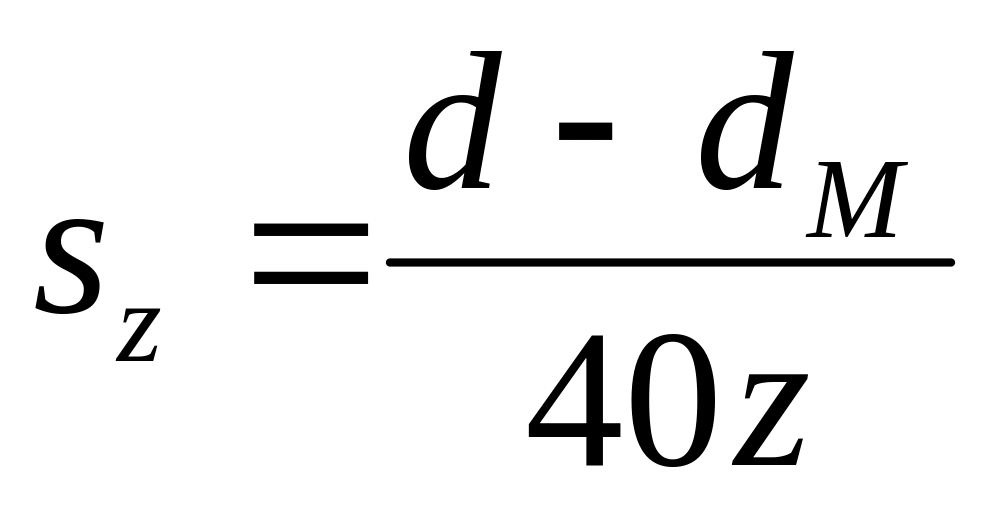 ,
где d— наибольший диаметр резьбы детали; dм— наименьший диаметр заборной части метчика.
3. Максимальная суммарная ширина стружки, одновременно срезаемой заборной частью метчика, может быть определена по следующим зависимостям:
а) когда длина заборной части меньше или равна длине нарезаемой резьбы
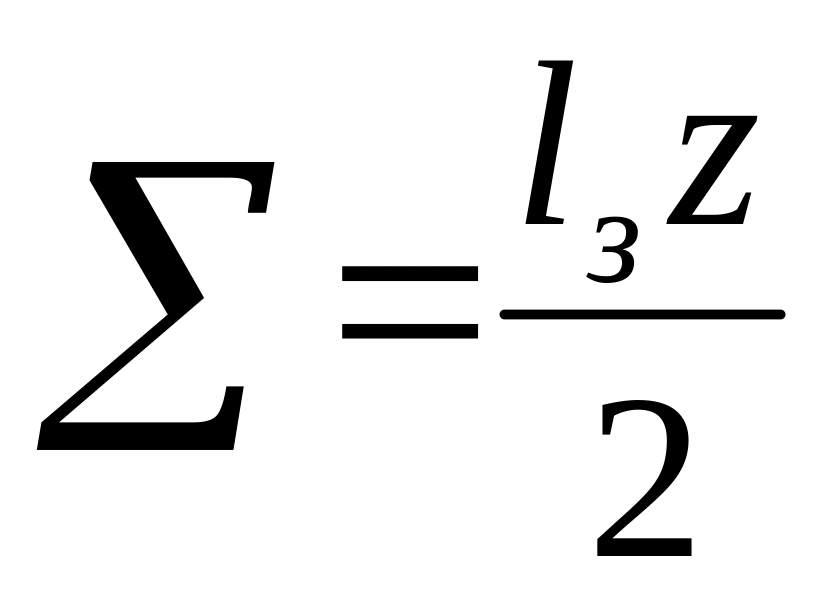 ;
б) когда заборная часть превышает длину резьбы детали
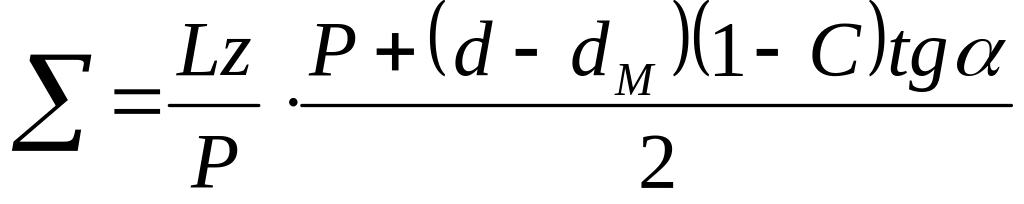 ,
(8.4)
где L — длина резьбы детали; С— отношение длины резьбы к длине заборной части метчика.
Вывод формулы (8.4) проиллюстрируем рис. 8.3. Если длина заборной части метчика l3 равна длине нарезаемой резьбы L, суммарная ширина одновременно снимаемой стружки может быть выражена зависимостью
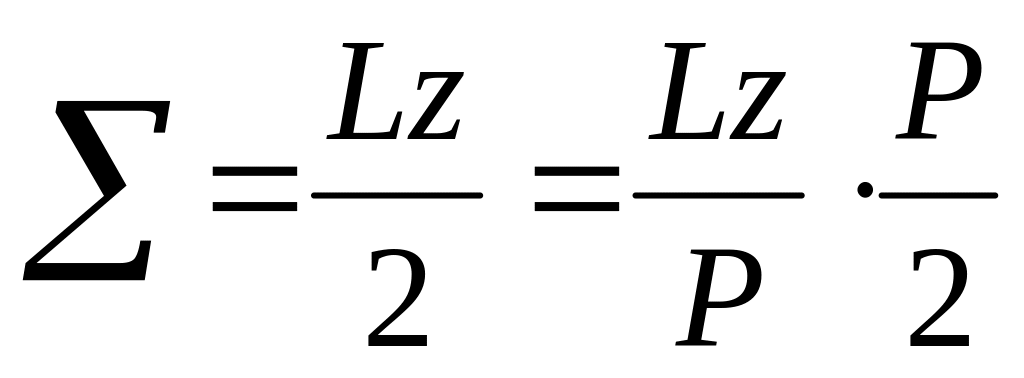 .
При длине заборки части, превышающей длину нарезаемой резьбы, суммарная ширина одновременно снимаемой стружки возрастет, как видно из рис. 8.3, на величину