Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
Ручные методики — специфические и предназначены для решения только определенной узкой задачи. При некотором ее изменении приходится перерабатывать, иногда коренным образом, расчетные зависимости. Специфичность методики, являясь достоинством ручного проектирования, оборачивается негативной стороной при использовании ЭВМ. Чем методика универсальнее, тем большее количество различающихся по характеру инструментальных задач можно охватить одним алгоритмом и повысить частоту использования соответствующей программы. Тем самым создается и больше возможностей для выделения общих расчетных блоков в различных по назначению вычислительных процессах. Например, при автоматизации проектирования шлицевых фрез валики с остроугольными и прямобочными шлицами целесообразно объединить в одну группу, а эвольвентные шлицы — в группу с эвольвентными зубьями. Для шлицевых протяжек целесообразно разрабатывать универсальный алгоритм, позволяющий рассчитывать протяжки для обработки прямобочных, остроугольных и эвольвентных шлиц. При расчете конструктивных параметров червячных и дисковых фрез можно разработать два соответствующих блока, различающихся по содержанию и учитывающих специфику каждого инструмента. Квалифицированный специалист постарается найти общую закономерность, выражающуюся, хотя и более сложными зависимостями, но справедливую для обоих случаев. Это даст возможность разработать один общий блок расчета конструктивных параметров как дисковых, так и червячных фрез.
Конечно, любое усложнение методики, равно как и алгоритма, должно оправдываться логикой вычислительного процесса. Простое механическое сложение двух разнородных процессов является неоправданным и неэффективным.
На основании сказанного можно сформулировать основные требования к методике расчета инструмента, которая используется как основа для построения алгоритма.
Методика должна быть строго аналитической. Различные графические построения исключаются. Таблицы, графики должны быть сведены до минимума.
Методика должна быть точной, отражать современный уровень теории и практики. Упрощенные и приближенные методики использовать нецелесообразно.
Функциональные связи параметров инструмента и детали должны основываться на точных объективных зависимостях. Эмпирические соотношения должны быть сведены до минимума.
Методика должна быть универсальной, охватывать общие случаи проектирования инструмента данного вида.
Методика должна строиться на основе использования машинно-математического моделирования с оптимизацией получаемых проектных решений.
Все это позволяет наиболее эффективно использовать ЭВМ при проектировании режущего инструмента. На рис. 2.2 приведена структура эффективности, достигаемой при автоматизации проектирования. Для различных инструментов соотношение структурных составляющих различно. Не на всех стадиях машинного проектирования инструмента экономическая эффективность поддается количественной оценке. Опыт по эксплуатации программ проектирования свидетельствует о сокращении времени на проектирование в 20...60 раз, повышении стойкости инструмента в 1,1...1,2 раза. Но все же основным моментом автоматизации проектирования инструмента следует считать качественное изменение труда конструктора-инструментальщика. При проектировании приходится выполнять большое количество операций, являющихся рутинными. Применение ЭВМ ликвидирует нетворческие этапы, но не освобождает конструктора от задачи проектирования инструментов вообще. На рабочем чертеже инструмента всегда будет стоять подпись специалиста, ответственного за его выпуск. За человеком останутся также неформализуемые творческие процессы: выбор схемы формообразования, типа инструмента, принципиальных его особенностей, общая оценка полученной на ЭВМ конструкции.
Кроме этого, и сам алгоритм нельзя рассматривать как нечто застывшее, неизменяемое. Развивается наука о резании металлов, совершенствуется и инструмент, т. е. усложняются имеющиеся задачи и выдвигаются новые. Все это требует от специалистов-инструментальщиков умения ориентироваться в алгоритмах, вносить изменения, дополнения и т. п. В связи с этим, несмотря на сравнительную простоту эксплуатации программ, нужны прочные и глубокие знания процессов проектирования инструментов вообще и машинного проектирования в частности.
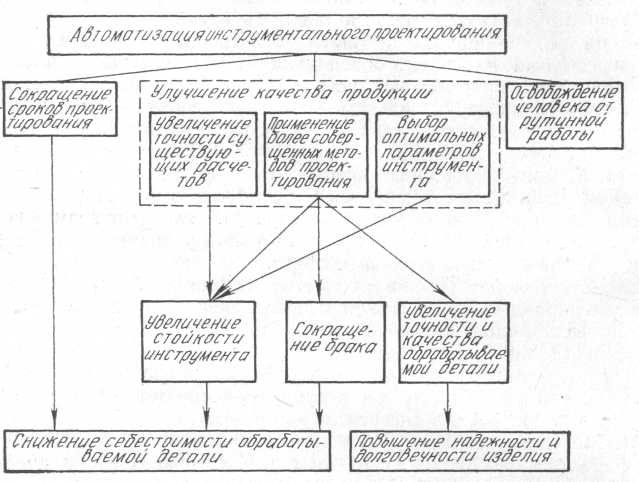
Рис. 2.2. Составляющие экономической эффективности
автоматического проектирования инструмента
2.4. Оптимизация решений при инструментальном проектирован методом машинно-математического моделирования
Проектирование инструмента графическим способом представляет графическое моделирование процесса. Например, графическая обкатка при определении профиля зуборезного инструмента. Если таким же образом рассматривать аналитический способ, можно говорить о математическом (или аналитическом) моделировании. Применение ЭВМ позволяет говорить о машинно-математическом моделировании.
При моделировании процесса на ЭВМ можно рассчитать все возможные варианты решения и учесть гораздо большее количество факторов, влияющих на ход процесса. Первое обстоятельство дает возможность выбрать наилучший (оптимальный) вариант решения. Второе способствует тому, что выбор оптимального варианта становится более обоснованным. Поэтому проектирование на основе оптимизационных моделей получило широкое применение при автоматизации инженерного труда. Этот метод может быть применен и при решении задач инструментального проектирования.
При оснащении технологических процессов инструментом трудно найти такой случай, который предусматривал бы использование инструмента со строго определенными геометрическими и конструктивными параметрами. Говоря иначе, однозначного соответствия «обрабатываемая поверхность — инструмент» чаще всего не существует. Следовательно, возникает задача по оптимизации, которая может быть успешно решена только на основе разработки и реализации оптимизационной модели.
Совокупность К геометрических и конструктивных элементов можно представить выражение
K=F(x1…xi…xn),C1…Cj…Cl, (2.2)
где хп и Ci — переменные и константы, характеризующие конструкцию инструмента.
Чтобы найти область определения функции (2.2), необходимо составить следующую систему неравенств:
φ1(b11...b1m)≤x1≤f1(b11…b1m);
φi(bi1...bim)≤xi≤fi(bi1…bim); (2.3)
φn(bn1...bnm)≤xn≤fn(bn1…bnm).
В системе (2.3) вместо переменных х могут использоваться их функциональные зависимости, но приведенная форма записи наиболее характерна для процесса проектирования инструмента. Эта система определяет область возможных решений рассматриваемой задачи, т. е. искомое множество конструкций инструмента при наложенных на него ограничениях. Выбор из области решений одного осуществляется с помощью критерия оптимальности. Этот входит в функцию одной или нескольких переменных, которую надо минимизировать или максимизировать. Такая функция называется оценочной, или целевой. Математически задача сводится к тому, чтобы среди значений x1 ... xi... хп найти такое их сочетание, при котором целевая функция принимает экстремальное значение, т. е. fo(x1 ... xi ... хп) -> мин (макс). (2.4)
Система (2.3) вместе с целевой функцией (2.4) и составляет модель решаемой задачи. Ее решение зачастую определяется характером ограничений и целевой функции. Для анализа обычно используют графическую интерпретацию системы (2.3), которая строится следующим образом. На основании выражения (2.2) выводится так называемое основное уравнение модели, связывающее переменные x1 ... xi... хп и константы С1...Сj...Cl.Выбираются две, желательно независимые, переменные (х1, х2), значения которых откладываются на осях Х\ и х2 (рис. 2.3). Затем каждое из неравенств системы (2.3) рассматривается как равенство и подставляется в основное уравнение при условии, что все остальные переменные принимаются постоянными, равными усредненным, наиболее часто используемым величинам.
Иными словами, основное уравнение сводится к уравнению с двумя неизвестными — х1 и х2. В системе координат х1 —х2 строятся две кривые х1=f(x2), одна из которых соответствует верхней границе анализируемого участка (например, I—I), вторая — нижней (II-II). Аналогично поступают со всеми остальными ограничениями. В результате определяется область возможных решений К1, К2, К3,К4, К5, К6, в которой находится оптимальное решение.
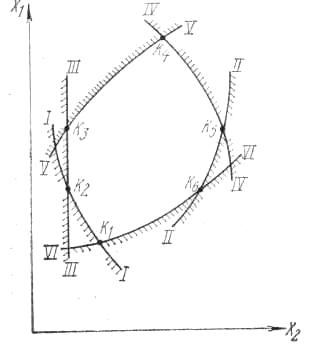
Рис. 2.3. Геометрическая интерпретация системы неравенств
Графический анализ математической модели позволяет определить степень влияния различных ограничений на конструкцию инструмента и наметить схему поиска оптимального решения. Чем больше ограничений используется при построении модели, тем меньше область решений, тем четче и обоснованнее выбор окончательного варианта. Может оказаться, что области решений не существует. После соответствующего анализа необходимо пересмотреть систему ограничений и, если возможно, расширить или снять соответствующее ограничение. Иногда при построении кривых ограничений графическая интерпретация наталкивается на ряд трудностей. В частности, это связано с выводом и решением сложных функциональных зависимостей, нестабильным положением самих кривых. Однако при внимательном анализе графическая интерпретация модели может служить достаточно надежным аппаратом для реализации модели при разработке соответствующего алгоритма. Использование машинно-математического моделирования при проектировании инструментов дает основание говорить об оптимизации конструкции инструмента, причем не об оптимизации вообще, а об оптимизации по принятому критерию. При этом надо иметь в виду, что одна и та же задача в разных производственных условиях может быть реализована по различным критериям оптимальности. Таковыми для инструмента в большинстве случаев являются элементы профиля режущей части и конструкции. Оценочная функция должна иметь технико-экономическое обоснование.
2.5. Оснащение операций технологического процесса инструментом общего назначения
Инструменты общего назначения (резцы, развертки, фрезы и т. п.) широко используются. Их конструкция не в такой степени зависит от конфигурации детали, как у сложнорежущих инструментов, поэтому они считаются универсальными. Элементы режущей - части и конструктивные параметры таких инструментов нормализованы и стандартизованы, выработаны также достаточно четкие рекомендации по назначению углов режущей части. Все это значительно упрощает задачу оснащения инструментами общего назначения, и говорить в данном случае о расчете или проектировании как таковом не приходится. Когда же стандартизованный инструмент не удовлетворяет условиям обработки детали на данной операции (комбинированные инструменты, удлиненные инструменты), проектирование практически сводится либо к доработке нормализованного инструмента, либо к конструированию на основе использования и сочетания отдельных стандартизованных элементов.
Конструктор при оснащении операций инструментами общего назначения должен фактически подобрать из имеющейся номенклатуры инструмент необходимого вида и размеров, проверить его пригодность для использования на данной операции. Весь процесс осуществляется в основном визуально, лишь изредка используются несложные пересчеты и графическое прочерчивание. Сказанное, однако, не означает, что использование ЭВМ для автоматизации рассматриваемого процесса неэффективно.
Достаточно внимательно проанализировать процесс оснащения технологических операций нормализованным инструментом общего назначения.
Количество типоразмеров нормализованных инструментов на предприятиях достигает нескольких тысяч. Как правило, альбомы заводских нормалей содержат сведения об этих типоразмерах в неупорядоченном виде. Поэтому поиски подходящего инструмента или хотя бы аналога — утомительная работа. В результате появляется новый типоразмер инструмента, проектирование которого сводится фактически к заполнению очередной строки в альбоме соответствующей нормали. Такой подход зачастую ведет к неоправданному увеличению номенклатуры инструмента. В результате при оснащении возникают две основные задачи, которые могут быть эффективно реализованы на ЭВМ. Первая связана с сортировкой и унификацией инструмента. Вторая заключается непосредственно в поиске необходимого типоразмера.
При решении первой задачи имеется в виду, что в памяти машины хранится неупорядоченный перечень (массив) нормализованных инструментов. Каждый типоразмер инструмента описывается одним, строго определенным множеством элементов, в достаточной степени характеризующих его конструкцию. К таким элементам могут относиться диаметр и длина инструмента, материал и основные геометрические параметры режущей части и т. п. Фактически в ЭВМ заносится таблица, где по вертикали в первой колонке содержится индекс инструмента, а по горизонтали — количественная и качественная информация об инструменте. Описываемая таблица перфорируется в определенном порядке и заносится, как правило, во внешнюю память ЭВМ. Затем с помощью специальной программы информация перерабатывается и выдается на алфавитно-цифровое устройство ЭВМ в виде такой же таблицы или ее части, но перестроенной в соответствии с пожеланиями пользователя этой программы. Возможные варианты постановки на ЭВМ вопросов, связанных с унификацией, следующие:
превращение нерегулярной таблицы в регулярную. Например, расположить инструменты в таблице по возрастанию диаметра или длины;
сортировка на группы по заданным элементам. Например, рассортировать инструменты по виду хвостовика или материалурежущей части и т. п.
выбор из неупорядоченной таблицы группы инструментов по определенному элементу.
Это упрощает задачу унификации инструментов, которая в дальнейшем может быть осуществлена вручную или с помощью ЭВМ. Следует отметить, что разработка алгоритмов по унификации осуществляется постановщиком задачи, как правило, в форме словесного описания. Основная трудоемкость приходится на долю математика-программиста. Большой объем обрабатываемой информации, недостаточная оперативная память машины, использование ее внешней памяти ставят перед программистом вопросы рационального построения программы, минимизации времени поиска. Последнее обстоятельство, впрочем, не всегда, играет важную роль, так как работа по унификации в заводских условиях осуществляется периодически, не чаще одного-двух раз в год.