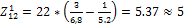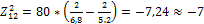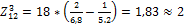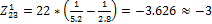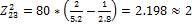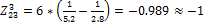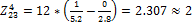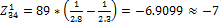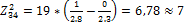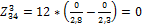Курсовая работа (т): Разработка поточной линии по производству оси
Разработка поточной линии по производству оси
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
. Краткое описание объекта производства и технологического процесса
. Обоснование типа производства
3. Обоснование выбора вида поточной линии
. Расчет основных параметров поточной линии
4.1 Расчет такта поточной линии
.2 Расчет количества рабочих мест
4.3 Построение стандарт-плана линии
.4 Расчет заделов на линии
4.5 Разработка планировки поточной линии
.6 Обоснование выбора транспортных средств
4.7 Организация ремонта оборудования
.8 Организация обеспечения рабочих мест инструментом
4.9 Расчет технико-экономических показателей
.9.1 Определение потребности в основных материалах
4.9.2 Расчет численности работающих
.9.3 Планирование фонда заработной платы
4.10 Расчет себестоимости и цены продукции
.10.1 Расчет возвратных отходов
4.10.2 Расчет заработной платы производственных рабочих
.10.3 Расчет дополнительной заработной платы
4.10.4 Расчет налогов и отчислений в бюджет и внебюджетные фонды от средств на оплату труда
.10.5 Расчет затрат по статье «Расходы по содержанию и эксплуатации машин и оборудования» (РСЭО)
4.10.6 Расчет общецеховых расходов
4.10.7 Расчет затрат по статье «Общехозяйственные расходы» и другим статьям
.10.8 Расчет отпускной цены
4.11 Расчет капитальных вложений
.12 Показатели экономической эффективности инвестиционного проекта
ЗАКЛЮЧЕНИЕ
СПИСОК ЛИТЕРАТУРЫ
Введение
Организация производства ― это наука, изучающая условия и факторы согласованных действий трудящихся во времени и пространстве при использовании ими предметов и орудий труда в производственном процессе обеспечивающих изготовление продукции определенного количества и качества с минимальными затратами. Предметом науки об организации производства является изучение зависимостей определяющих эффективное сочетание основных элементов производственного процесса и его протекание в условиях конкретного предприятия.
Курс организации производства изучает:
- производственную деятельность предприятий,
- условия и факторы наиболее эффективной организации производственного процесса во времени и пространстве,
- вопросы рациональной организации трудовых процессов, технического нормирования и оплаты труда,
- вопросы рациональной организации конструкторской и технологической подготовки производства,
- организацию производства и эксплуатацию инструмента, ремонта оборудования, организацию технического контроля качества продукции, организацию транспортного, складского и энергетического хозяйства.
Экономика исследует проблемы эффективного использования ограниченных производственных ресурсов или управления ими с целью достижения максимального удовлетворения материальных потребностей человека.
Развитие экономики страны требует от трудовых коллективов, ИТР предприятий быстрейшего внедрения достижений научно-технического прогресса, повышение производительности труда, применения ресурсосберегающих технологических процессов, улучшения использования производственных фондов, совершенствования форм использования трудовых ресурсов, повышения качества продукции. В машиностроении ставится задача создания гибких автоматизированных производств на базе использования автоматизированного оборудования, промышленных роботов и электронных управляющих систем.
Предметом науки организации производства является изучение параметров, показателей и количественных зависимостей, определяющих эффективное сочетание основных элементов производственного процесса и путей его бесперебойного, ритмичного протекания в условиях конкретного предприятия.
Организация производства - это непрерывный творческий поиск путей эффективной организации производственного процесса на предприятии и в его подразделениях при неуклонном повышении уровня социального развития трудового коллектива.
Чтобы эта работа была результативна, необходимо: рассматривать проблемы организации производства во взаимосвязи с задачами развития экономического потенциала предприятия, отрасли, государства в целом; изучать закономерности возникновения, развития, совершенствования различных форм и методов организации производства, причины их отмирания и замены новыми; обобщать и внедрять передовой опыт отечественных и зарубежных предприятий.
Темой курсовой работы является разработка поточной линии по производству
оси. В процессе работы произведено сравнение вариантов технологического
процесса и выбор наиболее рационального, выбор вида поточной линии, его
обоснование, расчёт параметров линии. Производится выбор транспортных средств.
Описывается организация технического контроля и ремонта. Рассчитываются
основные технико-экономические показатели. Составляется планировка и
стандарт-план линии.
1. Краткое описание объекта производства и технологического процесса
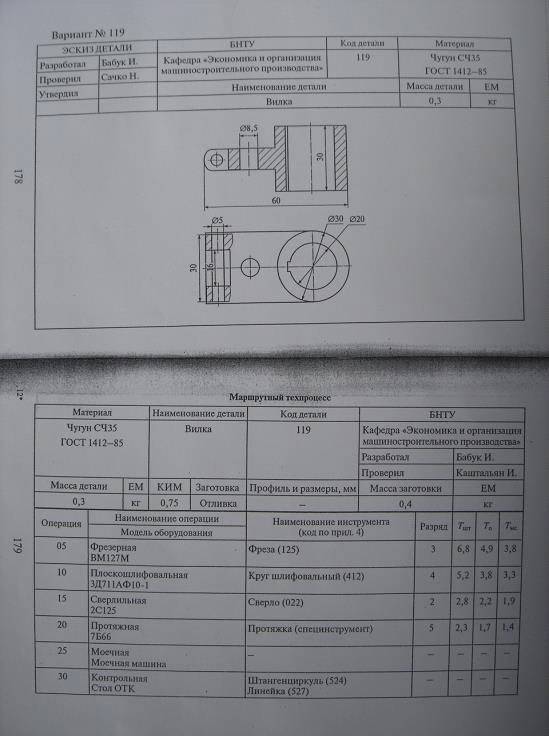
В данном курсовом проекте объектом производства является деталь -вилка, изготовленная из серого чугуна СЧ 35 (ГОСТ 1412-85), масса заготовки - 0,4 кг, масса готовой детали - 0,3 кг. Размеры готовой детали:D=30 мм, L=60 мм. Цена материала за тонну составляет около 17550000 рублей, цена реализуемых отходов (лом стальной негабаритный) составляет около 2633312 рублей.
Программа выпуска продукции - 70 тыс. штук в год. Режим работы -
двухсменный.
2. Обоснование типа производства
Основным параметром, характеризующим тип производства,
является коэффициент закрепления операции Кзо. Этот коэфициент оперделяется
отношением количества технологических операций, подлежащих выполнению в течение
планового периода в производственном подразделении, к расчтеному часу рабочих
мест. Если Кзо=1, то это массовый тип производства; если Кзо=2...10 -
крупносерийный; если Кзо=11...20 - среднесерийный; если Кзо =21...40 -
мелкосерийный тип производства.
Кзо=Ко/mp (2.1)
где, Ко - количество деталеопераций, выполняемых в данном подразделении; mp - расчетное число рабочих мест (едениц обрудования) в подразделении.
Расчетное предварительное число расчетных мест mp по подразделению определяется отношением трудоемкости производства всех деталей, подлежащих изготовлению за период (год или месяц), к действительному (эффективному) фонду времени работы единицы оборудования за тот же период, т.е.:
p=∑tiNi/Фд
(2.2)
где, ti - суммарная трудоемкость выполнения всех операций детали i-го наименования, ч; Ni - объем выпуска деталей i-го наименования, шт.; k - количество наименований деталей; Фд - действительный (эффективный) фонд времени работы единицы оборудования, ч.p=(6,8+5,2+2,8+2,3)*70000/(4066*(1-0,115))= 17,1*70000/3598,41=333
Кзо=4/333=0,0120;
т.к. Кзо<1 - тип производства массовый.
Массовое производство характеризуется узкой номенклатурой
изделий и большиими объемами, стабильностью выпусками изделий в течение
продолжительного времени.
3. Обоснование выбора вида
поточной линии
Непрерывно-поточный вид производства характеризуется синхронностью, продолжительностью выполнения каждой операции с тактом потока.
На основании определного такта потока и штучных времен можно провести работы по выравниванию и синхронизации операций. Синхронизация - средство доатсижения максимальной пропорциональности отдельных процессов на линии. Обычно при проектировани поточной линии ограничиваются предварительной синхронизацией, при которой длительность обработки детали на данной операции может отклонятся от величины, равной или кратной ритму не более чем на 8-20 %, т.е. соблюдается условие:
*mпр/tшт=1±0,1(90%-110%) (3.1)
где r - такт потока; mпр - принятое количество станков; tшт - время занятости рабочего на станке.
Таким образом, преобразовав выражение получим отклонения tшт от r:
Операция 005: 3,1*3/6,8=137% - не выполняется;
Операция 010: 3,1*2/5,2=119% - не выполняется;
Операция 015: 3,1*1/2,8=111% - не выполняется;
Операция 020: 3,1*1/2,3=135% - не выполняется;
Так как синхронизация не выполнятется не на одной из
операций, следовательно принимаем однопредметную однопоточную линию.
4. Расчет основных параметров поточной линии
.1 расчет такта поточной линии
Определим такт выпуска изделий по следующей формуле:
=60*Фд/Nв (4.1)
где Фд - действительный фонд времени работы поточной линии в планируемом периоду, ч; Nв - программа выпуска деталей, шт.
Действительный
фонд времени определяется по формуле:
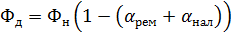
где  - номинальный фонд времени работы
поточной линии при двухсменной работе, ч;
 - коэффициент, учитывающий потери
времени, связанные с проведением плановых ремонтов и всех видов обслуживания (= 0,055);
 - коэффициент, учитывающий потери
времени на настройку и подналадку оборудования во время рабочих смен (примем = 0,06).
Номинальный фонд
времени работы поточной линии рассчитывается как:
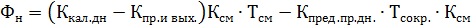
где  -
количество календарных дней в году (= 366 дней),
 . - количество
праздников и выходных в году (примем
 = 7 + 104 дней (7 праздничных и 104
выходных дня));
 - количество смен (по заданию = 2),
 - продолжительность смены, ч (= 8 ч);
 - количество
предпраздничных дней = 7 дней);
 - количество
часов, на которые сокращается предпраздничная
смена (=1ч).
Cледовательно,
фонд времени работы поточной линии в нашем случае будет равен:
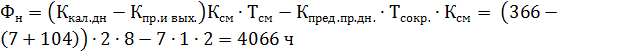
Действительный
фонд времени определяется по формуле:
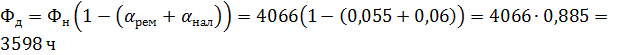
где Фн - номинальный фонд времени работы поточной линии при двухсменной
работе (4066 часов); ар - коэффициент, учитывающий потери времени, связанные с
проведением плановых ремонтов и всех видов обслуживания (0,05); ан -
коэффициент, учитывающий потери времени на настройку и наладку оборудования во
время рабочих смен (0,02…0,03).=60*3598/70000=3,1 мин./шт.
4.2 Расчет количества рабочих мест
В поточном производстве потребное количство рабочих мест определяется для каждой технологической операции. Первоначально оперделяется расчетное количство рабочих мест по формуле:
=Tштi/r (4.2.1)
где Tштi - штучное время выполнения i-й операции, мин; r - такт потока, мин.
Коэффициент загрузки рабочих мест определятеся в процентах по каждой операции технологческого процесса и по линии в целом:
зi=(mpi/mпpi)*100 (4.2.2)
kзс=(∑mpi/∑mпpi)*100 (4.2.3)
Результаты расчетов представлены в таблице 1.
Таблица 1 - Количество и коэффициент загрузки рабочих мест
|
|
Наименование операции |
Наименование оборудования |
Параметры |
|||
|
|
|
|
Tшт |
Mp |
mпp |
Kз |
|
05 |
Фрезерная |
BM 127M |
6,8 |
2,18 |
3 |
73 |
|
10 |
Плоскошлифовальная |
3Д711АФ10-1 |
5,2 |
1,67 |
2 |
84 |
|
15 |
Сверлильная |
2С125 |
2,8 |
0,90 |
1 |
90 |
|
20 |
Протяжная |
7A623 |
2,3 |
0,74 |
1 |
74 |
|
Итого: |
17,1 |
5,49 |
7 |
78,43 |
||
По линии в целом коэффициент загрузки равен:зс=(5,49/7)*100=78,43%.
4.3 Построение стандарт-плана
При прерывно-поточном процессе производства продолжительность отдельных операций не синхронна с тактом потока.
Стандарт-план прерывно-поточной линии составляется на определенный отрезок времени, в течение которого осуществляется последовательное обслуживание рабочих мест на недогруженных операциях. Этот отрезок времени называется периодом оборота поточной линии (Тоб).
В стандарт-плане регламентируется расстановка рабочих по операциям, устанавливается, какие операции и в какой последовательности выполняет каждый рабочий, определяется загрузка рабочих и оборудования на каждой операции. На основании стандарт-плана уточняется количество рабочих, необходимых для обслуживания линии, устанавливается способ и периоды передачи деталей с операции на операцию, виды и размер заделов между операциями, порядок их расходования и восполнения.
На поточных линиях различают следующие виды заделов:
по назначению и характеру образования - технологический, транспортный, оборотный, страховой.
по месту образования - линейные, или межоперационные, заделы; межлинейные или межцеховые, когда смежные линии находятся в разных цехах.
Для построения стандарт-плана на период равный ¼ смены (То=2ч=120мин), составим таблицу с использованием данных:
Тн,1=120*0,73=88 мин.
Тн,2=120*0,84= 101 мин.
Тн,3=120*0,90=108 мин.
Тн,4=120*0,74= 89 мин.
4.4 Расчет заделов на линии
Технологический задел - это количество деталей, находящихся в данный момент в процессе обработки, или заготовок, установленных на станках:
тех=∑nустi
где kрм - количество рабочих мест на линии; nустi - количество одновременно обрабатываемых деталей на i-м рабочем месте.тех=3+2+1+1=7 дет.
Для организации бесперебойной работы линии и оперативного руководства производством необходимо знать размер оборотного задела на начало смены. Наиболее рациональным методом определения оборотных заделов является графоаналитический. Для этого весь период обхода разбивается на фазы, т.е. отрезки времени, в течение которых не происходит изменений в количестве станков, на которых выполняются смежные операции.
Изменение оборотного задела между двумя смежными операциями в течение
фазы рассчитывается по формуле:
Zобi-(i+1)=τ*((mi/tштi)-(mi+1/tштi+1))
где τ - продолжительность фазы, когда на смежных операциях
работает неизменной число станков, мин; mi, mi+1 - число работающих станков
соответственно на i-й (предыдущей) и на (i+1)-й (последующей) операциях в
течение фазы; tштi, tштi+1 - норма штучного времени соответственно на
предыдущей и последующей операциях, мин.
Таблица
|
Частные периоды |
Длительность частных периодов, мин |
Расчет заделов по частным периодам Tj, шт |
|
|
Между 1-й и 2-й операциями |
|
||
|
Т1 |
22 |
|
|
|
Т2 |
80 |
|
|
|
Т3 |
18 |
|
|
|
Между 2-й и 3-й операциями |
|
||
|
Т1 |
22 |
|
|
|
Т2 |
80 |
|
|
|
T3 |
6 |
|
|
|
Т4 |
12 |
|
|
|
Между 3-й и 4-й операциями |
|
||
|
Т1 |
89 |
|
|
|
Т2 |
19 |
|
|
|
Т 3 |
12 |
|
|