Курсовая работа (т): Разработка поточной линии по производству оси
Размеры заделов наносим в принятом масштабе на графике и получаем эпюру заделов. График изменения межоперационных оборотных заделов показан на стандарт-плане (Приложение А).
Средний размер оборотного задела на линии:
ср=Σ
τ(Zн+Zк)/2*Тоб
(4.3)
где Zн -задел на начало рассматриваемого отрезка времени, шт.; Zк - задел на конец того же отрезка времени, шт.; τ время, в течение которого на смежных операциях работает неизменное число станков, мин; Тоб - период оборота поточной линии, мин; n - число выделенных фаз впериоде обхода.ср1=(22*(0+5)+80*(5+7)+18(7+2)/(2*120)=5 шт.ср2=(22*(0+3)+80*(3+2)+6*(2+1)+12(1+2))/(2*120)=2 шт.ср3=(89*(0+7)+19*(7+7)+12(7+0))/(2*120)=4 шт.
Средний оборотный задел на линии используется в расчете нормы незавершенного производства.
На прерывно-поточных линиях при поштучной передаче с операции на операцию наличие внутрилинейных оборотных заделов полностью покрывает потребность в транспортном заделе и последний отдельно не рассчитывается.
Суммарный задел на линии равен сумме установленных для данной линии
технологического и оборотного заделов с учетом возможного их
совмещения.сум=7+11=18 шт.
4.5
Разработка планировки поточной линии
Планировка - это план расположения технологического оборудования, рабочих мест, проходов и проездов, привязанный к конструктивным элементам здания. На плане должны быть так же показаны:
. Строительные элементы - стены, колонны, дверные и оконные проемы и т. д.
. Основной производственный инвентарь - верстаки, плиты, складочные площадки.
. Подъемно-транспортные устройства - мостовые и другие конвейеры, монорельсы, подъемники.
Рассчитываем величину производственной площади участка, результат
представлен в таблице 4.5.
Таблица 2
|
Наименование оборудования |
Модель |
Габаритные размеры (Длина х Ширина), мм |
Занимаемая площадь, м.кв. |
Количество единиц, шт. |
Коэффициент дополнительной площади |
Производственная площадь, м.кв. |
|
Фрезерный |
ВМ127М |
2560 |
5,79 |
3 |
3,0 |
52,11 |
|
Плоскошлифовальный |
ЗД711АФ10-1 |
1880 |
3,16 |
2 |
3,5 |
22,12 |
|
Сверлильный |
2С125 |
800 |
0,4 |
1 |
4,0 |
1,6 |
|
Протяжный |
7А623 |
3290 |
7,70 |
1 |
2,5 |
19,25 |
|
Моечная машина |
- |
1000×1000 |
1 |
1 |
4 |
4 |
|
Стол ОТК |
- |
3000×1000 |
3 |
1 |
3,5 |
10.5 |
|
Конвейер |
- |
21900 |
19,16 |
1 |
2 |
38,32 |
|
Итого: |
147,9 |
|||||
 2260
В процессе выполнения планировки поточной линии необходимо проверить соблюдение норм удельной площади на единицу основного оборудования. Норма удельной площади дается с учетом проезда и проходом на участке.
При составлении планов используются условные обозначения. Оборудование на плане изображают условным контуром, размеры которого принимаются по каталогам.
Для данной планировки принимаем транспортные средства второй группы, т.е. приводной подвесной цепной конвейер. Стоимость одного метра приводного напольного конвейера составляет 200 у.е. (1 620 000 тыс. руб.).
Планировка выполнена правильно, если выполняется условие:
Fпроект ≤ Fрасч
Так для рассматриваемой проектируемой линии данное неравенство выглядит
следующим образом: 147,9 м2. 449 м2.
Из него видно, что условие сравнения норм удельной площади на единицу основного оборудования соблюдено.
Планировка участка поточной линии представлена в Приложении 2.
4.6 Обоснование выбора транспортных средств
Транспортные средства, применяемые для межоперационной транспортировки деталей, можно разделить на три группы: периодического действия; приводные непрерывного действия; бесприводные.
К первой группе относятся: электрические и ручные тележки, поворотные и консольные краны, краны на колоннах с электрическими тельферами, велосипедные краны, кран - балки с тельферами, мостовые электрические краны.
Во вторую группу транспортных средств входят конвейеры различных типов. Приводные конвейеры наиболее отвечают требованиям поточного производства.
К третьей группе транспортных средств относятся бесприводные рольганги, склизы, лотки и желоба.
Выбор и назначение межоперационных транспортных средств зависят от объема производства, типа и количества оборудования, планировки поточной линии, ритма работы, степени синхронизации операций и т.д.
Определим главные параметры выбранного конвейера.
Шаг L приводного роликового конвейера находится по формуле:
 (4.6.1)
где V - скорость конвейера, м/мин
V = 0,5 м/мин
r - такт поточной линии, мин
L = 0,5*3,1 = 1,55м.
Длина непосредственно рабочей части конвейера Lp
зависит от расположения рабочих мест на линии, при двухрядном расположении
оборудования определяется по формуле:
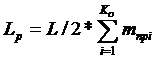 (4.6.2)
Lpобщ = 1,55/2*(3+2+1+1) = 5,43 м
Общая длина конвейера определяется по формуле:
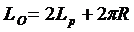 (4.6.3)
где R - радиус кривизны устройства (R = 1).
LO = 2*5,43+2*3,14*1 = 17,1 м
Таблица 3 - Спецификация транспортных средств
|
Номер по плану |
Наименование транспортного средства |
Краткая характеристика |
Количество, шт |
Мощность, кВт |
|
1 |
Приводной подвесной цепной конвейер |
Грузоподъемность 50-250 кг, система адресования, автоматические съемные устройства |
1 |
2,5 |
4.7 Организация ремонта оборудования
Продолжительность ремонтного цикла определяется классом точности станка, условиями работы (степень запыленности, твердость обрабатываемого материала, наличие абразивной обработки и т.д.), характером производства и, наконец, сроком службы тех основных материалов и деталей станка, замена и ремонт которых могут быть выполнены во время его полной разборки. Средняя продолжительность ремонтного цикла для легких и средних станков составляет около 30 часов работы. При этом ремонтный цикл для двухсменной работы составляет 90 месяцев, период между промежуточными ремонтами (ремонтный период) - 10 месяцев, между осмотрами - 5 месяцев.
Состав и последовательность периодических работ по техническому
обслуживанию и ремонту оборудования в период его работы между двумя
капитальными ремонтами представлена структурой ремонтного цикла:
К-ТО-Т1-ТО-Т2-ТО-Т2-ТО-Т3-ТО-К
Годовой план-график ремонта оборудования представлен в таблице 4.
На основании данных таблицы 4 рассчитываем количество ремонтных рабочих.
Расчет производится по формуле:
Чсл = Асум/Фр
где, Асум - суммарная трудоемкость годового объема ремонтных работ, ч.
ФР - годовой фонд рабочего времени одного работающего, ч.
ЧСЛ = 162/1875=0,086 принимаем ЧСЛ = 1 чел.
Таблица 4 - План ремонта оборудования на 2011 год
|
Наименование оборудования |
Норматив ресурса между ремонтами, ч |
Последний ремонт, месяц и год |
Условное обозначение ремонта, трудоемкость ремонта, ч, время простоя в ремонте, ч |
Трудоемкость, ч |
Годовой простой в ремонте |
|||||||||||||||||||||||
|
|
О |
Т1 |
О |
Т2 |
О |
Т3 |
О |
К |
Т1 |
Т2 |
Т3 |
К |
ЯНВАРЬ |
ФЕВРАЛЬ |
МАРТ |
АПРЕЛЬ |
МАЙ |
ИЮНЬ |
ИЮЛЬ |
АВГУСТ |
СЕНТЯБРЬ |
ОКТЯБРЬ |
НОЯБРЬ |
ДЕКАБРЬ |
|
|
||
|
Фрезерный |
55296 |
|
05.10 |
|
|
|
|
|
Т3 30/10 |
|
|
|
|
|
|
|
|
60 |
20 |
|||||||||
|
Плоскошлифовальный |
6912 |
55296 |
10.10 |
|
|
|
|
|
|
|
|
|
|
|
Т2 30/10 |
|
|
|
60 |
20 |
||||||||
|
Сверлильный |
6912 |
55296 |
|
|
02.10 |
|
|
Т1 30/16 |
|
|
|
|
|
|
|
|
|
|
42 |
14 |
||||||||
|
Протяжный |
6912 |
55296 |
|
|
|
11.09 |
|
|
|
|
|
|
|
|
|
|
Т1 45/15 |
|
48 |
16 |
||||||||
|
Итого: |
162 |
70 |
||||||||||||||||||||||||||
поточный линия материал транспортный
4.8 Организация обеспечения
рабочих мест инструментов
Определим норму расхода и запас инструмента, а также его
стоимость в расчёте на годовую программу выпуска деталей. Для режущего
инструмента:
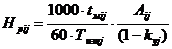 ,
где
Hij-норма расходов режущего инструмента j-гo типоразмера на i-й операции, шт.;
tMij- продолжительность обработки одной детали на i-й операции j-м инструментом, мин.;
Тизн - время полного износа инструмента i-гo типоразмера, ч ;
Аij - количество инструментов в одной наладке на i-й операции j-м инструментом;
kyj -коэффициент случайной убыли инструмента .
Для измерительного инструмента:
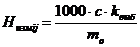 ,
где
с -необходимое количество измерений на одну деталь (с=1);
kвыб -доля деталей, подвергаемых выборочному контролю (kвыб=0,2-0,25);
mo - количество измерений, выполняемых с помощью инструмента до полного его изнашивания.
Годовой расход режущего и измерительного инструмента:
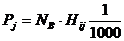 ,
где
Nв - программа выпуска деталей, шт;
Нij - норма расхода инструмента j-гo типоразмеров на i-й
операции.
Таблица 5 - Расчет потребности режущего инструмента по всем типо-размерам
|
Опер |
Инструмент |
to,мин |
tCT, час |
nН, шт. |
Тизн |
А |
kу |
Hpij |
|
005 |
Фреза торцевая механического крепления 125 5-гранные пластины твердого сплава |
4,9 |
1 |
7 |
8 |
1 |
0,2 |
9 |
|
010 |
Круг шлифовальный Кз 250*16*76 ПП 64С25СМ |
3,8 |
0,5 |
8 |
18 |
1 |
0,1 |
18 |
|
015 |
Сверло 16 мм ВК8, конический хвостовик |
2,2 |
0,18 |
6 |
1,4 |
1 |
0,05 |
28 |
|
020 |
Протяжка (специнструмент) |
1,7 |
0,5 |
6 |
14 |
1 |
0,05 |
17,5 |
Расчет нормы износа для мерительного инструмента:
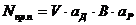
где, V коэффициент достаточного средневероятного износа мерителя,= 0,7;
ад- величина допустимого износа мерителя по ГОСТ, мкм,
В - норма стойкости мерителя,
ШЦ- 27,9;
Калибр - 30;
ар-допустимое число ремонтов мерителя до полного износа,
ар- 2;
Штангенциркуль
Nпр.n = 0,7*10*27,9*2 = 391
Линейка
Nпр.n = 0,7*10*40*2 = 560
Таблица 6 - Норма расхода измерительного инструмента
|
Мерительный инструмент |
ад, мкм |
В |
Nnp.n |
|
Штангенциркуль 0-150 мм (0,1 мм) ШЦ-1 |
10 |
27,9 |
391 |
|
Линейка лекальная ЛД-200 мм с 2-сторонним скосом (1кл.) |
10 |
40 |
560 |
Таблица 7 - Ведомость расчета потребности в инструменте на годовую программу выпуска
|
Наименование инструмента |
Нр на 1000 дет. |
Колич. инстр. на прогр. раб., шт |
Цена ед. инстру-мента, руб |
Сумма, тыс. руб. |
НДС, тыс.руб. |
Сумма с НДС, тыс.руб |
|
Фреза торцевая механического крепления 125 |
13 |
1293 |
1147 500 |
14917500 |
2983500 |
17901000 |
|
Круг шлифовальный Кз 250*16*76 ПП 64С25СМ |
3 |
278 |
383670 |
1151010 |
230202 |
1381212 |
|
Сверло 16,0 мм ВК8, конический хвостовик |
28 |
2786 |
36868 |
1032304 |
206461 |
1238765 |
|
Протяжная (специнструмент) |
17,5 |
1715 |
1500 |
2572500 |
514500 |
3087000 |
|
Итого: |
19673314 |
3934663 |
23607977 |
|||
С целью создания минимальных запасов инструмента для
обеспечения бесперебойной работы цеха производится расчет цехового оборотного
фонда инструмента Zоб по каждому его типоразмеру,
предусмотренному технологическим процессом обработки:
Zоб = Zрм+Zзт+Zирк+Zстр
Zрм - количество инструмента, находящегося на рабочих местах;
Zзт - количестов инструмента, находящегося в заточке;
Zирк - количество инструмента, находящегося в ИРК;
 - страховой запас
При этом колличество инструмента j-го вида на рабочих местах
Zрмj = ∑Аij(tпод/tзам+Ки),