Материал: Современные проблемы организации производства. учебное пособие. Туровец О.Г., Родионова В.Н
Контрольные вопросы и задания для самостоятельной работы:
1.Что понимать под организационными резервами повышения эффективности производства?
2.Каковы организационные резервы повышения эффективности производства?
3.По каким направлениям осуществляется поиск и реализация организационных ресурсов?
4.Какие из принципов бережливого производства направлены на выявление и реализацию организационных резервов повышения эффективности?
5.Определите организационные резервы роста производительности труда основных рабочих механического участка и предложите направления по их реализации, основываясь на результатах фотографии рабочего дня и анализа состояния организации производства.
Таблица 5
Результаты фотографии рабочего дня (в % к рабочему времени)
|
Механический участок |
||
|
по |
фактические |
|
|
плану |
1-я смена |
2-я смена |
1. Простои, всего |
|
|
|
в том числе по причинам: |
|
|
|
поломка оборудования |
0,05 |
2,1 |
4,2 |
отсутствие материалов |
0,05 |
3,4 |
4,15 |
неравномерность работы |
- |
1,1 |
2,5 |
ожидание производственного задания |
- |
2,4 |
5,2 |
вина рабочего |
- |
1,48 |
1,75 |
2. Потери рабочего времени из-за вы- |
- |
1,3 |
4,52 |
полнения несвойственных работ |
|
|
|
61
|
|
Таблица 6 |
|
|
Характеристика организации производства: |
||
|
|
|
|
|
Признак |
Описание |
|
1. Тип производства |
среднесерийный |
|
|
2. |
Специализация участка |
предметная |
|
3. |
Форма организации труда |
индивидуальная |
|
4. |
Форма организации производства |
технологическая |
|
5. |
Метод производства |
индивидуальный |
|
6. |
Система оперативного планирования |
позаказная |
|
7. |
Уровень износа оборудования |
высокий |
|
6. Охарактеризуйте организационные резервы повышения эффективности производства на примере промышленного предприятия, дайте их классификацию, предложите формы задействования.
Порядок выполнения:
 Выделите явные и скрытые операционные потери, сформулируйте цель выявления организационных резервов, определите методы выявления резервов эффективности.
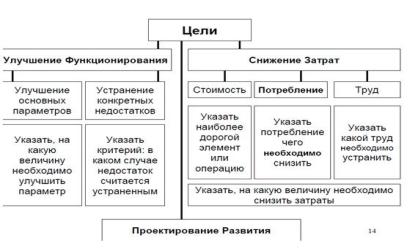
 Рассмотрите общую схему выявления резервов (рис.), подумайте, можно ли использовать данную схему для выявления организационных ресурсов?
Рис. 1. Общая схема выявления резервов
62
 Разработайте схему выявления организационных резервов.
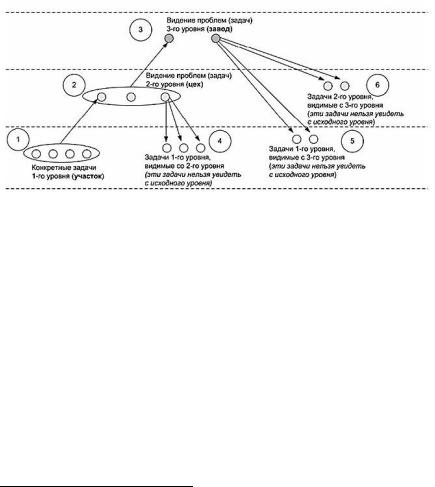
 Назовите возможные скрытые организационные резервы повышения эффективности, используя инструментарий свертки процессов, системное видение и осмысление проблем.
Рис. 2. Системное видение и осмысление проблемы
 Предложите формы задействия организационных резервов (изменение организационных форм и методов, стимулирование, вовлечение, контроль и т.д. )
Случай из практики «Маскировка потерь: в ожидании – перепроизводство»7.
Перепроизводство, самый опасный вид потерь, который искореняется труднее других.
Во-первых, перепроизводство в виде производства «в задел», «про запас» вытекает из укоренившихся управленческих привычек и традиций. Во-вторых, поскольку перепроизводст-
7 Мухаметгалимов А. Маскировка потерь: в ожидании – перепроизводство / Деловой портал «Управление производством». [Электронный ресурс]. Ре-
жим доступа: http://www.up-pro.ru/library/production_management/operations _management/maskirovka-poter.html
63
во часто становится скрытой причиной явных потерь других видов (ожидание, избыточные запасы, лишние транспортировка и движения), постольку мероприятия по их (явных потерь) устранению не приводят к устойчивому повышению эффективности.
Виды «маскировки» перепроизводства
1. Ранний запуск в производство. Возьмем распростра-
ненный в практике случай: из-за колебания спроса в графике загрузки появляется простой оборудования. Вместе с тем, в наличии имеется запас материалов, достаточный для начала изготовления партии изделий с отдаленным сроком сдачи или отгрузки. Руководитель производства (руководитель плановодиспетчерской службы, начальник цеха или старший мастер участка) «выдергивает» из портфеля заказов подходящее изделие с ближайшей датой отгрузки. Материалы затребуются со склада и запускаются в производство.
Воснове такого решения лежит кажущаяся доступность
и«бесплатность» ресурсов. Казалось бы, действительно, материалы давно оплачены и хранятся на складе, оборудование простаивает без дела, работники вышли на смену, которая им будет оплачена. И греет душу руководителя возможность подстраховаться и заложить в график производства дополнительный буфер времени.
При этом из поля зрения выпадают следующие факторы. Во-первых, изменчивость рыночного спроса и, вслед за этим, планов и графиков производства. Заказ с отдаленным сроком выполнения внезапно может стать самым срочным. Но материалы уже израсходованы. Во-вторых, технический ресурс оборудования тоже не безграничен. С исчерпанием ресурса вынужденные остановки оборудования становятся все чаще и все продолжительнее. И может статься, что когда потребуется выполнить срочный «супер заказ», самый нужный станок или пресс окажется в длительном ремонте. Третье, свои ограничения имеют и производственные площади, доступные для хранения заготовок и полуфабрикатов между технологическими переделами.
64
2. Запуск в производство избыточной партии преду-
смотренных планом изделий. Главный побудительный мотив здесь – сокращение доли переналадок оборудования. Переналадки до сих пор практически повсеместно без разбора воспринимаются как простой оборудования, потери в чистом виде. Дополнительное оправдание – снижение рисков при возникновении брака. Причем не только для текущего заказа, но и в будущем.
Вред избыточных партий – рост запасов незавершенного производства, искусственное завышение загрузки мощностей. Планово-диспетчерская служба видит высокую загрузку производства и отказывает отделу продаж в размещении новых заказов.
«Смываем грим» Но в целом, губительность перепроизводства в другом.
Во-первых, наличие больших запасов НЗП и готовой продукции скрывает фундаментальные пороки организации производства и необходимость их исправления. Руководители приучаются видеть проблемы не в длительных переналадках, некомпетентности персонала, лишних запасах, движениях или транспортировке, а в том, что лежит на поверхности, в недостаточных запасах готовой продукции.
Но даже если руководитель встает на «правильный» путь и приступает к систематической борьбе с потерями, его (или выбранного им специалиста) подстерегает иная опасность. Потери перепроизводства легко «маскируются» симптомами других видов потерь. И здесь, чтобы точно классифицировать выявленные потери локального взгляда на отдельно взятую операцию (рабочий центр) бывает явно недостаточно, нужно проанализировать процесс (поток) с начала и до конца. Ошибка же с классификацией потерь может привести к разработке и попыткам реализации мероприятий, очевидно неадекватных обстановке. А это приводит к нерациональной трате ресурсов, в т.ч. времени и доверия к инструментам БП.
Задача для примера: на рабочий центр поступает партия из 10 заготовок детали А. В это время и еще 100 минут рабо-
65