Материал: 2348
При требовании заказчика определять пределы прочности при сжатии переформованных образцов массу вырубки или кернов следует увеличивать. Из вырубки выпиливают или вырубают три образца с ненарушенной структурой для определения средней плотности, водонасыщения, набухания и коэффициента уплотнения смесей в конструктивных слоях дорожных одежд. Образцы должны иметь форму, приближающуюся к кубу или прямоугольному параллелепипеду со сторонами от 5 до 10 см. Наличие трещин в образцах не допускается.
Образцы-керны |
спытывают целиком. Допускается при необходимо- |
сти керны расп |
л вать ли разрубать на части. |
Перед спытан ем образцы высушивают до постоянной массы |
|
С |
|
температуре не олее 50 °С. Каждое последующее взвешивание |
|
проводят после высуш вания в течение не менее 1 ч и охлаждения при комнатной температуре не менее 30 мин. Испытанные керны и образцы з выру ок, а также оставшиеся части вырубок и оставшиеся
керны |
спользуют для зготовления переформованных образцов. |
при |
|
На каждую ото ранную про у асфальтобетонной смеси или вы- |
|
рубку составляют акт от ора проб, который включает: |
|
– дату отбора про ы; |
|
– |
порядковый номер пробы; |
|
обозначение |
– вид асфальто етона; |
|
– тип асфальто етона; |
|
|
А |
Упаковку и маркировку отобранныхДпроб асфальтобетонных смесей осуществляют таким образом, чтобы до проведения испытаний или при хранении обеспечить сохранность свойств материала.
– марку асфальтобетона;
– место отбора пробы смеси (название асфальтобетонного заво-
да, смесительной установки, автомобильной дороги, пикета и т.п.);
– подписи ответственного за отбор пробы лица и лица с кон-
тролируемой стороны. |
И |
|
Приготовление асфальтобетонных смесей в лаборатории
При приготовлении асфальтобетонных смесей в лаборатории по горячей технологии минеральные материалы (щебень, песок, минеральный порошок) предварительно высушивают, а битум обезвоживают. Минеральные материалы в количествах, заданных по составу, отвешивают в емкость, нагревают, периодически помешивая, до температуры, указанной в табл. 19, и добавляют требуемое количество
31
ненагретого минерального порошка и нагретого в отдельной емкости вяжущего.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 19 |
|
|
Температуры нагрева асфальтобетонной смеси и ее компонентов |
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
Температура нагрева, °С, в зависимости от показателей |
|||||||||
|
Материалы |
|
|
|
|
|
|
|
|
вяжущего |
|
|||||
|
|
|
Глубина проникания иглы при 25 |
Условная вязкость по виско- |
||||||||||||
|
|
|
|
|
|
|
|
|
°С, 0,1 мм |
|
|
зиметру с отверстием |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
5 мм, с |
||
|
|
|
|
|
40-60 |
61-90 |
91-130 |
131- |
201- |
70-130 |
|
131-200 |
||||
|
При |
|
|
|
200 |
300 |
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Минеральные |
мате- |
|
170- |
|
165- |
|
160- |
|
150- |
140- |
100-120 |
|
120-140 |
||
Сриалы |
|
180 |
|
175 |
|
170 |
|
160 |
150 |
|
|
|
||||
|
Вяжущее |
|
|
|
150- |
|
140- |
|
130- |
|
110- |
100- |
80-90 |
|
90-100 |
|
|
|
|
|
|
|
160 |
|
150 |
|
140 |
|
120 |
110 |
|
|
|
|
месь |
|
б |
|
120- |
80-100 |
|
100-120 |
||||||||
|
|
|
|
|
150- |
145- |
|
140- |
|
130- |
|
|||||
|
|
|
|
|
|
160 |
155 |
|
150 |
|
140 |
130 |
|
|
|
|
|
Пр мечан е. |
пр менении поверхностно-активных веществ или активирован- |
||||||||||||||
|
ных минеральных порошков для приготовления смесей с вязкими вяжущими темпера- |
|||||||||||||||
|
туру нагрева м неральных материалов, вяжущего и смесей снижают на 10–20 °С. |
|||||||||||||||
|
|
Смеси |
|
|
|
А |
вяжущим |
|||||||||
|
|
минеральных |
|
материалов |
с органическим |
|||||||||||
окончательно перемешивают в ла ораторном смесителе до полного и равномерного о ъединения всех компонентов. Время, необходимое для перемешивания, устанавливают опытным путем для каждого вида смесей. Перемешивание считаютДзаконченным, если все минеральные зерна равномерно покрыты вяжущим и в готовой смеси нет его отдельных сгустков. Допускается смешивание вручную, при этом необходимо поддерживать в процессе приготовления горячих смесей температуру в соответствии с требованием табл. 19.
Порядок изготовления образцовИ
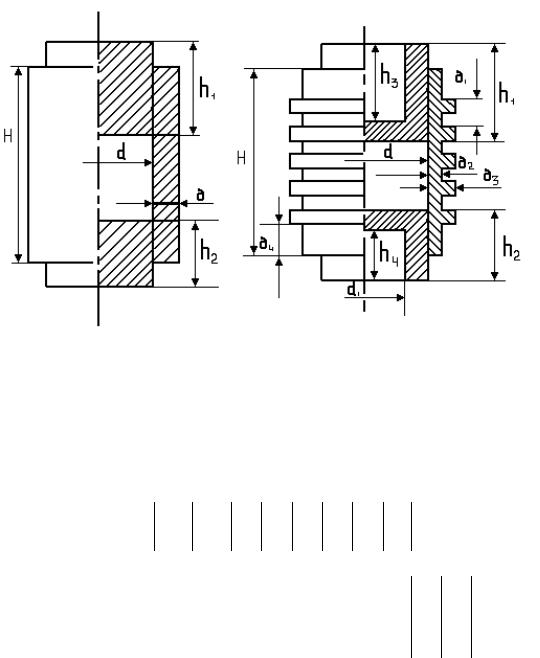
Физико-механические свойства асфальтобетонов определяют на образцах, полученных уплотнением смесей в стальных формах. Формы для изготовления цилиндрических образцов представляют собой стальные полые цилиндры, которые могут изготовляться в виде кассеты с тремя взаимосвязанными цилиндрическими формами диаметром 71,4 или 50,5 мм или одиночных обычных (рис. 3) и облегченных (рис. 4) форм, размеры которых в зависимости от наибольшей крупности минеральных зерен приведены в табл. 20.
32
С |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
Рис |
|
Рис. 4. Форма одиночная облегченная |
|||||||||||||||
|
. 3. Форма од ночная о ычная |
|
||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 20 |
|
|
|
Размеры форм в зависимости от наибольшей крупности |
|
|
||||||||||||||
|
|
|
|
|
минеральных зерен |
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Наибольшая |
|
|
|
Размер форм |
|
|
|
|
|
|
Площадь |
||||||
|
крупность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
образца, |
|
|
|
|
|
|
|
|
|
Д |
|
|||||||||
|
минеральных |
d |
d1 |
H |
h1 |
h2 |
h3 |
4 |
см2 |
|
||||||||
|
|
h4 |
|
|
1 |
2 |
3 |
|
||||||||||
|
зерен |
|
|
бА |
|
|
|
|
||||||||||
|
|
|
|
|
|
Обычная |
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
|
50,5 |
– |
130 |
80 |
50 |
– |
|
– |
|
10 |
- |
– |
– |
– |
20 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
10;15;20 |
|
71,4 |
– |
160 |
100 |
60 |
– |
|
– |
12 |
- |
– |
– |
– |
40 |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
40 |
|
101 |
– |
180 |
110 |
70 |
– |
|
– |
12 |
- |
И |
|||||
|
|
|
– – – |
80 |
|
|||||||||||||
|
|
|
|
|
|
Облегченная |
|
|
|
|
|
|
|
|
|
|||
|
5 |
|
50,5 |
26,5 |
130 |
80 |
50 |
65 |
|
35 |
|
– |
10 |
6 |
12 |
25 |
20 |
|
|
10;15;20 |
|
71,4 |
47,4 |
160 |
100 |
60 |
80 |
|
40 |
|
– |
10 |
6 |
12 |
25 |
40 |
|
|
40 |
|
101 |
77 |
180 |
110 |
70 |
90 |
|
50 |
|
– |
10 |
6 |
12 |
25 |
80 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Для определения слеживаемости холодных смесей используют цилиндрические формы диаметром 71,4 мм, высотой 60 мм. Форма снабжена нижним и верхним вкладышами: в центре нижнего вкладыша укреплен стальной стержень, верхний вкладыш имеет в центре сквозное отверстие. Приспособление для уплотнения образца из хо-
33
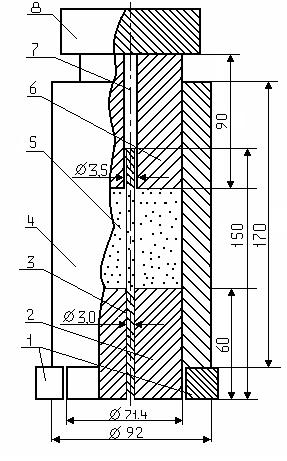
лодных смесей и размеры образца приведены на рис. 5. Образцы цилиндрической формы для определения физико-механических свойств смесей изготовляют путем уплотнения смесей, приготовленных в лабораторных условиях, а также из проб смесей, отобранных на смесительных установках или на участке производства работ. Вырубки или
Скерны нагревают на песчаной бане или в термостате до температуры, указанной в табл. 19, затем измельчают ложкой или шпателем.
и бА
Рис. 5. ПриспособлениеДдля уплотненияИ образцов из холодных смесей для
определения слеживаемости: 1 – подставки; 2 – нижний вкладыш формы; 3– стальной стержень; 4 – цилиндрическая форма; 5 – образец; 6 – верхний вкладыш формы;
7 – сквозное отверстие; 8 – груз
Холодные смеси перед уплотнением не нагревают. Порядок и режим уплотнения образцов из горячих смесей при их изготовлении зависят от типа смеси и содержания в ней щебня.
34
Уплотнение образцов из смесей, содержащих до 50% щебня по массе, производят прессованием под давлением (40,0±0,5) МПа на
гидравлических прессах в формах (см. рис. 3 и 4). При уплотнении должно быть обеспечено двустороннее приложение нагрузки, что достигается передачей давления на уплотняемую смесь через два вкладыша, свободно передвигающихся в форме навстречу друг другу.
Сразцов з холодных смесей формы не нагревают. Изготовляют пробный образец. Форму со вставленным нижним вкладышем наполняют ориент ровочным кол чеством смеси в соответствии с табл. 21.
При изготовлении образцов из горячих смесей формы и вкладыши нагревают до температуры 90 – 100 °С. При изготовлении об-
месь равномерно распределяют в форме штыкованием ножом или шпателем, вставляют верхний вкладыш и, прижимая им смесь, устанавл вают форму со смесью на нижнюю плиту пресса для уплотнения, при этом н жн й вкладыш должен выступать из формы на
Если высота образца не соответствует приведенной в табл. 21, то требуемую массу смеси для формования образца g, г, рассчитыва-
1,5–2,0 см. Верхнюю |
|
пресса доводят до соприкосновения с |
||||
|
плиту |
|
|
|
||
верхним вкладышем |
включают электродвигатель пресса. Давление |
|||||
на уплотняемую смесь доводят до 40 МПа в течение 5 – 10 с, через |
||||||
(3,0±0,1) мин нагрузку снимают, а образец извлекают из формы вы- |
||||||
жимным приспосо лением и измеряют его высоту штангенциркулем |
||||||
по ГОСТ 166 с погрешностью 0,1 мм. |
||||||
|
|
|
|
|
Таблица 21 |
|
|
Ориентировочное количество смеси в зависимости от размеров образца |
|||||
|
бА |
|
||||
|
Размеры образца, мм |
Ориентировочное количество |
||||
|
диаметр |
|
высота |
смеси на образец, г |
|
|
|
50,5 |
|
50,5±1,0 |
220–240 |
|
|
|
71,4 |
|
7l,4±l,5 |
640–670 |
|
|
|
101,0 |
|
101,0±2,0 |
1900–2000 |
|
|
|
|
|
|
|
Д |
|
|
|
|
|
|
И |
|
ют по формуле
g g |
|
h |
|
|
0 |
, |
(1) |
||
|
|
h0 |
|
|
где gо – масса пробного образца, г; h – требуемая высота образца, мм; ho – высота пробного образца, мм.
Образцы с дефектами кромок и непараллельностью верхнего и нижнего оснований бракуют. Уплотнение образцов из горячих сме-
35