Материал: 991
40
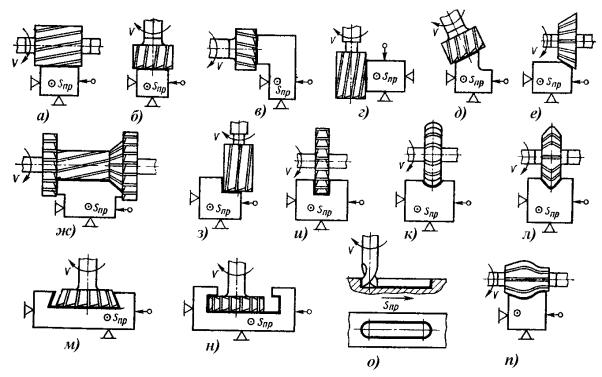
2.Вертикальные плоскости фрезеруют на горизонтальнофрезерных станках торцовыми фрезами (рис. 22, в) и торцовыми фрезерными головками, а на вертикально-фрезерных станках – концевыми фрезами (рис. 22, г).
3.Наклонные плоскости и скосы фрезеруют торцовыми (рис. 22,
д) и концевыми фрезами на вертикально-фрезерных станках, у которых фрезерная головка со шпинделем поворачивается в вертикальной плоскости. Скосы фрезеруют на горизонтально-фрезерном станке одноугловой фрезой (рис. 22, е).
4.Комбинированные поверхности фрезеруют набором фрез
(рис. 22, ж) на горизонтально-фрезерных станках. Точность взаиморасположения обработанных поверхностей зависит от жесткости крепления фрез по длине оправки. С этой целью применяют дополнительные опоры (подвески), избегают использования несоразмерных по диаметру фрез (рекомендуемое отношение диаметра фрез не более
1,5).
5.Уступы и прямоугольные пазы фрезеруют концевыми (рис. 22, з) и дисковыми (рис. 22, и) фрезами на вертикально- и горизон- тально-фрезерных станках. Уступы и пазы целесообразнее фрезеровать дисковыми фрезами, так как они имеют большее число зубьев и допускают работу с большими скоростями резания.
|
|
|
|
в) |
|
г) |
|
|
|
|
|
|
|
|
|
|
|
д) |
|||||
|
|
|
|
|
|
|
е) |
||||
а) |
|||||||||||
|
б) |
||||||||||
|
|
|
|||||||||
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
ж) |
|
з) |
|
|
|
|
|
|
|
|
|
и) |
|
|
|||||
|
|
|
к) |
||||||
|
|
|
|
л) |
|||||
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
м) |
|
н) |
|
|
|
|
|
|
|
|
п) |
||
|
|
|
|
о) |
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
Рис. 22. Схемы обработки заготовок фрезерованием |
|
||||
41
6.Фасонные пазы фрезеруют фасонной дисковой фрезой (рис. 22, к), угловые пазы – одноугловой и двухугловой (рис. 22, л) фрезами на горизонтально-фрезерных станках.
7.Паз клиновой фрезеруют на вертикально-фрезерном станке за два прохода: прямоугольный паз – концевой фрезой, затем скосы паза
–концевой одноугловой фрезой (рис. 22, м), Т-образные пазы (рис. 22, н), которые широко применяют в машиностроении как станочные пазы, например на столах фрезерных станков, фрезеруют обычно за два прохода: вначале паз прямоугольного профиля концевой фрезой, затем нижнюю часть паза – фрезой для Т-образных пазов.
8.Шпоночные пазы фрезеруют концевыми или шпоночными (рис. 22, о) фрезами на вертикально-фрезерных станках. Точность получения шпоночного паза – важное условие при фрезеровании, так как от нее зависит характер посадки на шпонку сопрягаемых с валом деталей. Фрезерование шпоночной фрезой обеспечивает получение более точного паза, при переточке по торцовым зубьям диаметр шпоночной фрезы практически не изменяется.
9.Фасонные поверхности незамкнутого контура с криволинейной образующей и прямолинейной направляющей фрезеруют на горизонтально- и вертикально-фрезерных станках фасонными фрезами соответствующего профиля (рис. 22, п).
Применение фасонных фрез эффективно при обработке узких и длинных фасонных поверхностей. Широкие профили обрабатывают набором фасонных фрез.
11.3.Режимы резания
Крежиму резания при фрезеровании относят скорость резания V, подачу S, глубину резания t, ширину фрезерования B.
Глубина резания t (мм). При фрезеровании это толщина слоя металла, измеренная перпендикулярно к обрабатываемой поверхности. Глубина резания t равна припуску либо части припуска на фрезерование. Припуск выгодно снимать за один проход, если позволяет мощность станка. Обычно t=2...6 мм. Если требуется высокая точность обработки, то фрезерование может проводиться в два прохода – черновой и чистовой. Для чистовых проходов обычно t=0,75...2 мм. Глубина резания t показана на рис. 19.
Подача S. При фрезеровании используются три размерности по-
дачи:
42
а) минутная подача SМ (мм/мин). Это величина перемещения обрабатываемой заготовки относительно фрезы за 1 мин;
б) подача на один оборот фрезы SО= SМ/n (мм/об). Это величи-
на перемещения обрабатываемой заготовки относительно фрезы за время одного оборота фрезы;
в) подача на один зуб фрезы SZ= SО/z = SМ/(n.z) (мм/зуб), где z –
число зубьев фрезы. Это величина перемещения обрабатываемой заготовки относительно фрезы за время углового поворота фрезы на один зуб.
Подача на зуб характеризует интенсивность нагрузки зуба, а следовательно, стойкость фрезы. Чтобы уменьшить машинное время на фрезерование, применяют максимально возможную подачу на зуб фрезы. Величина подачи выбирается по справочным нормативам в зависимости от шероховатости обработанной поверхности, прочности материала и других условий резания.
Ширина фрезерования B (мм) – ширина обрабатываемой поверхности в направлении, параллельном оси фрезы. При увеличении ширины фрезерования B возрастают суммарная площадь поперечного сечения среза, работа резания и тепловыделение. В результате снижается допускаемая скорость резания и возрастает износ фрезы. Ширина фрезерования B показана на рис. 19.
Скорость резания V (м/мин). При фрезеровании это окружная скорость вращения фрезы. Скорость резания связана с диаметром фрезы и частотой ее вращения зависимостью
V=πD n/1000,
где D – наружный диаметр фрезы, мм; n – частота вращения фрезы, об/мин.
Скорость резания при фрезеровании назначается по эмпирической зависимости
V = C |
Dq |
|
K , |
|
t x SZy T m |
Bu z p |
|||
|
|
где С – коэффициент, характеризующий конкретные условия обработки; К – общий поправочный коэффициент, учитывающий отличные от табличных условия резания; T – стойкость фрезы, мин; D – диаметр фрезы; z – число зубьев фрезы. Значения показателей степени x, y, m, u, p, q и коэффициентов приводятся в справочниках.
Влияние элементов резания на скорость резания
Подача на зуб фрезы SZ. При увеличении SZ растет толщина среза, работа деформации и трение, что приводит к снижению стойкости
43
фрезы и допустимой скорости резания (скорость V необходимо уменьшить).
Глубина резания t. С увеличением глубины резания увеличиваются угол контакта и количество зубьев фрезы, находящихся одновременно в работе, количество выделяющегося тепла (скорость V необходимо уменьшить).
Диаметр фрезы D. При увеличении диаметра фрезы D уменьшается толщина среза и снижается нагрузка на режущие кромки фрезы. Стойкость фрезы повышается (скорость V можно увеличить).
С уменьшением числа зубьев z увеличивается масса каждого зуба. Это приводит к лучшему теплоотводу и повышает скорость резания (скорость V можно увеличить).
Проверка элементов режима резания по мощности электродвигателя станка:
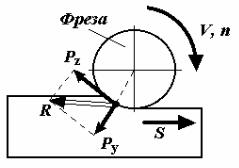
1. Вычисляется тангенциальное усилие резания PZ. Это составляющая равнодействующей сил резания R, приложенной к фрезе (рис. 23). PZ направлена по касательной к траектории движения режущей кромки.
PZ определяется по формуле
|
|
P |
= |
10 CP t x SZy Bu z |
K |
P |
. |
|
|
|
|
|
|
||||||
|
|
|
|
|
|
||||||||||||||
|
|
Z |
|
|
Dq nw |
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
Значения коэффициентов и пока- |
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
Фреза |
|
|
|
|
|
|||||||||
зателей |
степени |
приводятся |
в |
|
|
|
|
|
|
|
|
|
V, n |
||||||
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
справочниках. |
|
|
|
|
|
|
|
|
|
|
PZ |
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
2. По значению PZ определяется |
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
эффективная мощность резания |
NE |
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
R |
|
|
|
|
|
|
|
|
||||||||||
(кВт). |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
|
|
N E = |
PZ V |
. |
|
|
|
|
|
|
|
|
PY |
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
60 1000 |
|
|
Рис. 23. Силы резания при |
||||||||||||||
Это |
мощность, |
необходимая |
для |
|
|||||||||||||||
вращения фрезы. |
|
|
|
|
|
|
|
работе цилиндрической |
|||||||||||
|
электродвигателя |
|
|
прямозубой фрезой |
|
||||||||||||||
3. |
Мощность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
станка потребуется большего значения с учетом КПД механизмов станка:
NЭЛ > NE / η.

44
11.4. Нормирование операции фрезерования
Производительность обработки Q и время изготовления одной детали TШТ при фрезеровании определяются по тем же формулам, которые приводились выше для нормирования токарной операции.
Отличие состоит лишь в том, что основное технологическое время TO (время, которое тратится непосредственно на срезание припуска) при фрезеровании определяется зависимостью
TO = SL i ,
M
где i – число проходов; SМ – минутная подача заготовки; L – расчетная длина обработки за один проход,
L=l+l1+l2,
здесь l – длина обрабатываемой заготовки; l1 – длина врезки; l2 – длина выхода фрезы.
К конструкциям деталей, обрабатываемых фрезерованием, предъявляется ряд требований, обеспечивающих их технологичность при обработке. Технологичной является конструкция детали, у которой:
–обрабатываемые выступы имеют одинаковую высоту;
–обрабатываемые посадочные места под присоединяемые детали располагаются с наружной стороны корпуса;
–пазы открыты для ввода фрезы, иначе при обработке закрытых пазов потребуется засверливание отверстий для входа фрезы;
–форма пазов и прорезей позволяет вести обработку дисковыми, а не концевыми (торцевыми) фрезами.
12.ОСНОВНЫЕ СВЕДЕНИЯ О ПРОЦЕССЕ СТРОГАНИЯ
Строгание применяется при обработке плоских и фасонных линейчатых поверхностей и различных канавок в условиях единичного и мелкосерийного производства.
Главное движение V при строгании – возвратно-поступательное прямолинейное, а движение подачи S – шагообразное, направленное перпендикулярно главному движению (рис. 24). Обработку выполняют на строгальных станках. Инструмент – строгальные резцы, конструкция которых сходна с конструкцией токарных резцов.