Материал: 991
|
45 |
|
|
|
|
|
|
|
|
|
|
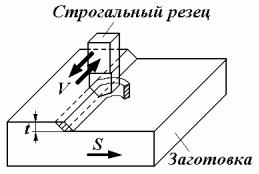
Процесс резания при строгании |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Строгальный резец |
|
||||||
имеет прерывистый характер, и сре- |
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
||
зание стружки происходит |
только |
|
|
|
|
|
|
|
|
|
|
при встречном относительном дви- |
|
|
|
|
|
|
|
|
|
|
|
жении резца и заготовки. Во время |
|
|
|
|
V |
|
|
|
|||
|
|
|
|
|
|||||||
обратного (вспомогательного) хода |
|
|
|
|
|
|
|
|
|
|
|
|
t |
|
|
|
|
|
|
|
|
||
резец работу не производит. |
Вреза- |
|
|
|
|
|
|
|
|||
|
|
|
S |
||||||||
|
|
|
|
|
|
|
|
||||
ние резца в заготовку в начале каж- |
|
|
|
|
|
|
|
|
Заготовка |
||
дого рабочего хода сопровождается |
|
|
|
|
|
|
|
|
|
|
|
ударом. За время холостого хода резец остывает, поэтому при строгании в большинстве случаев не при-
меняются смазочно-охлаждающие жидкости. Ударные нагрузки и циклический характер нагрева существенно снижают стойкость резцов в сравнении с непрерывным резанием, поэтому строгание производят при умеренных скоростях резания. Головки и державки строгальных резцов выполняют более массивными, чем у токарных.
При строгании параметрами режима резания, так же как и при точении, являются скорость резания V, подача S и глубина резания t.
При строгании технологичной является конструкция детали, у которой:
–форма поверхности представляет плоскость или сочетание плоскостей;
–обрабатываемые поверхности расположены в одной плоскости, что позволяет обрабатывать их за один проход;
–обрабатываемые поверхности заготовки расположены в параллельных плоскостях и имеют разделительные канавки для выхода резца;
–в углах пересечения обрабатываемых поверхностей предусмотрена разделительная канавка для выхода резца;
–пазы, обрабатываемые строганием, являются сквозными, обеспечивая свободный заход и выход резца.
13.ОСНОВНЫЕ СВЕДЕНИЯ О ПРОЦЕССЕ ШЛИФОВАНИЯ
Шлифование – процесс обработки заготовок деталей машин
резанием с помощью абразивных кругов.
Абразивные зерна расположены в шлифовальном круге беспорядочно и удерживаются связующим материалом. При вращательном движении круга в зоне его контакта с заготовкой часть зерен срезает
46
материал в виде очень большого числа тонких стружек (до 107 стружек в минуту). Шлифовальные круги срезают стружки на очень больших скоростях – от 30 до 80 м/с. При этом глубина резания составляет t=0,005...0,05 мм. Процесс резания каждым зерном осуществляется почти мгновенно.
Все большее применение находит силовое шлифование для обработки труднообрабатываемых резанием материалов. При силовом или врезном шлифовании глубина резания может достигать 10...12 мм.
Шлифование сопровождается выделением большого количества тепловой энергии (значительная часть абразивных зерен в шлифовальном круге расположена так, что не режет заготовку, а пластически деформирует ее с выделением тепла за счет трения). Это приводит к образованию на поверхности детали дефектного слоя. Поэтому в зону обработки при шлифовании обильно подается смазочноохлаждающая жидкость.
Обработанная поверхность представляет собой совокупность микроследов абразивных зерен и имеет малую шероховатость.
Шлифование применяют для чистовой и отделочной обработки деталей с высокой точностью. Для заготовок из закаленных сталей шлифование является одним из наиболее распространенных методов формообразования.
Эффективность шлифования оценивают по коэффициенту удельной производительности: q=VМ/VA, где VA – объем изношенного круга в единицу времени; VМ – объем снятого материала заготовки в единицу времени.
При обработке углеродистых сталей q= 50...80; быстрорежущих сталей q= 6...12; жаропрочных и тугоплавких сплавов q= 0,5...5.
13.1.Виды шлифования
Взависимости от формы обрабатываемой поверхности шлифование делится на следующие виды:
1. Плоское шлифование.
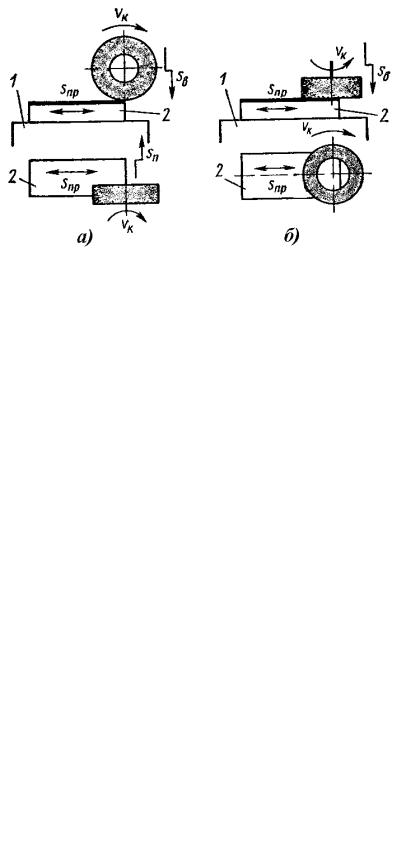
Применяется для шлифования плоских поверхностей, отсюда его название. Плоское шлифование может производиться периферией (рис. 25, а) или торцом круга (рис. 25, б).
Шлифование периферией круга менее производительно, чем шлифование торцом круга, но более точно.
47
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Vк |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sв |
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
Sв |
|
|
1 |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
Sпр |
|
|
|
|
|
|
|
|
|
|
|
Sпр |
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Vк |
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
Sп |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
Sпр |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sпр |
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
Vк |
|
|
|
|
б) |
|
|
|
|
|
||||||||||
|
|
|
|
|
а) |
|
|
|
||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 25. Схемы обработки заготовок плоским шлифованием: а – периферией круга; б – торцом круга
При шлифовании торцом круга одновременно в работе участвует большее число абразивных зерен, чем при шлифовании периферией круга. Но шлифование периферией круга с использованием прямоугольных столов позволяет выполнить большее число разнообразных видов работ.
Главным движением резания VК (м/с) для всех технологических способов шлифовальной обработки является вращение круга. Прямолинейное поступательное движение подачи при плоском шлифовании совершает заготовка вместе со столом станка. Последовательность подач при плоском шлифовании – продольная SПР (м/мин), затем поперечная SП (мм/дв. ход), затем вертикальная SВ.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sп |
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Vк |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sв |
|
|
|
|||
|
|
|
|
|
Sв |
|
|
|
Vк |
1 |
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sкр |
||||
|
|
|
Sкр |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sп |
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
Vк |
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sкр |
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
Sпр |
|
|
|||||||
Sкр |
|
|
|
|
|
|
|
|
Vк |
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
2 |
|
|
|
|
|
|
|
|
1 |
2 |
|
|
|
|
|
|
||||
а) |
|
|
|
|
|
б) |
||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 26. Схемы непрерывной обработки заготовок на плоскошлифовальных станках с круглым столом:
а – периферией круга; б – торцом круга
48
Поперечная подача SП необходима в тех случаях, когда ширина круга меньше ширины заготовки (см. рис. 25, а). Движение SП происходит прерывисто (периодически) при крайних положениях заготовки в конце продольного хода.
Периодически происходит и подача SВ на глубину резания. Это перемещение осуществляется также в крайних положениях заготовки, но в конце поперечного хода.
Небольшие детали шлифуют на высокопроизводительных шлифовальныхстанкахнепрерывногодействияскруглымстолом(рис. 26).
Vк 2. Круглое шлифование.
Применяется для шлифования
Sп
Sкр
Sпр
t
цилиндрических и конических поверх-
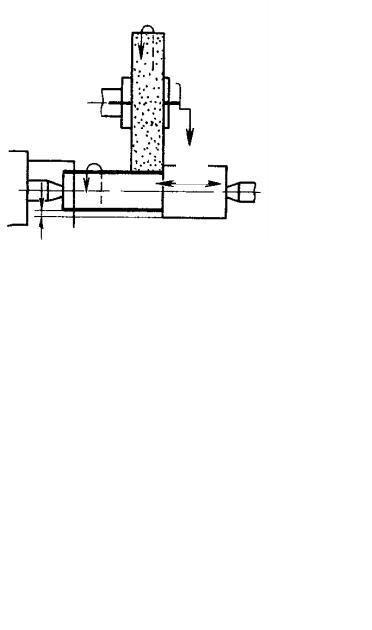
ностей вращения, отсюда его название. Круглое шлифование делится на следующие подвиды: наружное, внутреннее, внутреннее планетарное, бесцентровое наружное и бесцентровое внутреннее.
Рассмотрим схемы круглого шлифования.
Рис. 27. Схема круглого |
• При круглом наружном шли- |
|
фовании (рис. 27) обрабатывается на- |
||
наружного шлифования |
||
ружная цилиндрическая поверх- |
||
|
ность. Продольная подача SПР происходит за счет возвратнопоступательного перемещения заготовки. Подача SПР (мм/об. заг) равна осевому перемещению заготовки за один ее оборот. Вращение за-
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
готовки |
является |
круго- |
|
|
|
|
A–A |
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
вой подачей SКР (м/мин). |
||||||||||
|
|
(Повернуто) |
|
|
|
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Подача |
SП |
(мм/дв. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
Sкр |
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ход или мм/ход) на глу- |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
бину резания для приве- |
|||
|
|
|
|
|
|
|
|
A |
|
|
|
|
|
|
A |
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
денной схемы обработки |
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
t |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
происходит при крайних |
||||
|
|
|
|
|
|
|
|
|
|
|
Vк |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sп |
|
|
|
|
|
|
положениях заготовки. |
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
• |
При |
|
круглом |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
внутреннем шлифовании |
|||||
|
|
|
|
Sпр |
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
(рис. 28) характер дви- |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
Рис. 28. Схема круглого внутреннего |
|
|
|
жений инструмента и за- |
||||||||||||||
|
|
|
|
|
|
|
шлифования |
|
|
|
|
|
|
готовки |
и |
последова- |
||||
49
тельность подач те же, что и при круглом наружном шлифовании, только обрабатывается внутренняя цилиндрическая поверхность.
• Внутреннее планетарное шли- |
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
Sп |
|
|
|
|
|
|||||
фование (рис. 29) применяют при об- |
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
||||
работке заготовок больших размеров и |
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
Vк |
|
|
|
|
||||
массы, |
которые шлифовать описан- |
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
||||
ными выше |
способами нерациональ- |
|
|
|
|
|
|
|
|
|
|
||
|
Sпр |
|
|
|
|
|
|
|
|
||||
но. Заготовку закрепляют |
на столе |
|
|
|
|
|
|
|
Sпл |
|
|||
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|||||
станка |
неподвижно. Шлифовальный |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||||
круг вращается не только вокруг сво- |
|
|
|
|
|
|
|
|
|
|
|||
ей оси, но также вокруг оси отверстия |
|
|
|
|
|
|
|
|
|
|
|||
заготовки (планетарная подача SПЛ), |
|
|
|
|
|
|
|
|
|
|
|||
что аналогично круговой подаче заго- |
|
|
|
|
|
|
|
|
|
|
|||
товки при обычном внутреннем шли- |
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||||
фовании (положение круга, совер- |
Рис. 29. Схема внутреннего |
|
|
||||||||||
шившего |
в |
планетарном |
движении |
|
|
||||||||
пол-оборота, |
показано на |
рис. 29 |
планетарного шлифования |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
||||
штриховой линией).
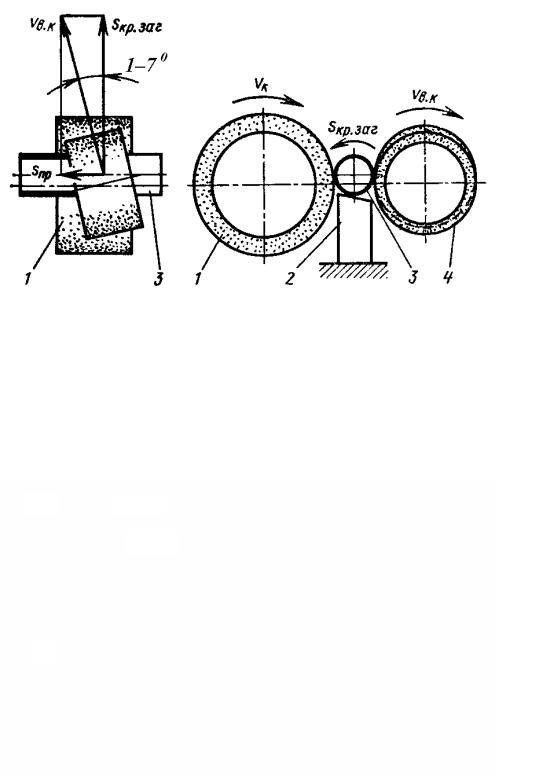
• Бесцентровое наружное шлифование (рис. 30) наружных ци-
линдрических поверхностей производится в незакрепленном состоянии обрабатываемых заготовок, и для них не требуется центровых отверстий. Поэтому данный способ шлифования характеризуется высокой производительностью.
Vв.к Sкр.заг
1–7°
Vк |
|
|
|
|
|
|
|
Vв.к |
|
|
|
|
|
|
|
|
|
|
|
|
|
Sкр.заг |
Sпр
|
|
3 |
|
|
|
2 |
|
3 |
|
4 |
1 |
1 |
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 30. Схема бесцентрового наружного шлифования
Заготовку 3 (см. рис. 30) устанавливают на нож 2 между двумя кругами – рабочим 1 и ведущим 4. Эти круги вращаются в одном на-