Материал: 991
10
труд и обеспечивающие его безопасность. Обычно в организационную оснастку входят: средства для хранения станочных приспособлений, режущего, вспомогательного и измерительного инструментов (шкафы, тумбочки, этажерки и т.п.); средства для хранения материалов, заготовок и обработанных деталей (различные виды тары, стойки, стеллажи и пр.); средства для размещения технической и технологической документации (планшеты, полки, ящики и др.); средства, обеспечивающие нормальные условия протекания технологического процесса (производственная мебель, местное освещение, средства связи и т.п.).
Все рабочие места станочников в обязательном порядке оснащают решетками под ноги либо ступеньками со сплошным настилом. Их следует изготовлять из электроизоляционных материалов (сухой древесины, пластмассы). Решетки применяют в тех случаях, когда при обработке образуется большое количество стружки, при работе же на шлифовальных станках, куда детали поступают с малыми припусками, удобнее иметь ступеньку со сплошным настилом. Высоту расположения решеток и ступенек от пола выбирают в зависимости от роста рабочего, а их площадь – исходя из того, чтобы не перенапрягался его мышечно-связочный аппарат (подсознательная боязнь оступиться заставляет рабочего постоянно держать мышцы ног в напряженном состоянии, что вызывает их хроническое утомление, сопровождаемое дрожанием или сведением мышц судорогой).
Обслуживание рабочего места – это комплекс мероприятий по обеспечению его средствами и предметами труда, а также услугами с целью создания необходимых условий для высокопроизводительной, ритмичной и безопасной работы. В обслуживании рабочего места очень важна ежедневная уборка станка и околостаночного пространства, смазочно-охлаждающей жидкости (СОЖ), масла и др. Эту работу выполняет станочник.
4. ОХРАНА ТРУДА, БЕЗОПАСНОСТЬ ТРУДА
Охрана труда – это система технических, санитарногигиенических, организационных и правовых мероприятий, непосредственно направленных на обеспечение безопасных для жизни и здоровья человека условий труда. Требования по охране труда сформулированы в Трудовом кодексе РФ, они конкретизируются в общих,
11
межотраслевых и отраслевых правилах по технике безопасности и в санитарных нормах.
Профилактика травматизма на производстве обеспечивается методами техники безопасности, профилактика профессиональных заболеваний – нормализацией условий труда. Безопасность труда должна учитываться уже при проектировании и размещении оборудования, в расчетах его на прочность и надежность, выборе его эксплуатационных параметров, технологических процессов и материалов, механизации тяжелых, трудоемких, опасных и вредных работ, организации рабочих мест. При проектировании предприятий предусматриваются системы улавливания, обезвреживания и утилизации отходов. К мероприятиям по технике безопасности относят также применение предохранительных устройств, приборов, систем (ограждения, блокировки, заземления и зануления, автоматического отключения и др.); сигнализацию и маркировку оборудования, инструмента и приборов; нормирование условий труда (режим труда и отдыха, надзор за ведением работ и др.). Комплекс мероприятий по охране труда включает, кроме того, подготовку персонала – профессиональный, медицинский и психологический отборы, обучение, тренировки, инструктирование, обеспечение средствами индивидуальной защиты, а также аварийноспасательные меры.
Под безопасностью труда понимается комплекс организацион- но-технических мероприятий, направленных на создание безопасных условий труда.
Требования к безопасности труда стандартизируются государством в двух направлениях: 1) разработки специальных стандартов, отражающих требования по созданию безопасных и здоровых условий труда; 2) включения в стандарты и технические условия специального раздела «Требования безопасности».
Порядок разработки и согласования требований безопасности в стандартах и технических условиях установлен в ГОСТ 1.26-77 «ГСС. Порядок разработки и согласования требований безопасности в стандартах и технических условиях» и «Методических указаниях о порядке согласования проектов стандартов и технических условий с профсоюзными органами» (РД 50-111-81). Внедрение этого порядка означает, что в РФ практически ни одно изделие не может быть выпущено, если его конструкция не удовлетворяет требованиям безопасности. Новое оборудование специально сертифицируется на соответствие требованиям безопасности труда.
12
Первое направление стандартизации реализовано в разработке системы стандартов безопасности труда (ССБТ). ССБТ представляет собой комплекс взаимосвязанных стандартов, направленных на обеспечение безопасности труда, сохранение здоровья и работоспособности человека в процессе труда. Эти стандарты могут быть: государственные, отраслевые, республиканские и стандарты предприятий. Требования охраны труда систематизированы и взаимосвязаны. Разработаны государственные стандарты, что, как правило, проводится на основе глубоких научных исследований, новейших достижений науки
итехники. К этой работе широко привлекаются ученые, специалисты различных отраслей народного хозяйства, работники служб охраны труда, комитеты профсоюзов.
Общие требования, которые разрабатываются при конструировании оборудования, позволяют обеспечить безопасность при его эксплуатации. Эти требования сформулированы в ГОСТ 12.2.003-74. В нашей стране разработаны и введены в действие стандарты ССБТ (в дополнение к ГОСТ 12.2.003-74) на отдельные группы оборудования: например, на металлорежущие станки – ГОСТ 12.2.009-80.
Вкаждом цехе имеются специальные инструкции, в которых кроме общих требований техники безопасности приведены специфические требования, характерные для цеха, в котором установлен станок. Инструктаж по правилам безопасности на каждом рабочем месте проводит мастер в соответствии с цеховым графиком. Рациональная организация рабочего места, выполнение правил эксплуатации станка
исоблюдение правил безопасности являются важнейшими условиями высокопроизводительного труда.
Вцелом в основу создания техники безопасности в станках (как
идругом технологическом оборудовании) закладывается принцип перехода от техники безопасности к безопасной технике.
5.ОСНОВНЫЕ ПОНЯТИЯ ТЕОРИИ РЕЗАНИЯ МАТЕРИАЛОВ
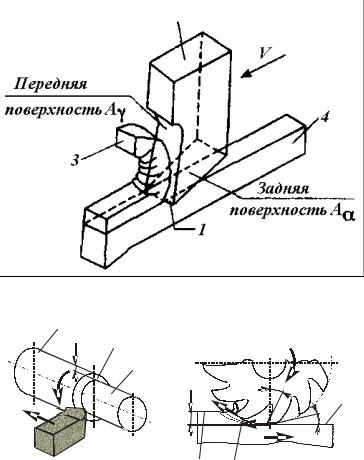
Сущность технологии изготовления деталей машин состоит в последовательном использовании различных технологических способов воздействия на обрабатываемую заготовку для придания ей необходимой формы и размеров с указанной точностью. Одним из таких способов является механическая обработка заготовок резанием, осуществляемая на металлорежущих станках. Обработка резанием (рис. 1) заключается в проникновении лезвия инструмента с режущей
13
кромкой 1 в материал заготовки 4 с последующим отделением определенного слоя материала в виде стружки 3. Лезвие инструмента представляет собой клинообразный элемент 2.
На рабочей части инструмента может располагаться одно или заданное число лезвий (клиньев) определенной формы. Режущий инструмент с заданным числом (1, 2, 3 и т.д.) лезвий установленной формы называют лезвийным инструментом, а обработку таким инструментом – лезвийной обработкой (рис. 2, а, б).
Слой материала заготовки, деформированный и отделенный в результате обработки резанием, называется стружкой. Обработка резанием заключается в срезании с обрабатываемой заготовки некоторой массы металла, специально оставленной на обработку и называемой припуском. Припуск может удаляться одновременно с нескольких поверхностей заготовки или последовательно друг за другом с каждой обрабатываемой поверхности.
2
|
|
|
|
|
|
|
|
|
V |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Передняя |
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
||
поверхность Аγ |
|
|
|
|
|
||||||||
4 |
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Задняя |
||||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
поверхность Аα |
|||||
|
|
|
|
|
|
1 |
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 1. Схема обработки резанием |
|||
1 |
3 |
DP |
|
t |
|||
2 |
|||
DP |
|
||
DS |
t V |
α 2 |
|
|
DS |
||
|
|
||
а) |
1 |
3 б) |
|
Рис. 2. Процессы обработки резанием: а – точение; б – фрезерование; 1 – обрабатываемая поверхность; 2 – обработанная поверхность; 3 – поверхность резания
14
После срезания с заготовки всего припуска, оставленного на обработку, исходная заготовка прекращает свое существование и превращается в готовую деталь.
Срезанная с заготовки стружка является побочным продуктом – отходом обработки материалов резанием. Пластическое деформирование и разрушение материала припуска с превращением его в стружку протекает при резании в специфических условиях, справедливых только для обработки материалов резанием. Таким образом, характерным признаком обработки резанием является стружка.
Все способы и виды обработки, основанные на срезании припуска и превращении материала в стружку, составляют разновидности, определяемые единым термином резание материалов и подчиняющиеся общим закономерностям. Способы разделения материалов на части, при которых стружка не образуется, например разрезка ножницами, к обработке резанием не относятся. Условия деформирования обрабатываемого материала и образования новых поверхностей при разрезке ножницами не подчиняются закономерностям теории резания материалов.
6. ЭЛЕМЕНТЫ РЕЗАНИЯ
Заготовки, предназначенные для изготовления деталей машин, имеют исходные поверхности. В процессе обработки резанием с заготовки, слой за слоем, срезается припуск на обработку. За первый проход режущего инструмента вместе с поверхностным слоем с заготовки срезается и ее исходная поверхность. При этом на заготовке образуется новая поверхность. За второй проход того же или другого режущего инструмента с заготовки срезается второй слой материала и вместе с ним поверхность, образованная во время первого прохода инструмента. После второго прохода на заготовке опять образуется новая поверхность.
Поверхности на заготовках, срезаемые за каждый очередной проход инструмента, принято называть обрабатываемыми поверхностями 1. Поверхности на заготовках, вновь образуемые во время очередного прохода инструмента, называют обработанными поверхностями 2. Промежуточную поверхность, временно существующую в процессе резания между обрабатываемой и обработанной поверхностями, принято называть поверхностью резания 3 (см. рис. 2).